English
 中文简体
 Product Category
ด้วยการพัฒนาอย่างแข็งแกร่งของรถยà
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, โซนเทคโนโลยีขั้นสูง, ตงไท่, เจียงซู, จีน | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


เวลาก่อตั้ง

พื้นที่อาคาร (ตร.ม.)

จำนวนพนักงาน

ทรัพย์สินทางปัญญา
A Mature Factory You Can Count On
Related Products
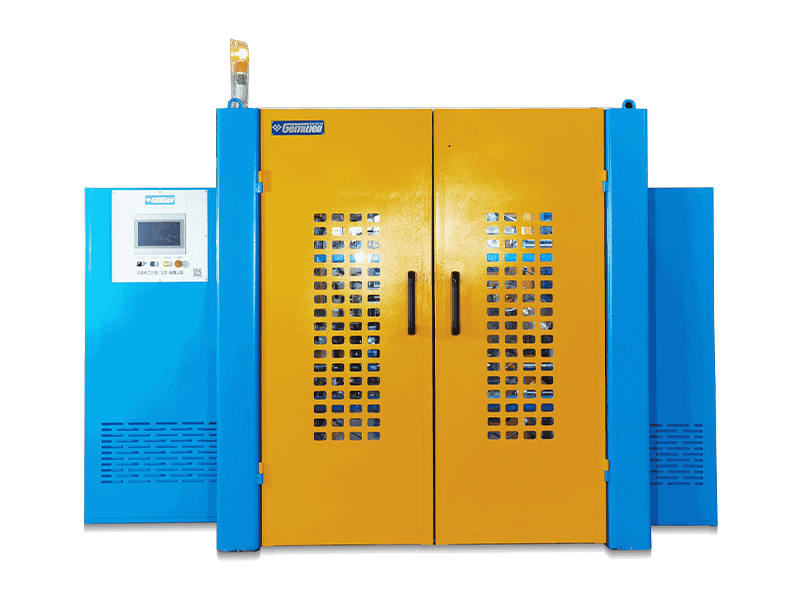
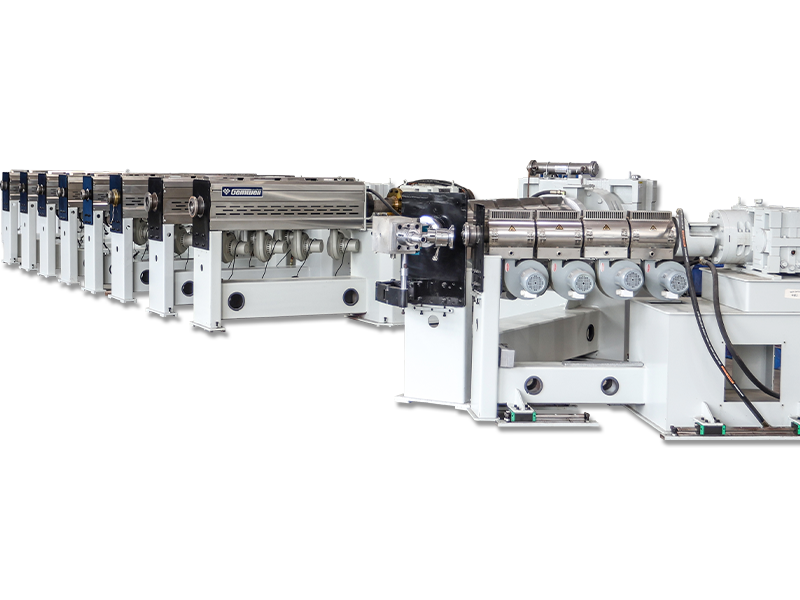
 FAQ
สายเคเบิลเครือข่าย CAT7 และ CAT8 แตกต่างกันที่ความเร็วและความถี่ในการส่งข้อมูลเป็นหลัก
CAT7 รองรับความเร็วในการรับส่งข้อมูลสูงสุด 10 Gbps ด้วยความถี่ 600 MHz ในขณะที่ CAT8 รองรับความเร็วสูงสุด 25 Gbps หรือ 40 Gbps ด้วยความถี่ 2000 MHz
ในระหว่างการผลิต ควรใช้วัสดุตัวนำคุณภาพสูง ระยะห่างระหว่างคู่และความหนาของฉนวนควรได้รับการควบคุมอย่างเข้มงวด ควรใช้เทคนิคการป้องกันที่มีประสิทธิภาพ เช่น การป้องกันสองชั้น เพื่อลดสัญญาณรบกวนและการรบกวนจากภายนอก เพื่อให้มั่นใจถึงความสมบูรณ์ของสัญญาณ
ควรใช้โครงสร้างป้องกันสองชั้น โดยมีชั้นในเป็นอลูมิเนียมฟอยล์และชั้นนอกเป็นตาข่ายถัก เพื่อเพิ่มความสามารถในการป้องกันการรบกวนของสายเคเบิล ในเวลาเดียวกัน การจัดเรียงคู่ควรได้รับการปรับให้เหมาะสม และควรเพิ่มระยะห่างระหว่างคู่เพื่อลดการครอสทอล์ก
ด้วยการปรับรูปทรงของคู่ให้เหมาะสม การควบคุมการจับคู่อิมพีแดนซ์อย่างแม่นยำ การใช้วัสดุฉนวนคุณภาพสูง และใช้เทคนิคการป้องกันที่มีประสิทธิภาพ จะสามารถลดการสูญเสียย้อนกลับให้เหลือน้อยที่สุดเพื่อให้มั่นใจในความสมบูรณ์ของสัญญาณ
รางและการควบคุมความตึงอัตโนมัติช่วยรักษาความตึงที่สม่ำเสมอตลอดกระบวนการพัน ทำให้มั่นใจได้ถึงการครอบคลุมที่สม่ำเสมอ หลีกเลี่ยงความผันผวนของความตึงระหว่างการใช้เทป ช่วยลดอัตราการพังทลาย
สายเคเบิล PCIe 6.0 และ PCIe 7.0 แตกต่างกันในเรื่องความเร็วการส่งข้อมูลและความสมบูรณ์ของสัญญาณ PCIe 6.0 ใช้เทคโนโลยีมอดูเลชั่น PAM4 ที่มีความเร็วในการถ่ายโอนสูงถึง 64 GT/s ในขณะที่ PCIe 7.0 จะเพิ่มความเร็วในการถ่ายโอนเพิ่มเติม ใช้เทคโนโลยีมอดูเลชั่นขั้นสูงมากขึ้น และต้องการความสมบูรณ์ของสัญญาณที่สูงขึ้นและเวลาแฝงที่ต่ำกว่า
ควรเลือกวัสดุตัวนำที่มีการสูญเสียต่ำ ควรปรับโครงสร้างทางเรขาคณิตของคู่ให้เหมาะสม ควรลดสัญญาณรบกวนระหว่างคู่ ควรใช้วัสดุฉนวนคุณภาพสูง และควรควบคุมกระบวนการผลิตอย่างเข้มงวดเพื่อลดความล่าช้าและการลดทอนของสัญญาณ
ด้วยการควบคุมเส้นผ่านศูนย์กลางตัวนำ ความหนาของฉนวน และระยะห่างระหว่างคู่อย่างแม่นยำ และใช้เครื่องวิเคราะห์อิมพีแดนซ์สำหรับการตรวจสอบแบบเรียลไทม์ เพื่อให้มั่นใจว่าอิมพีแดนซ์ของสายเคเบิลอยู่ภายในช่วงที่กำหนดเพื่อหลีกเลี่ยงการสะท้อนและการสูญเสียสัญญาณ
การใช้เทคโนโลยีการป้องกันที่มีประสิทธิภาพ เช่น การป้องกันสองชั้น การใช้วัสดุตัวนำที่มีความต้านทานต่ำ ปรับรูปทรงของคู่สายให้เหมาะสม ลดการรั่วไหลของแม่เหล็กไฟฟ้า และควบคุมระดับ EMI ของสายไฟ
ความเร็วในการส่งข้อมูลสูงจำเป็นต้องมีการควบคุมความสมบูรณ์ของสัญญาณที่เข้มงวดมากขึ้น โดยจำเป็นต้องใช้วัสดุตัวนำที่มีการสูญเสียต่ำ การควบคุมเรขาคณิตของคู่ที่แม่นยำ และการลดครอสทอล์คและความล่าช้าเพื่อตอบสนองความต้องการในการส่งข้อมูลความเร็วสูง
ควรเลือกวัสดุฉนวนที่มีค่าคงที่ไดอิเล็กตริกต่ำและแทนเจนต์การสูญเสียต่ำ เช่น PTFE หรือ PI เพื่อลดการลดทอนและความล่าช้าของสัญญาณ
การใช้ Time Domain Reflectometry (TDR) และอุปกรณ์ทดสอบอื่นๆ ทำให้สามารถตรวจสอบความล่าช้าในการส่งผ่านสายเคเบิลแบบเรียลไทม์ได้ เพื่อให้แน่ใจว่าอยู่ภายในช่วงที่กำหนด ช่วยป้องกันปัญหาคุณภาพการส่งสัญญาณ
การควบคุมเส้นผ่านศูนย์กลางตัวนำและความหนาของฉนวนอย่างแม่นยำ การเพิ่มประสิทธิภาพการจัดเรียงคู่ การลดสัญญาณรบกวนระหว่างคู่ และการใช้วัสดุตัวนำที่มีความต้านทานต่ำสามารถควบคุมความต้านทานและการเหนี่ยวนำของสายเคเบิลได้อย่างมีประสิทธิภาพ
การใช้เครื่องวิเคราะห์สเปกตรัมและอุปกรณ์ทดสอบอื่นๆ ทำให้สามารถตรวจสอบความเร็วการส่งผ่านสายเคเบิลแบบเรียลไทม์ได้ เพื่อให้แน่ใจว่าเป็นไปตามข้อกำหนดการออกแบบ ช่วยป้องกันปัญหาคุณภาพการส่งสัญญาณ
การควบคุมอุณหภูมิของเครื่องอัดรีดส่งผลโดยตรงต่อคุณภาพของฉนวนหรือชั้นเปลือก อุณหภูมิที่สูงหรือต่ำเกินไปจะทำให้คุณสมบัติของวัสดุไม่เสถียร และส่งผลต่อคุณภาพโดยรวมของสายเคเบิล
ระยะพิทช์ของเครื่องตีเกลียวจะกำหนดความยืดหยุ่นและความต้านทานแรงดึงของลวดตีเกลียว ระยะพิทช์ที่สั้นจะเพิ่มความยืดหยุ่น ในขณะที่ระยะพิทช์ที่ยาวขึ้นจะช่วยเพิ่มความต้านทานแรงดึง
คำถามที่ 1: เหตุใดกระบวนการบิดเกลียวแบบย้อนกลับจึงจำเป็นสำหรับสายเคเบิลข้อมูลยานยนต์ หลักการทางกายภาพเบื้องหลังสิ่งนี้คืออะไร?
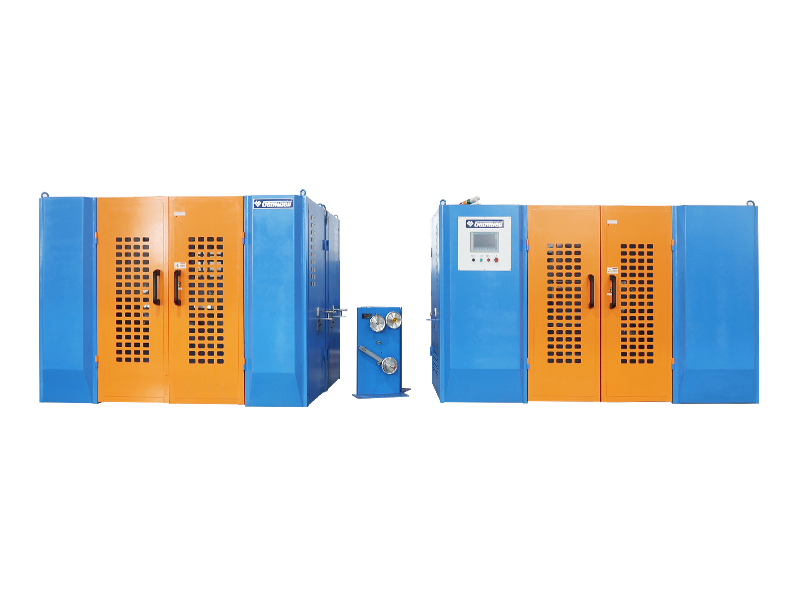
ตอบ: ในการส่งสัญญาณความถี่สูง ความแม่นยำของสนามและความสมมาตรของคู่ของสายคู่บิดเกลียวจะกำหนดความเสถียรของอิมพีแดนซ์โดยตรง กระบวนการบิดแบบดั้งเดิมทำให้เกิดการเสียรูปของคู่สายเนื่องจากความเค้นตกค้างในตัวนำ ทำให้เกิดสัญญาณแทรกข้ามและความล่าช้าในการเอียง เทคโนโลยี Backtwist ปล่อยความเครียดบิดภายในตัวนำอย่างต่อเนื่อง โดยคงสถานะ "แรงบิดเป็นศูนย์" ที่จุดบิด สิ่งนี้ทำให้แน่ใจได้ว่า:
ไม่มีการบิดเบือนในรูปทรงของฉนวนตัวนำ
ข้อผิดพลาดของระยะพิทช์ควบคุมภายใน ± 0.1 มม
ความต่างของเฟสล่าช้า ≤5ps/m จากฐานข้อมูลกระบวนการเคเบิลในยานยนต์ที่สั่งสมมานาน 20 ปี กลไกการบิดกลับของ Gemwell Electric Technology ใช้อัลกอริธึมการชดเชยความเฉื่อยแบบไดนามิก ซึ่งปรับให้เข้ากับการผลิตตัวนำที่มีความผันผวนเป็นศูนย์ตั้งแต่ 0.08 มม.² ถึง 2.5 มม.² ที่ความเร็วสาย 800 ม./นาที
คำถามที่ 2: การซิงโครไนซ์ตัวนำระดับไมครอนเกิดขึ้นได้อย่างไรในระหว่างการบิดด้วยความเร็วสูง
ตอบ: หัวใจหลักอยู่ที่ความพยายามในการประสานงานขององค์ประกอบหลัก 3 ประการ:
หน่วย backtwist ที่ใช้งาน: Gemwell ใช้ระบบวงปิดเซอร์โวคู่ ข้อมูลป้อนกลับของตัวเข้ารหัสแบบเรียลไทม์ใช้ในการติดตามการหมุนของสปินเดิลและการกระจัดเชิงมุมแบบบิดกลับ เพื่อให้ได้ความแม่นยำในการติดตามเชิงมุมที่ ≤0.05°
ชุดรอกไกด์ความเฉื่อยต่ำ: ชุดรอกไกด์แบบเซรามิคพร้อมลูกปืนลมจะช่วยลดโมเมนต์ความเฉื่อยลงเหลือ 1/8 ของรอกเหล็กแบบดั้งเดิม ป้องกันการส่งผ่านการสั่นสะเทือนขนาดเล็ก
เทคโนโลยีท่อนำคลื่นความตึง: การใช้เกจเส้นผ่านศูนย์กลางเลเซอร์และเบรกฮิสเทรีซิสสำหรับการตอบสนองระดับมิลลิวินาที ความผันผวนของความตึงของตัวนำจะถูกควบคุมไว้ที่ ±2cN (มาตรฐานหมวด 6a คือ ±15cN) เทคโนโลยีนี้ถูกนำไปใช้ในกว่า 10,000 ยูนิตที่ Gemwell จัดส่ง โดยยังคงรักษาอัตราผลตอบแทน UTP 99.3% แม้ว่าจะมีตัวนำ 48AWG ติดอยู่ก็ตาม
คำถามที่ 3: ความคลาดเคลื่อนด้านสิ่งแวดล้อมเป็นพิเศษมีอะไรบ้าง เครื่องบิดคู่บิดกลับสำหรับสายเคเบิลข้อมูลยานยนต์ จำเป็นต้องเจอไหม?
ตอบ: สายเคเบิลรถยนต์ต่างจากสายสื่อสารทั่วไปตรงที่ต้องผ่านการทดสอบดังต่อไปนี้:
การทดสอบความล้าทางอุณหกลศาสตร์: รักษาเสถียรภาพของระยะพิทช์ระหว่างปั่นจักรยานที่อุณหภูมิ -40°C ถึง 150°C (มาตรฐาน ISO 6722)
ความต้านทานต่อการกัดกร่อนของสารเคมี: คงการยึดเกาะของฉนวนแม้ภายใต้การแทรกซึมของน้ำมันเกียร์ น้ำมันเบรก และสารอื่นๆ
ความเข้ากันได้ของสเปกตรัมการสั่นสะเทือน: ความสมบูรณ์ของสัญญาณภายใต้สภาวะการสั่นสะเทือนแบบสุ่มตั้งแต่ 20Hz ถึง 2000Hz โซลูชันของ Gemwell ประกอบด้วย: การเคลือบโลหะผสมไททาเนียมบนหัวบิด (ความต้านทานการกัดกร่อนของกรดและด่าง) ตัวควบคุมเลย์ที่ชดเชยอุณหภูมิ (การชดเชยส่วนต่างของอุณหภูมิ ±0.5%) และคลังสูตรกระบวนการเฉพาะของสายเคเบิลสำหรับยานยนต์มากกว่า 200 สูตรที่พัฒนาร่วมกับซัพพลายเออร์ระดับ Tier 1
คำถามที่ 4: คุณจะจัดการกับความท้าทายของการบิดคอมโพสิตหลายชั้นสำหรับสายเคเบิลควบคุมโดเมนการขับขี่แบบอัตโนมัติได้อย่างไร
ตอบ: สำหรับสายเคเบิลคอมโพสิต FAKRA/Ethernet (เช่น 2Pair 4Dataline) สำหรับระบบ ADAS:
การจัดการเฟสแบบลำดับชั้น: อัลกอริธึมความยาวเลย์แบบดิฟเฟอเรนเชียล (TW-ART® 3.0 ที่ได้รับสิทธิบัตรของ Gemwell) ถูกนำมาใช้เพื่อรักษาระดับเสียงของคู่ที่แตกต่างกันในอัตราส่วนทองคำ โดยระงับสัญญาณรบกวนระหว่างเลเยอร์
เทคโนโลยีการแยกอิเล็กทริก: ชั้นกั้นโฟมในตัวแบบอินไลน์รักษาค่าคงที่ไดอิเล็กตริกที่เสถียรที่ 1.8 ± 0.05 (100MHz)
การตรวจสอบ ODD แบบเรียลไทม์: ระบบวิชันซิสเต็มตรวจจับความเบี่ยงเบนของจุดร่วมศูนย์ >5μm และแก้ไขโดยอัตโนมัติ จากข้อมูลที่เป็นประโยชน์จากผู้ผลิตสายเคเบิลมากกว่า 300 รายทั่วโลก โซลูชันการบิดแบบคอมโพสิตของ Gemwell ช่วยลดการลดทอนความถี่สูงเป็น ≤3.2dB/100ม. ที่ 600MHz
คำถามที่ 5: โมเดลการทำงานร่วมกันทางวิศวกรรมของ Gemwell ช่วยปรับปรุงประสิทธิภาพโดยรวมของอุปกรณ์ได้อย่างไร
ตอบ: แตกต่างจากการส่งมอบอุปกรณ์มาตรฐาน Gemwell ดำเนินการ:
การพัฒนาคู่กระบวนการ-อุปกรณ์: เซ็นเซอร์ IoT ถูกใช้งานในโรงงานของลูกค้าเพื่อรวบรวมข้อมูลการสั่นสะเทือน อุณหภูมิ และความตึงมากกว่า 100,000 ชุด เพื่อฝึกโมเดลการควบคุมอุปกรณ์
เครื่องยนต์บำรุงรักษาแบบคาดการณ์ได้: ด้วยการวิเคราะห์คุณลักษณะฮาร์มอนิกของแบริ่งแกนหมุน จะสามารถคาดการณ์ความเสี่ยงที่จะเกิดความล้มเหลวได้ล่วงหน้า 300 ชั่วโมง
การเพิ่มประสิทธิภาพแบบไดนามิก: พารามิเตอร์อัตราขยายย้อนกลับจะถูกปรับโดยอัตโนมัติตามความแตกต่างของชุดวัตถุดิบ ซึ่งช่วยลดเวลาการเปลี่ยนแปลงลง 37% กรณีศึกษาทั่วไป: โครงการสายส่ง 48Gbps ของผู้ผลิตรถยนต์ในสหรัฐฯ ลดอัตราข้อผิดพลาดบิตการส่งสัญญาณจาก 10⁻¹² เป็น 10⁻¹⁵ โดยใช้โซลูชันการบิดแบบกำหนดเองของ Gemwell ซึ่งปรับปรุง OEE ของสายการผลิตเป็น 92.1%
คำถามที่ 6: สายเคเบิลอีเธอร์เน็ตในรถยนต์รุ่นต่อไปมีข้อกำหนดใหม่อะไรบ้างในอุปกรณ์บิดเกลียว
ตอบ: เพื่อให้เป็นไปตามอัตราการส่งข้อมูล 28Gbps (IEEE 802.3ch):
การรักษาพื้นผิวระดับนาโน: ความหยาบของพื้นผิวรอกไกด์ต้องสูงถึง Ra ≤ 0.05μm (เกรดกระจก)
การควบคุมอิมพีแดนซ์ UHF: ความทนทานต่ออิมพีแดนซ์ ±1Ω ที่ 40GHz ต้องใช้การตอบสนองการชดเชยไดนามิกแบบ Lay-length ที่ <5ms
การเพิ่มประสิทธิภาพกระบวนการที่ขับเคลื่อนด้วย AI: การใช้การเรียนรู้เชิงลึกเพื่อคาดการณ์กราฟการผ่อนคลายความเครียดสำหรับวัสดุฉนวนต่างๆ (เช่น PFA/FEP) ปัจจุบัน Gemwell กำลังตรวจสอบอัลกอริธึมการอบอ่อนด้วยควอนตัม ซึ่งสามารถลดเวลาในการคำนวณสำหรับการปรับให้เหมาะสมหลายวัตถุประสงค์ (ระยะห่าง/แรงดึง/ความเร็ว) จากชั่วโมงเหลือเพียงวินาที ซึ่งปูทางไปสู่การผลิตสายเคเบิล Terabit Ethernet ในรถยนต์จำนวนมาก

 2026-09-14
 Webmaster