English
 中文简体
 Product Category
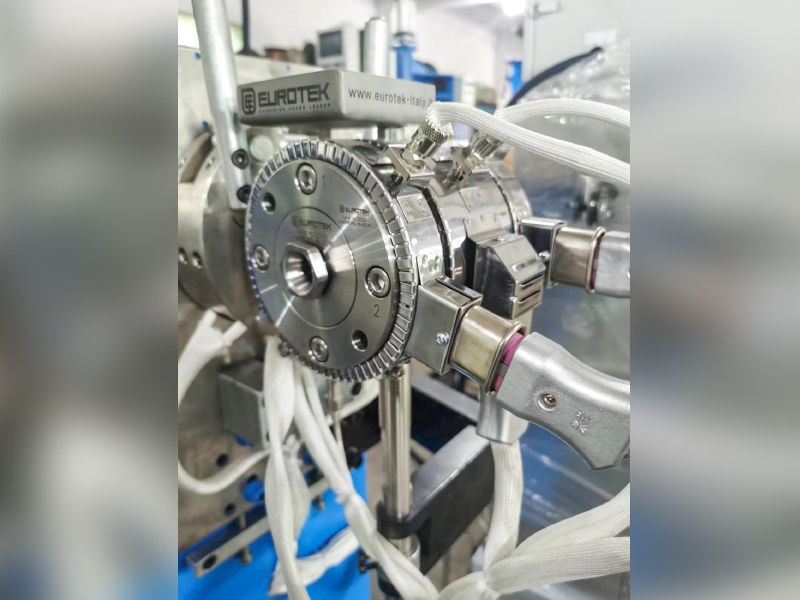
Center Rotary Wrapping เป็นขั้นตอนสำคัญในกระบวนà¸
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, โซนเทคโนโลยีขั้นสูง, ตงไท่, เจียงซู, จีน | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

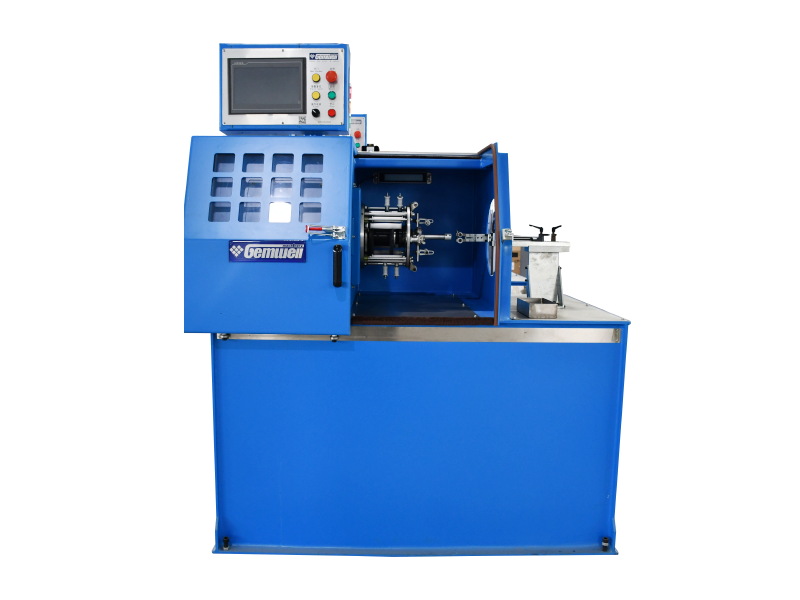
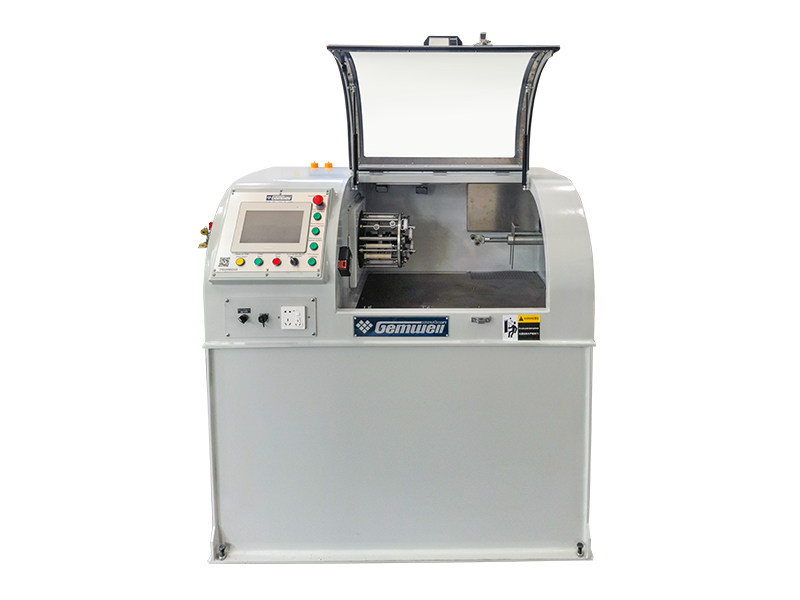
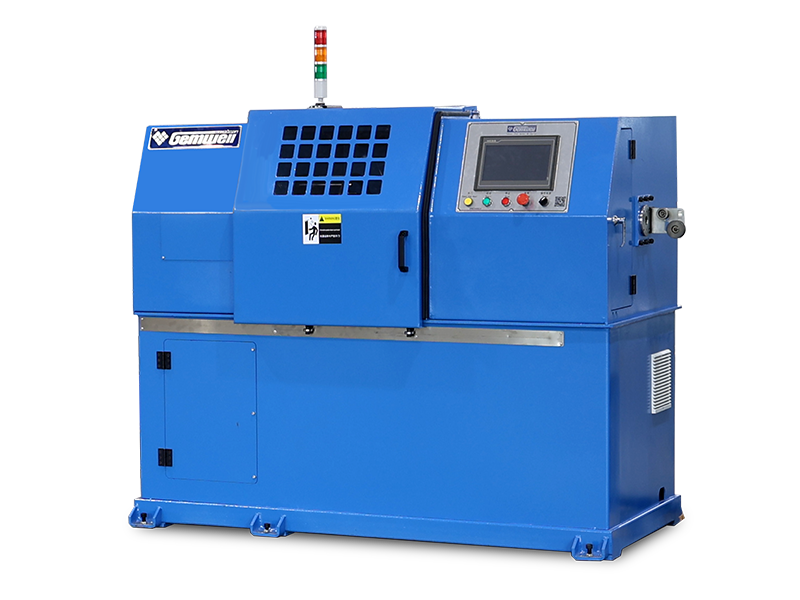
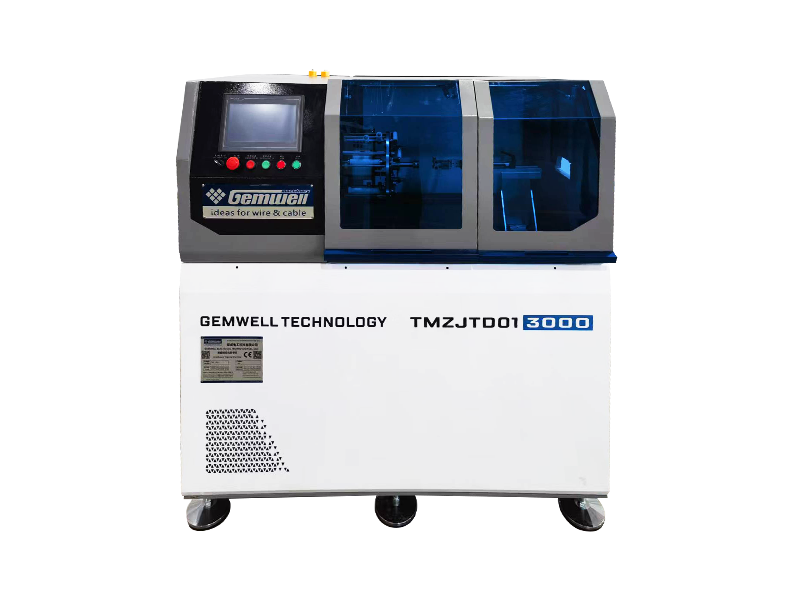
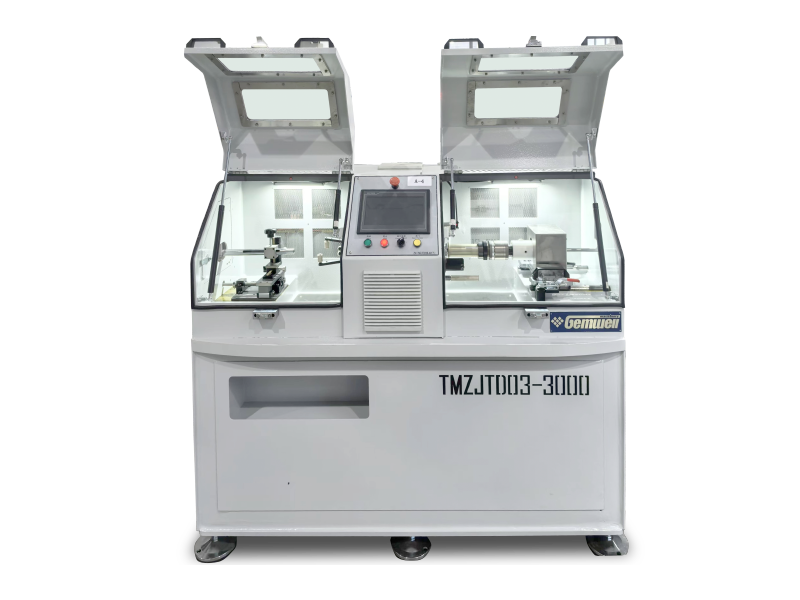
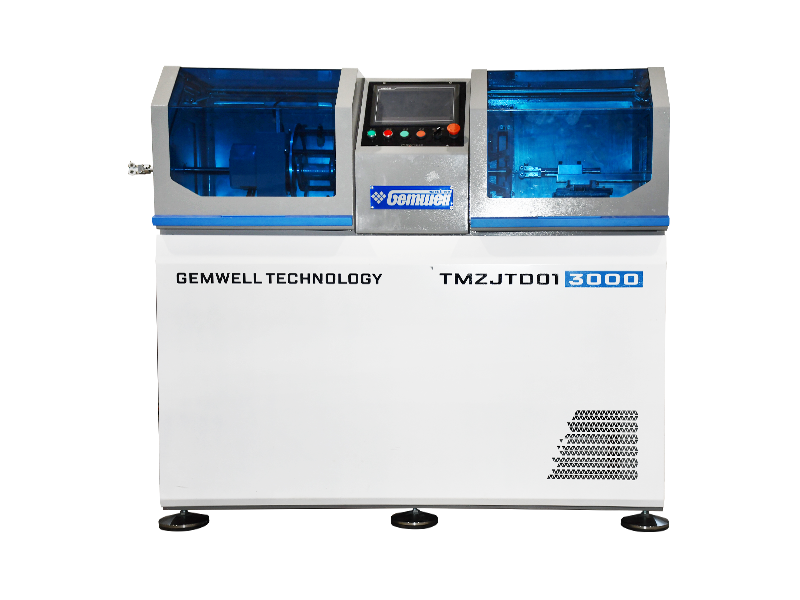
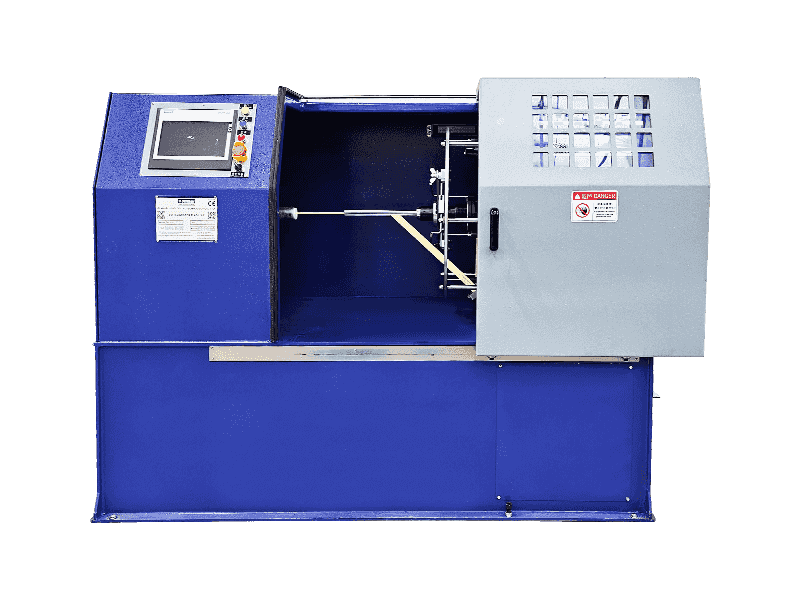
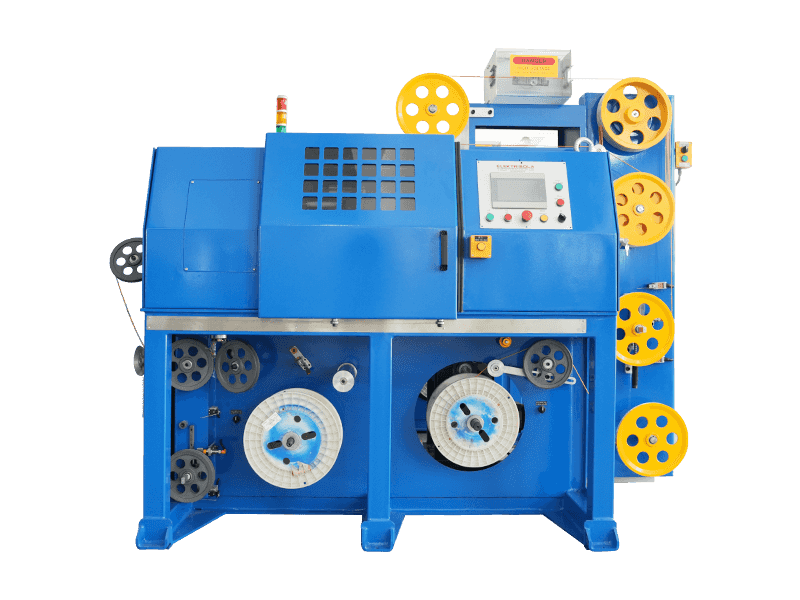
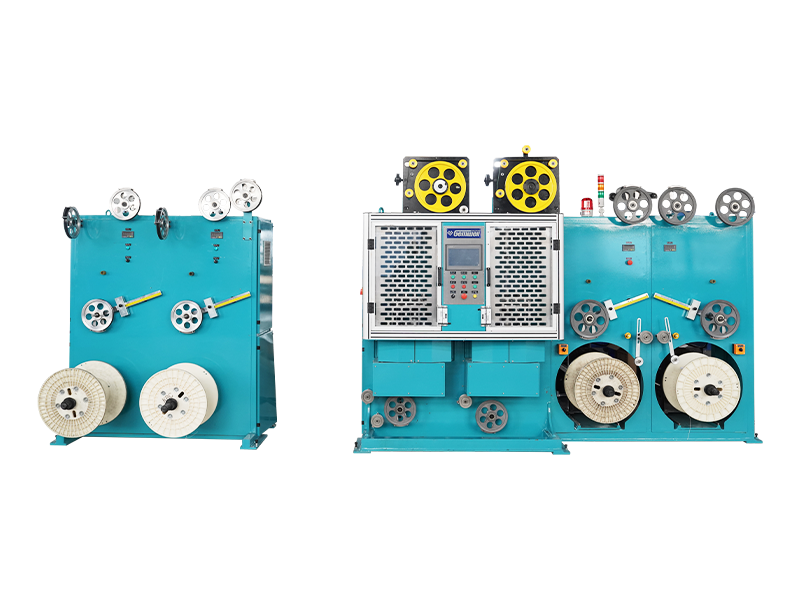
การหุ้มพื้นผิวของสายไฟและสายเคเบิลด้วยวัสดุแถบถือเป็นกระบวนการสำคัญอย่างหนึ่งในสายการผลิตลวด ซึ่งมีหน้าที่ในการแยก การป้องกัน ฉนวน ทนไฟ และทนต่ออุณหภูมิ วิธีการห่อประกอบด้วยการห่อแบบเกลียว การลาก (ด้านข้าง) และการห่อตามยาว
การพันเกลียวหมายความว่าลวดแกนกลางไม่หมุนในขณะที่หัวปั่นและหัวเทปหมุนอย่างมีศูนย์กลางรอบแกนลวด วัสดุแถบถูกพันเป็นเกลียวรอบแกนลวดโดยการหมุนเป็นวงกลมของหัวเทปและการเคลื่อนที่เชิงเส้นของกว้าน มุมการห่อโดยทั่วไปจะอยู่ที่ประมาณ 30-60 องศา และสามารถปรับอัตราส่วนการทับซ้อนกันได้ภายในช่วง 0-80%
การพันแบบลาก (ด้านข้าง) หมายถึงการหมุนของแกนลวด วัสดุแถบถูกลากเข้า (ม้วนเข้า) จากด้านข้างด้วยลวดแกนหมุน โดยทั่วไปมุมการพันจะอยู่ที่ประมาณ 30-60 องศา และอัตราส่วนการทับซ้อนกันสามารถทำได้โดยการเปลี่ยนวัสดุแถบที่มีความกว้างต่างกันเท่านั้น
การพันตามยาวหมายความว่าทั้งแกนลวดหรือวัสดุแถบไม่หมุน วัสดุลวดแกนและแถบจะถูกลากเป็นเส้นตรงด้วยกว้านในเวลาเดียวกัน และค่อยๆ เปลี่ยนวัสดุแถบให้เป็นบรรจุภัณฑ์ที่ขึ้นรูปผ่านแม่พิมพ์ห่อตามยาว มุมการพันคือ 90 องศา และอัตราส่วนการทับซ้อนกัน (โดยทั่วไปประมาณ 5-10%) ทำได้โดยการแทนที่วัสดุแถบที่มีความกว้างต่างกัน
วัสดุติดเทปที่ใช้กันทั่วไป ได้แก่ เทปอลูมิเนียมฟอยล์ เทป Mylar เทปคอปเปอร์ฟอยล์ เทป Polytetrafluoroethylene เทปไมก้า เทป Polyimide เทปโพลีเอสเตอร์ ฯลฯ สายการผลิตการพันเทปลวดทั่วไปส่วนใหญ่ประกอบด้วยการจ่ายออก หัวเทป กว้าน และการรับขึ้น มีอุปกรณ์เสริมบางอย่างที่เพิ่มเข้ามาในกระบวนการข้างต้น ขึ้นอยู่กับประเภทของวัสดุติดเทปและข้อกำหนดเฉพาะโดยละเอียดสำหรับลวดสำเร็จรูป เครื่องติดเทปลวดมีทั้งแบบแนวตั้งและแนวนอน โครงสร้างแนวตั้งเหมาะสำหรับสายเคเบิลขนาดเล็ก และเครื่องพันแนวนอนสามารถบีบอัดได้มากขึ้นด้วยสายเคเบิลทั้งขนาดใหญ่และขนาดเล็ก
วิธีการพัน ได้แก่ การพันแบบช่องว่าง การพันแบบตะเข็บชน และการพันแบบทับซ้อนกัน การพันช่องว่างหมายความว่ามีช่องว่างระหว่างขอบเทปเกลียวก่อนหน้าและถัดไป การพันตะเข็บแบบชนหมายความว่าขอบของเทปพันเกลียวที่อยู่ติดกันนั้นเชื่อมต่อกันอย่างใกล้ชิด การห่อที่ทับซ้อนกันหมายความว่าเมื่อมีการห่อวัสดุที่เป็นแถบ ขอบแถบเกลียวก่อนหน้าจะถูกปกคลุมด้วยวัสดุถัดไป การพันแบบทับซ้อนกันเป็นวิธีการที่ใช้กันทั่วไปสำหรับอุตสาหกรรมสายไฟและสายเคเบิล โดยทั่วไป อัตราส่วนการทับซ้อนกันจะมากกว่า 67% สำหรับการห่อแบบชั้นเดียว และมากกว่า 40% สำหรับการห่อแบบสองชั้น เมื่อใช้สองชั้นหรือหลายชั้น ทิศทางการห่อควรอยู่ตรงข้ามกันสำหรับแต่ละชั้นที่อยู่ติดกัน
พารามิเตอร์ทางเทคนิคของกระบวนการพันประกอบด้วยทิศทางการพันเทป ระยะพิทช์ มุม ความเร็วกว้าน ความเร็วในการหมุนหัวเทป ความตึงของเทป ฯลฯ ระยะพิทช์ของเทปหมายถึงระยะทางที่แกนลวดเคลื่อนไปในทิศทางตามแนวแกนหลังจากการหมุนหนึ่งครั้งโดยหัวพัน ความเร็วในการหมุนของกระบวนการห่อหมายถึงความเร็วในการหมุนของหัวเทป มุมของเทปหมายถึงมุมระหว่างแกนตั้งฉากของเส้นการเคลื่อนที่ของลวดกับเทปพันจากหัวเทป ความตึงของเทปหมายถึงแรงดึงที่กระทำที่จุดติดเทปบนเทปพันสายไฟที่ผ่านล้อนำ ทิศทางการติดเทป ระยะพิทช์ ความตึง และเส้นผ่านศูนย์กลางภายนอกที่เสร็จแล้วเป็นพารามิเตอร์หลักในระหว่างกระบวนการพันลวด และมุมของการติดเทปเป็นพารามิเตอร์หลักสำหรับการออกแบบและการผลิตเครื่องติดเทป ความหนาและอัตราส่วนการทับซ้อนกันของเทปจะพิจารณาจากเส้นผ่านศูนย์กลางภายนอกของแกนลวดและลวดสำเร็จรูป ความกว้างของเทปยังสามารถกำหนดได้ตามเส้นผ่านศูนย์กลางภายนอกของตัวนำ อัตราส่วนการทับซ้อนกัน และมุมของเทป ด้วยความกว้างของเทปที่ทราบ จึงสามารถเลือกระยะการติดเทปที่เหมาะสมเพื่อให้ตรงตามข้อกำหนดการทับซ้อนได้
ความเสถียรของแรงตึงในการพันจะกำหนดคุณภาพและประสิทธิภาพของผลิตภัณฑ์สำเร็จรูป ความตึงในการพันที่ไม่สม่ำเสมอหรือการตั้งค่าความตึงของการพันที่ไม่สมเหตุสมผลจะทำให้เกิดข้อบกพร่อง เช่น สีไม่สม่ำเสมอ รอยยับ และ “งู” บนพื้นผิวของเส้นลวด การตั้งค่าความตึงของเทปจะขึ้นอยู่กับความต้านทานแรงดึงของวัสดุที่พันและความตึงของแกนลวด ประเภทวัสดุ ความกว้าง และความหนาของวัสดุห่อจะเป็นตัวกำหนดความต้านทานแรงดึง ดังนั้น สำหรับวัสดุห่อหุ้มหรือข้อกำหนดเฉพาะของแกนลวดที่แตกต่างกัน การตั้งค่าความตึงของเทปจะแตกต่างกัน
ความตึงของเทปประกอบด้วยประเภทความตึงแม่เหล็กไฟฟ้าแบบพาสซีฟและประเภทความตึงเซอร์โวแบบแอคทีฟ ประเภทพาสซีฟใช้คลัตช์ผงแม่เหล็กหรือคลัตช์ฮิสเทรีซิสเป็นองค์ประกอบแรงดึง ซึ่งจะติดตามการใช้เส้นผ่านศูนย์กลางภายนอกของแผ่นวัสดุต๊าปหรือกระสวยผ่านมิเตอร์หรือการนับการหมุน ระบบควบคุมไฟฟ้าจะจำลองความตึงเอาท์พุตปัจจุบันขององค์ประกอบความตึงให้ลดลง ด้วยวิธีควบคุมความตึงนี้ ความตึงจะค่อนข้างคงที่ และสามารถตอบสนองความต้องการของการผลิตการพันสายไฟทั่วไปในอุตสาหกรรมเคเบิลได้ มีโครงสร้างเรียบง่ายราคาประหยัดและราคาไม่แพง ประเภทแอคทีฟแบ่งออกเป็นประเภทนักเต้นสามเซอร์โวและประเภทถ่มน้ำลายลูกกลิ้งกว้าน คุณสมบัติหลักของนักเต้นประเภทสามเซอร์โวคือนักเต้นที่ตึงเครียด เซอร์โวมอเตอร์ให้การเคลื่อนไหวและความตึงแก่นักเต้นที่ตึงเครียด และสร้างการตอบสนองแบบไดนามิก PID เพื่อให้การจ่ายการแตะด้วยความเร็วคงที่ แรงดึงจะคงที่ในระหว่างกระบวนการติดเทป และไม่ได้รับผลกระทบจากการใช้เส้นผ่านศูนย์กลางภายนอกของถาดวัสดุ ประเภทถ่มน้ำลายของลูกกลิ้งแบบกว้านไม่มีตัวเต้นแรง หลังจากที่วัสดุที่เป็นแถบถูกดึงออกจากถาดวัสดุผ่านล้อกว้าน มันจะพันรอบแกนลวดทันที ความตึงของเทปถูกตั้งค่าตามเส้นผ่านศูนย์กลางภายนอกที่ต้องการของลวดที่เสร็จแล้ว เส้นผ่านศูนย์กลางภายนอกของเส้นลวดที่เสร็จแล้วถูกตั้งค่าเป็นค่าคงที่ในแผงควบคุม ดังนั้น ความตึงของเทปจึงคงที่ตลอดทั้งขั้นตอน โครงสร้างเชิงกลของเครื่องติดเทปแบบแอคทีฟทั้งสองชนิดนี้มีความแตกต่างกัน แต่ทั้งสองประเภทก็มีคุณภาพดีเยี่ยม เนื่องจากโครงสร้างทางกลที่ซับซ้อน ฮาร์ดแวร์ระบบควบคุมขั้นสูงและการกำหนดค่าซอฟต์แวร์ เครื่องติดเทปแบบแอคทีฟจึงมีต้นทุนการผลิตสูง แต่สามารถตอบสนองข้อกำหนดด้านคุณภาพการห่อที่เข้มงวดในอุตสาหกรรมลวดและสายเคเบิล โดยมีอัตราที่มีประสิทธิภาพใกล้เคียงและคุ้มค่าต่อต้นทุนสูง เหมาะอย่างยิ่งสำหรับผลิตภัณฑ์สายไฟและสายเคเบิลที่ต้องการการทดสอบทางไฟฟ้าอย่างครอบคลุม
ด้วยความก้าวหน้าทางวิทยาศาสตร์และเทคโนโลยี เครื่องติดเทปจะต้องก้าวหน้าไปในทิศทางที่มีประสิทธิภาพสูง ประสิทธิภาพสูง ความน่าเชื่อถือสูง และความฉลาดสูง ในฐานะผู้สำรวจเทคโนโลยีใหม่ๆ ของวัสดุแถบพันสายไฟและสายเคเบิลทั่วโลก Gemwell Technology ยังคงมุ่งเน้นที่นวัตกรรมและความก้าวหน้าทางเทคโนโลยี Gemwell Technology จะสร้างเครื่องติดเทปคุณภาพสูงให้คุณมากขึ้น

เวลาก่อตั้ง

พื้นที่อาคาร (ตร.ม.)

จำนวนพนักงาน

ทรัพย์สินทางปัญญา
A Mature Factory You Can Count On
Related Products
 FAQ
สายเคเบิลเครือข่าย CAT7 และ CAT8 แตกต่างกันที่ความเร็วและความถี่ในการส่งข้อมูลเป็นหลัก
CAT7 รองรับความเร็วในการรับส่งข้อมูลสูงสุด 10 Gbps ด้วยความถี่ 600 MHz ในขณะที่ CAT8 รองรับความเร็วสูงสุด 25 Gbps หรือ 40 Gbps ด้วยความถี่ 2000 MHz
ในระหว่างการผลิต ควรใช้วัสดุตัวนำคุณภาพสูง ระยะห่างระหว่างคู่และความหนาของฉนวนควรได้รับการควบคุมอย่างเข้มงวด ควรใช้เทคนิคการป้องกันที่มีประสิทธิภาพ เช่น การป้องกันสองชั้น เพื่อลดสัญญาณรบกวนและการรบกวนจากภายนอก เพื่อให้มั่นใจถึงความสมบูรณ์ของสัญญาณ
ควรใช้โครงสร้างป้องกันสองชั้น โดยมีชั้นในเป็นอลูมิเนียมฟอยล์และชั้นนอกเป็นตาข่ายถัก เพื่อเพิ่มความสามารถในการป้องกันการรบกวนของสายเคเบิล ในเวลาเดียวกัน การจัดเรียงคู่ควรได้รับการปรับให้เหมาะสม และควรเพิ่มระยะห่างระหว่างคู่เพื่อลดการครอสทอล์ก
ด้วยการปรับรูปทรงของคู่ให้เหมาะสม การควบคุมการจับคู่อิมพีแดนซ์อย่างแม่นยำ การใช้วัสดุฉนวนคุณภาพสูง และใช้เทคนิคการป้องกันที่มีประสิทธิภาพ จะสามารถลดการสูญเสียย้อนกลับให้เหลือน้อยที่สุดเพื่อให้มั่นใจในความสมบูรณ์ของสัญญาณ
รางและการควบคุมความตึงอัตโนมัติช่วยรักษาความตึงที่สม่ำเสมอตลอดกระบวนการพัน ทำให้มั่นใจได้ถึงการครอบคลุมที่สม่ำเสมอ หลีกเลี่ยงความผันผวนของความตึงระหว่างการใช้เทป ช่วยลดอัตราการพังทลาย
สายเคเบิล PCIe 6.0 และ PCIe 7.0 แตกต่างกันในเรื่องความเร็วการส่งข้อมูลและความสมบูรณ์ของสัญญาณ PCIe 6.0 ใช้เทคโนโลยีมอดูเลชั่น PAM4 ที่มีความเร็วในการถ่ายโอนสูงถึง 64 GT/s ในขณะที่ PCIe 7.0 จะเพิ่มความเร็วในการถ่ายโอนเพิ่มเติม ใช้เทคโนโลยีมอดูเลชั่นขั้นสูงมากขึ้น และต้องการความสมบูรณ์ของสัญญาณที่สูงขึ้นและเวลาแฝงที่ต่ำกว่า
ควรเลือกวัสดุตัวนำที่มีการสูญเสียต่ำ ควรปรับโครงสร้างทางเรขาคณิตของคู่ให้เหมาะสม ควรลดสัญญาณรบกวนระหว่างคู่ ควรใช้วัสดุฉนวนคุณภาพสูง และควรควบคุมกระบวนการผลิตอย่างเข้มงวดเพื่อลดความล่าช้าและการลดทอนของสัญญาณ
ด้วยการควบคุมเส้นผ่านศูนย์กลางตัวนำ ความหนาของฉนวน และระยะห่างระหว่างคู่อย่างแม่นยำ และใช้เครื่องวิเคราะห์อิมพีแดนซ์สำหรับการตรวจสอบแบบเรียลไทม์ เพื่อให้มั่นใจว่าอิมพีแดนซ์ของสายเคเบิลอยู่ภายในช่วงที่กำหนดเพื่อหลีกเลี่ยงการสะท้อนและการสูญเสียสัญญาณ
การใช้เทคโนโลยีการป้องกันที่มีประสิทธิภาพ เช่น การป้องกันสองชั้น การใช้วัสดุตัวนำที่มีความต้านทานต่ำ ปรับรูปทรงของคู่สายให้เหมาะสม ลดการรั่วไหลของแม่เหล็กไฟฟ้า และควบคุมระดับ EMI ของสายไฟ
ความเร็วในการส่งข้อมูลสูงจำเป็นต้องมีการควบคุมความสมบูรณ์ของสัญญาณที่เข้มงวดมากขึ้น โดยจำเป็นต้องใช้วัสดุตัวนำที่มีการสูญเสียต่ำ การควบคุมเรขาคณิตของคู่ที่แม่นยำ และการลดครอสทอล์คและความล่าช้าเพื่อตอบสนองความต้องการในการส่งข้อมูลความเร็วสูง
ควรเลือกวัสดุฉนวนที่มีค่าคงที่ไดอิเล็กตริกต่ำและแทนเจนต์การสูญเสียต่ำ เช่น PTFE หรือ PI เพื่อลดการลดทอนและความล่าช้าของสัญญาณ
การใช้ Time Domain Reflectometry (TDR) และอุปกรณ์ทดสอบอื่นๆ ทำให้สามารถตรวจสอบความล่าช้าในการส่งผ่านสายเคเบิลแบบเรียลไทม์ได้ เพื่อให้แน่ใจว่าอยู่ภายในช่วงที่กำหนด ช่วยป้องกันปัญหาคุณภาพการส่งสัญญาณ
การควบคุมเส้นผ่านศูนย์กลางตัวนำและความหนาของฉนวนอย่างแม่นยำ การเพิ่มประสิทธิภาพการจัดเรียงคู่ การลดสัญญาณรบกวนระหว่างคู่ และการใช้วัสดุตัวนำที่มีความต้านทานต่ำสามารถควบคุมความต้านทานและการเหนี่ยวนำของสายเคเบิลได้อย่างมีประสิทธิภาพ
การใช้เครื่องวิเคราะห์สเปกตรัมและอุปกรณ์ทดสอบอื่นๆ ทำให้สามารถตรวจสอบความเร็วการส่งผ่านสายเคเบิลแบบเรียลไทม์ได้ เพื่อให้แน่ใจว่าเป็นไปตามข้อกำหนดการออกแบบ ช่วยป้องกันปัญหาคุณภาพการส่งสัญญาณ
การควบคุมอุณหภูมิของเครื่องอัดรีดส่งผลโดยตรงต่อคุณภาพของฉนวนหรือชั้นเปลือก อุณหภูมิที่สูงหรือต่ำเกินไปจะทำให้คุณสมบัติของวัสดุไม่เสถียร และส่งผลต่อคุณภาพโดยรวมของสายเคเบิล
ระยะพิทช์ของเครื่องตีเกลียวจะกำหนดความยืดหยุ่นและความต้านทานแรงดึงของลวดตีเกลียว ระยะพิทช์ที่สั้นจะเพิ่มความยืดหยุ่น ในขณะที่ระยะพิทช์ที่ยาวขึ้นจะช่วยเพิ่มความต้านทานแรงดึง
Q1: หลักการทำงานพื้นฐานของเครื่องติดเทปลวดคืออะไร? จะปรับปรุงประสิทธิภาพในการใช้งานทางอุตสาหกรรมได้อย่างไร?
A1: แกนกลางของก เครื่องติดเทปลวด คือการพันเทปฉนวน (เช่น เทป PVC หรือเทปโพลีเอสเตอร์) โดยอัตโนมัติและแม่นยำรอบสายไฟหรือสายเคเบิล เพื่อเพิ่มความเป็นฉนวนไฟฟ้าและการป้องกันทางกล การทำงานของมันอาศัยระบบควบคุมแบบซิงโครนัส โดยกลไกการป้อนลวดจะควบคุมความเร็วการป้อนลวดอย่างแม่นยำ ในขณะที่กลไกการพันเทปใช้เซอร์โวมอเตอร์เพื่อปรับความตึงเพื่อให้แน่ใจว่าการพันเทปมีความสม่ำเสมอ ในทางปฏิบัติที่ Gemwell Electrical Technology (Jiangsu) Co., Ltd. เครื่องจักรนี้ได้ปรับปรุงประสิทธิภาพการผลิตขึ้น 20%-30% โดยการปรับพารามิเตอร์ความเร็วและแรงดึงให้เหมาะสม โดยเฉพาะอย่างยิ่งในการใช้งานความถี่สูง เช่น ชุดสายไฟรถยนต์และการผลิตสายเคเบิลเครื่องใช้ในบ้าน ซึ่งช่วยลดข้อผิดพลาดด้วยตนเองและการสิ้นเปลือง Gemwell เน้นย้ำว่าด้วยการหารือกับความต้องการของลูกค้า ขนาดอุปกรณ์สามารถปรับแต่งให้ตรงกับปริมาณงานในสายการผลิตได้ ตัวอย่างเช่น เครื่องจักรขนาดเล็กเหมาะสำหรับสายเคเบิลแบบกำหนดเองชุดเล็ก ในขณะที่เครื่องจักรขนาดใหญ่ได้รับการออกแบบสำหรับการใช้งานในอุตสาหกรรมขนาดใหญ่ ทำให้สามารถทำงานต่อเนื่องได้โดยไม่ต้องใช้คนควบคุม
คำถามที่ 2: เหตุใดขั้นตอนการวิเคราะห์ความต้องการจึงมีความสำคัญเมื่อออกแบบและติดตั้งเครื่องต๊าปสายไฟ Gemwell รับประกันประสิทธิภาพของอุปกรณ์ผ่านกระบวนการนี้อย่างไร A2: การวิเคราะห์ความต้องการถือเป็นพื้นฐาน เนื่องจากประสิทธิภาพของเครื่องต๊าปสายไฟขึ้นอยู่กับความเข้าใจเชิงลึกเกี่ยวกับสถานการณ์เฉพาะของลูกค้าโดยตรง ระยะนี้รวมถึงการประเมินประเภทอุปกรณ์เคเบิล (เช่น คอร์เดี่ยวหรือมัลติคอร์) ขนาดการผลิต (เช่น หลายพันหรือหมื่นเมตรต่อวัน) ผังกระบวนการ (เช่น การติดเทปล่วงหน้าหรือการรวมหลังกระบวนการ) และประสิทธิภาพการผลิตเป้าหมาย (เช่น จำนวนสายไฟที่ถูกเทปต่อนาที) Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) ดำเนินการเจรจาทางเทคนิคหลายครั้งกับลูกค้าตั้งแต่เริ่มต้นโครงการ โดยมุ่งเน้นไปที่มิติสำคัญเหล่านี้ ตัวอย่างเช่น พวกเขาพูดคุยกันว่าช่วงเส้นผ่านศูนย์กลางของสายเคเบิลส่งผลต่อความแม่นยำในการติดเทปหรือไม่ หรือเป้าหมายประสิทธิภาพการผลิตเป็นตัวขับเคลื่อนการเลือกเครื่องจักรอย่างไร การวิเคราะห์โดยละเอียดนี้ช่วยให้ Gemwell สามารถระบุปัญหาคอขวดที่อาจเกิดขึ้นได้ เช่น ความจำเป็นในการปรับปรุงการป้องกันความชื้นในสภาพแวดล้อมที่มีความชื้นสูง ช่วยให้มั่นใจถึงการทำงานที่เสถียรในการใช้งานจริง ลดอัตราความล้มเหลว และยืดอายุเครื่องจักร
คำถามที่ 3: จากผลการวิเคราะห์ความต้องการ การตัดสินใจทางเทคนิคที่สำคัญใดบ้างที่เกี่ยวข้องกับขั้นตอนการออกแบบระบบ ข้อได้เปรียบเฉพาะของ Gemwell ในด้านระบบอัตโนมัติและการควบคุมคืออะไร?
A3: หัวใจหลักของขั้นตอนการออกแบบระบบคือการบูรณาการเทคโนโลยีขั้นสูงเพื่อให้เกิดการทำงานที่มีประสิทธิภาพและเชื่อถือได้ ซึ่งรวมถึงการเลือกระบบควบคุมอัตโนมัติที่เหมาะสม (เช่น PLC หรือตัวควบคุมการเคลื่อนไหว) ประเภทเซ็นเซอร์ (เช่น โฟโตอิเล็กทริกหรือตัวเข้ารหัส) และแอคทูเอเตอร์ (เช่น เซอร์โวไดรฟ์) การออกแบบขั้นตอนการทำงานจำเป็นต้องมีตรรกะเส้นทางที่ได้รับการปรับปรุง เช่น การซิงโครไนซ์จังหวะเวลาของการป้อนลวดและการม้วนเทปเพื่อหลีกเลี่ยงการยืดหรือการแตกหักของวัสดุ สำหรับการสื่อสารข้อมูล จะใช้โปรโตคอลอีเทอร์เน็ตอุตสาหกรรมหรือ Modbus เพื่อให้สามารถแลกเปลี่ยนข้อมูลแบบเรียลไทม์ระหว่างเครื่องจักรและระบบระดับที่สูงกว่า (เช่น MES) เพื่อตรวจสอบพารามิเตอร์ เช่น การเบี่ยงเบนของแรงดึง และสถิติการผลิต Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) เน้นการออกแบบโมดูลาร์ในเรื่องนี้: ด้วยการวิเคราะห์ความต้องการของลูกค้า พวกเขาอาจเลือกระบบเซอร์โวประสิทธิภาพสูงเพื่อให้ตรงกับงานพันเทปที่มีความแม่นยำสูง หรือบูรณาการอัลกอริธึมการบำรุงรักษาแบบคาดการณ์เพื่อลดเวลาหยุดทำงาน ในการบูรณาการระบบ Gemwell มุ่งเน้นไปที่ความเข้ากันได้ ทำให้มั่นใจว่าเครื่องจักรจะรวมเข้ากับสายการผลิตได้อย่างราบรื่น และปรับปรุง OEE โดยรวม (ประสิทธิผลของอุปกรณ์โดยรวม)
คำถามที่ 4: กระบวนการไหลของเครื่องต๊าปลวดส่งผลต่อคุณภาพของผลิตภัณฑ์ขั้นสุดท้ายอย่างไร Gemwell ปรับปรุงความน่าเชื่อถือและความสม่ำเสมอผ่านการเพิ่มประสิทธิภาพกระบวนการได้อย่างไร
A4: ผังกระบวนการเป็นปัจจัยสำคัญในการพิจารณาคุณภาพของฉนวนสายไฟ รวมถึงการเตรียมเทปก่อนการประกอบ การควบคุมความตึง การสอบเทียบมุมของขดลวด และการรักษาขั้นสุดท้าย การเบี่ยงเบนใดๆ เช่น ความตึงไม่สม่ำเสมอ อาจทำให้เทปหลวมหรือทับซ้อนกัน และอาจนำไปสู่ความเสี่ยงไฟฟ้าลัดวงจร Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) ประเมินข้อมูลจำเพาะของผลิตภัณฑ์ของลูกค้าอย่างรอบคอบในระหว่างการอภิปรายความต้องการ ตัวอย่างเช่น สายเคเบิลที่มีผนังบางจำเป็นต้องมีการตั้งค่าแรงตึงต่ำเพื่อป้องกันการเสียรูป ในขณะที่การใช้งานที่อุณหภูมิสูงต้องใช้เทปทนความร้อน ด้วยการออกแบบระบบ Gemwell ได้รวมเอากลไกป้อนกลับแบบวงปิด: การตรวจสอบข้อมูลเซ็นเซอร์แรงดึงแบบเรียลไทม์จะปรับความเร็วของเซอร์โวมอเตอร์โดยอัตโนมัติเพื่อให้แน่ใจว่าการพันของขดลวดมีความสม่ำเสมอภายใน ±0.1 มม. นอกจากนี้ ประสิทธิภาพการผลิตยังได้รับการปรับให้เหมาะสมผ่านกระบวนการที่คล่องตัว เช่น การบูรณาการระบบเปลี่ยนเทปอัตโนมัติ ซึ่งช่วยลดการแทรกแซงด้วยตนเอง และช่วยให้เครื่องจักรสามารถรักษาความสอดคล้องของผลิตภัณฑ์ได้มากกว่า 99% ในการทำงานตลอด 24 ชั่วโมงทุกวัน ซึ่งช่วยลดอัตราการทำงานซ้ำได้อย่างมาก
คำถามที่ 5: เหตุใดการสื่อสารข้อมูลและการบูรณาการระบบจึงมีความสำคัญสำหรับเครื่องต๊าปสายไฟในสายการผลิตสมัยใหม่ Gemwell แสดงให้เห็นถึงข้อได้เปรียบนี้ในแนวทางปฏิบัติเฉพาะอย่างไร
A5: การสื่อสารข้อมูลและการบูรณาการระบบถือเป็นหัวใจสำคัญของการผลิตอัจฉริยะ ช่วยให้มั่นใจได้ว่าเครื่องจักรสามารถปรับตัวตามการเปลี่ยนแปลงสภาพแวดล้อมและทำงานร่วมกับสายการผลิตทั้งหมดได้ ตัวอย่างเช่น การใช้โปรโตคอล Internet of Things ระดับอุตสาหกรรม (IIoT) เครื่องต๊าปสายไฟสามารถอัปโหลดข้อมูลการทำงานแบบเรียลไทม์ (เช่น การใช้พลังงานหรือรหัสข้อผิดพลาด) ซึ่งสนับสนุนการวินิจฉัยระยะไกลและการบำรุงรักษาเชิงป้องกัน การรวมระบบเกี่ยวข้องกับการเชื่อมโยงกับต้นน้ำ (เช่น เครื่องอัดรีด) และปลายน้ำ (เช่น อุปกรณ์ทดสอบ) เพื่อให้สามารถแบ่งปันข้อมูล (เช่น ข้อมูลขนาดสายไฟ) และหลีกเลี่ยงช่องว่างในการผลิต Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) ออกแบบโซลูชันการบูรณาการที่ปรับแต่งตามขนาดของลูกค้า สำหรับโรงงานขนาดใหญ่ OPC UA ถูกนำมาใช้เพื่อให้สามารถสื่อสารข้ามระบบและปรับปรุงความโปร่งใสของข้อมูล สำหรับแอปพลิเคชันขนาดเล็ก อินเทอร์เฟซจะเรียบง่ายเพื่อลดต้นทุน ประสบการณ์ของ Gemwell แสดงให้เห็นว่าการบูรณาการนี้สามารถเพิ่มประสิทธิภาพของเครื่องจักรได้ 15% การวิเคราะห์ข้อมูลยังสามารถเพิ่มประสิทธิภาพแผนการบำรุงรักษา เช่น การคาดการณ์เวลาการสิ้นเปลืองแถบ และการลดเวลาหยุดทำงานโดยไม่ได้วางแผน
คำถามที่ 6: เมื่อเผชิญกับความต้องการที่หลากหลายของอุตสาหกรรม อะไรคือลำดับความสำคัญด้านนวัตกรรมที่สำคัญของ Gemwell สำหรับเครื่องต๊าปลวด? สิ่งเหล่านี้จะจัดการกับความท้าทายของผู้ใช้ในโลกแห่งความเป็นจริงได้อย่างไร
A6: นวัตกรรมมุ่งเน้นไปที่การปรับตัวและความยั่งยืนเพื่อจัดการกับปัญหาของลูกค้าในด้านประสิทธิภาพ ต้นทุน และการปฏิบัติตามกฎระเบียบ Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) ระบุแนวโน้มต่างๆ เช่น การผลิตที่เป็นมิตรต่อสิ่งแวดล้อมผ่านการวิเคราะห์ความต้องการ การขับเคลื่อนการพัฒนาระบบขับเคลื่อนประหยัดพลังงาน (เช่น การควบคุมความถี่แบบแปรผัน) และลดการใช้พลังงานลง 30% นอกจากนี้ เพื่อจัดการกับความซับซ้อนของกระบวนการ พวกเขาได้เสริมความแข็งแกร่งให้กับการออกแบบโมดูลาร์ ซึ่งช่วยให้สามารถเปลี่ยนส่วนประกอบได้อย่างรวดเร็ว (เช่น ขดลวดที่มีความกว้างของแถบที่แตกต่างกัน) และเพิ่มความยืดหยุ่นของอุปกรณ์ ในการบูรณาการระบบ Gemwell จัดลำดับความสำคัญของการตัดสินใจที่ได้รับความช่วยเหลือจาก AI (ในขณะที่หลีกเลี่ยงการทำงานอัตโนมัติมากเกินไป) เช่น การปรับพารามิเตอร์การม้วนให้เหมาะสมตามข้อมูลประวัติเพื่อจัดการกับความผันผวนของขนาดแบตช์ ความคิดริเริ่มเหล่านี้ ซึ่งได้รับข้อมูลจากการสนทนากับลูกค้าในเชิงลึก ทำให้มั่นใจได้ว่าเครื่องจักรของ Gemwell ไม่เพียงแต่มีความก้าวหน้าทางเทคโนโลยีเท่านั้น แต่ยังช่วยแก้ไขปัญหาในโลกแห่งความเป็นจริงได้โดยตรง เช่น การลดของเสียจากวัตถุดิบ และลดระยะเวลาในการเปลี่ยนแบบจำลองให้สั้นลง ซึ่งท้ายที่สุดแล้วจะช่วยสนับสนุนผู้ใช้ให้บรรลุเป้าหมายการผลิตแบบลีน

 2026-09-14
 Webmaster