English
 中文简体
 หมวดหมู่สินค้า
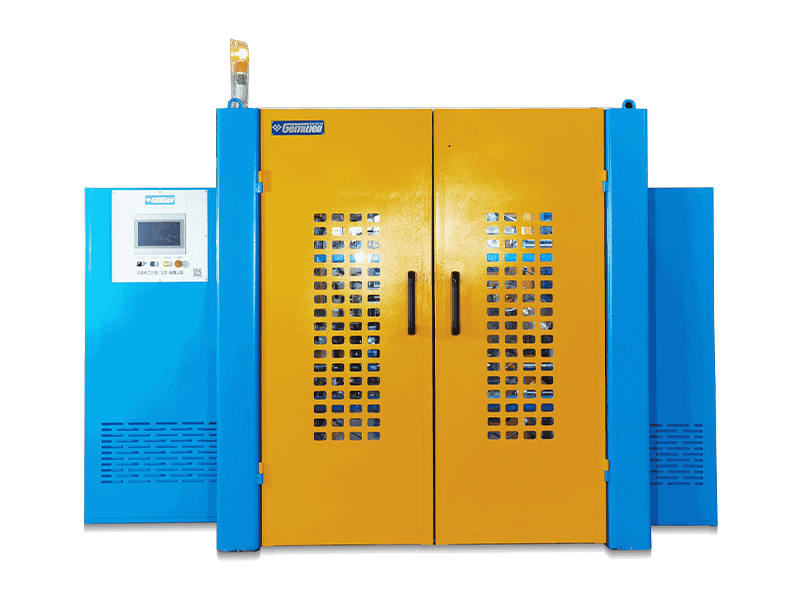
เครื่องบิดคานยื่นแบบเดี่ยวชนิด Take-u
อ่านเพิ่มเติม + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, โซนเทคโนโลยีขั้นสูง, ตงไท่, เจียงซู, จีน | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

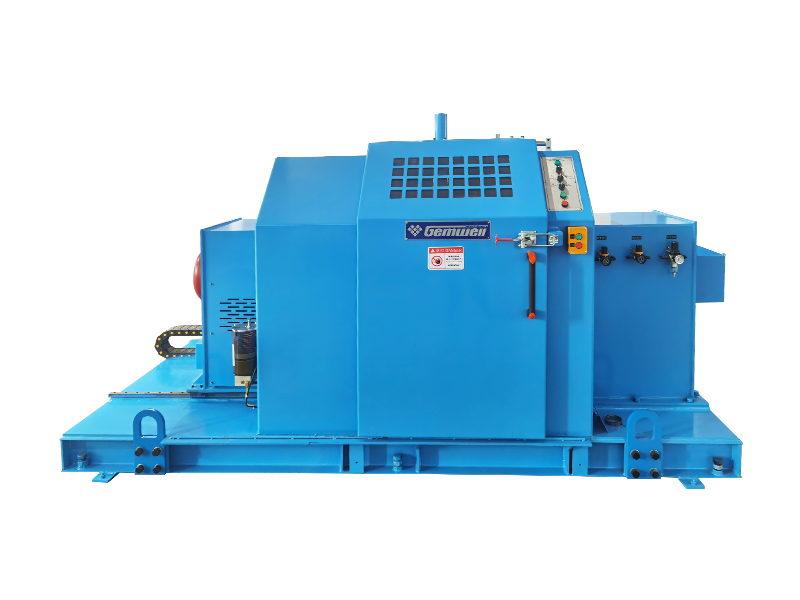
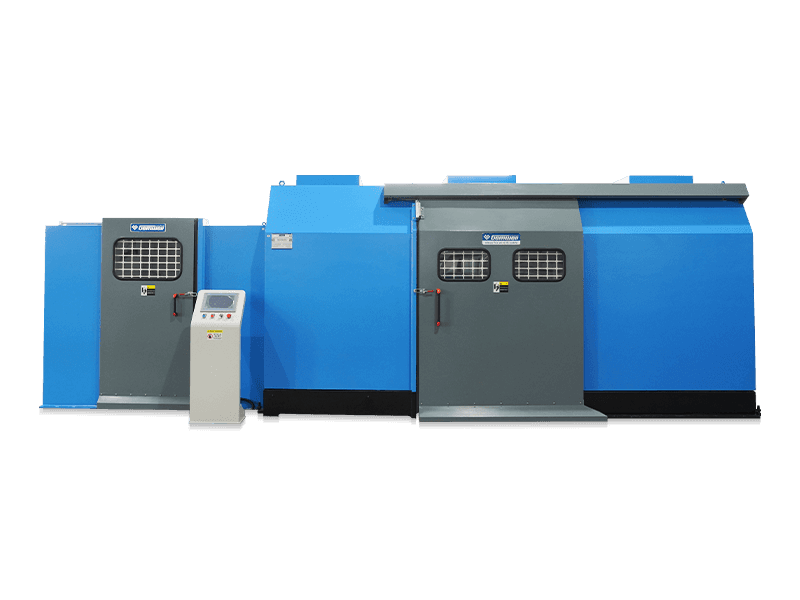
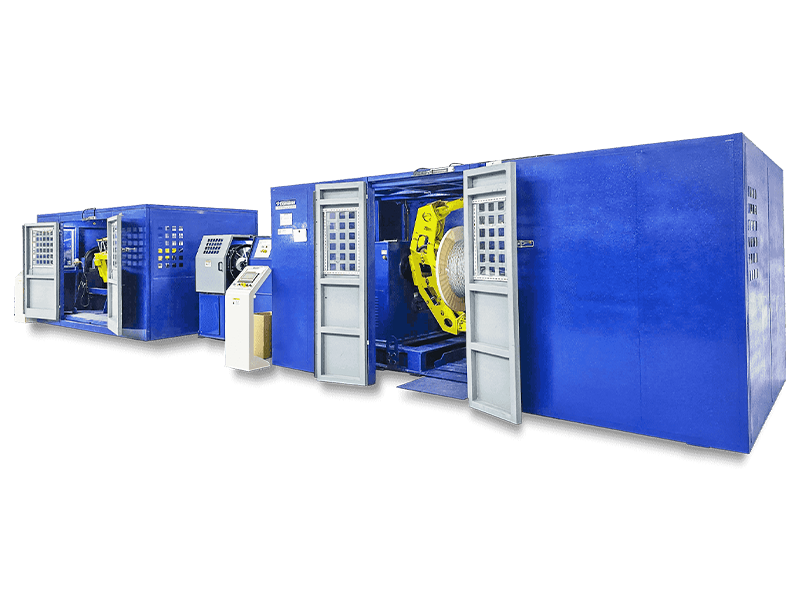
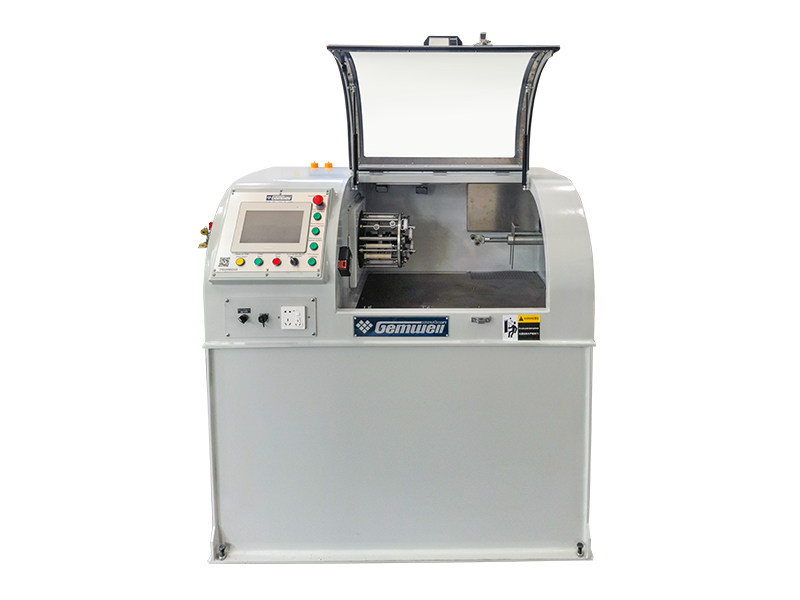
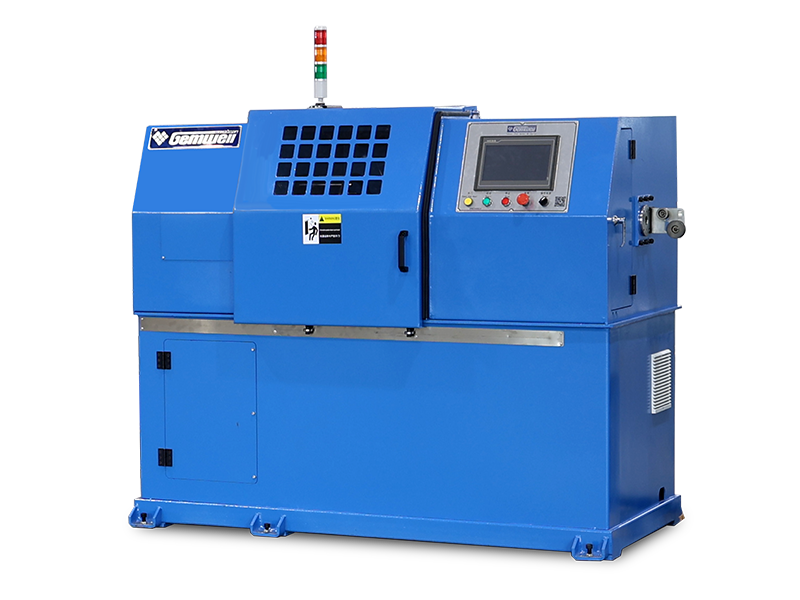
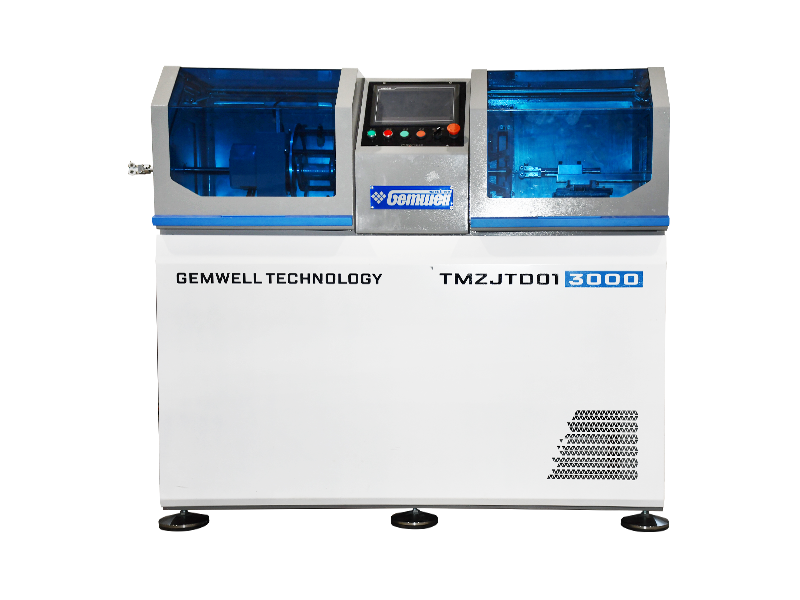
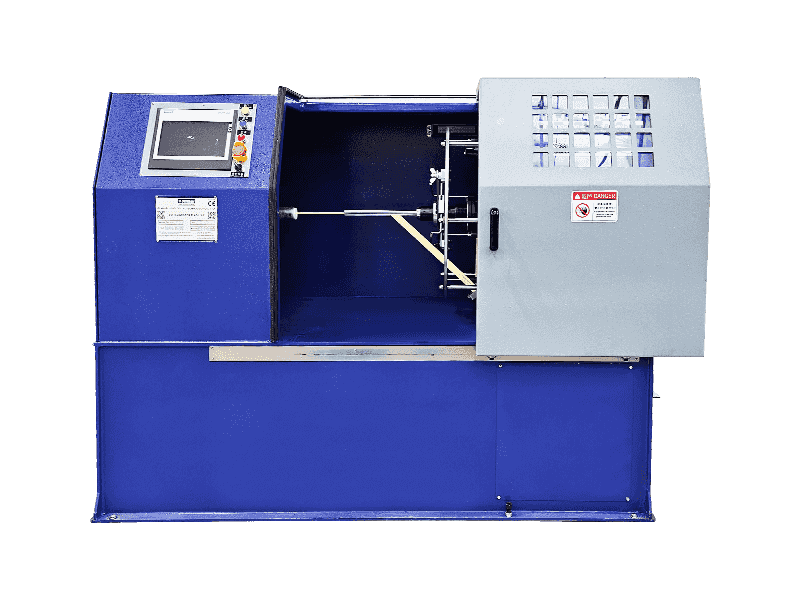
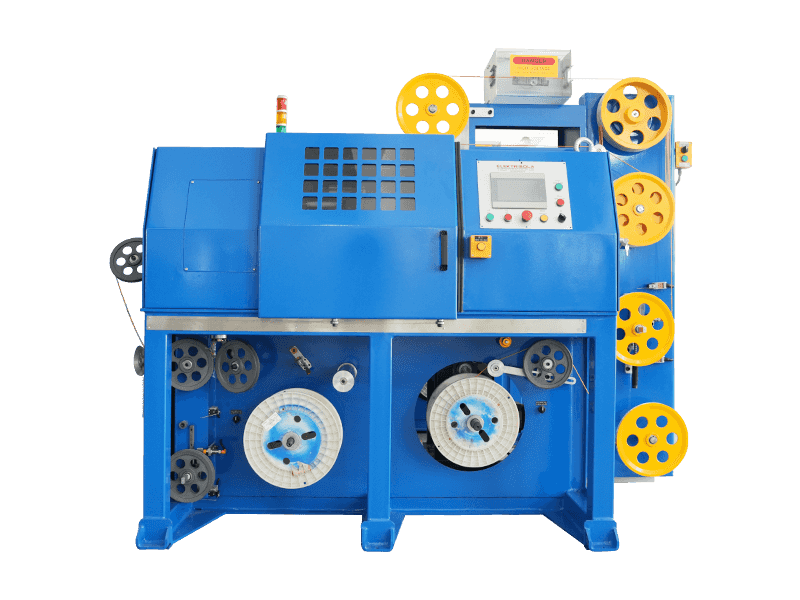
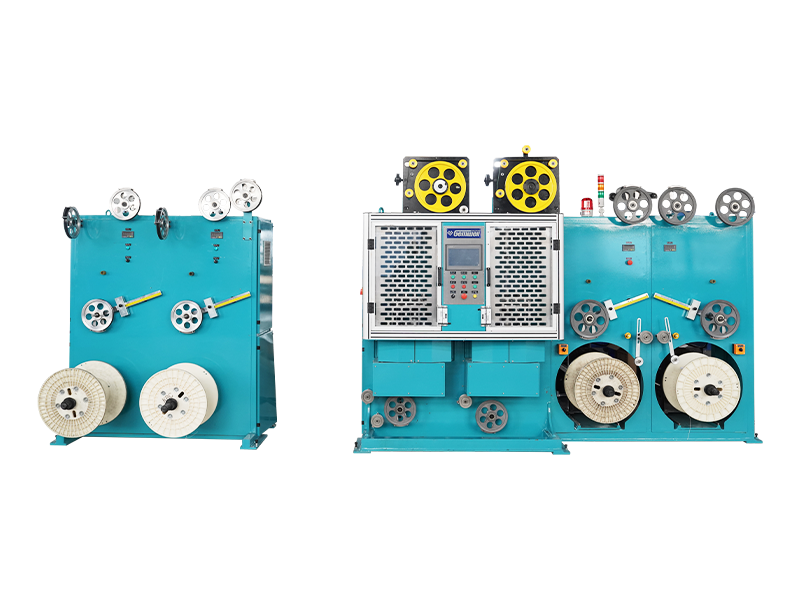
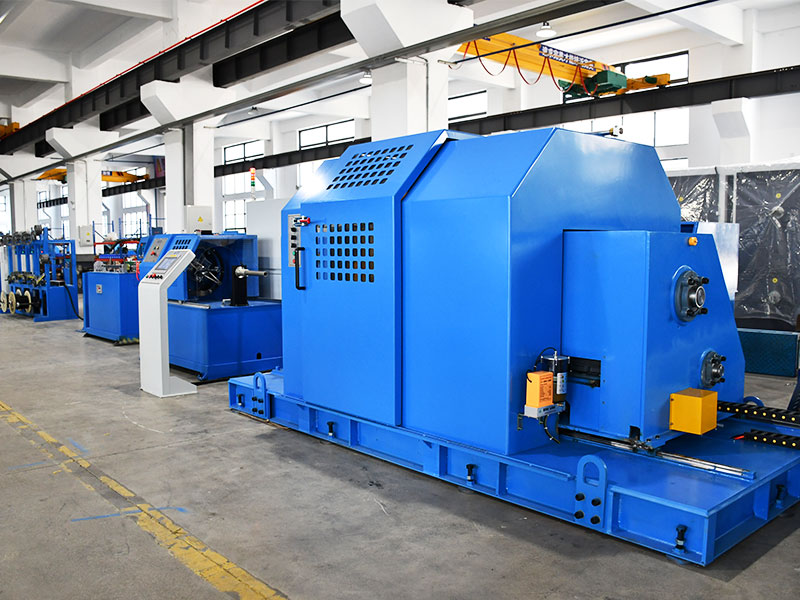
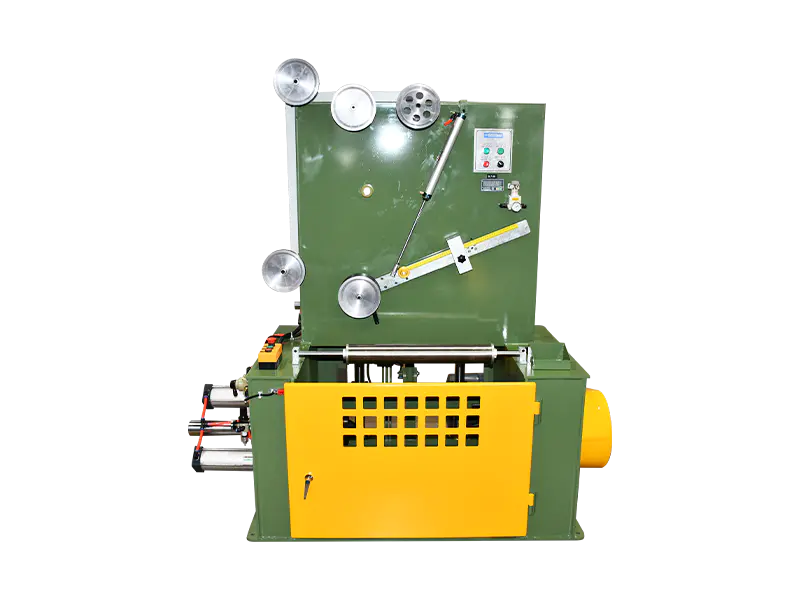
เครื่องบิดเกลียวเดี่ยวแบบคานยื่นเป็นอุปกรณ์ขึ้นรูปสายเคเบิลที่บิดสายไฟแกนหลายเส้นด้วยความเร็วสูงผ่านคานยื่นออกมาและหมุนแบบศูนย์กลางพร้อมกันและพร้อมกัน เนื่องจากการหมุนแต่ละครั้งของคานยื่นออกมาทำให้เกิดระยะพิทช์ จึงเรียกว่าเครื่องบิดคานยื่นเดี่ยว ตามประเภทโครงสร้าง แบ่งออกเป็นประเภท Take-up ความเร็วที่แตกต่างกัน Cantilever Single Twisting Machine (ไม่มีรอก Take-up) เครื่องบิดเดี่ยว Cantilever ชิ้นเดียวน้ำหนักเบา (รอกภายนอกและการรับพลังงาน) เครื่องบิดเดี่ยว Cantilever แยกสำหรับงานหนัก (รอกภายนอกและการรับพลังงาน) เครื่องบิดเดี่ยว Cantilever แยกสำหรับงานหนัก (รอกภายนอกและการรับแรงบิด) ฯลฯ เนื่องจากเส้นผ่านศูนย์กลางภายนอกที่แตกต่างกันของ สายไฟ ข้อกำหนดประสิทธิภาพทางไฟฟ้าที่แตกต่างกัน และความคุ้มค่าที่แตกต่างกัน รุ่นข้างต้นเหมาะสำหรับสาขาการผลิตสายไฟและสายเคเบิลที่แตกต่างกัน และผู้ใช้สามารถเลือกและซื้อได้ด้วยตัวเอง

เวลาก่อตั้ง

พื้นที่อาคาร (ตร.ม.)

จำนวนพนักงาน

ทรัพย์สินทางปัญญา
โรงงานที่成熟ที่คุณวางใจได้
ที่เกี่ยวข้อง สินค้า
 คำถามที่พบบ่อย
สายเคเบิลเครือข่าย CAT7 และ CAT8 แตกต่างกันที่ความเร็วและความถี่ในการส่งข้อมูลเป็นหลัก
CAT7 รองรับความเร็วในการรับส่งข้อมูลสูงสุด 10 Gbps ด้วยความถี่ 600 MHz ในขณะที่ CAT8 รองรับความเร็วสูงสุด 25 Gbps หรือ 40 Gbps ด้วยความถี่ 2000 MHz
ในระหว่างการผลิต ควรใช้วัสดุตัวนำคุณภาพสูง ระยะห่างระหว่างคู่และความหนาของฉนวนควรได้รับการควบคุมอย่างเข้มงวด ควรใช้เทคนิคการป้องกันที่มีประสิทธิภาพ เช่น การป้องกันสองชั้น เพื่อลดสัญญาณรบกวนและการรบกวนจากภายนอก เพื่อให้มั่นใจถึงความสมบูรณ์ของสัญญาณ
ควรใช้โครงสร้างป้องกันสองชั้น โดยมีชั้นในเป็นอลูมิเนียมฟอยล์และชั้นนอกเป็นตาข่ายถัก เพื่อเพิ่มความสามารถในการป้องกันการรบกวนของสายเคเบิล ในเวลาเดียวกัน การจัดเรียงคู่ควรได้รับการปรับให้เหมาะสม และควรเพิ่มระยะห่างระหว่างคู่เพื่อลดการครอสทอล์ก
ด้วยการปรับรูปทรงของคู่ให้เหมาะสม การควบคุมการจับคู่อิมพีแดนซ์อย่างแม่นยำ การใช้วัสดุฉนวนคุณภาพสูง และใช้เทคนิคการป้องกันที่มีประสิทธิภาพ จะสามารถลดการสูญเสียย้อนกลับให้เหลือน้อยที่สุดเพื่อให้มั่นใจในความสมบูรณ์ของสัญญาณ
รางและการควบคุมความตึงอัตโนมัติช่วยรักษาความตึงที่สม่ำเสมอตลอดกระบวนการพัน ทำให้มั่นใจได้ถึงการครอบคลุมที่สม่ำเสมอ หลีกเลี่ยงความผันผวนของความตึงระหว่างการใช้เทป ช่วยลดอัตราการพังทลาย
สายเคเบิล PCIe 6.0 และ PCIe 7.0 แตกต่างกันในเรื่องความเร็วการส่งข้อมูลและความสมบูรณ์ของสัญญาณ PCIe 6.0 ใช้เทคโนโลยีมอดูเลชั่น PAM4 ที่มีความเร็วในการถ่ายโอนสูงถึง 64 GT/s ในขณะที่ PCIe 7.0 จะเพิ่มความเร็วในการถ่ายโอนเพิ่มเติม ใช้เทคโนโลยีมอดูเลชั่นขั้นสูงมากขึ้น และต้องการความสมบูรณ์ของสัญญาณที่สูงขึ้นและเวลาแฝงที่ต่ำกว่า
ควรเลือกวัสดุตัวนำที่มีการสูญเสียต่ำ ควรปรับโครงสร้างทางเรขาคณิตของคู่ให้เหมาะสม ควรลดสัญญาณรบกวนระหว่างคู่ ควรใช้วัสดุฉนวนคุณภาพสูง และควรควบคุมกระบวนการผลิตอย่างเข้มงวดเพื่อลดความล่าช้าและการลดทอนของสัญญาณ
ด้วยการควบคุมเส้นผ่านศูนย์กลางตัวนำ ความหนาของฉนวน และระยะห่างระหว่างคู่อย่างแม่นยำ และใช้เครื่องวิเคราะห์อิมพีแดนซ์สำหรับการตรวจสอบแบบเรียลไทม์ เพื่อให้มั่นใจว่าอิมพีแดนซ์ของสายเคเบิลอยู่ภายในช่วงที่กำหนดเพื่อหลีกเลี่ยงการสะท้อนและการสูญเสียสัญญาณ
การใช้เทคโนโลยีการป้องกันที่มีประสิทธิภาพ เช่น การป้องกันสองชั้น การใช้วัสดุตัวนำที่มีความต้านทานต่ำ ปรับรูปทรงของคู่สายให้เหมาะสม ลดการรั่วไหลของแม่เหล็กไฟฟ้า และควบคุมระดับ EMI ของสายไฟ
ความเร็วในการส่งข้อมูลสูงจำเป็นต้องมีการควบคุมความสมบูรณ์ของสัญญาณที่เข้มงวดมากขึ้น โดยจำเป็นต้องใช้วัสดุตัวนำที่มีการสูญเสียต่ำ การควบคุมเรขาคณิตของคู่ที่แม่นยำ และการลดครอสทอล์คและความล่าช้าเพื่อตอบสนองความต้องการในการส่งข้อมูลความเร็วสูง
ควรเลือกวัสดุฉนวนที่มีค่าคงที่ไดอิเล็กตริกต่ำและแทนเจนต์การสูญเสียต่ำ เช่น PTFE หรือ PI เพื่อลดการลดทอนและความล่าช้าของสัญญาณ
การใช้ Time Domain Reflectometry (TDR) และอุปกรณ์ทดสอบอื่นๆ ทำให้สามารถตรวจสอบความล่าช้าในการส่งผ่านสายเคเบิลแบบเรียลไทม์ได้ เพื่อให้แน่ใจว่าอยู่ภายในช่วงที่กำหนด ช่วยป้องกันปัญหาคุณภาพการส่งสัญญาณ
การควบคุมเส้นผ่านศูนย์กลางตัวนำและความหนาของฉนวนอย่างแม่นยำ การเพิ่มประสิทธิภาพการจัดเรียงคู่ การลดสัญญาณรบกวนระหว่างคู่ และการใช้วัสดุตัวนำที่มีความต้านทานต่ำสามารถควบคุมความต้านทานและการเหนี่ยวนำของสายเคเบิลได้อย่างมีประสิทธิภาพ
การใช้เครื่องวิเคราะห์สเปกตรัมและอุปกรณ์ทดสอบอื่นๆ ทำให้สามารถตรวจสอบความเร็วการส่งผ่านสายเคเบิลแบบเรียลไทม์ได้ เพื่อให้แน่ใจว่าเป็นไปตามข้อกำหนดการออกแบบ ช่วยป้องกันปัญหาคุณภาพการส่งสัญญาณ
การควบคุมอุณหภูมิของเครื่องอัดรีดส่งผลโดยตรงต่อคุณภาพของฉนวนหรือชั้นเปลือก อุณหภูมิที่สูงหรือต่ำเกินไปจะทำให้คุณสมบัติของวัสดุไม่เสถียร และส่งผลต่อคุณภาพโดยรวมของสายเคเบิล
ระยะพิทช์ของเครื่องตีเกลียวจะกำหนดความยืดหยุ่นและความต้านทานแรงดึงของลวดตีเกลียว ระยะพิทช์ที่สั้นจะเพิ่มความยืดหยุ่น ในขณะที่ระยะพิทช์ที่ยาวขึ้นจะช่วยเพิ่มความต้านทานแรงดึง
ฉัน. เครื่องบิด หลักการทางเทคนิคและการประยุกต์ทางอุตสาหกรรม
ไตรมาสที่ 1: เครื่องบิดเกลียวสามารถพันตัวนำหลายตัวได้อย่างแม่นยำได้อย่างไร
กรอบการจ่ายแบบหมุนทำงานร่วมกับระบบควบคุมความตึงคงที่เพื่อพันสายไฟแต่ละเส้นเป็นเกลียวรอบแกนกลางที่ระยะพิทช์ที่ตั้งไว้ล่วงหน้า โซลูชันของ Gemwell Electric ใช้เทคโนโลยีขับเคลื่อนมอเตอร์แบบแยกส่วนเพื่อปรับความตึงของแต่ละหน่วยการจ่ายเงินอย่างอิสระ เพื่อให้มั่นใจว่าตัวนำทองแดง/อลูมิเนียมหลีกเลี่ยงการยืดและการเสียรูปในระหว่างกระบวนการพันเกลียว ความท้าทายหลักอยู่ที่การขจัดช่องว่างระหว่างสายไฟแต่ละเส้น ระบบป้อนกลับแบบวงปิดซึ่งสร้างขึ้นจากประสบการณ์ 26 ปี ช่วยชดเชยความผันผวนของความตึงเครียดแบบเรียลไทม์ เพื่อให้มั่นใจว่ามีความแน่นพอดีทั่วทั้งหน้าตัดของตัวนำ
คำถามที่ 2: เหตุใดความยาวพิตช์จึงถูกควบคุมอย่างเข้มงวดในระหว่างการพันเกลียวของตัวนำ
ความยาวสนามส่งผลโดยตรงต่อความยืดหยุ่นของตัวนำและประสิทธิภาพทางไฟฟ้า ระยะพิทช์ที่สั้นเกินไปจะทำให้ตัวนำมีความแข็งในการดัดเพิ่มขึ้น ทำให้วางยากขึ้น ระดับเสียงที่ยาวเกินไปจะช่วยลดความต้านทานการคืบคลาน Gemwell ผสานรวมตัวเข้ารหัสที่มีความแม่นยำสูง (ความละเอียดสูงสุด 0.1°) เข้ากับอุปกรณ์ เมื่อรวมเข้ากับอัลกอริธึมเส้นโค้งพิทช์รูปตัว S ที่พัฒนาขึ้นอย่างอิสระ ช่วยให้มั่นใจได้ถึงการควบคุมความเบี่ยงเบนของพิตช์เลย์ที่มั่นคงภายใน ±0.5 มม./1000 ม. ตรงตามข้อกำหนดที่เข้มงวดของสายเคเบิลการบินและอวกาศ
ครั้งที่สอง ความก้าวหน้าทางเทคนิคในเครื่องบิดความเร็วสูง
คำถามที่ 3: ความท้าทายแบบไดนามิกใดบ้างที่เกิดขึ้นเมื่ออุปกรณ์มีความเร็วเกิน 2,000 รอบต่อนาที
การหมุนด้วยความเร็วสูงทำให้เกิดประเด็นหลักสองประการ:
1 ความไม่สมดุลของแรงเหวี่ยง: การหมุนด้วยความเร็วสูงของวงล้อการจ่ายเงินทำให้ลวดกระตุก Gemwell ใช้การออกแบบฐานลดแรงสั่นสะเทือนแบบสองขั้นตอน ซึ่งดูดซับแรงสั่นสะเทือนในแนวรัศมีได้มากกว่า 80% ผ่านแดมเปอร์ไฮดรอลิก
2 อุณหภูมิสะสม: ความร้อนจากแรงเสียดทานช่วยลดความหนืดของน้ำมันหล่อลื่น ระบบระบายความร้อนที่ได้รับสิทธิบัตรจะสร้างวงจรน้ำมันแบบวงกลมภายในสปินเดิล และเมื่อรวมกับตัวแลกเปลี่ยนความร้อนภายนอก จะทำให้อุณหภูมิของตลับลูกปืนสูงขึ้นถึง ΔT ≤ 15°C (มาตรฐาน ISO 6804)
คำถามที่ 4: ปัญหาการตรวจจับการขาดของสายไฟภายใต้สภาวะความเร็วสูงจะได้รับการแก้ไขได้อย่างไร
โฟโตอิเล็กทริคเซนเซอร์แบบเดิมมีอัตราการเตือนผิดพลาด 3% ที่ความเร็วสาย 500 ม./นาที Gemwell ได้พัฒนาโซลูชันการวิเคราะห์แบบหลายสเปกตรัม:
เรดาร์คลื่นมิลลิเมตรตรวจสอบการเปลี่ยนแปลงเส้นผ่านศูนย์กลางของสายไฟแบบเรียลไทม์ (ความแม่นยำ 0.02 มม.)
หัววัดกระแสวนความถี่สูงตรวจจับความต่อเนื่องของตัวนำ การพิจารณาความซ้ำซ้อนของระบบ Dual ช่วยลดอัตราการเตือนที่ผิดพลาดเป็น 0.1‰ โดยมีเวลาตอบสนองการปิดระบบ <50ms
III. การวิเคราะห์เชิงลึกของกระบวนการพันสายไฟและสายเคเบิล
คำถามที่ 5: เหตุใดมุมบิดกลับจึงมีความสำคัญต่อการพันตัวนำ
การพันเกลียวแบบไม่มีการบิดกลับจะทำให้เกิดความเครียดภายในสายไฟแต่ละเส้น ส่งผลให้ตัวนำสปริงแบ็ค (ค่าทั่วไป: มุมสปริงแบ็ค ≥12° สำหรับตัวนำทองแดง Φ2.5 มม.) วิธีแก้ปัญหาของ Gemwell คือการติดตั้งกลไกเซอร์โวแบ็คบิดในกรงตีเกลียว วิธีนี้จะคำนวณมุมการชดเชยแบบไดนามิกโดยอิงตามความเร็วของสายไฟ (สูตร: θ = arctan(v/ωR)) โดยคงมุมบิดที่เหลืออยู่ที่ ≤0.5°/m ดังนั้นจึงรับประกันอายุการใช้งานการดัดงอของสายไฟหน้าตัดขนาดใหญ่
คำถามที่ 6: ความสม่ำเสมอของสื่อกระแสไฟฟ้าสามารถปรับให้เหมาะสมสำหรับตัวนำตีเกลียวแบบหลายชั้นได้อย่างไร
จากตัวอย่างโครงสร้าง 7×19 เส้นผ่านศูนย์กลางภายนอกที่ผันผวนด้วยกระบวนการแบบเดิมๆ อยู่ที่ ±0.15 มม. Gemwell ปรับปรุงความสม่ำเสมอด้วยสองนวัตกรรม:
1. การเพิ่มประสิทธิภาพโทโพโลยี: ชั้นในใช้การวางศูนย์กลาง 10° ในขณะที่ชั้นนอกใช้การวางมัด 20° เพื่อลดช่องว่างระหว่างชั้น
2 การตรวจสอบภาคตัดขวางแบบออนไลน์: การใช้รังสีเอกซ์เพื่อให้ผลป้อนกลับแบบเรียลไทม์เกี่ยวกับการตกไข่แบบภาคตัดขวาง (ความแม่นยำ 98%) ความดันที่ควั่นจะถูกปรับแบบไดนามิก
เทคโนโลยีนี้รับประกันความไม่สมดุลของความต้านทาน DC ของสายเคเบิลทนไฟขนาด 240 มม.² ที่ ≤0.5% (IEC 60228 ต้องการ ≤2%)
IV. การปฏิบัติงานด้านวิศวกรรม: รากฐานที่สำคัญของการประกันคุณภาพ
คำถามที่ 7: เหตุใดจึงต้องทำการทดสอบและสอบเทียบอย่างต่อเนื่องเป็นเวลา 168 ชั่วโมง
ความเสถียรของอุปกรณ์พันเกลียวต้องได้รับการตรวจสอบภายใต้สภาวะการทำงานที่รุนแรง:
การทดสอบโหลดเต็ม 48 ชั่วโมง: ตรวจสอบกราฟการเพิ่มขึ้นของอุณหภูมิแกนหมุนที่ 150% ของความเร็วพิกัด (มาตรฐาน: ≤65°C)
การทดสอบโหลดแบบแปรผัน 72 ชั่วโมง: จำลองรอบโหลด 2000 รอบจาก 0-100% ภายใน 10 วินาทีเพื่อตรวจสอบความล่าช้าในการตอบสนองของระบบควบคุม (วัดบนอุปกรณ์ Gemwell: ≤0.8 วินาที)
การทดสอบ EMC 48 ชั่วโมง: ตรวจสอบให้แน่ใจว่าสัญญาณรบกวนที่แผ่ออกมาของอินเวอร์เตอร์มีค่า <55dBμV (มาตรฐาน EN 55011 Class A);
คำถามที่ 8: ประสบการณ์ 26 ปีส่งผลต่อความแม่นยำในการผลิตอย่างไร
ทีมเทคนิคของ Gemwell ได้สร้างฐานข้อมูลกระบวนการตีเกลียวที่ครอบคลุมพารามิเตอร์วัสดุ 387 รายการ (เช่น แบบจำลองที่ตรงกันระหว่างการยืดตัวของแท่งทองแดง δ และอัตราส่วนแรงอัดของการตีเกลียว η) ตัวอย่างทั่วไป: สำหรับลวดยางซิลิโคนที่มีความยืดหยุ่นเป็นพิเศษที่ใช้ในยานพาหนะพลังงานใหม่ การปรับการไล่ระดับแรงดึงให้เหมาะสม (0.8N/mm² ในชั้นใน → 0.3N/mm² ในชั้นนอก) เพิ่มการยืดตัวของตัวนำที่จุดขาดเป็น 35% (เทียบกับค่าเฉลี่ยอุตสาหกรรมที่ 28%)
แนวโน้มวิวัฒนาการทางเทคโนโลยีและการมีส่วนร่วมของอุตสาหกรรม
คำถามที่ 9: อุปกรณ์วางสายจะปรับตัวตามการเปลี่ยนแปลงทางเทคโนโลยีในสายไฟใหม่ได้อย่างไร
แท่นไฟฟ้าแรงสูง 800V ต้องการความหนาของฉนวนลดลง 20% และค่ารูปไข่ของตัวนำอยู่ที่ ≤0.03 อุปกรณ์เจเนอเรชั่นล่าสุดของ Gemwell ผสมผสาน:
เกจวัดเส้นผ่านศูนย์กลางเลเซอร์ (อัตราการสุ่มตัวอย่าง 1kHz)
ระบบทำนายการเรียนรู้ของเครื่อง (ฝึกอบรมเกี่ยวกับข้อมูลประวัติ 2 ล้านชุด) ช่วยให้สามารถควบคุมการตกไข่แบบไดนามิก ช่วยให้ลูกค้าได้รับใบรับรอง ISO 6722-3 Class 5
คำถามที่ 10: กระบวนการควั่นช่วยปรับปรุงการใช้ทรัพยากรได้อย่างไร
ด้วยการควบคุมแรงตึงที่แม่นยำ อุปกรณ์ของ Gemwell ช่วยลดอัตราเศษทองแดงจาก 1.2% เป็น 0.35% จากกำลังการผลิตตัวนำทองแดง 100,000 ตันต่อปี ส่งผลให้สามารถประหยัดทองแดงได้ 650 ตันต่อปี (การปล่อย CO₂ ประมาณ 4,600 ตัน) ซึ่งสอดคล้องกับแนวทางการผลิตที่ยั่งยืนของ IEC TR 62837

 2026-11-02
 ผู้ดูแลเว็บ