E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, โซนเทคโนโลยีขั้นสูง, ตงไท่, เจียงซู, จีน | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


การอัดขึ้นรูปคืออะไร — กระบวนการหลักเบื้องหลังสายไฟและสายเคเบิลทุกเส้น
การอัดขึ้นรูปเป็นกระบวนการผลิตต่อเนื่องที่วัตถุดิบ ซึ่งโดยทั่วไปคือสารประกอบเทอร์โมพลาสติกหรืออีลาสโตเมอร์ ถูกหลอมและบังคับผ่านแม่พิมพ์ที่มีรูปทรงเพื่อสร้างโปรไฟล์หน้าตัดที่สม่ำเสมอ ในอุตสาหกรรมสายไฟและสายเคเบิล หมายถึงการใช้ชั้นฉนวนหรือชั้นหุ้มโดยตรงบนตัวนำที่กำลังเคลื่อนที่ด้วยความเร็วที่เกิน 1,200 เมตรต่อนาที บนสายความเร็วสูงสำหรับสายข้อมูลแบบละเอียด ผลลัพธ์ที่ได้คือการเคลือบสม่ำเสมอที่ช่วยปกป้องตัวนำ ให้ความเป็นฉนวนไฟฟ้า และตรงตามเกณฑ์ความคลาดเคลื่อนมิติที่ ±0.01 มม. สำหรับยานยนต์ระดับพรีเมียมหรือผลิตภัณฑ์เกรดทางการแพทย์
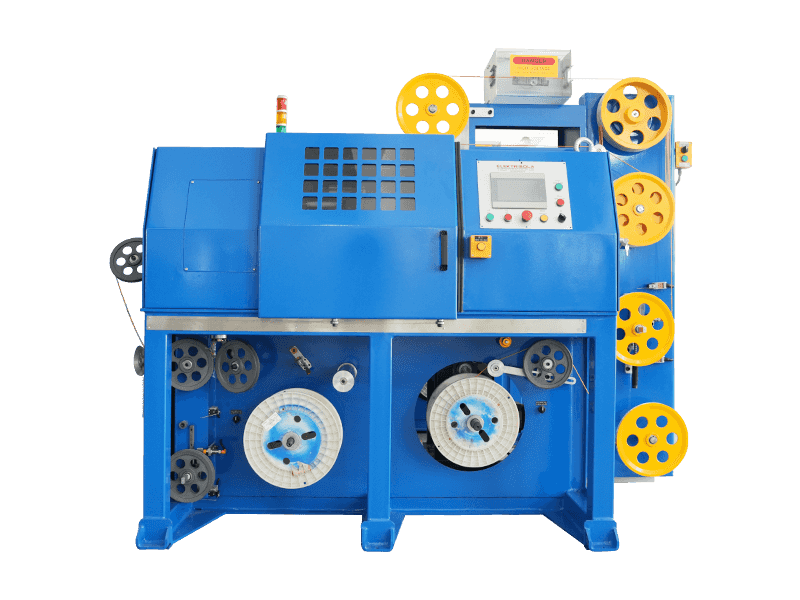
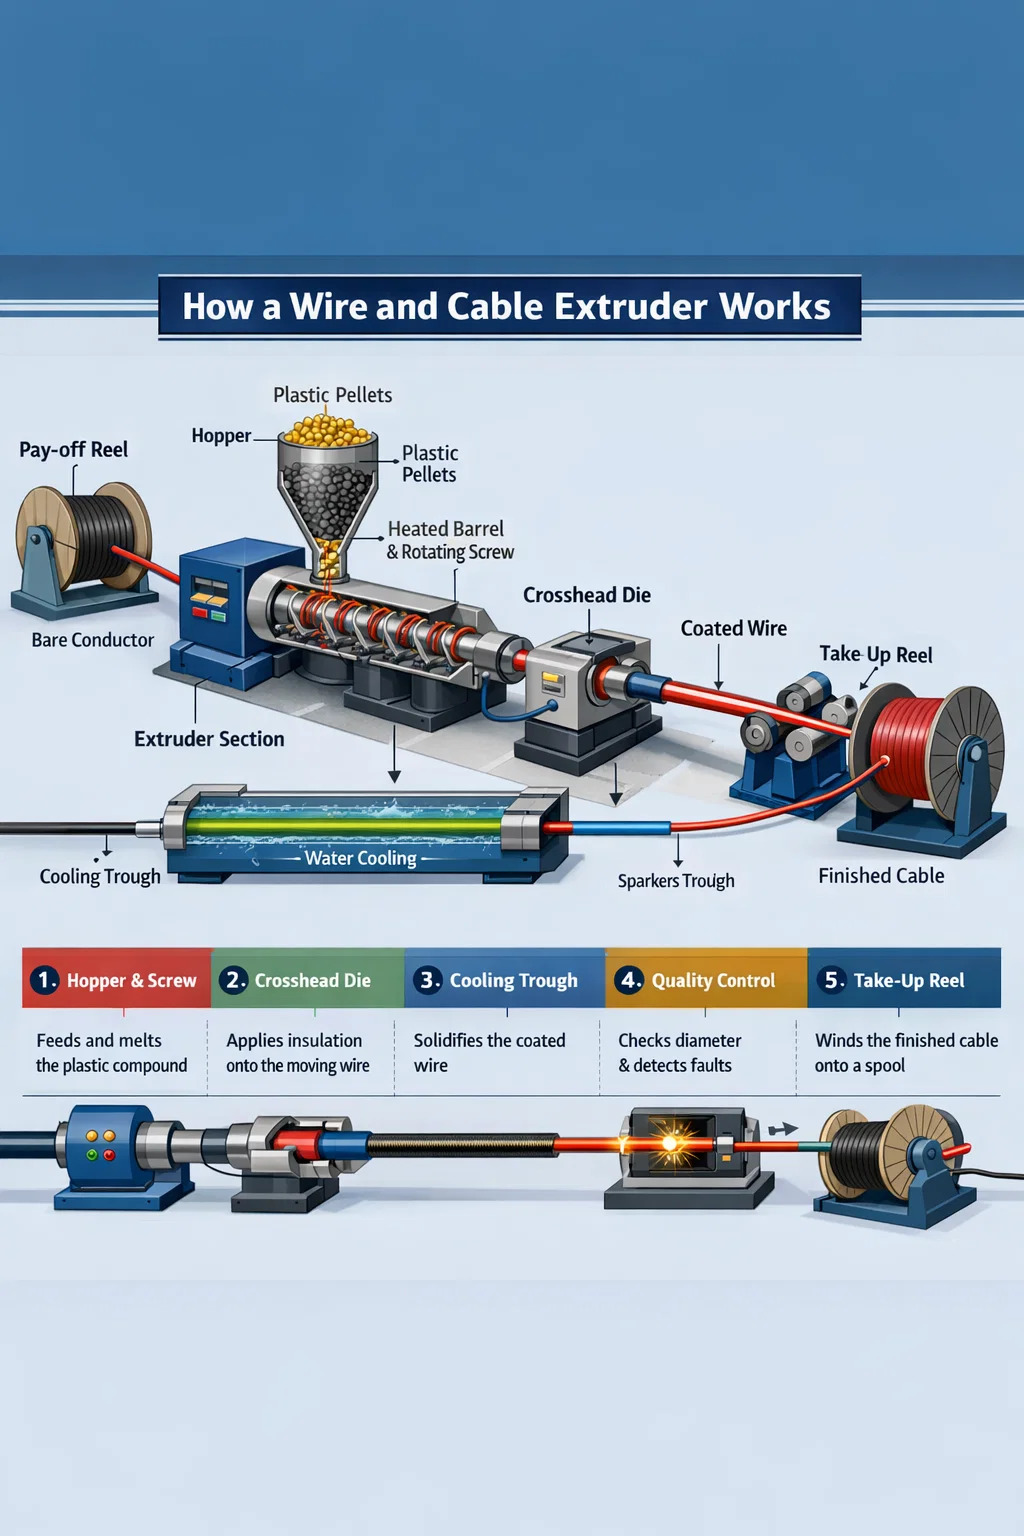
แตกต่างจากการฉีดขึ้นรูปซึ่งเติมแม่พิมพ์ปิดและต้องใช้เวลาในวงจร การอัดขึ้นรูปมีลักษณะเป็นเส้นตรงและไม่เคยหยุดนิ่ง เครื่องอัดรีดลวดและสายเคเบิลจะป้อนเม็ดหรือผงลงในถังที่ให้ความร้อน สกรูแบบหมุนจะลำเลียงและทำให้เป็นพลาสติกของสารประกอบ และวัสดุที่หลอมละลายจะไหลออกผ่านแม่พิมพ์ครอสเฮดที่อยู่รอบๆ ตัวนำ จากนั้น ลวดเคลือบจะเข้าสู่รางทำความเย็น ผ่านเครื่องทดสอบประกายไฟและเกจเส้นผ่านศูนย์กลาง และพันเข้ากับล้อม้วนเก็บ โดยทั้งหมดนี้ผ่านได้อย่างราบรื่นเพียงครั้งเดียว
การทำความเข้าใจว่าการอัดขึ้นรูปคืออะไร และสิ่งที่ทำให้เครื่องอัดรีดลวดและสายเคเบิลที่ออกแบบมาอย่างดีแตกต่างจากเครื่องจักรพลาสติกทั่วไป เป็นตัวกำหนดว่าผลิตภัณฑ์สำเร็จรูปของคุณผ่านการรับรอง UL, IEC หรือ RoHS ในการดำเนินการผลิตครั้งแรกหรือหลังการทำงานซ้ำซึ่งมีต้นทุนสูง
ยังไงก เครื่องอัดรีดลวดและสายเคเบิล ใช้งานได้จริง
เครื่องอัดรีดลวดและสายเคเบิลประกอบด้วยระบบย่อยที่ผสานรวมหลายระบบ แต่ละตัวมีบทบาทที่แตกต่างกันในการแปลงสารประกอบดิบให้เป็นตัวนำฉนวนกันเสียงทางไฟฟ้าที่มีความเสถียรในมิติ
ชุดประกอบกระบอกและสกรู
กระบอกเป็นกระบอกเหล็กชุบแข็ง โดยทั่วไปจะบุด้วยโลหะคู่เพื่อต้านทานการเสียดสีเมื่อใช้สารประกอบที่เติมสาร เช่น LSZH (ฮาโลเจนไร้ควันต่ำ) ที่หน่วงไฟ ด้านในจะหมุนสกรูซึ่งมีรูปทรง ได้แก่ ความลึกของการบิน อัตราส่วนการอัด และอัตราส่วน L/D (ความยาวต่อเส้นผ่านศูนย์กลาง) ซึ่งได้รับการออกแบบทางวิศวกรรมสำหรับตระกูลสารประกอบเฉพาะ ฉนวนพีวีซีมักใช้กับสกรูที่มีค่า L/D 20:1 ถึง 25:1 และอัตราส่วนแรงอัดใกล้ 3:1 โพลีเอทิลีนเชื่อมขวาง (XLPE) สำหรับสายไฟแรงดันปานกลางต้องใช้สกรูที่ยาวกว่าและอ่อนโยนกว่า ซึ่งมักจะอยู่ที่ 30:1 L/D เพื่อหลีกเลี่ยงการเชื่อมขวางก่อนกำหนดในกระบอก การใช้สกรูผิดในเครื่องอัดรีดลวดและสายเคเบิลทำให้เกิดการเสื่อมสภาพ อุณหภูมิหลอมเหลวไม่สม่ำเสมอ และถูกปฏิเสธในที่สุด
อุณหภูมิของถังบรรจุจะถูกแบ่งโซน — โดยทั่วไปจะมีโซนอิสระ 4-6 โซน — เพิ่มขึ้นจากคอป้อนอาหารไปยังส่วนสูบจ่าย สำหรับ PVC มาตรฐาน อาจหมายถึงอุณหภูมิโซน 150 °C, 165 °C, 175 °C และ 180 °C ไปทางแม่พิมพ์ XLPE จะร้อนกว่าที่อุณหภูมิ 200–220 °C ในโซนต่อๆ ไป ตัวควบคุม PID ที่มีความแม่นยำจะยึดแต่ละโซนไว้ภายใน ±1 °C เนื่องจากการเบี่ยงเบนของอุณหภูมิหลอมเหลว 5 °C แปลโดยตรงไปสู่การเปลี่ยนแปลงของความหนืดและการกระจายความหนาของผนัง
Crosshead Die — หัวใจของการอัดขึ้นรูปลวด
สิ่งที่แยกเครื่องอัดรีดแบบลวดและสายเคเบิลออกจากเครื่องอัดรีดโปรไฟล์มาตรฐานคือครอสเฮด ตัวนำเข้าสู่ครอสเฮดที่มุม 90 องศา (หรือในแนวในการกำหนดค่าบางอย่าง) และออกจากโคแอกเชียลผ่านแม่พิมพ์ ภายใน การไหลของของเหลวจะถูกส่งไปรอบๆ ตัวนำโดยใช้ตอร์ปิโดหรือตัวเบี่ยง จากนั้นจึงมาบรรจบกันด้วยรูปทรงของแม่พิมพ์และส่วนปลายเพื่อให้ฉนวนคงตัวที่ตำแหน่งนาฬิกาทุกตำแหน่ง
มีวิธีการใช้งานสองวิธีในการออกแบบครอสเฮด:
- เครื่องมือแรงดัน — หลอมสัมผัสกับตัวนำภายในแม่พิมพ์ และเกิดพันธะภายใต้แรงกดดัน ใช้สำหรับงานฉนวนส่วนใหญ่ที่ต้องการการยึดเกาะ เช่น สายไฟ XLPE
- เครื่องมือท่อ — สารที่หลอมละลายก่อตัวเป็นท่อที่ถูกดึงลงบนตัวนำหลังจากทางออกของแม่พิมพ์ โดยอาศัยอัตราส่วนสุญญากาศหรืออัตราการดึงลง ทั่วไปสำหรับแจ็คเก็ตหลวมๆ บนสายเคเบิลแบบมัลติคอร์
ขนาดของแม่พิมพ์และส่วนปลายเป็นไปตามสูตรอัตราส่วนการดึงลง (DDR) และความสมดุลของการดึงลง (DDB) DDR ระหว่าง 1.2 ถึง 1.5 เป็นจุดเริ่มต้นทั่วไปสำหรับท่อ PVC ความเร็วปานกลาง การมี DDR 2.5 เกินบน LSZH อาจทำให้เกิดการแตกหักแบบหลอมเหลวได้ — พื้นผิวที่หยาบและเป็นหนังฉลามบนฉนวนที่ไม่ผ่านการทดสอบประกายไฟ
รางระบายความร้อนและอุปกรณ์ปลายน้ำ
หลังจากดาย ตัวนำเคลือบจะเข้าสู่รางน้ำหล่อเย็น ความยาวรางต้องตรงกับความเร็วของเส้นและความหนาของผนังฉนวน กฎทั่วไปคือตัวนำ PVC ผนังหนา 1 มม. ที่ทำงานที่ความเร็ว 200 ม./นาที ต้องใช้การทำความเย็นแบบแอคทีฟอย่างน้อย 20–30 เมตร การระบายความร้อนที่ไม่เพียงพอทำให้เกิดการเบี่ยงเบนของมิติเนื่องจากฉนวนร้อนเปลี่ยนรูปภายใต้แรงตึงของกว้าน สายแรงดันไฟฟ้าปานกลาง XLPE บางสายใช้ท่อแห้งแทนรางน้ำสำหรับการควบคุมการเชื่อมขวางทางเคมี แต่น้ำยังคงเป็นมาตรฐานสำหรับสายการอัดขึ้นรูปลวดและสายเคเบิลส่วนใหญ่
เครื่องมือวัดแบบอินไลน์ไม่สามารถต่อรองได้กับสายการผลิตสมัยใหม่ เกจเส้นผ่านศูนย์กลางเลเซอร์ทันทีหลังจากทางออกของดายจะจับการเปลี่ยนแปลงของผนังแบบเรียลไทม์ โดยป้อนการควบคุมวงปิดกลับไปที่ความเร็วของสกรูเครื่องอัดรีดหรือความเร็วของเส้น เครื่องมือทดสอบประกายไฟที่แรงดันไฟฟ้าตั้งแต่ 1 kV ถึง 15 kV ขึ้นอยู่กับระดับฉนวน จะตรวจจับรูเข็มอย่างต่อเนื่อง เครื่องวัดความจุไฟฟ้าจะตรวจจับความเยื้องศูนย์ โดยตัวนำที่อยู่นอกศูนย์กลางจะแสดงเป็นรูปแบบความจุไฟฟ้าที่ความถี่การหมุนของสายไฟ
ประเภทของเครื่องอัดรีดลวดและสายเคเบิลตามการกำหนดค่า
เครื่องอัดรีดลวดและสายเคเบิลไม่เหมือนกันทั้งหมด การกำหนดค่าสายการผลิตที่เลือกมีผลกระทบโดยตรงต่อกลุ่มผลิตภัณฑ์ เวลาการเปลี่ยนแปลง อัตราเศษซาก และการลงทุนด้านทุน
| ประเภทเครื่องอัดรีด | เส้นผ่านศูนย์กลางของสกรูทั่วไป | การสมัครหลัก | ความเร็วสายสูงสุด |
|---|---|---|---|
| สกรูเดี่ยว (รูเรียบ) | 25–150 มม | ฉนวนพีวีซีและแจ็คเก็ต | สูงสุด 800 ม./นาที (เกจละเอียด) |
| สกรูเดี่ยว (ฟีดแบบร่อง) | 45–120 มม | สารประกอบ HDPE, LSZH, PP | สูงถึง 600 ม./นาที |
| สกรูคู่ (หมุนร่วม) | 35–90 มม | การผสมฐาน LSZH, XLPE | การผสมไม่ใช่การเคลือบโดยตรง |
| เครื่องอัดรีดคู่แบบตีคู่ | สกรูสองตัว ขนาด 45–90 มม. แต่ละตัว | แจ็คเก็ตฉนวนสองชั้น | สูงถึง 500 ม./นาที |
| สามชั้น (ร่วมอัดขึ้นรูป) | เครื่องอัดรีดสามเครื่องให้อาหารหนึ่งตัวตาย | MV/HV XLPE พร้อมหน้าจอเซมิคอนดักเตอร์ | 15–30 ม./นาที (สายไฟขนาดใหญ่) |
สายการผลิตเครื่องอัดรีดแบบสกรูเดี่ยว
เครื่องอัดรีดลวดและสายเคเบิลแบบสกรูเดี่ยวครองปริมาณการผลิตทั่วโลก ความเรียบง่าย — สกรูหนึ่งตัว หนึ่งบาร์เรล หนึ่งไดรฟ์ — หมายถึงค่าบำรุงรักษาที่ลดลง และการเปลี่ยนสกรูที่รวดเร็วยิ่งขึ้นสำหรับการเปลี่ยนผลิตภัณฑ์ เครื่องอัดรีดแบบสกรูเดี่ยวขนาด 60 มม. ทำงานที่ 120 รอบต่อนาทีสามารถส่งมอบได้ 180–220 กก./ชม ของสารประกอบพีวีซี ซึ่งเพียงพอที่จะเคลือบลวดอาคารขนาด 1.5 มม.² ที่ความเร็ว 400 ม./นาที สำหรับการผลิตสายเคเบิลข้อมูลความเร็วสูง (Cat 6ก, Cat 8) เครื่องอัดรีดขนาด 30–45 มม. ที่จับคู่กันจะใช้ฉนวนตัวนำแต่ละตัวที่ความเร็วสายเกิน 1,000 ม./นาที
สายการผลิต Tandem และ Co-Extrusion
สำหรับสายเคเบิลที่ต้องใช้ชั้นแยกตั้งแต่สองชั้นขึ้นไป เช่น ฉนวน XLPE พร้อมแจ็คเก็ต PVC แบบเชื่อม หรือสายเคเบิลรถยนต์ที่มีชั้นแถบสีบนฐานสีขาว - เส้นตีคู่หรือรีดร่วมจะป้อนสารประกอบที่แยกจากกันเข้าไปในครอสเฮดแบบสองช่อง ซึ่งช่วยลดการกรอกลับ ซึ่งช่วยประหยัดต้นทุนการประมวลผลสำหรับผลิตภัณฑ์หลายชั้นได้ 15–25% การอัดขึ้นรูปร่วมสามครั้งเป็นสิ่งจำเป็นสำหรับสายเคเบิล XLPE แรงดันปานกลาง โดยที่ตัวกรองเซมิคอนดักเตอร์ด้านในและด้านนอกจะต้องยึดติดกับฉนวนในขณะที่ยังคงหลอมเหลว โดยไม่มีการปนเปื้อนที่ส่วนต่อประสาน
วัสดุสำคัญที่ประมวลผลบนเครื่องอัดรีดลวดและสายเคเบิล
การเลือกวัสดุขับเคลื่อนข้อกำหนดเฉพาะของเครื่องอัดรีดทั้งหมด — รูปทรงของสกรู กระบอกโลหะ โปรไฟล์อุณหภูมิ และความสามารถในการทำความเย็น ด้านล่างนี้คือตระกูลสารประกอบหลักและลักษณะการประมวลผล
พีวีซี (โพลีไวนิลคลอไรด์)
พีวีซียังคงเป็นสารประกอบที่ผ่านการแปรรูปอย่างกว้างขวางที่สุดในเครื่องอัดรีดลวดและสายเคเบิลทั่วโลก ซึ่งคิดเป็นสัดส่วนโดยประมาณ 35–40% ของปริมาตรฉนวนสายเคเบิลทั้งหมด โดยน้ำหนัก ดำเนินการได้อย่างง่ายดายที่อุณหภูมิระหว่าง 160–190 °C ยอมรับพลาสติกไซเซอร์และบรรจุภัณฑ์สารเติมแต่งที่หน่วงไฟได้หลากหลาย และคุ้มค่าคุ้มราคา ความท้าทายคือความไวต่อความร้อน — สูงกว่า 200 °C หรือมีแรงเฉือนมากเกินไป PVC จะสลายตัวและปล่อย HCl ออกมา ซึ่งกัดกร่อนกระบอกปืนและครอสเฮด สกรูสำหรับ PVC ใช้อัตราส่วนแรงอัดค่อนข้างต่ำ (2.5–3.0:1) และขั้นบันไดชุบโครเมียมขัดเงาเพื่อลดการยึดเกาะ
XLPE (โพลีเอทิลีนแบบครอสลิงค์)
XLPE เป็นฉนวนมาตรฐานสำหรับสายไฟแรงดันปานกลาง (1–35 kV) และสายไฟฟ้าแรงสูง ปฏิกิริยาการเชื่อมขวาง ไม่ว่าจะเป็นปฏิกิริยาเปอร์ออกไซด์หรือไซเลน จะต้องเกิดขึ้นหลังจากแม่พิมพ์ ไม่ใช่ภายในกระบอกอัดรีด สิ่งนี้จำกัดการออกแบบสกรูเพื่อหลีกเลี่ยงการให้ความร้อนจากแรงเฉือนมากเกินไป และต้องใช้สกรูที่ยาวขึ้นและมีแรงอัดต่ำ ท่อไนโตรเจนแบบแห้งจะรักษาอุณหภูมิสูงกว่า 200 °C สำหรับระบบเปอร์ออกไซด์ จากนั้นจะเป็นบริเวณทำความเย็นก่อนเครื่องกว้าน ระบบ Silane-XLPE ใช้เครื่องอัดรีดแบบสกรูเดี่ยวที่เรียบง่ายกว่า แต่ต้องใช้ห้องซาวน่าหลังการอัดรีดหรืออ่างน้ำร้อนเพื่อทำปฏิกิริยาเชื่อมขวางให้เสร็จสมบูรณ์
สารประกอบ LSZH / LSOH
สารประกอบฮาโลเจนที่มีควันต่ำ (LSZH) ได้รับการผสมสูตรด้วยสารตัวเติมแร่ธาตุ — อะลูมิเนียมไตรไฮเดรต (ATH) หรือแมกนีเซียมไฮดรอกไซด์ — ที่ปริมาณ 50–65% โดยน้ำหนัก สารตัวเติมเหล่านี้ทำให้ LSZH มีฤทธิ์กัดกร่อนสูงและเพิ่มความหนืดหลอมได้อย่างมากเมื่อเทียบกับ PVC เครื่องอัดรีดลวดและสายเคเบิลที่ใช้ LSZH ต้องใช้ถังโลหะคู่ (พื้นผิวสึกหรอขั้นต่ำ 60 HRC) สกรูโลหะผสมแข็ง และครอสเฮดที่มีเส้นผ่านศูนย์กลางใหญ่ขึ้นเพื่อจัดการแรงดันตกคร่อมที่สูงขึ้น อัตราเอาท์พุตต่ำกว่าท่อ PVC ที่เทียบเท่ากัน 20–30% และความเร็วของท่อโดยทั่วไปจะจำกัดอยู่ที่ 200–400 ม./นาที ขึ้นอยู่กับเกจ LSZH บังคับใช้ในอุโมงค์ เรือเดินทะเล ชานชาลานอกชายฝั่ง และอาคารสาธารณะภายใต้มาตรฐานอัคคีภัย IEC 60332 และ EN 50266
ฟลูออโรโพลีเมอร์ (PTFE, FEP, ETFE)
สายเคเบิลหุ้มฉนวนฟลูออโรโพลีเมอร์ใช้ในการใช้งานด้านการบินและอวกาศ การทหาร และอุตสาหกรรมที่มีอุณหภูมิสูง ซึ่งต้องมีการให้บริการอย่างต่อเนื่องที่อุณหภูมิ 150–260 °C ในทางเทคนิคแล้ว PTFE เป็นกระบวนการอัดรีดแบบวาง (การอัดขึ้นรูปแบบ ram) ไม่ใช่การอัดขึ้นรูปด้วยสกรูแบบธรรมดา FEP และ ETFE สามารถหลอมละลายได้บนเครื่องอัดรีดลวดและสายเคเบิลแบบพิเศษที่มีเส้นทางการหลอมเรียงรายด้วย PTFE ทั้งหมดหรือโครงสร้างโลหะผสมนิกเกิล ฟลูออโรโพลีเมอร์มีฤทธิ์กัดกร่อนกับเหล็กมาตรฐานที่อุณหภูมิในการประมวลผล 340–380 °C อัตราเอาท์พุตต่ำและต้นทุนเครื่องมือสูง แต่ประสิทธิภาพระดับพรีเมียมนั้นคุ้มค่ากับการลงทุนสำหรับมัดสายไฟการบินและชุดสายไฟอิเล็กทรอนิกส์
TPE, TPU และสารประกอบคล้ายยาง
เทอร์โมพลาสติกอีลาสโตเมอร์ (TPE) และเทอร์โมพลาสติกโพลียูรีเทน (TPU) เติบโตอย่างรวดเร็วในการใช้งานสายเคเบิลในยานยนต์ หุ่นยนต์ และเครื่องมือไฟฟ้าแบบพกพา โดยแทนที่ยางวัลคาไนซ์ในหลายกรณี สามารถอัดรีดได้บนเครื่องอัดรีดลวดและสายเคเบิลมาตรฐาน โดยมีการปรับเปลี่ยนสกรูเล็กน้อย ดำเนินการที่อุณหภูมิ 190–220 °C และกำจัดขั้นตอนการวัลคาไนซ์โดยสิ้นเชิง โดยเฉพาะอย่างยิ่ง TPU มีความต้านทานการเสียดสีที่โดดเด่น — 10 ถึง 50 เท่าของ PVC — ทำให้เป็นแจ็คเก็ตที่ต้องการสำหรับสายเคเบิลลากโซ่และสายเคเบิลหุ่นยนต์อุตสาหกรรมที่โค้งงอหลายล้านรอบ
พารามิเตอร์สำคัญที่กำหนดคุณภาพการอัดขึ้นรูป
คุณภาพในการอัดขึ้นรูปลวดและสายเคเบิลไม่ใช่ตัวแปรเดียว มันเป็นผลมาจากการควบคุมพารามิเตอร์ที่พึ่งพาซึ่งกันและกันหลายตัวพร้อมกัน โดยมักจะผ่านระบบอัตโนมัติแบบวงปิดในสายการผลิตสมัยใหม่
ความเยื้องศูนย์กลางและความสม่ำเสมอของความหนาของผนัง
ความเยื้องศูนย์ - ตำแหน่งนอกศูนย์กลางของตัวนำภายในฉนวน - ส่งผลโดยตรงต่อความเป็นฉนวนของสายเคเบิลและความสามารถในการผ่านการทดสอบความทนทานต่อไฟฟ้าแรงสูง IEC 60227 และ UL 44 ระบุค่าความเยื้องศูนย์กลางสูงสุด สำหรับลวดอาคาร PVC ขนาด 1.5 มม.² ที่มีผนังระบุ 0.7 มม. ผนังขั้นต่ำต้องไม่อยู่ต่ำกว่า 80% ของชื่อ ณ จุดใดก็ได้ ซึ่งหมายความว่าความเยื้องศูนย์สูงสุดคือ ±0.14 มม. บนผนัง 0.7 มม. การบรรลุเป้าหมายนี้อย่างสม่ำเสมอที่ 500 ม./นาที ต้องใช้ครอสเฮดที่ควบคุมศูนย์กลางด้วยโบลต์แบบไดเซ็นเตอร์ ตัวนำทางตัวนำต้นน้ำ และในอุดมคติแล้ว เครื่องวัดความจุไฟฟ้าในบรรทัดจะป้อนกลับไปยังแอคทูเอเตอร์แบบครอสเฮด
อุณหภูมิหลอมเหลวและความเสถียรของแรงดันหลอมเหลว
แรงดันหลอมเหลวที่หัวดายเป็นตัวบ่งชี้หลักของความเสถียรของกระบวนการ ความผันผวนของแรงดัน ซึ่งเกิดจากการสั่นของสกรู การป้อนเม็ดพลาสติกที่ไม่สอดคล้องกัน หรือการหลุดของชั้นของสกรู จะปรากฏโดยตรงเป็นการแปรผันของเส้นผ่านศูนย์กลางในสายเคเบิลที่ทำเสร็จแล้ว เครื่องอัดรีดลวดและสายเคเบิลที่มีความเสถียรรองรับการเปลี่ยนแปลงแรงดันหลอมเหลวต่ำกว่า ±2 บาร์ในสถานะคงตัว บางสายการผลิตใช้ปั๊มเกียร์ระหว่างเครื่องอัดรีดและครอสเฮดโดยเฉพาะเพื่อแยกความแปรผันของเอาท์พุตของสกรูออกจากแรงดันแม่พิมพ์ ทำให้สามารถควบคุมเส้นผ่านศูนย์กลางได้ถึง ±0.003 มม. ซึ่งจำเป็นสำหรับสายโคแอกเชียลที่มีความแม่นยำและแจ็คเก็ตท่อหลวมไฟเบอร์ออปติก
ความเร็วของสายและการควบคุมกว้าน
กว้าน (หน่วยลากออก) จะกำหนดอัตราส่วนการดึงลงและควบคุมเส้นผ่านศูนย์กลางฉนวนสุดท้ายโดยตรง กว้านที่ขับเคลื่อนด้วยเซอร์โวพร้อมการตอบสนองแรงตึงของลูกกลิ้งแดนเซอร์ตอบสนองต่อการอ่านเกจเส้นผ่านศูนย์กลางภายใน 50–100 มิลลิวินาทีบนตัวควบคุมแนว CNC สมัยใหม่ การควบคุมความเร็วอย่างเข้มงวด — ดีกว่าการเปลี่ยนแปลงความเร็ว ±0.1% — เป็นสิ่งจำเป็นสำหรับฉนวนผนังบาง ซึ่งแม้แต่การเคลื่อนที่ด้วยความเร็ว 0.5% ก็ทำให้เกิดการเปลี่ยนแปลงเส้นผ่านศูนย์กลางที่วัดได้ ความเร็วของสายการผลิตยังเป็นแกนควบคุมปริมาณงานหลักอีกด้วย โดยการเพิ่มความเร็วของสายการผลิตเป็นสองเท่าจาก 200 ถึง 400 ม./นาที จะทำให้มีเอาต์พุตเป็นสองเท่าบนเครื่องอัดรีดเดียวกัน ดังนั้นความเสถียรของกว้านจึงส่งผลกระทบโดยตรงต่อความสามารถในการทำกำไร
คุณภาพพื้นผิวและประสิทธิภาพการทดสอบประกายไฟ
ข้อบกพร่องที่พื้นผิว เช่น หลุม ฟอง ริ้ว หรือพื้นผิวหยาบ สามารถปกปิดว่าเป็นไฟฟ้าขัดข้องในการทดสอบประกายไฟ ฟองอากาศในฉนวนเกิดจากความชื้นในสารประกอบ (แก้ไขโดยการทำให้เม็ดแห้งก่อนให้มีความชื้นต่ำกว่า 0.05%) สารเติมแต่งที่ระเหยได้ หรืออากาศที่ละลายในการหลอมละลาย เส้นริ้วมักบ่งบอกถึงวัสดุที่เสื่อมสภาพหรือการปนเปื้อนในครอสเฮด สายการอัดรีดลวดและสายเคเบิลที่สะอาดทำการทดสอบประกายไฟอย่างต่อเนื่องที่ 100% ของการผลิต โดยมีอัตราการผ่านที่สูงกว่า 99.8% ซึ่งเป็นเกณฑ์มาตรฐานอุตสาหกรรมสำหรับสายฉนวนปริมาตร
โครงร่างสายการผลิตเครื่องอัดรีดสายไฟและสายเคเบิลและอุปกรณ์เสริม
สายการอัดรีดลวดและสายเคเบิลที่สมบูรณ์เป็นมากกว่าตัวเครื่องอัดรีด โครงร่างของอุปกรณ์เสริมจะกำหนดเศษเริ่มต้น เวลาเปลี่ยน และความสอดคล้องของขนาดผลิตภัณฑ์ขั้นสุดท้าย
เส้นฉนวนทั่วไปตั้งแต่การจ่ายเงินจนถึงการรับขึ้นประกอบด้วย:
- หน่วยการจ่ายเงิน — ถือรอกตัวนำเปลือย ซึ่งมักจะมีแขนนักเต้นที่ควบคุมความตึงและความสามารถในการเปลี่ยนรอก (การจ่ายเงินแบบแอคทีฟหรือแบบคงที่) ม้วนรับน้ำหนักได้ถึง 3,000 กก. สำหรับสายไฟขนาดใหญ่
- เครื่องหนีบผมตรงและเครื่องทำความร้อนล่วงหน้า — ปรับตัวนำขดให้ตรงและขจัดความชื้นหรือออกซิเดชั่นออกจากพื้นผิว ช่วยเพิ่มการยึดเกาะของฉนวน ตัวนำความร้อนล่วงหน้าที่ 60–120 °C เป็นมาตรฐานสำหรับสายไฟ XLPE
- เครื่องอัดรีดลวดและสายเคเบิลแบบมีครอสเฮด — หน่วยแกนใช้ฉนวนหรือแจ็คเก็ต
- รางระบายความร้อน — การระบายความร้อนด้วยน้ำ โดยทั่วไปจะอยู่ในส่วนอนุกรมสองหรือสามส่วนโดยมีอุณหภูมิลดลง (ร้อน อุ่น เย็น) เพื่อหลีกเลี่ยงการเปลี่ยนแปลงจากความร้อนและความเครียดตกค้างในฉนวน
- การวัดแบบอินไลน์ — เกจวัด OD แบบเลเซอร์ เครื่องวัดความจุไฟฟ้า เครื่องทดสอบประกายไฟ และอาจเลือกเครื่องสแกนเอ็กซ์เรย์ความหนาของผนังสำหรับสายเคเบิลที่มีความแม่นยำ
- กว้านและนักเต้น - หน่วยลากออกเพื่อรักษาความตึงและความเร็วของเส้น
- หน่วยการทำเครื่องหมาย — หน่วยอิงค์เจ็ทหรือเครื่องแกะสลักสำหรับเครื่องหมายมิเตอร์ อัตราแรงดันไฟฟ้า การรับรองมาตรฐาน และการเข้ารหัสสี
- การรับขึ้น / การหมุน — แกนม้วนสายหรือดรัมทอร์สเตอร์ พร้อมการตัดและถ่ายโอนอัตโนมัติบนท่อที่มีอุปกรณ์สะสมเพื่อหลีกเลี่ยงการหยุดสาย
ความยาวสายรวมตั้งแต่ 20 เมตรสำหรับสายฉนวนลวดอาคารขนาดเล็ก ไปจนถึงมากกว่า 150 เมตรสำหรับสาย XLPE แรงดันไฟฟ้าปานกลางพร้อมท่อบ่มยาว การวางแผนพื้นที่และการวางตำแหน่งที่เหมาะสมของทุกยูนิตบนโครงฐานเหล็กที่แข็งแรงเป็นพื้นฐาน — การวางแนวที่ไม่ตรงระหว่างการจ่ายออกและครอสเฮดเพียง 2-3 มม. ที่ความเร็วสูงทำให้เกิดการสั่นสะเทือนของตัวนำและความเยื้องศูนย์กลาง
ข้อบกพร่องจากการอัดขึ้นรูปในการผลิตสายไฟและสายเคเบิล และวิธีการแก้ไข
แม้แต่สายการผลิตเครื่องอัดรีดลวดและสายเคเบิลที่ได้รับการดูแลอย่างดีก็ยังพบข้อบกพร่องในระหว่างการผลิต การระบุสาเหตุอย่างรวดเร็วจะช่วยหลีกเลี่ยงการรันเศษเหล็กที่ยืดเยื้อยาวนาน
| ข้อบกพร่อง | สาเหตุที่พบบ่อยที่สุด | การดำเนินการแก้ไข |
|---|---|---|
| ความแปรผันของเส้นผ่านศูนย์กลาง (การปั่นจักรยาน) | สกรูกระชาก ปลายสกรูสึก หรือแรงดันหลอมเหลวไม่เสถียร | ติดตั้งปั๊มเกียร์ ตรวจสอบและเปลี่ยนส่วนประกอบสกรูที่สึกหรอ |
| ฟองอากาศ/ช่องว่างในฉนวน | ความชื้นสัมพัทธ์สูงกว่า 0.05%; พลาสติไซเซอร์ที่ระเหยได้ | สารประกอบแห้งล่วงหน้า 2–4 ชั่วโมงที่ 70–80 °C; ตรวจสอบแพ็คเกจเสริม |
| พื้นผิวหยาบ/หนังฉลาม | การแตกหักแบบหลอมละลาย — อัตราเฉือนผนังแม่พิมพ์มากเกินไป | เพิ่มอุณหภูมิแม่พิมพ์ ลดความเร็วของสาย ใช้ตัวช่วยในการประมวลผล |
| มีความเยื้องศูนย์กลางสูง | การสั่นสะเทือนของตัวนำ ปลายดายไม่ตรงแนว; การสึกหรอของท่อนำ | ครอสเฮดตั้งศูนย์ใหม่ เปลี่ยนท่อนำ ตรวจสอบความตึงของตัวนำ |
| ริ้วรอย/การเปลี่ยนสี | การกักเก็บวัสดุเสื่อมคุณภาพในโซนจุดตายของครอสเฮด | ล้างครอสเฮด; ถอดแยกชิ้นส่วนและทำความสะอาด ตรวจสอบโซนตายในดาย |
| ความล้มเหลวในการทดสอบประกายไฟ (รูเข็ม) | การปนเปื้อน; ฟองอากาศ; จุดบางจากความเยื้องศูนย์ | สารกรอง; ระบุความเยื้องศูนย์; ตรวจสอบความสะอาดของวัสดุ |
การเลือกเครื่องอัดรีดลวดและสายเคเบิลสำหรับความต้องการในการผลิตของคุณ
การเลือกเครื่องอัดรีดลวดและสายเคเบิลที่เหมาะสมเริ่มต้นด้วยคำจำกัดความที่ชัดเจนของกลุ่มผลิตภัณฑ์ ตระกูลสารประกอบ ปริมาณงานที่ต้องการ และข้อจำกัดของพื้นที่ ข้อมูลจำเพาะหลักที่ต้องกำหนดก่อนขอใบเสนอราคาเครื่องจักรประกอบด้วย:
- ช่วงขนาดตัวนำ — จากขั้นต่ำ (เช่น 0.1 มม.² สำหรับสายเคเบิลข้อมูล) ไปจนถึงสูงสุด (เช่น 300 มม.² สำหรับสายไฟ) วิธีนี้จะกำหนดขนาดรูเจาะของครอสเฮดและเส้นผ่านศูนย์กลางของสกรู
- ตระกูลผสมและความหนาของผนัง — PVC/LSZH/XLPE แต่ละตัวต้องใช้รูปทรงสกรูเฉพาะ ความหนาของผนังขั้นต่ำการเลือกดายและทิป
- ผลลัพธ์เป้าหมายเป็นกก./ชม — คำนวณจากความเร็วของเส้น × น้ำหนักเชิงเส้นของสายเคเบิลหุ้มฉนวน ซึ่งจะปรับขนาดเส้นผ่านศูนย์กลางของสกรูเครื่องอัดรีดและมอเตอร์ขับเคลื่อน
- ความคลาดเคลื่อนของมิติที่ต้องการ — ความคลาดเคลื่อนของสายไฟมาตรฐานในอาคาร (IEC 60227) สามารถทำได้ด้วยการตอบสนองตามเกจพื้นฐาน ในขณะที่มาตรฐานยานยนต์ (ISO 6722) หรือการบินและอวกาศจำเป็นต้องมีปั๊มเกียร์และการวัดผนังเอ็กซ์เรย์
- จำนวนชั้น — ฉนวนชั้นเดียวเทียบกับสองชั้น (แจ็คเก็ตฉนวน) เทียบกับการอัดรีดร่วมสามชั้นเป็นตัวกำหนดว่าจำเป็นต้องใช้ไลน์การอัดรีดร่วมแบบเดี่ยว ตีคู่ หรือแบบเต็ม
- ระดับอัตโนมัติ — การเปลี่ยนรอก การต่อประกบ และการควบคุมเส้นผ่านศูนย์กลางแบบวงปิดแบบอัตโนมัติเต็มรูปแบบจะเพิ่มต้นทุนเงินทุน แต่ลดแรงงานและเศษเริ่มต้นในสายการผลิตความเร็วสูงลง 30–60%
A เครื่องอัดรีดลวดและสายเคเบิลขนาด 60 มม ด้วยสกรู L/D 25:1 ปั๊มเกียร์ และเกจเลเซอร์อินไลน์เป็นข้อกำหนดเริ่มต้นทั่วไปสำหรับฉนวนสายไฟอาคาร PVC/LSZH เอนกประสงค์ในช่วง 0.75–16 มม.² คาดว่าราคาสายการผลิตที่ติดตั้งจะอยู่ระหว่าง 300,000 ถึง 800,000 เหรียญสหรัฐ ขึ้นอยู่กับระดับระบบอัตโนมัติและตลาด สำหรับการผลิตสายเคเบิลแรงดันปานกลาง XLPE สายการผลิตรีดร่วมสามสายเริ่มต้นที่ 2 ล้านเหรียญสหรัฐและอาจเกิน 8 ล้านเหรียญสหรัฐสำหรับหอคอยแนวตั้ง VCV แบบแห้งเต็มรูปแบบ
การอัดขึ้นรูปในการใช้งานสายเคเบิลแบบพิเศษ
สายไฟรถยนต์
สายไฟมัดสายยานยนต์เป็นสายที่มีความต้องการมากที่สุดในแง่ของมิติความสม่ำเสมอและปริมาณงาน โรงงานชุดสายไฟสำหรับยานยนต์ของ OEM ทั่วไปใช้สายไฟหุ้มฉนวนหลายล้านเมตรต่อวันที่มีขนาดเกจตั้งแต่ 0.13 มม.² ถึง 6 มม.² สายการผลิตเครื่องอัดรีดลวดและสายเคเบิลสำหรับภาคส่วนนี้ทำงานที่ 600–1,200 ม./นาที บนเกจละเอียด โดยมีความหนาของผนังต่ำเพียง 0.15 มม. บนตัวนำ 0.13 มม.² ตัวเลือกแบบผสม ได้แก่ PVC (มาตรฐาน), XLPE และ ETFE หรือ PP เพิ่มขึ้นสำหรับโซนอุณหภูมิสูงใกล้เครื่องยนต์ที่ต้องการพิกัดต่อเนื่อง 125°C หรือ 150°C ฉนวนที่ใช้รหัสสีเป็นสิ่งสำคัญสำหรับการประกอบชุดสายไฟ ดังนั้นการจับคู่สีที่แม่นยำพร้อมการตรวจสอบการวัดสีแบบอินไลน์จึงถือเป็นมาตรฐานสำหรับสายการผลิตยานยนต์
เรือดำน้ำและสายไฟฟ้าแรงสูง
ในทางตรงกันข้ามในแง่ของขนาด สายไฟใต้น้ำและสายเคเบิลไฟฟ้าแรงสูงพิเศษ (EHV) ใช้โครงแบบลวดและสายเคเบิลที่ใหญ่ที่สุดที่มีอยู่ หน้าตัดของตัวนำตั้งแต่ 500 มม.² ถึง 2,500 มม.² ต้องใช้เส้นอัดรีดร่วมสามเส้น โดยที่ตะแกรงเซมิคอนดักเตอร์ด้านใน ฉนวน XLPE และตะแกรงเซมิคอนดักเตอร์ด้านนอกจะถูกใช้ในการผ่านครั้งเดียวที่ 3–10 ม./นาที ความหนาของผนังฉนวน 15–25 มม. ต้องการเอาต์พุตเชิงปริมาตรสูงมากจากเครื่องอัดรีดแบบสกรูขนาดใหญ่ (เส้นผ่านศูนย์กลาง 120–200 มม.) และท่อบ่มไนโตรเจนยาว 50–80 เมตร ข้อกำหนดความสะอาดของฉนวนที่สายเคเบิลคลาส 220–525 kV นั้นพิเศษมาก โดยห้ามอนุภาคโลหะที่มีขนาดใหญ่กว่า 125 ไมครอนใน XLPE โดยต้องมีการจัดการสารประกอบที่สะอาดเป็นพิเศษและพื้นที่ประกอบห้องคลีนรูมรอบๆ ครอสเฮด
สายเคเบิลข้อมูลและโทรคมนาคม
การเดินสายเคเบิลที่มีโครงสร้างสำหรับอีเทอร์เน็ต Cat 6, Cat 6A และ Cat 8 รวมถึงสายเคเบิลโคแอกเชียลสำหรับการกระจายบรอดแบนด์ กำหนดให้มีข้อกำหนดด้านความจุและอิมพีแดนซ์ที่สม่ำเสมอมากกว่าแรงดันไฟฟ้าที่ทนต่อความต้องการ สำหรับโซลิดคอร์ Cat 6A โดยทั่วไปฉนวนจะเป็นโฟม FEP หรือ HDPE แข็งที่ผนัง 0.25–0.35 มม. บนตัวนำ 0.57 มม. ซึ่งผลิตที่ 800–1,000 ม./นาที กระบวนการเกิดฟอง — ไม่ว่าจะเป็นการเกิดฟองทางกายภาพด้วยการฉีดไนโตรเจนหรือการเกิดฟองสารเคมีด้วยอะโซไดคาร์บอนาไมด์ — ลดค่าคงที่ไดอิเล็กทริกจาก 2.3 (HDPE ที่เป็นของแข็ง) เหลือ 1.5–1.8 (เกิดฟอง) ซึ่งทำให้ Cat 6A สามารถเข้าถึงแบนด์วิดท์ 500 MHz การควบคุมเส้นผ่านศูนย์กลางบนลวดฉนวนโฟมและเครื่องอัดรีดสายเคเบิลจะต้องเข้มงวดมากกว่า ±0.005 มม. เพื่อรักษาความต้านทานให้อยู่ภายในพิกัดความเผื่อ ±3 Ω ของมาตรฐาน TIA-568
แนวทางปฏิบัติในการบำรุงรักษาที่ช่วยยืดอายุการใช้งานเครื่องอัดรีดสายไฟและสายเคเบิล
เครื่องอัดรีดลวดและสายเคเบิลเป็นสินทรัพย์ที่ใช้เงินทุนจำนวนมาก การบำรุงรักษาที่เหมาะสมส่งผลโดยตรงต่อเวลาทำงาน คุณภาพที่สม่ำเสมอ และอายุการใช้งานของสกรู/ลำกล้องโดยวัดเป็นปีแทนที่จะเป็นเดือน
- การตรวจสอบการสึกหรอของสกรูและกระบอกสูบ — วัดเส้นผ่านศูนย์กลางของรูบาร์เรลและเส้นผ่านศูนย์กลางการบินของสกรูทุกๆ 6–12 เดือนโดยใช้เครื่องมือที่สอบเทียบแล้ว เมื่อระยะห่างเส้นผ่านศูนย์กลางระหว่างสกรูและกระบอกเกิน 0.4–0.6 มม. (ขึ้นอยู่กับขนาดสกรู) ความสม่ำเสมอของเอาต์พุตจะลดลงและการไหลของการรั่วไหลจะเพิ่มขึ้น การเปลี่ยนสกรูก่อนที่กระบอกปืนจะถึงระดับการสึกหรอเท่าเดิมมักจะคุ้มค่ากว่าการเปลี่ยนทั้งสองอย่างพร้อมกัน
- ความถี่ในการทำความสะอาดครอสเฮด — LSZH และสารประกอบที่มีเม็ดสีจำเป็นต้องถอดแยกชิ้นส่วนและทำความสะอาดครอสเฮดทุกๆ 8–24 ชั่วโมงการผลิตเพื่อขจัดการกักเก็บวัสดุที่เสื่อมสภาพ สารประกอบพีวีซีธรรมชาติบนเส้นสะอาดอาจใช้เวลา 200–500 ชั่วโมงระหว่างการทำความสะอาด รอบการไล่ล้างตามกำหนดการโดยใช้สารประกอบการไล่ล้างที่มีความเสถียรต่อความร้อนก่อนการปิดเครื่องจะขจัดสิ่งตกค้างโดยไม่ต้องถอดชิ้นส่วนและขยายช่วงเวลาออกไป
- การตรวจสอบเครื่องทำความร้อนแบบบาร์เรลและเทอร์โมคัปเปิล — แถบเครื่องทำความร้อนและเทอร์โมคัปเปิลที่ชำรุดทำให้เกิดความผิดปกติของโซนอุณหภูมิซึ่งมักได้รับการวินิจฉัยผิดพลาดว่าเป็นปัญหาของสารประกอบหรือสกรู เปลี่ยนเทอร์โมคัปเปิลเป็นมาตรการป้องกันทุกๆ 12–18 เดือน ตรวจสอบแคลมป์ทำความร้อนว่ามีการคลายตัวและจุดร้อนทุกไตรมาส
- บริการด้านระบบขับเคลื่อนและเกียร์ — กล่องเกียร์ของเครื่องอัดรีดทำงานภายใต้โหลดแรงบิดแบบไซคลิกสูง ปฏิบัติตามช่วงการเปลี่ยนถ่ายน้ำมันเกียร์ที่ OEM กำหนด โดยทั่วไปทุกๆ 4,000–8,000 ชั่วโมง การวิเคราะห์การสั่นสะเทือนบนกระปุกเกียร์ปีละสองครั้ง ระบุการสึกหรอของตลับลูกปืนก่อนเกิดความล้มเหลวร้ายแรงและการหยุดทำงานที่ไม่ได้กำหนดไว้
- การสอบเทียบเกจและเครื่องทดสอบประกายไฟ — เกจเส้นผ่านศูนย์กลางเลเซอร์ต้องมีการสอบเทียบกับเป้าหมายอ้างอิงที่ติดตามย้อนกลับของ NIST ได้ทุกเดือน ผู้ทดสอบประกายไฟต้องได้รับการตรวจสอบเทียบกับวันหยุดที่ทราบ (รูเข็มในฉนวน) เมื่อเริ่มต้นแต่ละกะ เครื่องมือทดสอบประกายไฟที่ไม่ได้ปรับเทียบซึ่งพลาดความล้มเหลวนั้นแย่กว่าไม่มีผู้ทดสอบเลย
แนวโน้มอุตสาหกรรมการขึ้นรูปลวดและสายเคเบิลในปัจจุบัน
เทคโนโลยีการอัดขึ้นรูปสายไฟและสายเคเบิลกำลังพัฒนาควบคู่ไปกับการเปลี่ยนแปลงของอุตสาหกรรมเคเบิลในวงกว้างไปสู่โครงสร้างพื้นฐานการชาร์จ EV การเชื่อมต่อโครงข่ายพลังงานทดแทน และเครือข่ายข้อมูลความเร็วสูง
ความต้องการสายชาร์จ EV
สายชาร์จเร็ว DC ของรถยนต์ไฟฟ้าต้องใช้แจ็คเก็ต TPU หรือซิลิโคนที่ยืดหยุ่น ซึ่งสามารถจัดการกระแสไฟฟ้าต่อเนื่องได้สูงถึง 500 A ที่ 1,000 V DC โดยมีรัศมีโค้งงอต่ำกว่า 30 มม. ที่ -40°C สายเคเบิลเหล่านี้ใช้การออกแบบตัวนำระบายความร้อนด้วยของเหลวพร้อมฉนวนอัดรีดเหนือท่อทองแดงที่บรรทุกของเหลวหล่อเย็น สายการผลิตเครื่องอัดรีดลวดและสายเคเบิลสำหรับผลิตภัณฑ์นี้ต้องรองรับการใช้งานหลายชั้นพร้อมกัน — ฉนวนบนตัวนำทองแดง, ปลอกหุ้มเหนือส่วนประกอบ — ในขณะที่ยังคงรักษาคุณสมบัติความยืดหยุ่นที่ทำให้สายเคเบิลแขวนและหดตัวได้หลายพันครั้งในการให้บริการ ความต้องการสายชาร์จ EV ทั่วโลกคาดว่าจะเพิ่มขึ้น CAGR 20% จนถึงปี 2030 ซึ่งขับเคลื่อนการลงทุนที่สำคัญในกำลังการผลิตเครื่องอัดรีดลวดและสายเคเบิลใหม่
อุตสาหกรรม 4.0 และสายการผลิตอัดรีดดิจิทัล
ระบบควบคุมเครื่องอัดรีดแบบลวดและสายเคเบิลที่ทันสมัยเชื่อมต่อส่วนประกอบทั้งหมดในสายการผลิต — ตัวขับเคลื่อนของเครื่องอัดรีด, อุณหภูมิของลำกล้อง, ปั๊มเกียร์, เกจเส้นผ่านศูนย์กลาง, กว้าน และการรับเข้า — ผ่าน PLC หรือ HMI ที่ทำงานบน PC เดียว พร้อมการจัดการสูตรและการบันทึกข้อมูล SPC สายการอัดขึ้นรูปดิจิทัลจัดเก็บสูตรกระบวนการสำหรับสายเคเบิลหลายร้อยประเภท ทำให้ไม่ต้องตั้งค่าด้วยตนเอง และช่วยให้สามารถเปลี่ยนผลิตภัณฑ์โดยไม่ต้องใช้เครื่องมือได้ภายในเวลาไม่ถึง 15 นาทีบนระบบที่ได้รับการออกแบบมาอย่างดี การเชื่อมต่อ OPC-UA ช่วยให้สายการผลิตป้อนข้อมูลการผลิตแบบเรียลไทม์เข้าสู่ระบบ MES และ ERP ทำให้สามารถตรวจสอบย้อนกลับได้จากล็อตผสมไปจนถึงม้วนสำเร็จรูป ซึ่งเป็นความสามารถบังคับสำหรับการรับรอง IATF 16949 ของยานยนต์ และจำเป็นมากขึ้นสำหรับโครงการเคเบิลสาธารณูปโภค
การอัดขึ้นรูปสารประกอบที่ยั่งยืนและรีไซเคิลได้
แรงกดดันด้านกฎระเบียบภายใต้แผนปฏิบัติการเศรษฐกิจหมุนเวียนของสหภาพยุโรปและกฎระเบียบ REACH กำลังเร่งการเปลี่ยนจากฉนวนเทอร์โมเซตที่ไม่สามารถรีไซเคิลได้ (XLPE) และฉนวนฮาโลเจน (PVC) ไปสู่ทางเลือกเทอร์โมพลาสติก XLPE (TR-XLPE, HFFR-TP) ที่สามารถรีไซเคิลได้เมื่อหมดอายุการใช้งาน สารประกอบใหม่เหล่านี้สามารถแปรรูปได้บนแพลตฟอร์มเครื่องอัดรีดลวดและสายเคเบิลที่มีอยู่ โดยมีการปรับเปลี่ยนสกรู แต่ต้องใช้หน้าต่างกระบวนการที่แคบลงและการควบคุมอุณหภูมิที่แม่นยำกว่า PVC รุ่นเก่า ซัพพลายเออร์แบบคอมพาวด์และ OEM ของเครื่องอัดรีดกำลังร่วมกันพัฒนารูปทรงเครื่องมือใหม่และการเคลือบถังเพื่อจัดการกับวัสดุเหล่านี้อย่างมีประสิทธิภาพ โดยมีสายการผลิตเชิงพาณิชย์หลายสายที่ใช้งานคอมพาวด์ TR-XLPE สำหรับสายเคเบิลแรงดันปานกลางในระดับการผลิตในยุโรปและเอเชีย
 ที่เกี่ยวข้อง สินค้า