E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, โซนเทคโนโลยีขั้นสูง, ตงไท่, เจียงซู, จีน | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


หากคุณกำลังจัดหาหรือระบุ เครื่องรีดลวดขนาดใหญ่ คำตอบสั้นๆ ก็คือ กำลังการผลิตเอาท์พุต ความแม่นยำของหัวดาย รูปทรงของสกรู และความยาวท่อหล่อเย็นเป็นตัวแปรสี่ตัวที่แยกเครื่องจักรที่จ่ายเองภายในสิบแปดเดือนออกจากเครื่องจักรที่ใช้งานน้อยเกินไป เครื่องอัดรีดลวดและสายเคเบิลที่สร้างขึ้นสำหรับการผลิตในปริมาณมากจะต้องรักษาค่าความคลาดเคลื่อนของความหนาของผนังที่แคบ โดยทั่วไปคือ ±0.05 มม. หรือดีกว่า ตลอดการทำงานแบบหลายกะ ในขณะเดียวกันก็รักษาอัตราของเสียให้ต่ำกว่า 1% สิ่งอื่นๆ เช่น แบรนด์ สี พื้นผิวของตู้ ถือเป็นเรื่องรอง ส่วนด้านล่างจะแจกแจงทุกมิติของการเลือก การดำเนินการ และการเพิ่มประสิทธิภาพ เพื่อให้ทีมจัดซื้อของคุณมีข้อมูลเชิงลึกทางเทคนิคในการถามคำถามที่ถูกต้อง
เครื่องรีดลวดขนาดใหญ่คืออะไร?
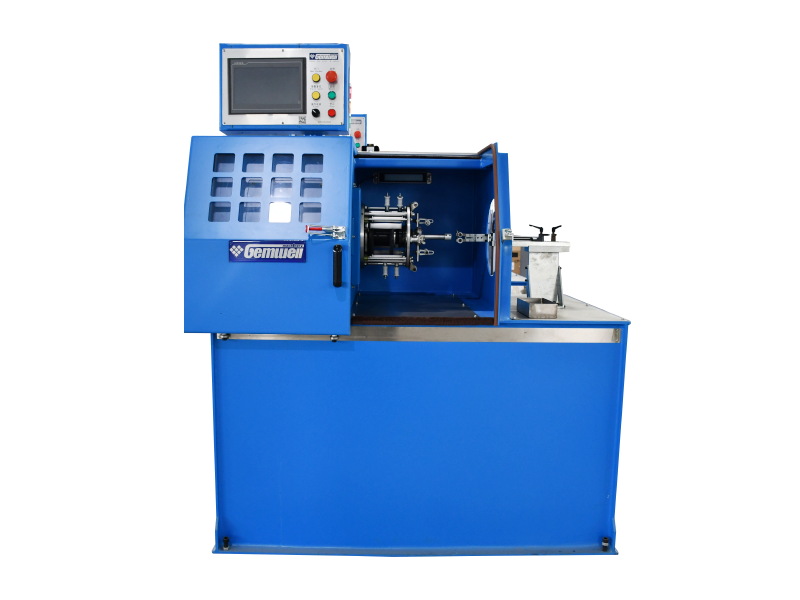
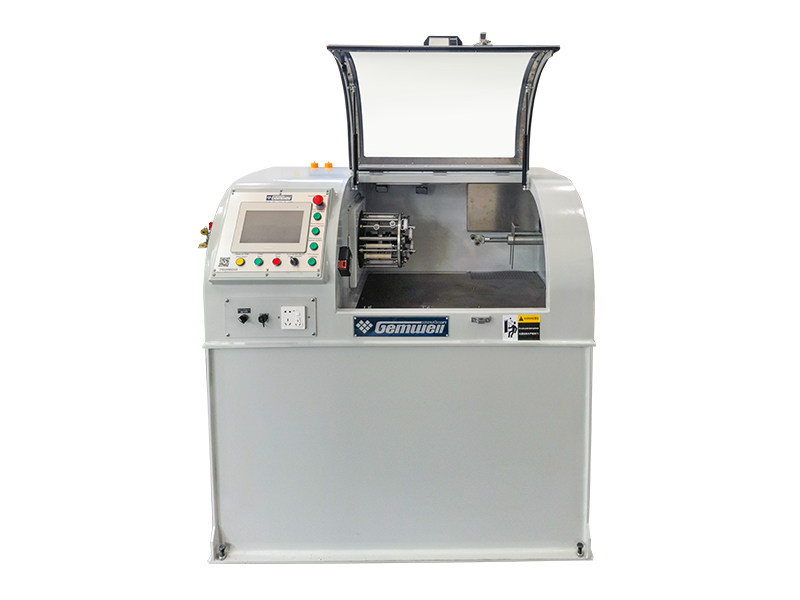
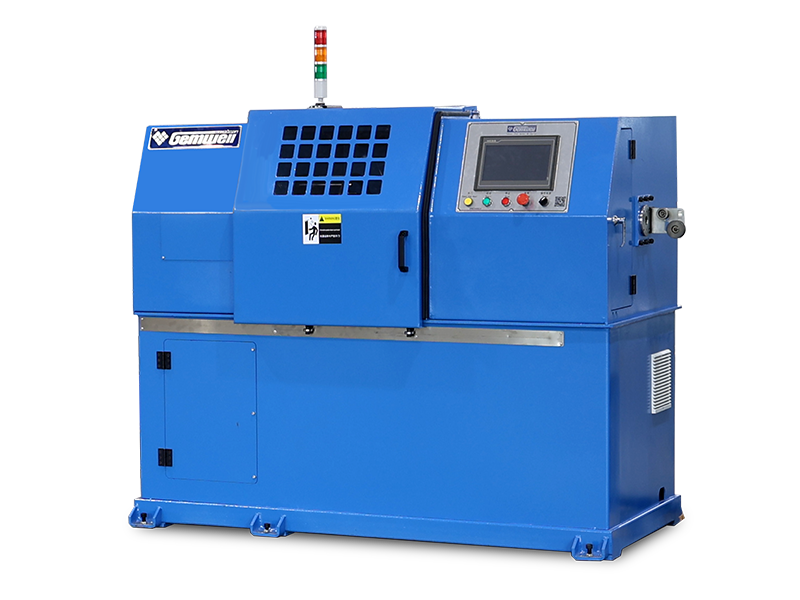
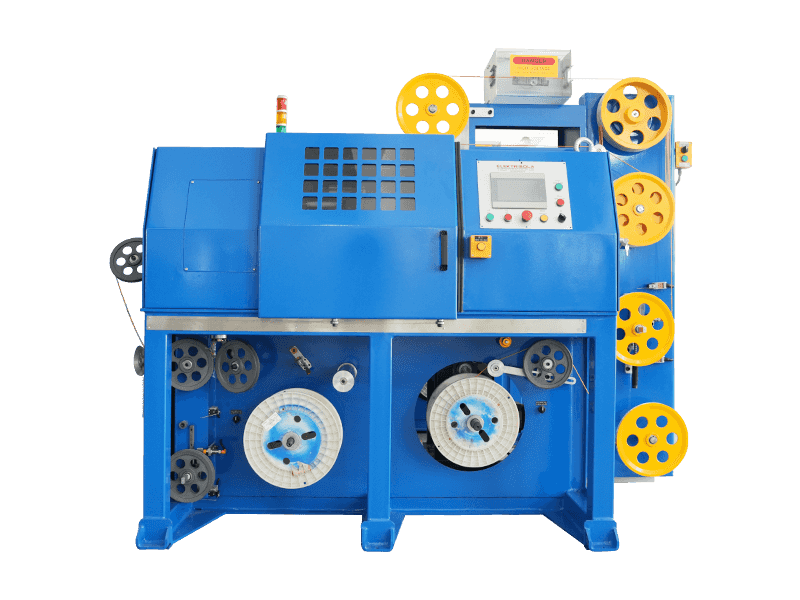
เครื่องรีดลวดขนาดใหญ่เป็นสายการผลิตต่อเนื่องที่บังคับเทอร์โมพลาสติกหรือสารประกอบเทอร์โมเซตที่หลอมละลายผ่านแม่พิมพ์ครอสเฮด เพื่อเคลือบตัวนำที่กำลังเคลื่อนที่ เช่น ทองแดง อลูมิเนียม หรือใยแก้วนำแสง ด้วยชั้นฉนวนหรือชั้นหุ้ม แตกต่างจากหน่วยตั้งโต๊ะขนาดเล็กที่ใช้ในห้องปฏิบัติการ ระบบเครื่องอัดรีดลวดและสายเคเบิลเกรดอุตสาหกรรมได้รับการออกแบบทางวิศวกรรมให้ทำงานที่ความเร็วสายการผลิตตั้งแต่ 100 ม./นาที จนถึง 2,500 ม./นาที สำหรับฉนวนเคลือบฟันแบบบาง ในขณะที่ยังคงรักษาคุณสมบัติไดอิเล็กทริกเกรดไฟฟ้าที่สม่ำเสมอตลอดระยะทางเอาต์พุตหลายกิโลเมตร
ตัวเครื่องจักรนั้นเป็นสายการผลิตที่มีการบูรณาการอย่างแน่นหนาแทนที่จะเป็นอุปกรณ์ชิ้นเดียว ประกอบด้วยแท่นจ่ายผลตอบแทน สถานีอุ่นหรืออบอ่อน ชุดประกอบกระบอกและสกรูของเครื่องอัดรีด แม่พิมพ์ครอสเฮด เครื่องทดสอบประกายไฟหรือตัวตรวจสอบความจุ รางระบายความร้อน การรับตัวหนอนหรือตัวกว้าน และคอยเลอร์หรือสถานีม้วน แต่ละระบบย่อยจะต้องจับคู่กับระบบย่อยอื่นๆ ในด้านปริมาณงาน ไม่เช่นนั้นคอขวดจะกลายเป็นเพดานสำหรับทั้งสาย
หมวดหมู่เครื่องหลักและช่วงเอาท์พุต
ไม่ใช่ทุก เครื่องอัดรีดลวดและสายเคเบิล ดำเนินงานในระดับเดียวกัน การทำความเข้าใจการแบ่งส่วนช่วยให้ผู้ซื้อจับคู่ประเภทเครื่องจักรกับปริมาณการผลิตก่อนที่จะพูดคุยกับซัพพลายเออร์
| คลาสเครื่อง | เส้นผ่านศูนย์กลางของสกรู (มม.) | ผลผลิตทั่วไป (กก./ชม.) | แอปพลิเคชันเป้าหมาย | ประมาณ ความเร็วของสาย (ม./นาที) |
|---|---|---|---|---|
| ไมโคร / พรีซิชั่น | 20–45 | 5–60 | สายการแพทย์ ลวดแม่เหล็ก สายเคเบิลข้อมูล | 200–2,500 |
| อุตสาหกรรมขนาดกลาง | 45–90 | 60–300 | สายไฟอาคาร ชุดสายไฟรถยนต์ สายควบคุม | 50–400 |
| ขนาดใหญ่ / หนัก | 90–150 | 300–1,200 | สายไฟ, สายเคเบิลใต้น้ำ, แจ็คเก็ต HV/EHV | 5–80 |
| ตีคู่ / สามชั้น | หลายถัง | 400–2,000 | สายเคเบิล MV/HV หุ้มฉนวน XLPE, แจ็คเก็ตรีดร่วม | 3–30 |
เส้นแบ่งระหว่าง "อุตสาหกรรมขนาดกลาง" และ "ขนาดใหญ่" โดยทั่วไปเป็นที่ยอมรับในอุตสาหกรรมที่เส้นผ่านศูนย์กลางของสกรูประมาณ 90 มม. สำหรับเครื่องจักรแบบสกรูเดี่ยว เนื่องจากเหนือขีดจำกัดดังกล่าว ชุดขับเคลื่อนมอเตอร์ อัตราแรงบิดของกระปุกเกียร์ และความสามารถในการทำความร้อนของถัง ล้วนกระโดดเข้าสู่ระดับวิศวกรรมที่แตกต่างกัน ผู้ผลิตในจีนหลายราย, OEM ในยุโรป เช่น Rosendahl Nextrom และผู้สร้างในอเมริกา เช่น Davis-Standard กำหนดกลุ่มผลิตภัณฑ์เครื่องอัดรีดลวดและสายเคเบิลขนาดใหญ่โดยเริ่มต้นที่เส้นผ่านศูนย์กลางนี้
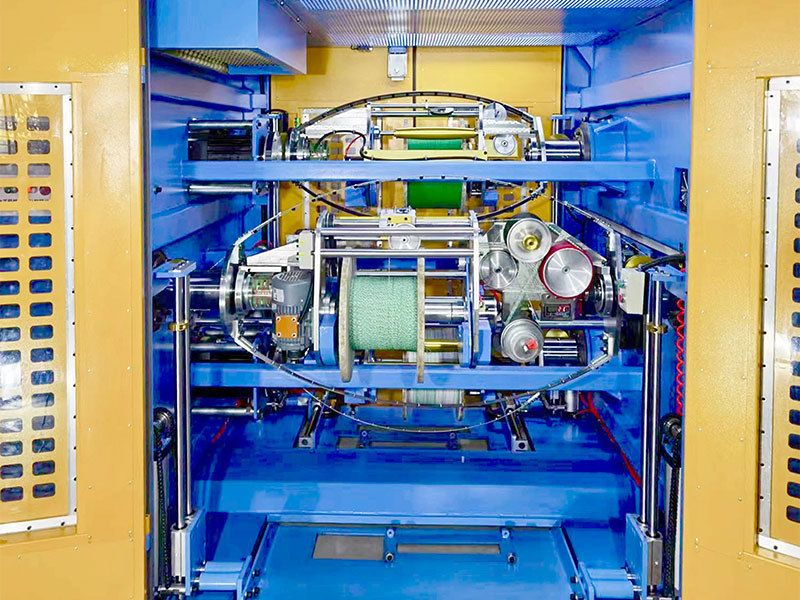
การออกแบบสกรู: เครื่องยนต์แห่งปริมาณงานและคุณภาพการหลอมเหลว
สกรูอัดรีดเป็นหัวใจสำคัญของเครื่องอัดรีดลวดขนาดใหญ่ รูปทรงได้แก่ อัตราส่วนการอัด อัตราส่วน L/D และโปรไฟล์การบิน จะเป็นตัวกำหนดความสม่ำเสมอของอุณหภูมิหลอมเหลว ความเสถียรของเอาต์พุต และความเสี่ยงในการย่อยสลายสารประกอบ การทำให้พารามิเตอร์เหล่านี้ไม่ถูกต้องเป็นสาเหตุที่พบบ่อยที่สุดของช่องว่างของฉนวน ข้อบกพร่องที่พื้นผิว และการเคลือบที่ผิดปกติ
อัตราส่วน L/D
อัตราส่วนความยาวต่อเส้นผ่านศูนย์กลาง (L/D) เป็นตัวกำหนดระยะเวลาที่โพลีเมอร์ใช้ในกระบอกพลาสติกและทำให้เป็นเนื้อเดียวกันก่อนที่จะถึงแม่พิมพ์ สำหรับสารประกอบสายไฟและสายเคเบิล กลุ่มผลิตภัณฑ์มาตรฐานอุตสาหกรรมคือ 20:1 ถึง 30:1 . เส้นฉนวน PVC มักจะทำงานที่ 20:1 ถึง 24:1 เนื่องจาก PVC มีความไวต่อความร้อน—ระยะเวลาที่คงอยู่นานขึ้นเสี่ยงต่อการเสื่อมสภาพ สาย XLPE และ เอชดีพีอี อาจใช้ 24:1 ถึง 30:1 เพื่อให้แน่ใจว่ามีการกระจายตัวของตัวเริ่มต้นการเชื่อมโยงที่สมบูรณ์ สารประกอบสารหน่วงไฟชนิดพิเศษที่ปราศจากฮาโลเจน (HFFR) บางชนิดต้องการ L/D สูงถึง 35:1 เนื่องจากมีการโหลดสารตัวเติมสูง (ATH หรือ MDH ที่ 60–65% โดยน้ำหนัก) ซึ่งต้องการงานรับแรงเฉือนมากขึ้นเพื่อให้เกิดการหลอมละลายที่สม่ำเสมอ
อัตราส่วนกำลังอัด
อัตราการบีบอัดคืออัตราส่วนของความลึกของช่องฟีดโซนต่อความลึกของช่องโซนวัดแสง โดยทั่วไปแล้ว เครื่องอัดรีดลวดและสายเคเบิลที่แปรรูปโพลีเอทิลีนที่ยังไม่ได้บรรจุจะใช้อัตราส่วนการอัดที่ 3.0:1 ถึง 3.5:1 สารประกอบเติมที่มีการโหลด ATH มากกว่า 55% จะต้องมีอัตราส่วนการบีบอัดที่ต่ำกว่า—โดยทั่วไปคือ 2.2:1 ถึง 2.8:1—เพื่อป้องกันการใช้สกรูมากเกินไปและความร้อนจากแรงเฉือนที่มากเกินไปซึ่งจะกระตุ้นการทำงานของสารเชื่อมขวางก่อนเวลาอันควรหรือลดสารหน่วงการติดไฟ
ส่วนกั้นและผสม
สกรูกำลังสูงสมัยใหม่สำหรับเครื่องอัดรีดลวดขนาดใหญ่มักจะรวมชั้นกั้นไว้ในบริเวณเปลี่ยนผ่านเพื่อแยกสระหลอมออกจากของแข็งที่ยังไม่หลอม ปรับปรุงความเป็นเนื้อเดียวกันของหลอมโดยไม่เพิ่มอุณหภูมิหลอมละลาย ส่วนการผสมแบบกระจายปลายน้ำ เช่น เครื่องผสม Maddock หรือ Egan จะทำให้สารสีและสารเพิ่มความคงตัวเป็นเนื้อเดียวกันยิ่งขึ้น การรวมกันของสกรูกั้นกับเครื่องผสม Maddock ได้รับการแสดงในกรณีศึกษาที่ตีพิมพ์โดยผู้ผลิตสกรู เช่น Xaloy และ Reiloy เพื่อลดการเปลี่ยนแปลงของอุณหภูมิหลอมเหลวจาก ±8°C ลงไปที่ ±2°C ซึ่งแปลโดยตรงเป็นค่าความจุและความต้านทานของฉนวนที่แน่นขึ้นโดยตรงบนสายเคเบิลที่เสร็จแล้ว
มาตรฐานอุตสาหกรรม: โดยทั่วไปแล้วสกรูขนาด 120 มม. ที่มีอัตราส่วน 28:1 L/D และรูปทรงของอุปสรรคในการประมวลผลสารประกอบ XLPE ที่ 150 รอบต่อนาที 800–950 กก./ชม เอาต์พุตที่มีความแปรผันของอุณหภูมิหลอมเหลวต่ำกว่า ±3°C ทั่วทั้งหัวดาย
เทคโนโลยี Crosshead Die และการควบคุมศูนย์กลาง
แม่พิมพ์ครอสเฮดคือจุดที่สารประกอบที่หลอมละลายมาบรรจบกับตัวนำที่กำลังเคลื่อนที่ และถูกขึ้นรูปเป็นการเคลือบทรงกระบอกที่แม่นยำ สำหรับเครื่องอัดรีดลวดขนาดใหญ่ การออกแบบแม่พิมพ์จะควบคุมความเยื้องศูนย์โดยตรง ซึ่งเป็นตัวชี้วัดคุณภาพหลักสำหรับลวดหุ้มฉนวน การมีศูนย์กลางร่วมที่ไม่ดีจะทำให้วัสดุสิ้นเปลือง ทำให้เกิดความล้มเหลวของอิเล็กทริก และกระตุ้นให้ลูกค้ากลับมา
แม่พิมพ์แบบแรงดันเทียบกับแบบท่อ
ประเภทแรงดัน (หรือที่เรียกว่าแม่พิมพ์ "เติม") จะสร้างแรงดันหลอมเหลวด้านหลังส่วนปลาย เพื่อให้สารประกอบเกาะติดกับตัวนำอย่างแน่นหนาภายใต้แรงดันบวก ใช้สำหรับก่อสร้างสายไฟ ลวดเชื่อมต่อ และงานพีวีซีส่วนใหญ่ แม่พิมพ์ชนิดท่อจะสร้างท่อโพลีเมอร์ที่ถูกดึงลงบนตัวนำภายใต้แรงตึง ซึ่งแนะนำให้ใช้กับ PTFE, ETFE และ XLPE บางชนิด โดยจงใจลดความแข็งแรงของพันธะลงเพื่อให้สามารถลอกออกได้
วัสดุของตัวเครื่องและความสม่ำเสมอของอุณหภูมิ
โดยทั่วไปตัวครอสเฮดขนาดใหญ่จะถูกตัดเฉือนจากเหล็กกล้าเครื่องมือ (H13 หรือ P20) พร้อมการเคลือบโครเมียมหรือไทเทเนียมไนไตรด์ (TiN) บนพื้นผิวการไหลเพื่อต้านทานการเสียดสีจากสารประกอบที่เติมเข้าไป อุณหภูมิที่สม่ำเสมอทั่วตัวแม่พิมพ์เป็นสิ่งสำคัญ: ค่าความแตกต่าง 5°C ระหว่างด้านบนและด้านล่างของตัวแม่พิมพ์ขนาด 150 มม. สามารถสร้างความเยื้องศูนย์กลางได้ 0.08 มม. บนลวดอาคารขนาด 6 มม.² ซึ่งอยู่นอกมาตรฐานสากลส่วนใหญ่ ขณะนี้ผู้ผลิตชั้นนำได้ฝังเครื่องทำความร้อนแบบต้านทานอิสระและเทอร์โมคัปเปิลหลายตัวไว้ในตัวแม่พิมพ์ โดยมีการควบคุม PID แบบวงปิดในแต่ละโซน
ระบบตั้งศูนย์อัตโนมัติ
สายการผลิตเครื่องอัดรีดลวดและสายเคเบิลที่มีการผลิตสูงผสานรวมการควบคุมการรวมศูนย์แบบอัตโนมัติมากขึ้น เครื่องตรวจวัดความหนาของผนังอัลตราโซนิกหรือเอ็กซ์เรย์ซึ่งวางตำแหน่งทันทีหลังจากแม่พิมพ์จะส่งข้อมูลความหนาแบบเรียลไทม์ไปยังระบบปรับแม่พิมพ์ที่ขับเคลื่อนด้วยเซอร์โว ซึ่งจะย้ายตำแหน่งส่วนปลายด้วยความละเอียด 0.001 มม. ระบบตั้งศูนย์อัตโนมัติจากซัพพลายเออร์ เช่น Sikora AG และ Zumbach Electronic สามารถลดความเยื้องศูนย์จากค่าพื้นฐานที่ปรับเอง 8–12% เหลือ 2–4% ซึ่งที่ปริมาณ 50,000 กม./ปี แปลเป็นการประหยัดแบบทบต้นที่วัดได้
หัวรีดร่วมหลายชั้น
สำหรับสายเคเบิลแรงดันปานกลางและแรงสูงที่ต้องการตะแกรงด้านในแบบกึ่งตัวนำ ฉนวน XLPE และตะแกรงด้านนอกแบบกึ่งตัวนำในการผ่านครั้งเดียว จะใช้ครอสเฮดแบบอัดรีดร่วมสามชั้น หัวเหล่านี้มีช่องการไหลของของเหลวที่แยกจากกันสามช่องซึ่งมาบรรจบกันในตัวแม่พิมพ์ตัวเดียว โดยสะสมทั้งสามชั้นพร้อมกัน วิธีการนี้ บางครั้งเรียกว่า "การบ่มแบบแห้ง" หรือ "CCV" (การวัลคาไนซ์แบบต่อเนื่องแบบโซ่) เมื่อรวมกับท่อบ่มที่อุณหภูมิสูง ช่วยลดความเสี่ยงในการปนเปื้อนระหว่างชั้น และรักษาระดับความสะอาดที่กำหนดโดย IEC 60840 สำหรับสายเคเบิลที่มีพิกัดสูงกว่า 30 kV
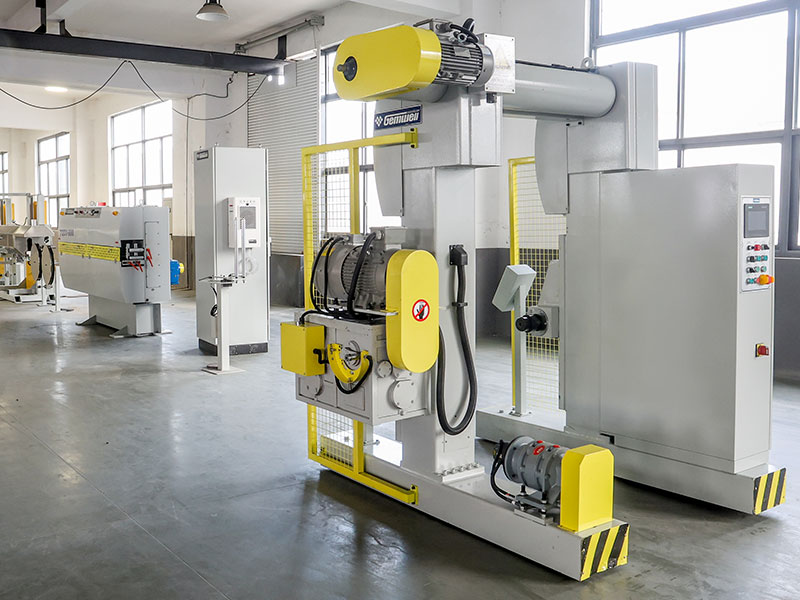
การออกแบบแนวทำความเย็น: ทำไมความยาวจึงกำหนดความเร็ว
หลังจากแม่พิมพ์ ลวดหุ้มฉนวนร้อนจะต้องเย็นลงจากอุณหภูมิหลอมเหลว (โดยทั่วไปคือ 180–230°C สำหรับสารประกอบ PE และ 170–200°C สำหรับ PVC) ให้เหลืออุณหภูมิต่ำกว่า 60°C ก่อนที่จะสัมผัสกับกว้านหรือหนอนผีเสื้อ เพื่อป้องกันการเสียรูปภายใต้แรงตึงในการดึงออก ความยาวรางระบายความร้อนจึงเป็นปัจจัยหลักของความเร็วสูงสุดของสายการผลิตในเครื่องอัดรีดลวดขนาดใหญ่
กฎการกำหนดขนาดรางน้ำ
กฎทางวิศวกรรมอย่างง่ายที่ใช้ในอุตสาหกรรมลวด: ความยาวรางทำความเย็น (เป็นเมตร) หารด้วยความเร็วของเส้น (ม./นาที) จะต้องเพียงพอที่จะลดอุณหภูมิพื้นผิวฉนวนให้ต่ำกว่า 60°C สำหรับสายไฟอาคาร PVC ขนาด 2.5 มม.² ที่ความเร็ว 200 ม./นาที โดยทั่วไปต้องใช้รางน้ำยาว 30 เมตร และมีน้ำเข้าอุณหภูมิ 18–22°C สำหรับสายไฟ XLPE ขนาด 50 มม.² ที่ความเร็ว 40 ม./นาที รางน้ำยาว 60 เมตรพร้อมโซนอุณหภูมิของน้ำเป็นแบบทั่วไป สายการผลิตที่ทันสมัยสำหรับการผลิตขนาดใหญ่ติดตั้งรางในส่วนละ 6-10 เมตร ช่วยให้ระบายความร้อนตามขั้นตอนและความสามารถในการเปลี่ยนแปลงจำนวนส่วนที่ใช้งานอยู่ตามผลิตภัณฑ์
สเปรย์เทียบกับการทำความเย็นแบบจุ่ม
ถังแช่เป็นอุปกรณ์มาตรฐานสำหรับสายเคเบิลที่มีขนาดเกิน 4 มม.² เส้นลวดที่มีความแม่นยำสูงความเร็วสูงสำหรับฉนวนบางๆ (AWG 28 และละเอียดกว่า) มักจะใช้โซนแรกของเครื่องทดสอบประกายไฟระบายความร้อนด้วยอากาศ ตามด้วยกล่องสเปรย์น้ำ เนื่องจากการจุ่มจุ่มเต็มที่ที่ความเร็วสูงกว่า 1,000 ม./นาที จะทำให้เกิดความปั่นป่วนที่อาจทำให้สายไฟสั่นและสัมผัสกับผนังรางน้ำได้ กล่องสเปรย์ที่มีหัวฉีดแบบไหลราบเรียบจะช่วยควบคุมปัญหานี้ในขณะที่ยังคงสามารถระบายความร้อนได้เพียงพอ
ระบบน้ำเย็น
สายการผลิตเครื่องอัดรีดลวดและสายเคเบิลขนาดใหญ่สำหรับสายไฟรถยนต์ที่ทำงานที่ 600–800 ม./นาที โดยทั่วไปจะเชื่อมต่อกับระบบน้ำเย็นส่วนกลางที่ให้น้ำอุณหภูมิ 8–12°C อุณหภูมิทางเข้าของน้ำส่งผลโดยตรงต่อความยาวรางขั้นต่ำ การเปลี่ยนจากน้ำประปาที่มีอุณหภูมิ 22°C เป็นน้ำเย็นที่มีอุณหภูมิ 10°C สามารถลดความยาวรางน้ำที่ต้องการลงได้ 25–35% สำหรับผลิตภัณฑ์และความเร็วเดียวกัน ซึ่งช่วยประหยัดพื้นที่ได้อย่างมากสำหรับโรงงานที่มีปริมาณมาก
การหมุนเวียนน้ำและคุณภาพ
น้ำหล่อเย็นบนสายการอัดรีดลวดจะสะสมสารตกค้าง สารปลดปล่อย และการเจริญเติบโตของจุลินทรีย์ สายการผลิตขนาดใหญ่ที่ทันสมัยประกอบด้วยการหมุนเวียนแบบวงปิดด้วยเครื่องทำความเย็นส่วนกลาง การกรองถึง 50 ไมครอน และการฆ่าเชื้อด้วยรังสียูวี ค่าการนำไฟฟ้าของน้ำจะต้องควบคุมให้ต่ำกว่า 50 µS/ซม. สำหรับสายเคเบิลไฟฟ้าแรงสูง เพื่อป้องกันการกัดกร่อนของกัลวานิกบนตัวนำทองแดงที่ไหลผ่านรางน้ำ พืชที่ละเลยการจัดการคุณภาพน้ำมักจะพบว่าการเกิดออกซิเดชันที่พื้นผิวของตัวนำทำให้เกิดปัญหาการยึดเกาะที่ส่วนต่อระหว่างฉนวนกับตัวนำ
ระบบขับเคลื่อน แรงบิด และประสิทธิภาพการใช้พลังงาน
ระบบขับเคลื่อนบนเครื่องอัดรีดลวดขนาดใหญ่ เช่น มอเตอร์ กระปุกเกียร์ และไดรฟ์ความถี่แปรผัน (VFD) จะต้องให้แรงบิดที่เสถียรตลอดช่วงความเร็วทั้งหมด เพื่อป้องกันไฟกระชากและการเคลื่อนตัว ซึ่งจะแสดงการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางในเส้นลวดที่เสร็จแล้ว ในทศวรรษที่ผ่านมา ไดรฟ์เวกเตอร์แบบ AC และระบบไดรฟ์แบบแม่เหล็กถาวร (PM) ได้เข้ามาแทนที่ไดรฟ์ไทริสเตอร์ DC รุ่นเก่าอย่างมากในการติดตั้งใหม่
กล่องเกียร์ Helical Gearbox ของ AC Vector Drive
รูปแบบที่ใช้กันอย่างแพร่หลายมากที่สุดในสายการผลิตเครื่องอัดรีดลวดและสายเคเบิลขนาดกลางถึงขนาดใหญ่ มอเตอร์กระแสสลับ (โดยทั่วไปคือระดับประสิทธิภาพ IE3 หรือ IE4) จะถูกเชื่อมต่อเข้ากับกระปุกเกียร์แบบเกลียวหรือแบบเกลียวแบบแข็งที่แข็งตัว โดยทั่วไปความแม่นยำในการควบคุมความเร็วจะอยู่ที่ ±0.05% พร้อมเวกเตอร์ไดรฟ์ที่ดี ซึ่งเพียงพอสำหรับการใช้งานสายไฟและสายไฟในอาคารส่วนใหญ่ ขนาดมอเตอร์มีตั้งแต่ 75 kW สำหรับเครื่องอัดรีดขนาด 90 มม. ไปจนถึง 630 kW หรือมากกว่าสำหรับคอมปาวน์ที่เติมในกระบวนการผลิตด้วยเครื่องจักรขนาด 150 มม.
PM ไดรฟ์ตรง
มอเตอร์แม่เหล็กถาวรที่มีการลดขั้นตอนเดียวหรือไม่มีกระปุกเกียร์เลย มักพบเห็นได้ทั่วไปมากขึ้นในเครื่องอัดรีดลวดที่มีความแม่นยำสูงความเร็วสูง หากไม่มีกระปุกเกียร์ การสูญเสียทางกลจะลดลงจนใกล้ศูนย์ และระบบจะบรรลุการควบคุมความเร็วได้ดีกว่า ±0.01% ไดรฟ์ PM ยังลดระดับเสียงรบกวนจากปกติ 82–86 dB(A) ของเครื่องจักรที่มีเกียร์เหลือต่ำกว่า 75 dB(A) ซึ่งเป็นการปรับปรุงที่สำคัญในสภาพแวดล้อมของผู้ปฏิบัติงานที่ทำงานตลอด 24 ชั่วโมงทุกวัน
การใช้พลังงานจำเพาะ
ตัวชี้วัดการจัดซื้อที่สำคัญคือการใช้พลังงานจำเพาะ (SEC) ในหน่วย kWh ต่อกิโลกรัมของผลผลิต เครื่องอัดรีดลวดและสายเคเบิลขนาด 120 มม. ที่กำหนดค่าอย่างดีในการประมวลผล XLPE ที่ปริมาณงานสูงน่าจะบรรลุผลสำเร็จ 0.12–0.20 กิโลวัตต์ชั่วโมง/กก สำหรับส่วนการอัดขึ้นรูปเพียงอย่างเดียว เครื่องจักรรุ่นเก่าที่มีไดรฟ์ DC และฉนวนถังไม่ดีสามารถทำงานได้ 0.35–0.50 kWh/กก. ที่ผลผลิตต่อปี 5,000 ตัน ความแตกต่างระหว่าง 0.15 ถึง 0.40 kWh/กก. อยู่ที่ 1,250 MWh/ปี ที่อัตราค่าไฟฟ้าอุตสาหกรรมที่ 0.08–0.12 ดอลลาร์สหรัฐฯ/kWh ซึ่งเท่ากับส่วนต่างของต้นทุนพลังงานต่อปีที่ 100,000–150,000 ดอลลาร์สหรัฐฯ
ฉนวนบาร์เรลและการทำความร้อนแบบโซน
การทำความร้อนถังคิดเป็น 20–40% ของการใช้พลังงานของเครื่องอัดรีดทั้งหมดในระหว่างการผลิต เครื่องทำความร้อนแบบวงเซรามิกที่มีประสิทธิภาพ 94–96% เมื่อรวมกับปลอกฉนวนขนแร่ที่ติดตั้งไว้เหนือสายรัด จะช่วยลดการสูญเสียความร้อนจากการแผ่รังสีและพลังงานความร้อนบริเวณโซนด้านล่างได้ 15–30% เมื่อเทียบกับเครื่องทำความร้อนแบบวงดนตรีอะลูมิเนียมหล่อที่ไม่มีฉนวน ปัจจุบัน ผู้ผลิตเครื่องจักรขนาดใหญ่หลายรายมีระบบทำความร้อนด้วยถังฉนวนเป็นมาตรฐานสำหรับเครื่องจักรที่มีขนาดสูงกว่า 90 มม.
การจัดการบาร์เรลและโซนอุณหภูมิ
การควบคุมอุณหภูมิถังที่แม่นยำไม่สามารถต่อรองได้ในเครื่องอัดรีดลวดและสายเคเบิลระดับการผลิต เครื่องจักรขนาดใหญ่ส่วนใหญ่แบ่งถังออกเป็นสี่ถึงหกโซนทำความร้อนและความเย็นอิสระ โดยแต่ละโซนมีเครื่องทำความร้อนแถบความต้านทาน พัดลมระบายความร้อน (หรือแจ็คเก็ตน้ำ) และเครื่องควบคุมอุณหภูมิ PID ของตัวเอง ความสามารถในการตั้งค่าและรักษาแต่ละโซนอย่างอิสระภายใน ±1°C ของจุดที่ตั้งไว้ถือเป็นข้อกำหนดพื้นฐาน
- โซน 1 (ป้อน): โดยทั่วไปจะตั้งไว้ที่อุณหภูมิหลอมเหลว 20–40°C เพื่อป้องกันการเกิดการติดขัดและรับประกันการลำเลียงแบบโซลิดเบด
- โซน 2–3 (การเปลี่ยนผ่าน): ค่อยๆ ลาดไปทางอุณหภูมิหลอมละลาย ช่วยให้สามารถควบคุมการเกิดพลาสติกได้โดยไม่ทำให้โลหะหลอมร้อนเกินไป
- โซน 4–5 (สูบจ่าย): ตั้งค่าไว้ที่หรือต่ำกว่าอุณหภูมิแม่พิมพ์เล็กน้อยเพื่อให้แรงดันหลอมเหลวและอัตราเอาท์พุตคงที่
- อะแดปเตอร์และโซนดาย: มักควบคุมอย่างอิสระ ความสม่ำเสมอของโซนดายทั่วร่างกายภายใน ±2°C เป็นสิ่งสำคัญสำหรับความเข้มข้น
- ตัวกลางทำความเย็น: การระบายความร้อนด้วยอากาศอัดหรือแจ็คเก็ตน้ำเพื่อป้องกันความร้อนสูงเกินไปที่ความเร็วสกรูสูง
อุณหภูมิสูงเกินไปในระหว่างการสตาร์ทเป็นสาเหตุของการเสื่อมสภาพของสารประกอบและการปนเปื้อนของแม่พิมพ์บ่อยครั้ง ตัวควบคุมเครื่องรีดลวดขนาดใหญ่สมัยใหม่ใช้อัลกอริธึม PID ที่ปรับแต่งอัตโนมัติและการควบคุมการคาดการณ์แบบจำลอง (MPC) เพื่อการอุ่นเครื่องบาร์เรลที่รวดเร็วขึ้นโดยใช้เวลาเกินกำหนดเพียงเล็กน้อย โดยนำเครื่องจักรขนาด 120 มม. ไปสู่อุณหภูมิการผลิตในเวลา 45–60 นาที โดยมีอุณหภูมิเกินน้อยกว่า 3°C เทียบกับอุณหภูมิเกิน 20–30°C ทั่วไปในเครื่องที่ควบคุมไทริสเตอร์รุ่นเก่า
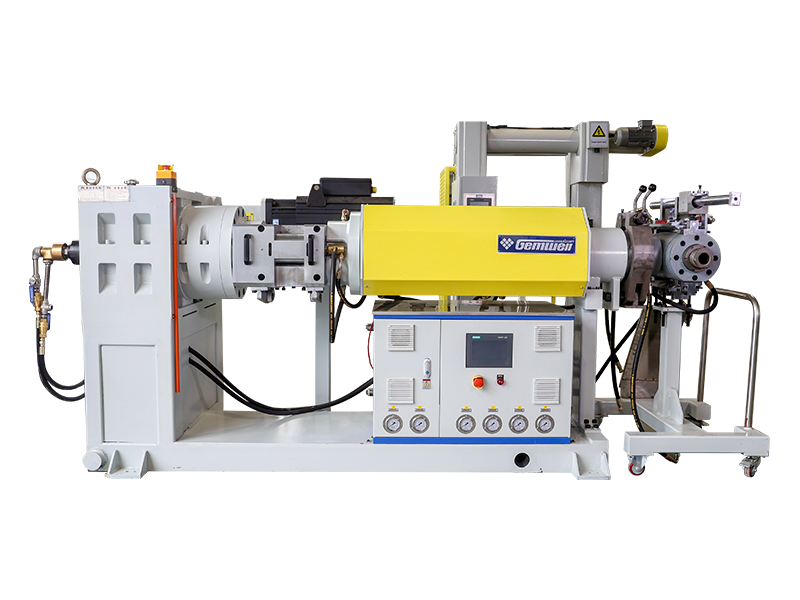
ระบบตรวจสอบคุณภาพแบบอินไลน์
สายการผลิตเครื่องอัดรีดลวดและสายเคเบิลปริมาณมากสมัยใหม่ผสานรวมระบบการวัดและการตรวจสอบแบบอินไลน์หลายระบบที่สร้างข้อมูลที่ใช้สำหรับทั้งการควบคุมกระบวนการในทันทีและการจัดการคุณภาพทางสถิติในระยะยาว นี่คือหนึ่งในพื้นที่ที่มีการพัฒนาอย่างรวดเร็วที่สุดของอุตสาหกรรมการอัดขึ้นรูปลวด โดยได้รับแรงหนุนจากข้อกำหนดการเชื่อมต่อของอุตสาหกรรม 4.0 จาก OEM ของยานยนต์ระดับ Tier 1 และผู้ให้บริการกริด
การสแกนไมโครมิเตอร์แบบเลเซอร์ที่ 2,000 เฮิร์ตซ์จะวัดเส้นผ่านศูนย์กลางภายนอกและตรวจจับหน้าตัดวงรี ยูนิตจาก Zumbach, Sikora และ Beta LaserMike รักษาความละเอียด ±0.001 มม. ข้อมูลจะป้อนลูปควบคุมความเร็วในการลากออกเพื่อแก้ไขเส้นผ่านศูนย์กลางแบบเรียลไทม์
เกจอัลตราโซนิก (สำหรับสายเคเบิลทึบแสง) หรือระบบเอ็กซ์เรย์ (สำหรับสายเคเบิลทุกประเภท) ให้การวัดความหนาของผนัง 360° CENTERVIEW 8000 series ของ Sikora ให้ข้อมูลความเยื้องศูนย์แบบเรียลไทม์พร้อมความไม่แน่นอนในการวัด ±0.01 มม. สำหรับสายเคเบิลที่มีเส้นผ่านศูนย์กลางสูงสุด 60 มม.
เครื่องตรวจสอบความจุไฟฟ้าแบบต่อเนื่องจะตรวจจับช่องว่างและการรวมตัวของฉนวนซึ่งไม่สามารถมองเห็นได้ด้วยเกจเลเซอร์ เครื่องมือทดสอบประกายไฟแรงดันสูงใช้ 0.5–25 kV (ขึ้นอยู่กับความหนาของฉนวน) เพื่อตรวจจับรูเข็ม ระบบสมัยใหม่สามารถตรวจจับรูเข็มที่มีเส้นผ่านศูนย์กลางมากกว่า 50 µm ได้ 100% ที่ความเร็วสูงถึง 1,000 ม./นาที
ทรานสดิวเซอร์แรงดันหลอมเหลวที่อะแดปเตอร์และทางเข้าของแม่พิมพ์วัดความเสถียรของกระบวนการ อัตราเอาต์พุตเป็นสัดส่วนโดยตรงกับแรงดันแม่พิมพ์ที่อุณหภูมิคงที่ แรงดันที่ลอยไปมากกว่า 5% ในเวลา 30 นาทีส่งสัญญาณถึงปัญหากระบวนการที่ต้องมีการตรวจสอบ เทอร์โมคัปเปิลหลอมเหลวจะให้อุณหภูมิหลอมเหลวตามจริงมากกว่าอุณหภูมิพื้นผิวถัง
วัสดุที่ผ่านกระบวนการด้วยเครื่องรีดลวดขนาดใหญ่
เครื่องรีดลวดขนาดใหญ่ต้องได้รับการกำหนดค่าโดยเฉพาะสำหรับตระกูลคอมพาวด์ที่จะใช้งาน โพลีเมอร์ที่แตกต่างกันมีพฤติกรรมรีโอโลยี ความเสถียรทางความร้อน และลักษณะการเสียดสีที่แตกต่างกันอย่างสิ้นเชิง ซึ่งส่งผลต่อการออกแบบสกรู โลหะผสมของกระบอกสูบ วัสดุแม่พิมพ์ และข้อกำหนดในการทำความเย็น
| สารประกอบ | อุณหภูมิในการประมวลผล (°C) | คุณสมบัติสกรูกุญแจ | บาร์เรลโลหะวิทยา | แอปพลิเคชันหลัก |
|---|---|---|---|---|
| พีวีซี (ยืดหยุ่น) | 160–185 | แรงเฉือนต่ำ แรงอัดต่ำ (2.5:1) | ชุบโครเมียมหรือไนไตรด์ | ลวดอาคาร ลวดรถยนต์ |
| XLPE (PE แบบเชื่อมขวาง) | 120–135 (ทางออกตาย) | สกรูกั้นแรงเฉือนต่ำ | ไบเมทัลลิก (ชนิด Xaloy 306) | ฉนวนสายไฟ MV/HV |
| HDPE | 180–230 | แรงอัดสูง (3.5:1) อุปสรรค | ไนไตรด์มาตรฐาน | สายเคเบิลโทรคมนาคม, แจ็คเก็ตแรงดันต่ำ |
| HFFR (เติม ATH/MDH) | 190–220 | การบีบอัดต่ำ (2.2:1), L/D สูง | เที่ยวบินที่ชุบแข็งด้วยโลหะสองชนิด | ทางรถไฟ, เรือเดินทะเล, เคเบิลอุโมงค์ |
| ทีพีอี/ทีพียู | 170–210 | ส่วนผสมอเนกประสงค์ | ไนไตรด์มาตรฐาน | สายเคเบิลแบบยืดหยุ่นสำหรับยานยนต์ หุ่นยนต์ |
| ฟลูออโรโพลีเมอร์ (FEP, ETFE) | 300–380 | L/D แบบสั้น (16:1) ทนต่อการกัดกร่อน | บุด้วย Inconel หรือ Hastelloy | การบินและอวกาศ, สายเครื่องมือวัด |
วิธีการประเมินและเลือกเครื่องรีดลวดขนาดใหญ่
การเลือกเครื่องอัดรีดลวดและสายเคเบิลสำหรับการผลิตต้องใช้มากกว่าการเปรียบเทียบอัตราผลผลิตที่เสนอไว้ กระบวนการประเมินที่มีโครงสร้างต่อไปนี้ช่วยให้วิศวกรฝ่ายจัดซื้อหลีกเลี่ยงข้อผิดพลาดในการซื้อที่พบบ่อยที่สุด
กำหนดเมทริกซ์ผลิตภัณฑ์ก่อน
ระบุสายไฟทั้งหมด วัสดุฉนวน และความเร็วของสายไฟที่คุณต้องการในช่วงสามปีแรก กลุ่มผลิตภัณฑ์ที่กว้างที่สุด—ซึ่งไม่ใช่ผลิตภัณฑ์ทั่วไป—เป็นตัวกำหนดข้อมูลจำเพาะของเครื่องจักร เส้นที่ปรับให้เหมาะสมสำหรับสายไฟอาคาร PVC ขนาด 2.5 มม.² ที่ความเร็ว 300 ม./นาที อาจไม่สามารถใช้สายไฟ XLPE ขนาด 95 มม.² ได้เลย และสายที่สร้างขึ้นสำหรับสาย HV ไม่สามารถเดินสายแบบเกี่ยวแบบบางได้ในเชิงเศรษฐกิจ ผู้ซื้อจำนวนมากระบุน้อยเกินไปโดยอ้างอิงเฉพาะผลิตภัณฑ์ที่มีปริมาณสูงสุดเท่านั้น
ขอเอกสารข้อมูลประสิทธิภาพของสกรู
สอบถามซัพพลายเออร์เกี่ยวกับกราฟลักษณะเฉพาะของสกรู: เอาท์พุต (กก./ชม.) เทียบกับความเร็วของสกรู (RPM) ที่สารประกอบเฉพาะและอุณหภูมิในกระบวนการผลิตของคุณ ผู้ผลิตเครื่องอัดรีดลวดและสายเคเบิลที่มีชื่อเสียงจะมีข้อมูลนี้จากการทดสอบการยอมรับของโรงงานหรือบันทึกการทดลองที่เผยแพร่ อัตราเอาต์พุตที่อ้างสิทธิ์โดยไม่มีบริบทความเร็วของสกรูและอุณหภูมิไม่มีความหมาย
ตรวจสอบพิกัดแรงบิดของกระปุกเกียร์
กล่องเกียร์มักเป็นส่วนประกอบที่จำกัดในเครื่องจักรขนาดใหญ่ ขอพิกัดแรงบิดในหน่วย Nm และปัจจัยด้านความปลอดภัยที่สัมพันธ์กับเอาท์พุตแรงบิดสูงสุดของมอเตอร์ กล่องเกียร์ที่ได้รับการจัดอันดับสำหรับแรงบิดสูงสุดของมอเตอร์ 1.0 เท่าโดยไม่มีระยะปลอดภัยจะเกิดข้อผิดพลาดก่อนเวลาอันควรเมื่อแปรรูปสารประกอบที่มีความหนืดสูง แนวปฏิบัติทางอุตสาหกรรมเป็นปัจจัยด้านความปลอดภัยที่ 1.5× หรือสูงกว่าสำหรับพิกัดแรงบิดของกระปุกเกียร์ที่สัมพันธ์กับจุดสูงสุดของมอเตอร์
ตรวจสอบสถาปัตยกรรมระบบควบคุม
ตรวจสอบว่าระบบ PLC และ HMI ของสายการผลิตสร้างขึ้นบนสถาปัตยกรรมแบบเปิด (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) หรือแพลตฟอร์มที่เป็นกรรมสิทธิ์ ระบบควบคุมที่เป็นกรรมสิทธิ์ทำให้เกิดการพึ่งพาผู้ผลิตอุปกรณ์ดั้งเดิมในระยะยาวสำหรับการอัพเดตซอฟต์แวร์ อะไหล่ และการดัดแปลง สถาปัตยกรรมแบบเปิดช่วยให้ทีมวิศวกรของคุณสามารถปรับเปลี่ยนสูตรอาหารและเพิ่มเซ็นเซอร์ได้อย่างอิสระ
ดำเนินการทดสอบการยอมรับจากโรงงาน (FAT)
ยืนยันการทดสอบการยอมรับจากโรงงานกับสารประกอบและตัวนำของคุณ เดินเครื่องอย่างน้อยสี่ชั่วโมงด้วยความเร็วที่กำหนดและวัดความแปรผันของเส้นผ่านศูนย์กลาง (CV%) ความเยื้องศูนย์ และความเสถียรของแรงดันหลอมเหลว ขอให้รวมข้อมูล FAT ทั้งหมดไว้ในเอกสารการจัดส่ง ซัพพลายเออร์ที่ต่อต้านเงื่อนไข FAT ในคำสั่งซื้อเครื่องรีดลวดขนาดใหญ่ถือเป็นสัญญาณความเสี่ยงที่สำคัญ
การบูรณาการระบบอัตโนมัติและอุตสาหกรรม 4.0
อุตสาหกรรมสายไฟและสายเคเบิลอยู่ภายใต้แรงกดดันอย่างต่อเนื่องเพื่อลดการพึ่งพาผู้ปฏิบัติงานและเพิ่มความสามารถในการตรวจสอบย้อนกลับของข้อมูล เครื่องรีดลวดขนาดใหญ่ที่ทันสมัยมีการส่งมอบเพิ่มมากขึ้น เนื่องจากสายการผลิตอัตโนมัติเต็มรูปแบบที่สามารถจัดการสูตร การวินิจฉัยระยะไกล และการรายงานการผลิตโดยไม่ต้องมีการแทรกแซงด้วยตนเองระหว่างการเปลี่ยนระบบ
การจัดการสูตรและเวลาการเปลี่ยนแปลง
เครื่องอัดรีดลวดและสายเคเบิลขนาดใหญ่ที่ได้รับการกำหนดค่าอย่างดีพร้อมการจัดการสูตรดิจิทัลสามารถดำเนินการเปลี่ยนแปลงผลิตภัณฑ์ โดยเปลี่ยนจากลวดเกจและคอมปาวน์หนึ่งไปยังอีกเครื่องหนึ่งได้ภายในเวลาไม่ถึง 20 นาที เมื่อพารามิเตอร์ทั้งหมด (ความเร็วของสกรู อุณหภูมิของลำกล้อง ความเร็วในการลากออก ความตึงในการดึงขึ้น) จะถูกจัดเก็บและโหลดเป็นไฟล์สูตรเดียว หากไม่มีการจัดการสูตร การเปลี่ยนแปลงที่ต้องปรับพารามิเตอร์ 30–50 ตัวด้วยตนเองอาจใช้เวลา 90–120 นาที ซึ่งคิดเป็นการสูญเสียกำลังการผลิต 12–20% ในสายการผลิตสามกะที่มีงานยุ่งซึ่งมีการเปลี่ยนผลิตภัณฑ์ 15 รายการต่อสัปดาห์
การเชื่อมต่อ OPC-UA และการรวม MES
โปรโตคอล OPC Unified Architecture (OPC-UA) เป็นมาตรฐานปัจจุบันสำหรับการเชื่อมต่อข้อมูลสายการผลิตอัดรีดเข้ากับระบบการดำเนินการผลิต (MES) ระดับโรงงาน ระบบ ERP และแพลตฟอร์มการวิเคราะห์บนคลาวด์ เครื่องรีดลวดขนาดใหญ่ที่ติดตั้ง OPC-UA สามารถสตรีมความเร็วของสกรู ปริมาณงาน อุณหภูมิหลอมเหลว เส้นผ่านศูนย์กลาง และผลการทดสอบประกายไฟแบบเรียลไทม์ไปยังฐานข้อมูลกลาง ช่วยให้สามารถวิเคราะห์กระบวนการแบบกะต่อกะและทริกเกอร์การบำรุงรักษาเชิงคาดการณ์ได้ ซัพพลายเออร์สายเคเบิลสำหรับยานยนต์ที่ให้บริการลูกค้าระดับ 1 ในยุโรปมีความต้องการมากขึ้นตามข้อกำหนดด้านคุณภาพของลูกค้า เพื่อให้สามารถตรวจสอบย้อนกลับ OPC-UA 100% ไปยังมิเตอร์เอาต์พุตได้
การบำรุงรักษาเชิงคาดการณ์สำหรับส่วนประกอบที่มีการสึกหรอสูง
การสึกหรอของสกรูและกระบอกเป็นค่าบำรุงรักษาเบื้องต้นสำหรับเครื่องรีดลวดขนาดใหญ่ เซ็นเซอร์สั่นสะเทือนบนกระปุกเกียร์ กระแสของมอเตอร์ และอัลกอริธึมดริฟท์แรงดันหลอมเหลวสามารถแจ้งเตือนล่วงหน้าได้ 200–400 ชั่วโมงก่อนที่สกรูจะสึกหรอถึงจุดที่เอาท์พุตไม่เสถียร ปัจจุบัน OEM ของเครื่องอัดรีดลวดหลายรายเสนอการสมัครใช้งานการตรวจสอบระยะไกล โดยที่ทีมวิศวกรของพวกเขาจะตรวจสอบข้อมูลเครื่องจักรทุกสัปดาห์ และแจ้งความผิดปกติก่อนที่จะเกิดการหยุดการผลิต
กรณีเอกสาร: ผู้ผลิตลวดขนาดกลางในเอเชียตะวันออกเฉียงใต้รายงานการหยุดทำงานโดยไม่ได้วางแผนลดลง 34% หลังจากใช้การเชื่อมต่อ OPC-UA และการสมัครรับการตรวจสอบระยะไกลบนกลุ่มสายการผลิตเครื่องอัดรีดขนาดใหญ่สามสาย ระยะเวลาคืนทุนอยู่ที่ประมาณไม่เกิน 8 เดือนโดยพิจารณาจากต้นทุนการหยุดทำงานที่หลีกเลี่ยงได้เพียงอย่างเดียว
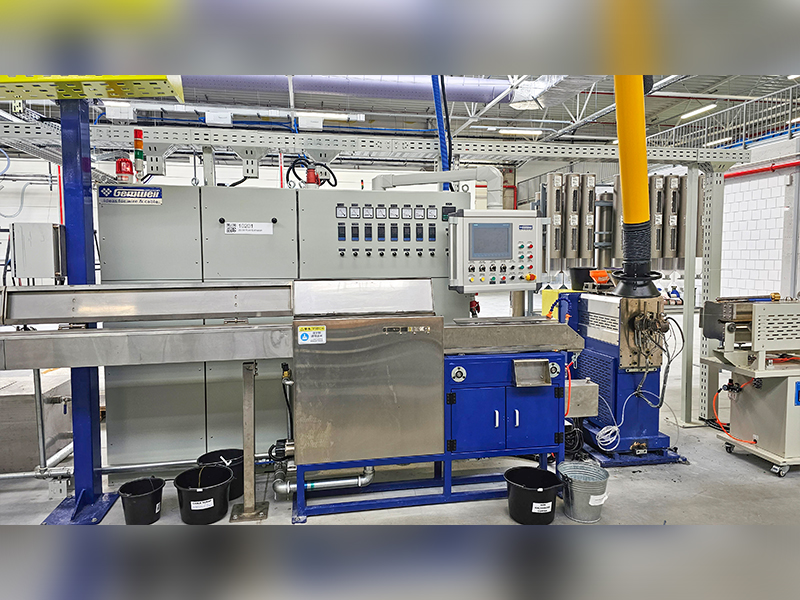
ตารางการบำรุงรักษาและการวางแผนชิ้นส่วนสึกหรอ
เครื่องรีดลวดขนาดใหญ่ที่ทำงาน 3 กะ 6 หรือ 7 วันต่อสัปดาห์จะสะสมชั่วโมงการทำงานได้ 7,000–8,000 ชั่วโมงต่อปี การบำรุงรักษาเชิงป้องกันแบบมีโครงสร้างเป็นปัจจัยที่สำคัญที่สุดประการเดียวในการรักษาอัตราผลผลิตและคุณภาพของผลิตภัณฑ์ที่สมเหตุสมผลในการลงทุน
งานรายวันและรายสัปดาห์
- ตรวจสอบและบันทึกอุณหภูมิโซนบาร์เรล และเปรียบเทียบกับค่าที่ตั้งไว้
- บันทึกแรงดันหลอมเหลวที่อะแดปเตอร์และดาย แนวโน้มการดริฟท์
- ตรวจสอบความใสและความนำไฟฟ้าของน้ำในรางน้ำหล่อเย็น
- ทำความสะอาดอิเล็กโทรดทดสอบประกายไฟ และตรวจสอบช่องว่างของอิเล็กโทรด
- หล่อลื่นตลับลูกปืนหนอนผีเสื้อ/ตลับลูกปืนกว้านตามกำหนดการของ OEM
- ตรวจสอบระดับน้ำมันเกียร์และอุณหภูมิ
งานรายเดือน
- ดึงสกรูเพื่อตรวจสอบด้วยสายตาหากประมวลผลสารประกอบที่มีสารกัดกร่อน
- ปรับเทียบตัวควบคุมอุณหภูมิกับเทอร์โมคัปเปิ้ลอ้างอิงที่ได้รับการรับรอง
- ทดสอบอินเทอร์ล็อคนิรภัยทั้งหมด (หยุดฉุกเฉิน ป้องกันการโอเวอร์โหลด)
- ล้างและเปลี่ยนไส้กรองน้ำหล่อเย็น
งานประจำปีและการสึกหรอของชิ้นส่วน
- วัดระยะห่างของสกรูกับรูกระบอกสูบ เปลี่ยนเมื่อระยะห่างเกิน 0.2–0.3% ของเส้นผ่านศูนย์กลางลำกล้อง
- ถ่ายน้ำมันเครื่องเต็มกระปุกและเติมด้วยเกรด OEM กำหนด
- เปลี่ยนแถบทำความร้อนแบบถัง (อายุการใช้งานโดยทั่วไป: 18,000–25,000 ชั่วโมง)
- เปลี่ยนเซ็นเซอร์เทอร์โมคัปเปิลทั้งหมด (การดริฟท์จะมีความสำคัญมากขึ้นหลังจากผ่านไป 2-3 ปี)
- ตรวจสอบสภาพตลับลูกปืนกันรุน (โดยปกติแล้วความล้มเหลวจะเป็นการซ่อมแซมที่แพงที่สุดในเครื่องจักรขนาดใหญ่)
อายุการใช้งานของสกรูและกระบอกในเครื่องรีดลวดขนาดใหญ่ที่ใช้คอมพาวนด์ PE ที่ไม่ได้บรรจุอาจเกิน 30,000–40,000 ชั่วโมง เครื่องจักรเดียวกันที่ใช้สารประกอบ HFFR ที่เติม ATH 60% อาจจำเป็นต้องเปลี่ยนสกรูหลังจาก 4,000–6,000 ชั่วโมง หากไม่ได้ระบุกระบอกโลหะคู่และสกรูขั้นบันไดแบบแข็ง ความแตกต่างด้านต้นทุนระหว่างสกรูมาตรฐาน (~ 8,000 เหรียญสหรัฐสำหรับ 120 มม.) และสกรูที่ทนต่อการสึกหรอแบบโลหะคู่ทั้งหมด (~ 22,000 เหรียญสหรัฐ) โดยทั่วไปจะฟื้นตัวได้ภายในเวลาไม่ถึงหนึ่งปีด้วยความถี่ในการเปลี่ยนที่ลดลงเมื่อใช้สารประกอบที่มีสารกัดกร่อน
ผู้ผลิตชั้นนำและภูมิทัศน์อุปทานทั่วโลก
ตลาดทั่วโลกสำหรับเครื่องอัดรีดลวดขนาดใหญ่ได้รับการจัดหาโดยผู้ผลิตหลายรายในยุโรป อเมริกาเหนือ และเอเชีย การทำความเข้าใจภาพรวมของซัพพลายเออร์ช่วยให้ทีมจัดซื้อเปรียบเทียบราคา ระดับเทคโนโลยี และความสามารถหลังการขาย
เกณฑ์มาตรฐานราคาสำหรับเครื่องอัดรีดลวดและสายเคเบิลขนาดใหญ่ (เส้นผ่านศูนย์กลางของสกรู 90–120 มม. สายการผลิตทั้งหมดรวมถึงการทำความเย็น การป้อนขึ้น และการควบคุม): สายการผลิตที่ผลิตในจีนเริ่มต้นที่ประมาณ 180,000 ถึง 450,000 ดอลลาร์สหรัฐ สำหรับสายการผลิตที่สมบูรณ์ในอาคาร โดยทั่วไปแล้วสายการผลิตที่สร้างในยุโรปจะมีมูลค่า 600,000–1,500,000 เหรียญสหรัฐ สำหรับ CCV หรือสายการผลิตรีดร่วมสามสายสำหรับสายเคเบิล HV แพ็คเกจของยุโรปเริ่มต้นที่ 3,000,000 ดอลลาร์สหรัฐฯ และสามารถเข้าถึงได้ถึง 25,000,000 ดอลลาร์สหรัฐฯ สำหรับระบบการอัดรีดสายเคเบิลใต้น้ำ HV แบบครบวงจรแบบครบวงจร
การอัดขึ้นรูปสายเคเบิล XLPE และแรงดันสูง: ข้อกำหนดเฉพาะ
การอัดรีดสายเคเบิลหุ้มฉนวน XLPE แรงดันปานกลางและแรงสูงถือเป็นกลุ่มที่มีความต้องการทางเทคนิคมากที่สุดของตลาดเครื่องอัดรีดลวดขนาดใหญ่ ข้อกำหนดแตกต่างจากการอัดขึ้นรูปลวดในอาคารอย่างมาก จนโรงงานที่ตั้งใจจะผลิตสายเคเบิลที่มีพิกัดสูงกว่า 12 kV จะต้องถือเป็นหมวดหมู่เทคโนโลยีที่แยกจากกันโดยสิ้นเชิง
ข้อกำหนดด้านความสะอาด
สารประกอบ XLPE สำหรับสายเคเบิลที่มีพิกัด 30 kV ขึ้นไปจะต้องได้รับการประมวลผลในสภาพแวดล้อมห้องสะอาด ตามมาตรฐาน IEC 60840 ฉนวนสำหรับสายเคเบิลที่สูงกว่า 30 kV จะต้องไม่มีการปนเปื้อนที่มีอนุภาคขนาดใหญ่กว่า 0.125 มม. ในหน้าตัด สิ่งนี้กำหนดให้สายการอัดรีดทั้งหมด—ตั้งแต่ไซโลผสมไปจนถึงแม่พิมพ์—ถูกล้อมรอบไว้ในห้องปลอดเชื้อคลาส 10,000 (ISO 7) โดยมีการจ่ายอากาศที่กรองแล้ว รักษาแรงดันเชิงบวกไว้ตลอดเวลา และบุคลากรทุกคนสวมเสื้อผ้าที่ไม่เป็นขุย การจัดการแบบผสมใช้ระบบการถ่ายโอนแบบปิดเพื่อป้องกันการปนเปื้อนจากฝุ่นที่อยู่โดยรอบ ข้อกำหนดเหล่านี้เพิ่มข้อกำหนดด้านวิศวกรรมโยธาและเครื่องกลสำหรับการติดตั้งสายการผลิตอย่างมากเมื่อเทียบกับการผลิตสายไฟในอาคาร
ระบบวัลคาไนซ์ต่อเนื่อง (CV)
XLPE จำเป็นต้องมีการเชื่อมขวางหลังจากการอัดขึ้นรูป โดยให้สายเคเบิลหุ้มฉนวนสัมผัสกับอุณหภูมิและความดันสูงในท่อบ่มด้วยแรงดันไนโตรเจน (CCV: การหลอมโลหะแบบต่อเนื่องแบบ catenary หรือ VCV: การหลอมโลหะแบบต่อเนื่องในแนวตั้ง) โดยทั่วไปแล้วท่อ CCV สำหรับสายเคเบิล HV จะมีความยาว 80–200 เมตร โดยคงไว้ที่ 300–400°C และแรงดันไนโตรเจน 10–20 บาร์ ความหย่อนคล้อยของสายเคเบิลผ่านท่อนี้ต้องได้รับการควบคุมอย่างแม่นยำ เพื่อป้องกันการเปลี่ยนรูปวงรีของฉนวนอ่อนที่ไม่มีการบ่ม สาย VCV ใช้ท่อแนวตั้ง (สูงถึง 300 เมตร ซึ่งต้องมีการสร้างหอคอยโดยเฉพาะ) ซึ่งช่วยลดการหย่อนคล้อยของโซ่โดยสิ้นเชิง ทำให้เป็นเทคโนโลยีที่ต้องการสำหรับสายเคเบิลขนาด 132 kV ขึ้นไป สาย VCV สำหรับสายเคเบิล EHV อาจมีราคา 15–30 ล้านยูโรสำหรับการติดตั้งเสร็จสมบูรณ์
การไล่ก๊าซหลังจากการเชื่อมขวาง
ฉนวน XLPE เชื่อมขวางประกอบด้วยผลพลอยได้จากกระบวนการสลายตัวของเปอร์ออกไซด์ (มีเทน อะซิโตฟีโนน และคิวมิลแอลกอฮอล์สำหรับระบบเชื่อมขวาง DCP) ผลพลอยได้เหล่านี้จะต้องกระจายออกจากฉนวนในห้องกำจัดแก๊สที่ให้ความร้อน (โดยทั่วไปคือ 70–80°C เป็นเวลา 5–30 วันขึ้นอยู่กับเส้นผ่านศูนย์กลางของสายเคเบิล) ก่อนที่จะสามารถใช้อุปกรณ์เสริมของสายเคเบิล (ข้อต่อ, ขั้วต่อ) ได้ ความล้มเหลวในการกำจัดฉนวน XLPE ของก๊าซอย่างเพียงพอส่งผลให้เกิดการสะสมประจุพื้นที่ซึ่งอาจทำให้เกิดความล้มเหลวของอิเล็กทริกก่อนเวลาอันควร การไล่แก๊สมักเป็นปัญหาคอขวดของอัตราการผลิตสำหรับผู้ผลิตสายเคเบิล HV การสร้างความจุของห้องให้เพียงพอเพื่อให้ตรงกับเอาท์พุตการอัดขึ้นรูปต้องใช้เงินลงทุนจำนวนมากในคลังสินค้าที่มีการควบคุมอุณหภูมิ
แนวโน้มตลาดที่ขับเคลื่อนการลงทุนเครื่องอัดรีดลวดขนาดใหญ่
การทำความเข้าใจปัจจัยขับเคลื่อนอุปสงค์ในระดับมหภาคช่วยให้นักวางแผนโรงงานปรับขนาดและกำหนดเวลาการลงทุนในสายการผลิตใหม่ได้อย่างถูกต้อง
การปรับปรุงโครงข่ายไฟฟ้าให้ทันสมัยและพลังงานทดแทน
การเปลี่ยนแปลงด้านพลังงานทั่วโลกกำลังผลักดันความต้องการสายเคเบิลไฟฟ้าแรงสูงและไฟฟ้าแรงสูงพิเศษอย่างที่ไม่เคยมีมาก่อน สำนักงานพลังงานระหว่างประเทศ (IEA) ประมาณการไว้ในรายงาน Electricity Grids and Secure Energy Transitions ปี 2023 ว่าการบรรลุการปล่อยก๊าซเรือนกระจกสุทธิเป็นศูนย์ภายในปี 2050 สายเคเบิลกริดใหม่ 80 ล้านกิโลเมตร ภายในปี 2583—ประมาณสองเท่าของความยาวสายเคเบิลทั้งหมดที่ติดตั้งจนถึงปัจจุบัน นี่เป็นการสร้างการลงทุนในสายเคเบิล HV และ EHV ใหม่ให้กับผู้ผลิตทั่วยุโรป อเมริกาเหนือ และเอเชีย
การขยายตัวของรถยนต์ไฟฟ้า
การผลิต EV กำลังผลักดันความต้องการสายไฟยานยนต์ที่มีอุณหภูมิสูงและมีผนังบางซึ่งสามารถจัดการกับความหนาแน่นกระแสที่สูงขึ้นในชุดสายไฟที่เบากว่าได้ สารประกอบของลวด เช่น ETFE เชื่อมขวางและลวดหุ้มฉนวนซิลิโคนที่มีอุณหภูมิ 175°C ขึ้นไป กำลังเติบโตในอัตราเลขสองหลัก สายการผลิตเครื่องอัดรีดลวดสำหรับยานยนต์ที่ปรับให้เหมาะสมสำหรับสารประกอบพิเศษเหล่านี้ถือเป็นการลงทุนที่สำคัญสำหรับผู้ผลิตชุดสายไฟในเม็กซิโก โมร็อกโก และยุโรปตะวันออกที่จัดหา OEM ในยุโรปและอเมริกา
โครงสร้างพื้นฐานไฟเบอร์ออปติก
โปรแกรมการสร้างไฟเบอร์สู่สถานที่ (FTTP) ทั่วโลกในสหรัฐอเมริกา (โปรแกรม BEAD: 42.45 พันล้านดอลลาร์), สหภาพยุโรป (กฎหมายโครงสร้างพื้นฐานกิกะบิตเป้าหมาย: 1 Gbps สำหรับทุกครัวเรือนในสหภาพยุโรปภายในปี 2573) และตลาดกำลังพัฒนากำลังผลักดันการเพิ่มความสามารถในการอัดรีดปลอกสายเคเบิลและท่อบัฟเฟอร์ สายการผลิตเหล่านี้ใช้เครื่องอัดรีดแบบลวดและสายเคเบิลที่ดัดแปลงสำหรับการใช้งานบัฟเฟอร์ใยแก้วนำแสงและแจ็คเก็ต โดยทั่วไปจะใช้คอมพาวด์ HDPE หรือ LSZH ที่ 200–600 ม./นาที
การต่อเติมและการแปลห่วงโซ่อุปทาน
การหยุดชะงักของห่วงโซ่อุปทานหลังปี 2020 และความกังวลด้านภูมิรัฐศาสตร์ได้กระตุ้นให้ผู้ผลิตสายไฟและสายเคเบิลในอเมริกาเหนือและยุโรปลงทุนในกำลังการผลิตในประเทศที่เคยถูกส่งออกไปนอกชายฝั่งก่อนหน้านี้ แนวโน้มนี้กำลังสร้างกระแสการติดตั้งเครื่องอัดรีดลวดขนาดใหญ่ใหม่ในตลาดที่ไม่เคยมีการลงทุนในโรงงานลวดสีเขียวมาสองทศวรรษแล้ว
 ที่เกี่ยวข้อง สินค้า