E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, โซนเทคโนโลยีขั้นสูง, ตงไท่, เจียงซู, จีน | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


เครื่องอัดรีดแบบสกรูเดี่ยวทำอะไรได้จริง
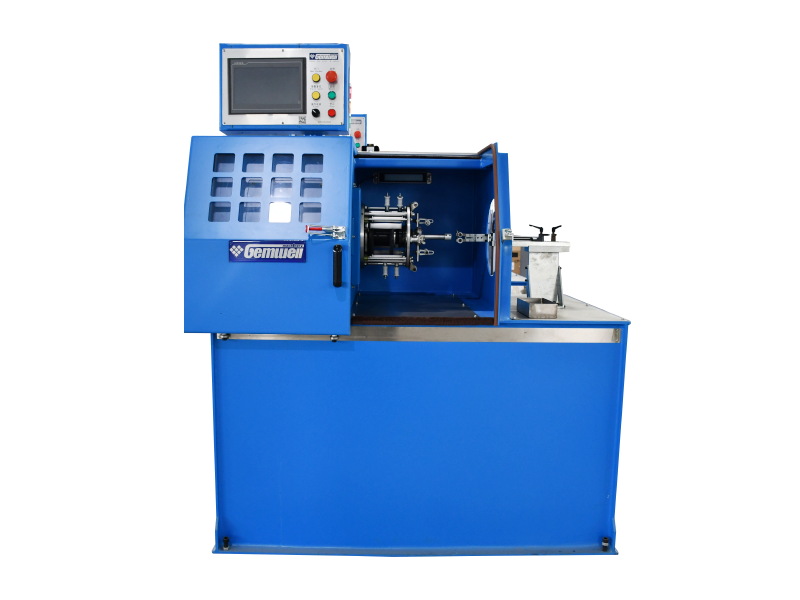
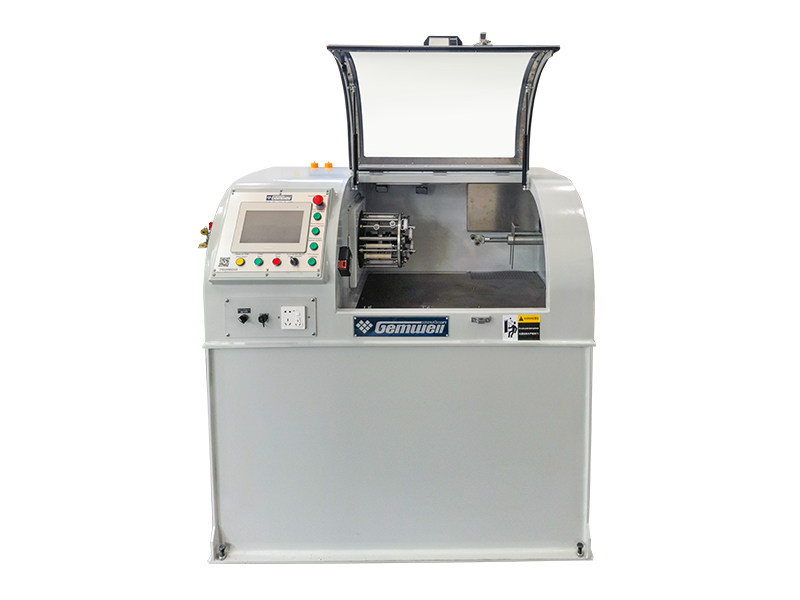
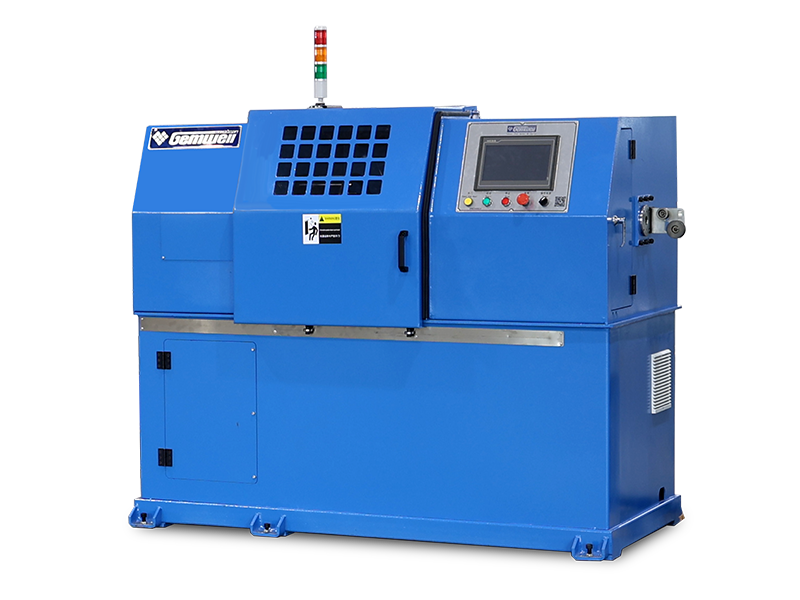
A เครื่องอัดรีดแบบสกรูเดี่ยว ละลาย ผสม และดันพลาสติกหรือสารประกอบยางผ่านแม่พิมพ์ที่มีรูปร่างเพื่อสร้างโปรไฟล์ แผ่น ท่อ หรือสายเคเบิลที่ต่อเนื่องกัน มันอาศัยสกรูหมุนตัวเดียวที่อยู่ในถังให้ความร้อนเพื่อสร้างแรงดันและแรงเฉือนที่จำเป็นในการทำให้วัตถุดิบเป็นพลาสติกและส่งมอบในอัตราที่คงที่และควบคุมได้ ในอุตสาหกรรมสายไฟและสายเคเบิล กลไกหลักเดียวกันนี้คือหัวใจของทุก ๆ คน เครื่องอัดรีดสายเคเบิล ใช้สำหรับเป็นฉนวน หุ้ม และสายแจ็กเก็ต คำตอบสั้นๆ สำหรับใครก็ตามที่เปรียบเทียบอุปกรณ์การอัดรีด: การออกแบบสกรูตัวเดียวยังคงเป็นตัวเลือกที่โดดเด่นสำหรับการผลิตสายเคเบิล เนื่องจากมีการผสมผสานความเรียบง่ายทางกล ต้นทุนการบำรุงรักษาที่ต่ำกว่า และผลผลิตการหลอมที่สม่ำเสมอสำหรับสารประกอบทั่วไป เช่น พีวีซี, PE, เอ็กซ์แอลพีอี และวัสดุที่ปราศจากฮาโลเจนควันต่ำ
ด้านล่างนี้ คู่มือนี้จะแจกแจงวิธีการทำงานของเครื่องจักร ส่วนประกอบใดที่สำคัญที่สุด เปรียบเทียบกับตัวเลือกสกรูคู่อย่างไร และสิ่งที่ผู้ซื้อควรตรวจสอบก่อนซื้อสายการผลิตสำหรับการผลิตสายเคเบิล
กระบวนการอัดรีดทำงานอย่างไรภายในถัง
ภายใน เครื่องอัดรีดแบบสกรูเดี่ยว วัตถุดิบจะเข้าสู่ถังและหยดลงในโซนฟีดของถัง จากนั้นสกรูจะลำเลียงวัสดุผ่านโซนการทำงานสามโซน โดยแต่ละโซนจะทำงานที่แตกต่างกันก่อนที่วัสดุหลอมจะถึงแม่พิมพ์
- โซนป้อน: เม็ดหรือผงแข็งจะถูกลำเลียงไปข้างหน้าในขณะที่เริ่มอุ่นจากเครื่องทำความร้อนแบบถังและการเสียดสี
- โซนการบีบอัด: ความลึกของช่องของสกรูลดลง อัดวัสดุ ดันอากาศที่ติดอยู่ออก และเริ่มกระบวนการหลอมด้วยความร้อนเฉือนและการนำไฟฟ้า
- โซนสูบจ่าย: สารที่หลอมละลายจะถูกทำให้เป็นเนื้อเดียวกันโดยมีอุณหภูมิและความหนืดสม่ำเสมอ จากนั้นจึงผลักด้วยแรงดันคงที่ไปยังชุดกรองและหัวดาย
รูปทรงของสกรู โดยเฉพาะอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลาง (โดยทั่วไปเขียนเป็นอัตราส่วน L/D) จะเป็นตัวกำหนดระยะเวลาที่วัสดุใช้ในการตัดและให้ความร้อน ฉนวนสายเคเบิลและปลอกเปลือกส่วนใหญ่ใช้อัตราส่วน L/D ระหว่าง 20:1 และ 26:1 ซึ่งจะทำให้อัตราเอาท์พุตสมดุลกับคุณภาพหลอมเหลวที่เพียงพอสำหรับการใช้งานที่ครอบคลุมสายเคเบิลอย่างต่อเนื่อง
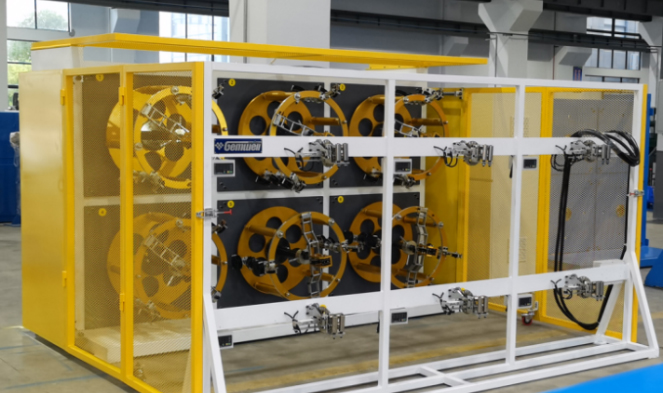
ส่วนประกอบหลักที่กำหนดคุณภาพผลผลิต
ทุกๆ เครื่องอัดรีดสายเคเบิล สร้างขึ้นโดยใช้การออกแบบสกรูตัวเดียวโดยใช้ชุดชิ้นส่วนร่วมกัน แต่ความแม่นยำของแต่ละชิ้นส่วนส่งผลโดยตรงต่อความสม่ำเสมอของความหนาของผนัง ผิวสำเร็จของพื้นผิว และความเร็วของเส้น
| ส่วนประกอบ | ฟังก์ชั่นหลัก | ผลกระทบต่อคุณภาพสายเคเบิล |
|---|---|---|
| สกรูและกระบอก | ละลายและลำเลียงสารประกอบภายใต้ความกดดัน | กำหนดความสม่ำเสมอของหลอมละลายและความเสถียรของปริมาณงาน |
| ตัวเปลี่ยนหน้าจอ | กรองสิ่งปนเปื้อนจากกระแสหลอม | ลดข้อบกพร่องที่พื้นผิวและการอุดตันของแม่พิมพ์ |
| ครอสเฮดตาย | สร้างรูปร่างของวัสดุที่หลอมเหลวรอบๆ ตัวนำ | ควบคุมความเข้มข้นและความหนาของผนัง |
| รางระบายความร้อน | ทำให้ชั้นที่อัดออกมาแข็งตัวหลังแม่พิมพ์ | ส่งผลต่อความเสถียรของมิติและการหดตัว |
| ลากออกไปและรับขึ้น | ดึงสายเคเบิลด้วยความเร็วซิงโครไนซ์แล้วม้วนสาย | กำหนดความสอดคล้องความเร็วของสายและความตึงของสปูล |
สกรูเดี่ยวและสกรูคู่: แบบไหนที่เหมาะกับการผลิตสายเคเบิล
ผู้ซื้อที่กำลังประเมินสายการผลิตใหม่มักถามว่าการกำหนดค่าสกรูคู่มีข้อได้เปรียบเหนือเครื่องอัดรีดสกรูเดี่ยวมาตรฐานสำหรับงานสายเคเบิลหรือไม่ การเปรียบเทียบอย่างตรงไปตรงมานั้นขึ้นอยู่กับสารประกอบที่กำลังดำเนินการเป็นอย่างมาก
| ปัจจัย | สกรูเดี่ยว | สกรูคู่ |
|---|---|---|
| สารประกอบที่เหมาะสมที่สุด | PVC, PE, XLPE, เทอร์โมพลาสติกมาตรฐาน | สารประกอบที่มีสารเติมสูง สูตรที่ไวต่อความร้อน |
| ต้นทุนทุน | ล่าง | สูงกว่า |
| ความซับซ้อนในการบำรุงรักษา | เรียบง่าย ชิ้นส่วนสึกหรอน้อยลง | การบริการกระปุกเกียร์และสกรูที่ซับซ้อนมากขึ้น |
| การใช้งานทั่วไปในโรงงานเคเบิล | เส้นฉนวนและเปลือก | การรวมเส้นก่อนการอัดเป็นก้อน |
สำหรับผู้ผลิตสายเคเบิลส่วนใหญ่ที่ใช้ฉนวนมาตรฐานหรือสารประกอบหุ้มฉนวน จะมีการระบุไว้อย่างดี เครื่องอัดรีดแบบสกรูเดี่ยว มอบเสถียรภาพเอาต์พุตที่ต้องการโดยไม่ต้องเพิ่มต้นทุนและความซับซ้อนของระบบสกรูคู่
ในกรณีที่มีการใช้เครื่องอัดรีดสายเคเบิลทั่วทั้งอุตสาหกรรม
A เครื่องอัดรีดสายเคเบิล สร้างขึ้นจากเทคโนโลยีสกรูเดี่ยวสนับสนุนสายการผลิตที่แตกต่างกันหลายสายภายในโรงงานผลิตสายไฟและสายเคเบิลทั่วไป:
- การอัดขึ้นรูปฉนวนเบื้องต้นสำหรับสายไฟอาคาร สายไฟรถยนต์ และสายควบคุม
- เปลือกนอกและแจ็คเก็ตสำหรับสายไฟและสายสื่อสาร
- การอัดขึ้นรูปฟิลเลอร์และเบดดิ้งสำหรับชุดสายเคเบิลมัลติคอร์
- เส้นเคลือบสำหรับท่อหลวมใยแก้วนำแสงและชั้นบัฟเฟอร์
- การอัดขึ้นรูปฉนวนโฟมผิวหนังสำหรับข้อมูลและสายโคแอกเซียล
การใช้งานแต่ละอย่างต้องใช้การออกแบบสกรู รูปทรงของแม่พิมพ์ และความยาวในการทำความเย็นที่แตกต่างกันเล็กน้อย ซึ่งเป็นเหตุผลว่าทำไมสายการผลิตอัดขึ้นรูปสายเคเบิลจึงไม่ค่อยมีการขายแบบโครงแบบตายตัวเดียว โดยทั่วไปผู้ผลิตจะขอแม่พิมพ์ครอสเฮดแบบกำหนดเองและความเร็วของสายการผลิตที่ปรับได้เพื่อสลับระหว่างขนาดตัวนำโดยไม่ต้องเปลี่ยนเครื่องอัดรีดทั้งหมด
พารามิเตอร์การออกแบบสกรูที่ส่งผลต่อประสิทธิภาพการอัดขึ้นรูป
อัตราส่วนกำลังอัด
อัตราการบีบอัดจะเปรียบเทียบความลึกของช่องที่โซนป้อนกับความลึกของช่องที่โซนสูบจ่าย อัตราส่วนระหว่าง 2.5:1 ถึง 3.5:1 เป็นเรื่องปกติสำหรับสารประกอบสายเคเบิล PVC และ PE ซึ่งให้การบดอัดที่เพียงพอเพื่อเอาช่องอากาศออกโดยไม่ทำให้วัสดุร้อนเกินไปจากแรงเฉือนที่มากเกินไป
ความเร็วของสกรูและความสมดุลของเอาท์พุต
การขันสกรูให้เร็วขึ้นไม่ได้เพิ่มเอาท์พุตที่ใช้งานได้เสมอไป อุณหภูมิหลอมเหลวจะเพิ่มขึ้นเร็วกว่าความสามารถในการทำความเย็นที่ปลายน้ำเกินกว่าจะรับไหว ส่งผลให้ความหนาของผนังที่หย่อนคล้อยบนชั้นฉนวนอ่อน โดยทั่วไปแล้ว ผู้ปฏิบัติงานในสายการผลิตจะปรับความเร็วรอบของสกรูตามความเร็วในการดึงออก แทนที่จะดันเครื่องอัดรีดให้ถึงจุดสูงสุดทางกล
โซนทำความร้อนบาร์เรล
ถังสมัยใหม่แบ่งออกเป็นสามถึงห้าโซนทำความร้อนที่ควบคุมโดยอิสระ การควบคุมโซนที่แม่นยำช่วยให้โปรไฟล์อุณหภูมิค่อยเป็นค่อยไป ซึ่งสำคัญที่สุดสำหรับสารประกอบที่ไวต่อความร้อน เช่น PVC ทนไฟที่ใช้ในสายไฟอาคาร
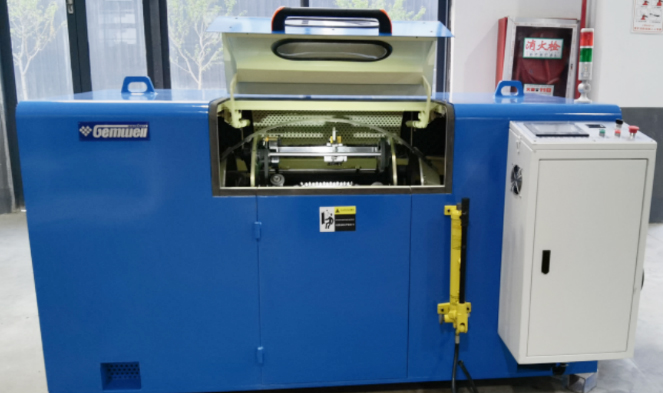
ข้อควรพิจารณาเกี่ยวกับวัสดุสำหรับสารประกอบเคเบิล
ไม่ใช่ว่าทุกสารประกอบจะมีพฤติกรรมเหมือนกันภายในกระบอกสกรูตัวเดียว การทำความเข้าใจการหดตัว ดัชนีการไหลของของเหลว และความไวต่อความชื้น ช่วยให้ผู้ปฏิบัติงานหลีกเลี่ยงข้อบกพร่องทั่วไปได้
| สารประกอบ | การใช้งานทั่วไป | หมายเหตุการประมวลผล |
|---|---|---|
| PVC | การสร้างฉนวนและหุ้มสายไฟ | ไวต่อความร้อนสูงเกินไป ต้องใช้แรงเฉือนปานกลาง |
| แอลดีพีอี และเอชดีพีอี | การหุ้มสายเคเบิลสื่อสาร | ดูดซับความชื้นต่ำ ไหลสะดวก |
| XLPE | ฉนวนสายไฟแรงปานกลางและแรงสูง | ต้องมีการบ่มหลังจากการอัดรีด การควบคุมอุณหภูมิอย่างเข้มงวด |
| สารประกอบไร้ฮาโลเจนควันต่ำ | ปลอกหุ้มสายเคเบิลสำหรับรางรถไฟ เรือเดินทะเล และในอาคาร | มีสารกัดกร่อนสูงบนพื้นผิวสกรูและกระบอก |
วิธีการเลือกเครื่องจักรที่เหมาะสมสำหรับสายการผลิตสายเคเบิล
การเลือกระหว่างขนาดเครื่องจักรและการกำหนดค่าควรเริ่มต้นด้วยช่วงเส้นผ่านศูนย์กลางของเส้นลวดและปริมาณเอาต์พุตที่คาดหวัง แทนที่จะเป็นราคาเพียงอย่างเดียว จุดตรวจเชิงปฏิบัติบางจุดช่วยจำกัดการตัดสินใจให้แคบลง:
- จับคู่เส้นผ่านศูนย์กลางของสกรูกับความหนาของผนังและช่วงขนาดตัวนำที่วางแผนไว้สำหรับหลายปีข้างหน้า ไม่ใช่แค่คำสั่งซื้อในปัจจุบันเท่านั้น
- ยืนยันว่าหัวดายยอมรับเครื่องมือแบบเปลี่ยนด่วนสำหรับการสลับระหว่างงานฉนวนและงานหุ้มฉนวน
- ตรวจสอบว่าความยาวของรางระบายความร้อนตรงกับความเร็วของเส้นที่ต้องการสำหรับสารประกอบเป้าหมาย
- ตรวจสอบขนาดมอเตอร์และไดรฟ์เหลือพื้นที่ว่างสำหรับคอมปาวน์เอาท์พุตที่สูงขึ้นที่เพิ่มเข้ามาในภายหลัง
- สอบถามตำแหน่งเซ็นเซอร์ความดันหลอมเหลวและอุณหภูมิ เนื่องจากค่าที่อ่านได้เหล่านี้เป็นสัญญาณเตือนแรกสุดของการสึกหรอของสกรู
ผู้ซื้อที่ข้ามขั้นตอนการปรับขนาดมักจะจบลงด้วยการซื้อสินค้าเกินขนาด เครื่องอัดรีดแบบสกรูเดี่ยว ที่เอาต์พุตต่ำ ซึ่งจะทำให้ต้นทุนพลังงานต่อเมตรของสายเคเบิลที่ผลิตขึ้นโดยไม่เพิ่มคุณภาพ
แนวทางปฏิบัติในการบำรุงรักษาที่ยืดอายุการใช้งาน
การสึกหรอของสกรูและกระบอกปืนเป็นสาเหตุที่ใหญ่ที่สุดเพียงประการเดียวที่ทำให้เกิดการหยุดทำงานโดยไม่ได้วางแผนบนไลน์การอัดขึ้นรูปสายเคเบิล กิจวัตรการบำรุงรักษาที่สม่ำเสมอช่วยให้เอาต์พุตมีเสถียรภาพและหลีกเลี่ยงการเปลี่ยนสกรูฉุกเฉินที่มีค่าใช้จ่ายสูง
- ตรวจสอบชุดหน้าจอและเปลี่ยนตัวกรองตามกำหนดเวลาที่แน่นอน แทนที่จะรอให้แรงดันเพิ่มขึ้น
- วัดเส้นผ่านศูนย์กลางของรูเจาะกระบอกสูบเป็นระยะๆ เพื่อติดตามการสึกหรอเทียบกับพิกัดความเผื่อเดิม
- รักษาพื้นผิวแม่พิมพ์และครอสเฮดให้ปราศจากการสะสมของคาร์บอน ซึ่งเป็นสาเหตุทั่วไปของการเกิดริ้วรอยบนฉนวนสายเคเบิล
- หล่อลื่นชุดเกียร์และแบริ่งแรงขับตามกำหนดการของผู้ผลิต เนื่องจากชิ้นส่วนเหล่านี้รับภาระแรงดันหลอมเหลวตามแนวแกนเต็ม
- บันทึกแนวโน้มอุณหภูมิหลอมเหลวและแรงดันเมื่อเวลาผ่านไปเพื่อตรวจจับการสึกหรอของสกรูทีละน้อย ก่อนที่จะส่งผลต่อความทนทานต่อความหนาของผนัง
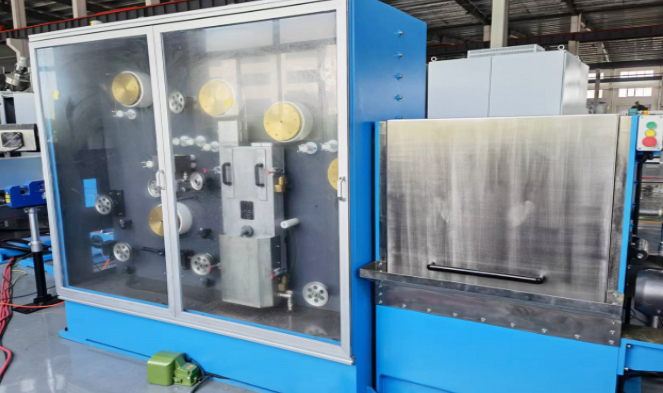
อุปกรณ์การอัดรีดสายเคเบิลรูปร่างแนวโน้มปัจจุบัน
ประสิทธิภาพการใช้พลังงานได้กลายเป็นปัจจัยสำคัญในการซื้อสำหรับสายการผลิตการอัดขึ้นรูปใหม่ มอเตอร์หลักที่ขับเคลื่อนด้วยเซอร์โวและระบบทำความร้อนแบบบาร์เรลความถี่แปรผันเป็นมาตรฐานที่เพิ่มขึ้นในรุ่นใหม่ เครื่องอัดรีดสายเคเบิล สั่งซื้อเนื่องจากจะลดการใช้พลังงานที่ไม่ได้ใช้งานระหว่างการเริ่มต้นและการเปลี่ยนวัสดุ การออกแบบกระบอกป้อนแบบมีร่องยังกลายเป็นเรื่องปกติในสายเอาท์พุตที่สูงขึ้น เนื่องจากส่วนที่เป็นร่องช่วยเพิ่มความเสถียรในการลำเลียงที่มั่นคง และช่วยให้เอาท์พุตสูงขึ้นที่ความเร็วของสกรูต่ำลง เมื่อเทียบกับส่วนฟีดของรูเรียบ
การเปลี่ยนแปลงอีกประการหนึ่งคือระบบควบคุมสายการผลิตแบบรวมที่ซิงโครไนซ์ความเร็วของสกรูของเครื่องอัดรีด ความเร็วในการลากออก และผลตอบรับของเครื่องทดสอบประกายไฟในแผงควบคุมเดียว ช่วยลดโอกาสที่จะเกิดข้อผิดพลาดของผู้ปฏิบัติงาน ส่งผลให้ความหนาของผนังไม่สอดคล้องกันตลอดขั้นตอนการผลิต
คำถามที่พบบ่อย
ต้องใช้เครื่องอัดรีดสกรูเดี่ยวขนาดใดในการสร้างฉนวนลวด
เส้นฉนวนสายไฟในอาคารส่วนใหญ่ใช้สกรูที่มีเส้นผ่านศูนย์กลางระหว่าง 45 มม. ถึง 65 มม. ขึ้นอยู่กับช่วงขนาดตัวนำเป้าหมายและความเร็วเอาต์พุตที่ต้องการ
เครื่องอัดรีดสายเคเบิลหนึ่งเครื่องสามารถรองรับทั้งงานฉนวนและงานหุ้มฉนวนได้หรือไม่
ได้ โดยมีเงื่อนไขว่าหัวแม่พิมพ์ได้รับการออกแบบสำหรับการเปลี่ยนเครื่องมืออย่างรวดเร็ว และรูปทรงของสกรูเหมาะสมกับสารประกอบทั้งสองประเภทที่กำลังดำเนินการ เช่น PVC สำหรับทั้งฉนวนและปลอกหุ้ม
ควรเปลี่ยนสกรูและกระบอกบ่อยแค่ไหน?
ระยะเวลาในการเปลี่ยนขึ้นอยู่กับการเสียดสีแบบผสมและชั่วโมงการทำงานมากกว่ากำหนดเวลาปฏิทินคงที่ สารประกอบควันต่ำที่มีสารเติมสูงจะทำให้ส่วนประกอบสึกหรอเร็วกว่า PVC หรือ PE มาตรฐาน
อะไรทำให้ฉนวนสายเคเบิลมีความหนาของผนังไม่เท่ากัน?
สาเหตุที่พบบ่อย ได้แก่ แม่พิมพ์ครอสเฮดที่หลุดจากศูนย์กลาง อุณหภูมิหลอมเหลวไม่สอดคล้องกันจากการให้ความร้อนของถังไม่สม่ำเสมอ หรือชั้นของสกรูที่สึกหรอซึ่งส่งผลให้เสถียรภาพของแรงดันที่แม่พิมพ์ลดลง
เครื่องอัดรีดแบบสกรูเดี่ยวเหมาะสำหรับการอัดฉนวนโฟมหรือไม่?
ใช่ ด้วยสกรูที่ออกแบบมาสำหรับการฉีดแก๊สหรือสารเคมีทำให้เกิดฟอง และบริเวณระบายความร้อนแบบบาร์เรลซึ่งอยู่ในตำแหน่งเพื่อควบคุมโครงสร้างเซลล์ก่อนที่วัสดุจะถึงแม่พิมพ์
 ที่เกี่ยวข้อง สินค้า