E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, โซนเทคโนโลยีขั้นสูง, ตงไท่, เจียงซู, จีน | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


เครื่องรีดลวดขนาดกะทัดรัด: คำตอบโดยตรง
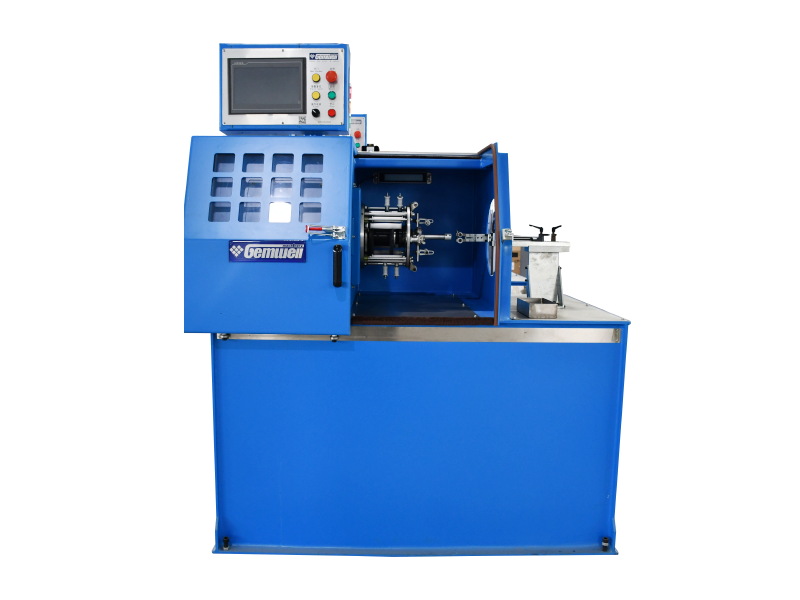
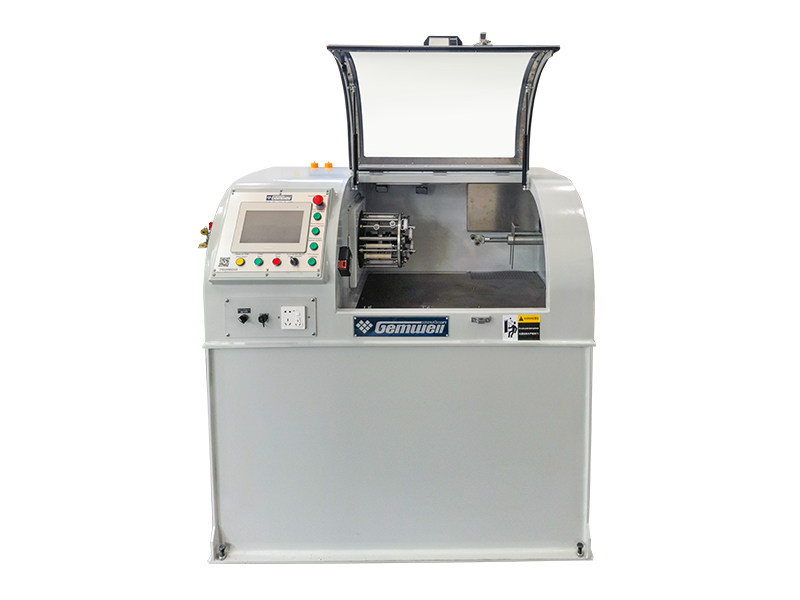
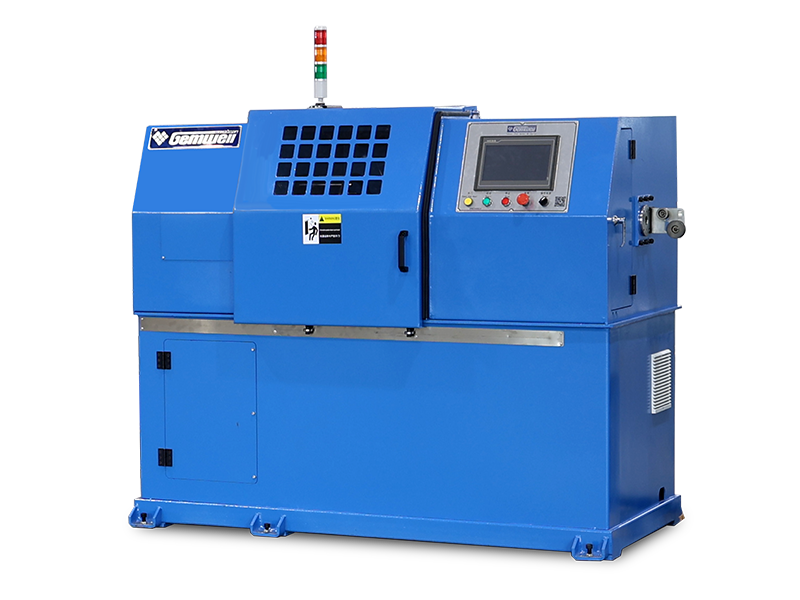
เครื่องอัดรีดลวดขนาดกะทัดรัดเป็นเครื่องอัดรีดสายเคเบิลที่ช่วยประหยัดพื้นที่ซึ่งสร้างขึ้นเพื่อใช้ฉนวนหรือชั้นเคลือบบนตัวนำลวดและสายเคเบิลโดยไม่ต้องใช้พื้นที่บนพื้นของสายการผลิตแบบดั้งเดิม ยูนิตขนาดกะทัดรัดส่วนใหญ่จะพอดีกับพื้นที่ 8 ถึง 15 ตารางเมตร ในขณะที่ยังคงให้ความเร็วเอาท์พุทระหว่าง 80 ถึง 400 เมตรต่อนาที ขึ้นอยู่กับเส้นผ่านศูนย์กลางของตัวนำและวัสดุ สำหรับโรงงานที่มีพื้นที่จำกัด การวิ่งปริมาณน้อยถึงกลาง หรือการเปลี่ยนวัสดุบ่อยครั้ง เครื่องอัดรีดลวดขนาดกะทัดรัดคือคำตอบที่ใช้งานได้จริง เนื่องจากช่วยลดเวลาในการติดตั้ง ลดการสิ้นเปลืองวัสดุในระหว่างการสตาร์ท และช่วยให้ผู้ปฏิบัติงานรายเดียวจัดการทั้งสายการผลิต แทนที่จะต้องใช้ทีมงานหลายคน
คู่มือส่วนที่เหลือนี้จะแจกแจงรายละเอียดโครงสร้างของเครื่องจักรเหล่านี้ สิ่งที่แยกเครื่องอัดรีดสายเคเบิลขนาดกะทัดรัดที่เชื่อถือได้ออกจากเครื่องที่มีกำลังต่ำ และวิธีการจับคู่ข้อมูลจำเพาะของเครื่องกับความต้องการในการผลิตจริงของคุณ
วิธีสร้างเครื่องอัดรีดลวดขนาดกะทัดรัด
เครื่องอัดรีดลวดขนาดกะทัดรัดทุกเครื่องมีลำดับแกนเดียวกันกับที่ใหญ่กว่า เครื่องอัดรีดสายเคเบิล เส้นเพียงย่อให้เป็นรูปแบบกลไกที่เข้มงวดยิ่งขึ้น ตัวนำจ่ายผลตอบแทนจากขาตั้งม้วน ผ่านเครื่องอุ่นก่อน เข้าสู่ครอสเฮดของเครื่องอัดรีดที่ใช้โพลีเมอร์หลอมเหลว จากนั้นเคลื่อนผ่านการทำความเย็น เครื่องทดสอบประกายไฟหรือเกจเส้นผ่านศูนย์กลาง และสุดท้ายคือล้อม้วนเก็บ
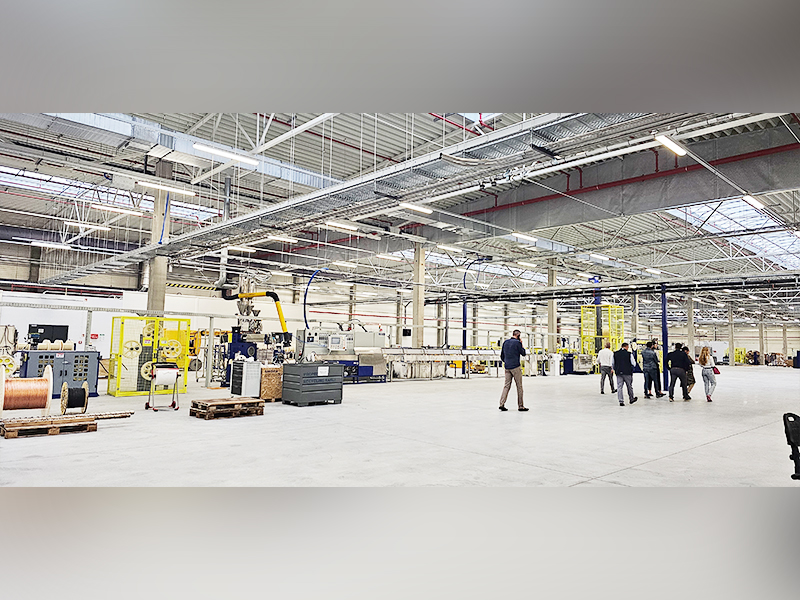
สิ่งที่ทำให้หน่วย "กะทัดรัด" ไม่ใช่การลดขั้นตอนการทำงาน แต่เป็นการออกแบบวิธีการเชื่อมต่อขั้นตอนเหล่านั้นใหม่ โดยทั่วไปแล้ว เครื่องจักรขนาดกะทัดรัดจะรวมเครื่องอุ่นล่วงหน้าและฐานเครื่องอัดรีดไว้ในโครงที่ใช้ร่วมกัน ใช้รางระบายความร้อนแนวตั้งหรือแบบเรียงซ้อนแทนรางแนวนอนยาว และรวมการลากออกและนำขึ้นไว้ในตู้ขับเคลื่อนเดียว ซึ่งจะลดความยาวของเส้นลงประมาณ 40 ถึง 60 เปอร์เซ็นต์ เมื่อเทียบกับการกำหนดค่ามาตรฐานที่รองรับช่วงขนาดเส้นลวดเดียวกัน
| ประเภทเส้น | ความยาว | จำเป็นต้องมีผู้ประกอบการ | ช่วงสาย |
|---|---|---|---|
| เครื่องรีดลวดขนาดกะทัดรัด | 3 ถึง 6 เมตร | 1 | 0.1 มม. ถึง 6 มม |
| เครื่องอัดรีดสายเคเบิลมาตรฐาน | 10 ถึง 18 เมตร | 2 ถึง 3 | 0.1 มม. ถึง 25 มม |
การออกแบบสกรูและเหตุใดจึงตัดสินใจเลือกคุณภาพผลงาน
สกรูเครื่องอัดรีดเป็นส่วนประกอบเดียวที่กำหนดว่าเครื่องลวดอัดรีดขนาดกะทัดรัดจะสร้างความหนาของผนังที่สม่ำเสมอหรือทำให้เกิดปัญหาความเยื้องศูนย์กลางที่ความเร็วหรือไม่ เครื่องจักรขนาดกะทัดรัดโดยทั่วไปจะใช้เครื่องอัดรีดแบบสกรูเดี่ยวที่มีอัตราส่วน L/D ระหว่าง 20:1 ถึง 25:1 ซึ่งสั้นกว่าอัตราส่วน 25:1 ถึง 30:1 ที่พบในสายการผลิตขนาดเต็ม เนื่องจากกระบอกที่สั้นกว่าจะเข้ากับโครงมอเตอร์ที่มีขนาดเล็กกว่า โดยไม่ทำให้ความสม่ำเสมอของการหลอมเหลวสำหรับไวร์เกจที่ต่ำกว่า 6 มม.
สามโซนที่มีความสำคัญ
- โซนป้อน: ดึงเม็ดแข็งไปข้างหน้าและเริ่มการบดอัด
- โซนการบีบอัด: ค่อยๆ ละลายวัสดุในขณะที่ความลึกของช่องลดลง
- โซนสูบจ่าย: ปรับความดันให้คงที่และให้การไหลของของเหลวที่สม่ำเสมอไปยังครอสเฮด
สาเหตุการออกแบบสกรูที่เข้ากันไม่ดี พลุ่งพล่าน ซึ่งแสดงเป็นเส้นผ่านศูนย์กลางลวดที่ผันผวนมากกว่า 0.02 มม. ไปตามแกนม้วนเดียวกัน ผู้ซื้อที่เปรียบเทียบเครื่องจักรควรขอตัวอย่างการตัดม้วนและวัดที่จุดสามจุดเพื่อยืนยันความสม่ำเสมอก่อนตัดสินใจซื้อ
การกำหนดค่ารางระบายความร้อนสำหรับพื้นที่แคบ
การระบายความร้อนคือจุดที่การออกแบบเครื่องรีดลวดขนาดกะทัดรัดแตกต่างจากรูปแบบทั่วไปอย่างเห็นได้ชัด เนื่องจากรางแนวนอนต้องใช้ความยาวเพื่อค่อยๆ กระจายความร้อน หน่วยขนาดกะทัดรัดจึงใช้วิธีใดวิธีหนึ่งจากสามวิธีแทน:
- รางน้ำสั้นแบบหลายโซนพร้อมส่วนน้ำร้อนและน้ำเย็นแยกจากกัน เพื่อเร่งให้อุณหภูมิลดลงภายในระยะทางที่สั้นลง
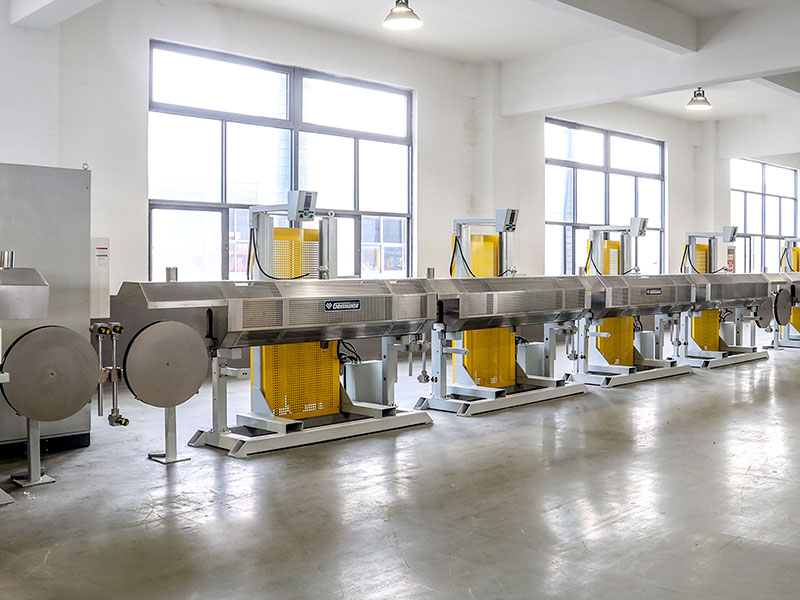
- อุโมงค์ระบายความร้อนแบบสเปรย์ที่ใช้อาร์เรย์หัวฉีดแทนอ่างแช่น้ำ ซึ่งตัดความยาวที่ต้องการได้สูงสุดถึง 50 เปอร์เซ็นต์
- การระบายความร้อนแบบหยดในแนวตั้ง โดยที่ลวดจะเคลื่อนที่ลงด้านล่างผ่านห้องที่ซ้อนกันมากกว่าแนวนอน
สำหรับสายไฟหุ้มฉนวน PVC และ PE ที่มีความหนาต่ำกว่า 4 มม. อุโมงค์ระบายความร้อนแบบพ่นฝอยที่ความสูง 2 ถึง 3 เมตรสามารถให้ผลการทำความเย็นเช่นเดียวกับรางใต้น้ำลึก 5 เมตร ตามมาตรฐานการวัดประสิทธิภาพความเร็วของสายทั่วไปที่ใช้โดยผู้ประกอบเครื่องจักรเคเบิล นี่คือเหตุผลหลักที่เครื่องอัดรีดสายเคเบิลขนาดกะทัดรัดสามารถให้ความเร็วเอาต์พุตใกล้เคียงกับสายการผลิตมาตรฐานแม้จะมีเฟรมที่เล็กกว่าก็ตาม
ระบบควบคุม: สิ่งที่แยกพื้นฐานออกจากความน่าเชื่อถือ
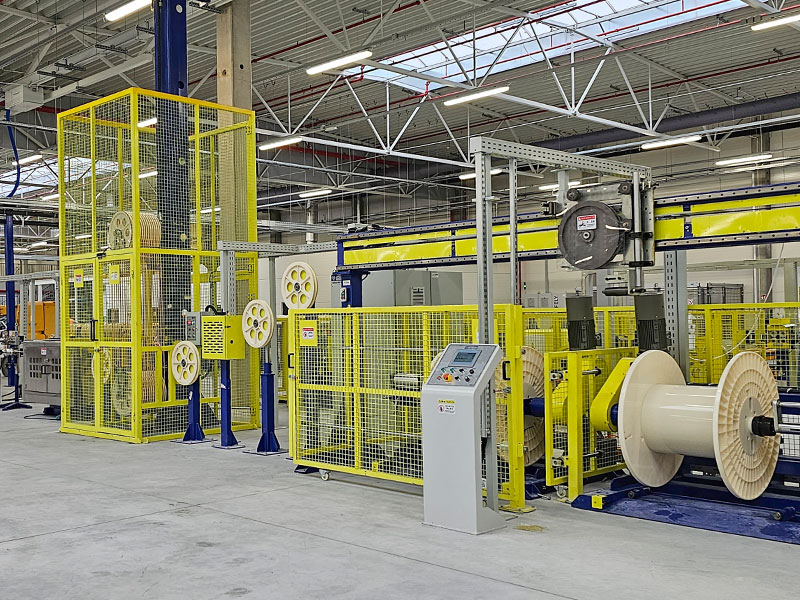
สถาปัตยกรรมการควบคุมมักเป็นปัจจัยที่ถูกมองข้ามมากที่สุดเมื่อประเมินเครื่องรีดลวดขนาดกะทัดรัด หน่วยพื้นฐานทำงานบนลอจิกรีเลย์พร้อมการปรับแป้นหมุนด้วยตนเองสำหรับอุณหภูมิและความเร็วของสาย หน่วยที่เชื่อถือได้ทำงานบน PLC พร้อม HMI แบบหน้าจอสัมผัส ช่วยให้ผู้ปฏิบัติงานสามารถจัดเก็บสูตรสำหรับเกจลวดต่างๆ และเรียกคืนได้ทันทีระหว่างการเปลี่ยน
| ชั้น | วิธีการปรับ | การจัดเก็บสูตร | เวลาที่เปลี่ยนแปลง |
|---|---|---|---|
| ลอจิกรีเลย์พื้นฐาน | แป้นหมุนแบบแมนนวล | ไม่มี | 25 ถึง 40 นาที |
| บมจ. ระดับกลาง | หน้าจอสัมผัสแบบดิจิตอล | มากถึง 10 สูตร | 8 ถึง 12 นาที |
| PLC ขั้นสูงพร้อมการควบคุมเส้นผ่านศูนย์กลางวงปิด | การแก้ไขอัตโนมัติ | ไม่จำกัด, เครือข่าย | ไม่เกิน 5 นาที |
การควบคุมเส้นผ่านศูนย์กลางแบบวงปิดสมควรได้รับความสนใจเป็นพิเศษ ระบบนี้ใช้เกจเลเซอร์ซึ่งวางตำแหน่งหลังขั้นตอนการทำความเย็นเพื่อวัดเส้นผ่านศูนย์กลางของสายไฟแบบเรียลไทม์ และปรับความเร็วในการลากออกหรือ RPM ของเครื่องอัดรีดโดยอัตโนมัติเพื่อแก้ไขการดริฟท์ก่อนที่จะกลายเป็นเศษเหล็ก รายการที่ไม่มีคุณลักษณะนี้โดยทั่วไปจะเรียกใช้อัตราเศษซากระหว่าง 3 ถึง 6 เปอร์เซ็นต์ ในขณะที่สายที่มีการควบคุมแบบวงปิดจะลดลงเหลือน้อยกว่า 1 เปอร์เซ็นต์ในกรณีส่วนใหญ่ที่ได้รับรายงานจากโรงงานผลิตสายเคเบิล
ความเข้ากันได้ของวัสดุในการใช้งานทั่วไป
เครื่องอัดรีดลวดขนาดกะทัดรัดไม่ใช่เครื่องมือที่ใช้วัสดุเพียงชนิดเดียว ครอสเฮดและสกรูแบบเดียวกันที่ทำงานได้ดีกับ PVC จะทำงานได้ต่ำกว่าวัสดุที่มีลักษณะการหลอมที่แตกต่างกัน การจับคู่วัสดุกับการตั้งค่าเครื่องจักรถือเป็นสิ่งสำคัญก่อนที่จะเริ่มการวางแผนการผลิต
ฉนวนพีวีซี
PVC ยังคงเป็นวัสดุที่พบบ่อยที่สุดที่ทำงานบนเส้นขนาดกะทัดรัด เนื่องจากช่วงอุณหภูมิในการประมวลผล โดยทั่วไปอยู่ที่ 160°C ถึง 190°C สามารถให้อภัยได้และทนทานต่อการเปลี่ยนแปลงความเร็วของสกรูเล็กน้อยโดยไม่มีข้อบกพร่องที่สำคัญ เป็นจุดเริ่มต้นเริ่มต้นสำหรับสายไฟอาคารทั่วไปและการใช้งานแรงดันไฟฟ้าต่ำ
โพลีเอทิลีนและโพลีเอทิลีนแบบครอสลิงค์
PE และ XLPE ต้องการการควบคุมอุณหภูมิที่เข้มงวดมากขึ้น โดยทั่วไปจะอยู่ภายในแถบอุณหภูมิ 5°C เนื่องจากวัสดุเหล่านี้ไวต่อความร้อนแบบแรงเฉือนมากกว่า เครื่องอัดรีดลวดขนาดกะทัดรัดที่ใช้ XLPE ควรมีโซนทำความเย็นเฉพาะแยกจากรางหลักเพื่อจัดการกระบวนการเชื่อมขวางหากสายการผลิตรวมขั้นตอนนั้นด้วย
TPE และสารประกอบควันต่ำ
เทอร์โมพลาสติกอีลาสโตเมอร์และสารประกอบฮาโลเจนเป็นศูนย์ควันต่ำที่ใช้ในการขนส่งและสายเคเบิลทางทะเลต้องใช้โปรไฟล์สกรูเฉือนที่ต่ำกว่าเพื่อหลีกเลี่ยงการย่อยสลายสารเติมแต่งที่หน่วงการติดไฟ การรันคอมปาวน์เหล่านี้บนสกรูที่ออกแบบมาสำหรับ PVC มาตรฐาน มักจะทำให้เกิดรอยเส้นหรือการเปลี่ยนสีในแจ็คเก็ตที่เสร็จแล้ว
การกำหนดขนาดเครื่องจักรให้ตรงกับปริมาณการผลิตจริงของคุณ
การซื้อมากเกินไปเป็นหนึ่งในข้อผิดพลาดที่พบบ่อยที่สุดเมื่อเลือกเครื่องอัดรีดลวดขนาดกะทัดรัด การจับคู่ปริมาณงานของเครื่องจักรกับผลผลิตรายวันที่สมจริงจะช่วยป้องกันการสูญเสียเงินทุนและปัญหาคอขวดที่มีกำลังน้อย
เพื่อเป็นข้อมูลอ้างอิงในการวางแผน: โรงงานขนาดเล็กที่ผลิตลวดขนาดบางได้ 1,000 ถึง 3,000 เมตรต่อวัน (ต่ำกว่า 2 มม.) ต้องใช้ยูนิตสกรูเดี่ยวขนาดกะทัดรัดขนาด 65 มม. หรือ 75 มม. คอยบริการอย่างดี โรงงานที่ตั้งเป้าไว้ที่ 5,000 ถึง 10,000 เมตรต่อวันในช่วง 2 มม. ถึง 6 มม. โดยทั่วไปต้องใช้เส้นผ่านศูนย์กลางของสกรู 90 มม. ถึง 100 มม. พร้อมมอเตอร์ขับเคลื่อนที่แข็งแกร่งกว่า ซึ่งโดยปกติจะอยู่ในช่วง 30kW ถึง 45kW เพื่อรักษาปริมาณงานนั้นโดยไม่ทำให้วัสดุหลอมร้อนเกินไป
ความเร็วของบรรทัดเพียงอย่างเดียวถือเป็นตัวเลขที่ทำให้เข้าใจผิดโดยไม่มีบริบท เครื่องจักรที่โฆษณาด้วยความเร็ว 300 เมตรต่อนาทีบนลวดขนาด 0.5 มม. จะไม่ทำงานใกล้กับความเร็วนั้นบนตัวนำขนาด 4 มม. เนื่องจากเส้นผ่านศูนย์กลางที่ใหญ่กว่านั้นต้องใช้ผนังฉนวนที่หนากว่า ดังนั้นการดึงออกจึงช้าลงเพื่อรักษาความเย็นที่เหมาะสม ขอตัวเลขความเร็วที่เชื่อมโยงกับเกจสายไฟและความหนาของผนังโดยเฉพาะเสมอ ไม่ใช่ตัวเลขแบบครอบคลุมเดียว
รูปแบบการบำรุงรักษาที่ยืดอายุการใช้งาน
เครื่องจักรขนาดกะทัดรัดจะทำงานร้อนกว่าเมื่อเทียบกับขนาดเฟรม เนื่องจากส่วนประกอบวางอยู่ใกล้กัน ซึ่งหมายความว่าการจัดการความร้อนและการบำรุงรักษาตามปกติจะมีน้ำหนักมากกว่าเส้นมาตรฐานที่เว้นระยะห่าง
- ทำความสะอาดชุดตะแกรงและแผ่นเบรกเกอร์ทุกครั้งที่เปลี่ยนวัสดุเพื่อป้องกันการสะสมแรงดันที่กดดันมอเตอร์ขับเคลื่อน
- ตรวจสอบการจัดตำแหน่งของแม่พิมพ์ครอสเฮดและส่วนปลายทุกสัปดาห์ เนื่องจากเฟรมขนาดกะทัดรัดมีความทนทานต่อการขยายตัวเนื่องจากความร้อนน้อยกว่า
- ตรวจสอบอัตราการไหลของน้ำหล่อเย็นทุกเดือน เนื่องจากการสะสมของตะกรันในรางน้ำที่สั้นกว่ามีผลกระทบต่อประสิทธิภาพการทำความเย็นมากกว่าตามสัดส่วน
- เปลี่ยนสายพานลากหรือตีนตะขาบตามการสึกหรอ ไม่ใช่กำหนดการปฏิทินที่ตายตัว เนื่องจากอัตราการสึกหรอขึ้นอยู่กับการเสียดสีที่พื้นผิวลวดเป็นอย่างมาก
สิ่งอำนวยความสะดวกที่ปฏิบัติตามขั้นตอนการทำความสะอาดแบบเปลี่ยนที่บันทึกไว้จะรายงานการหยุดทำงานโดยไม่ได้วางแผนน้อยกว่าการหยุดทำงานโดยไม่ได้วางแผนไว้มากกว่าที่ต้องอาศัยการบำรุงรักษาเชิงรับ โดยอิงตามรูปแบบทั่วไปที่สังเกตได้จากการดำเนินการผลิตลวดขนาดเล็กถึงขนาดกลาง
คำถามที่พบบ่อย
เครื่องอัดรีดลวดขนาดกะทัดรัดสามารถรองรับเส้นผ่านศูนย์กลางลวดได้ช่วงใด
หน่วยขนาดกะทัดรัดส่วนใหญ่ครอบคลุมเส้นผ่านศูนย์กลางตัวนำ 0.1 มม. ถึง 6 มม. ซึ่งเหมาะกับการใช้งานส่วนใหญ่ของสายไฟในอาคาร สายไฟรถยนต์ และสายเคเบิลควบคุมแรงดันต่ำ โดยทั่วไปช่วงเส้นผ่านศูนย์กลางที่ใหญ่ขึ้นจะต้องใช้เส้นมาตรฐานและไม่มีขนาดกะทัดรัด
เครื่องอัดรีดสายเคเบิลขนาดกะทัดรัดต้องการพื้นที่เท่าใดจริงๆ
กลุ่มผลิตภัณฑ์ขนาดกะทัดรัดทั่วไป รวมถึงแท่นจ่ายผลตอบแทน เครื่องอัดรีด ส่วนทำความเย็น และการรับขึ้น ต้องการพื้นที่พื้นประมาณ 8 ถึง 15 ตารางเมตร เทียบกับ 25 ถึง 40 ตารางเมตรสำหรับการกำหนดค่ามาตรฐานซึ่งครอบคลุมช่วงพิกัดเดียวกัน
ผู้ปฏิบัติงานรายหนึ่งสามารถใช้งานเครื่องอัดรีดลวดขนาดกะทัดรัดเพียงลำพังได้หรือไม่
ใช่. ตู้ควบคุมแบบรวมและความยาวสายที่สั้นลงได้รับการออกแบบมาเป็นพิเศษเพื่อให้ผู้ปฏิบัติงานที่ได้รับการฝึกอบรมเพียงคนเดียวสามารถตรวจสอบผลตอบแทน พารามิเตอร์การอัดขึ้นรูป และการรับขึ้น โดยไม่จำเป็นต้องมีคนที่สองประจำอยู่ที่จุดควบคุมแยกต่างหาก
ช่วงกำลังมอเตอร์โดยทั่วไปสำหรับเครื่องจักรเหล่านี้คือเท่าใด
โดยทั่วไปชุดสกรูขนาด 65 มม. ขนาดเล็กจะใช้มอเตอร์ขับเคลื่อนหลักขนาด 15kW ถึง 22kW ในขณะที่ชุดสกรูขนาด 90 มม. ถึง 100 มม. ที่ใช้กับสายไฟที่หนากว่าปกติต้องใช้ขนาด 30kW ถึง 45kW เพื่อรักษาเอาต์พุตที่เสถียรภายใต้โหลด
เครื่องจักรขนาดกะทัดรัดสูญเสียความเร็วเอาต์พุตเมื่อเทียบกับสายการผลิตมาตรฐานหรือไม่
ไม่มีนัยสำคัญสำหรับเกจวัดที่บางกว่า ด้วยการทำความเย็นแบบสเปรย์หรือรางแบบหลายโซน ไลน์ขนาดกะทัดรัดที่ใช้ลวดต่ำกว่า 4 มม. สามารถเข้าถึง 80 ถึง 400 เมตรต่อนาที เทียบได้กับไลน์มาตรฐานในช่วงเกจเดียวกัน แม้ว่าเส้นผ่านศูนย์กลางใหญ่กว่า 10 มม. จะยังคงชอบส่วนทำความเย็นมาตรฐานที่ยาวกว่าก็ตาม
การเปลี่ยนสีหรือวัสดุทั่วไปใช้เวลานานเท่าใด?
ด้วย PLC ระดับกลางและสูตรอาหารที่เก็บไว้ โดยทั่วไปการเปลี่ยนแปลงจะใช้เวลา 8 ถึง 12 นาที เครื่องจักรที่มีการควบคุมแบบวงปิดขั้นสูงและการจัดเก็บสูตรอาหารแบบเครือข่ายสามารถทำได้ภายใน 5 นาที
 ที่เกี่ยวข้อง สินค้า