บ้าน / ข่าว / ข้อมูลสื่อ / เครื่องอัดรีดสำหรับสายไฟและสายเคเบิล: วิธีการทำงานและวิธีการเลือก

ข้อมูลสื่อ

เครื่องอัดรีดสำหรับสายไฟและสายเคเบิล: วิธีการทำงานและวิธีการเลือก

ข้อมูลสื่อ 2026-06-15
เทคโนโลยีหลัก

เครื่องอัดรีดในการผลิตลวดและสายเคเบิลคืออะไร

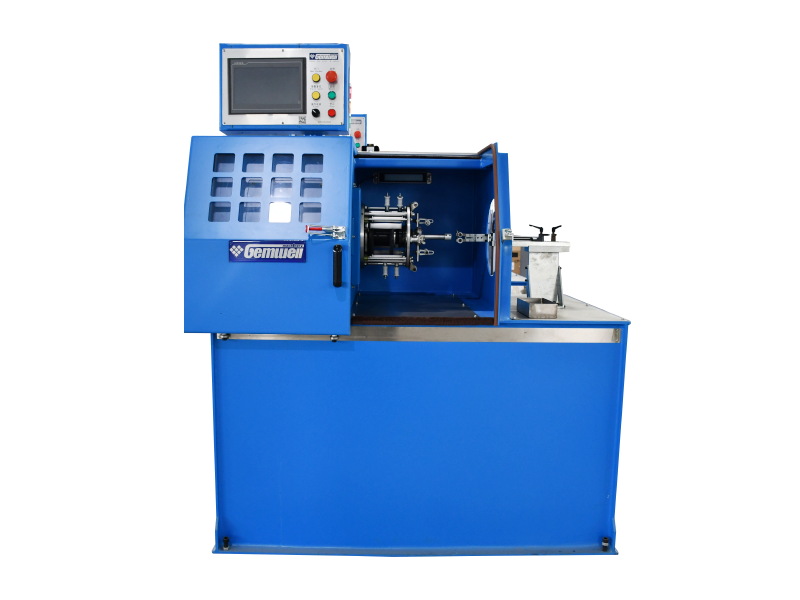
เครื่องอัดรีด — โดยเฉพาะ เครื่องอัดรีดลวดและสายเคเบิล — เป็นอุปกรณ์ชิ้นกลางที่ใช้ในการทาชั้นฉนวนหรือวัสดุหุ้มฉนวนอย่างต่อเนื่องบนตัวนำโลหะ ในทางปฏิบัติ หมายถึงการละลายสารประกอบเทอร์โมพลาสติก เช่น พีวีซี, เอ็กซ์แอลพีอี หรือ LSZH ภายในถังที่ให้ความร้อน จากนั้นบังคับวัสดุที่หลอมละลายผ่านแม่พิมพ์ครอสเฮดที่พันรอบลวดทองแดงหรืออลูมิเนียมที่กำลังเคลื่อนที่อย่างสม่ำเสมอ ผลลัพธ์ที่ได้คือตัวนำหุ้มฉนวนที่ผลิตขึ้นในการส่งผ่านครั้งเดียวอย่างต่อเนื่องด้วยความเร็วที่เกิน 1,200 เมตรต่อนาทีบนสายเคเบิลข้อมูลแบบละเอียด

เครื่องอัดรีดเป็นแกนหลักของโรงงานผลิตสายไฟและเคเบิลทุกแห่งทั่วโลก หากไม่มีตัวนำดังกล่าว ตัวนำทองแดงหรืออะลูมิเนียมดิบจะไม่สามารถหุ้มฉนวนได้ และไม่มีสายเคเบิลสำเร็จรูปใดๆ ที่สามารถผลิตได้ ไม่ว่าจะเป็นสายไฟ สายเคเบิลอีเธอร์เน็ต Cat 6A หรือสายไฟฟ้าแรงสูงใต้น้ำ เครื่องอัดรีดลวดและสายเคเบิลทุกเครื่องทำหน้าที่พื้นฐานเดียวกัน นั่นคือการแปลงเม็ดหรือผงพลาสติกแข็งให้เป็นการไหลหลอมเหลวที่มีการควบคุมอย่างแม่นยำ จากนั้นจึงฝากการไหลนั้นไว้บนตัวนำที่ความหนาของผนัง ความร่วมศูนย์กลาง และคุณภาพพื้นผิวที่สม่ำเสมอ

ความแตกต่างที่สำคัญระหว่างเครื่องอัดรีดแบบลวดและสายเคเบิลกับเครื่องอัดรีดพลาสติกทั่วไปคือชุดประกอบแม่พิมพ์แบบครอสเฮด ในขณะที่เครื่องอัดรีดโปรไฟล์มาตรฐานดันวัสดุตรงผ่านแม่พิมพ์ที่ตายตัว เครื่องอัดรีดแบบลวดและสายเคเบิลจะเปลี่ยนเส้นทางการหลอม 90 องศา (หรือในแนวในการกำหนดค่าบางอย่าง) เพื่อล้อมรอบตัวนำที่กำลังเคลื่อนที่ การออกแบบครอสเฮดนี้เป็นสิ่งที่ทำให้ฉนวนลวดเป็นไปได้ที่ความเร็วในการผลิต และสิ่งที่ทำให้วิศวกรรมของเครื่องอัดรีดลวดและสายเคเบิลทั้งซับซ้อนและเชี่ยวชาญมากกว่าเครื่องจักรพลาสติกประเภทอื่นๆ

1,200 เมตร/นาที ความเร็วสายสูงสุดสำหรับสายข้อมูลแบบละเอียด
±0.01 มม ความคลาดเคลื่อนมิติสำหรับผลิตภัณฑ์เคเบิลระดับพรีเมียม
35–40 % ส่วนแบ่งปริมาณฉนวนสายเคเบิลที่ใช้ พีวีซี ทั่วโลก

ยังไงก เครื่องอัดรีดลวดและสายเคเบิล งาน: กระบวนการที่สมบูรณ์

การทำความเข้าใจวิธีการทำงานของเครื่องอัดรีดตั้งแต่ต้นจนจบถือเป็นสิ่งสำคัญสำหรับทุกคนในการประเมิน ซื้อ หรือบำรุงรักษาสายการผลิตการอัดรีดลวดและสายเคเบิล กระบวนการนี้เป็นไปอย่างต่อเนื่อง — ต่างจากการฉีดขึ้นรูปตรงที่เครื่องอัดรีดที่ทำงานอย่างถูกต้องไม่เคยหยุดกลางการผลิต — และแต่ละระบบย่อยจะป้อนโดยตรงไปยังระบบถัดไป

01

การจ่ายเงินและฟีดตัวนำ

ตัวนำทองแดงหรืออะลูมิเนียมเปลือยจะคลายแกนออกจากม้วนบนหน่วยจ่ายออก ผ่านเครื่องหนีบผมเพื่อถอดชุดคอยล์ออก และอาจเลือกผ่านเครื่องทำความร้อนล่วงหน้าที่จะอุ่นพื้นผิวตัวนำถึง 60–120°C การทำความร้อนล่วงหน้าช่วยเพิ่มการยึดเกาะระหว่างฉนวนและตัวนำ ซึ่งมีความสำคัญอย่างยิ่งสำหรับสายไฟ เอ็กซ์แอลพีอี ซึ่งสารประกอบจะต้องยึดติดกับพื้นผิวโลหะ

02

การให้อาหารและการทำให้เป็นพลาสติกในถัง

เม็ดหรือผงตกลงจากถังบรรจุเข้าไปในคอป้อนอาหารที่ด้านหลังของกระบอกอัดรีด สกรูที่หมุนได้จะลำเลียงวัสดุไปข้างหน้าผ่านโซนถังที่ร้อนขึ้นเรื่อยๆ — สำหรับ PVC มาตรฐานจะมีอุณหภูมิตั้งแต่ 150°C ที่โซนป้อนจนถึง 180°C ใกล้แม่พิมพ์ รูปทรงของสกรูเป็นตัวกำหนดว่าสารประกอบจะละลายและทำให้เป็นเนื้อเดียวกันได้ละเอียดเพียงใด สำหรับ PVC สกรูที่มีอัตราส่วน L/D 20:1 ถึง 25:1 และอัตราส่วนแรงอัดใกล้ 3:1 ถือเป็นมาตรฐาน XLPE สำหรับสายเคเบิลแรงดันปานกลางต้องใช้สกรู L/D 30:1 ที่ยาวกว่าเพื่อป้องกันการเชื่อมขวางก่อนกำหนดในกระบอก

03

Crosshead Die - การใช้ฉนวนกับตัวนำ

สารประกอบที่หลอมละลายจะออกจากถังและเข้าสู่ครอสเฮด ซึ่งจะถูกเปลี่ยนเส้นทางไปรอบๆ ตัวนำที่เข้ามา ตอร์ปิโดหรือตัวเบี่ยงภายในครอสเฮดจะแยกการไหลของของเหลวและมาบรรจบกันรอบเส้นลวดอย่างสม่ำเสมอ มีวิธีการใช้เครื่องมือสองวิธี: เครื่องมือแรงดัน โดยที่สารหลอมสัมผัสกับตัวนำภายในแม่พิมพ์ภายใต้แรงดัน (ใช้สำหรับงานฉนวนที่ต้องการการยึดเกาะ เช่น สายไฟ XLPE) และ เครื่องมือท่อ โดยที่สารหลอมไหลออกมาเป็นท่อที่ดึงลงบนตัวนำหลังดาย (โดยทั่วไปสำหรับแจ็คเก็ตหลวมบนสายเคเบิลแบบมัลติคอร์)

04

การทำความเย็น การวัด และการนำขึ้น

ตัวนำหุ้มฉนวนใหม่จะเข้าสู่รางน้ำหล่อเย็น ตัวนำพีวีซีผนังขนาด 1 มม. ที่ทำงานที่ความเร็ว 200 ม./นาที โดยทั่วไปต้องใช้การทำความเย็นแบบแอคทีฟประมาณ 20–30 เมตรเพื่อแข็งตัวเต็มที่โดยไม่มีการเคลื่อนตัวของมิติ เส้นผ่านศูนย์กลางของเลเซอร์เกจ เครื่องทดสอบประกายไฟ (1 kV ถึง 15 kV ขึ้นอยู่กับระดับฉนวน) และตัวตรวจสอบความจุจะทำงานแบบอินไลน์อย่างต่อเนื่อง หน่วยลากออกแบบกว้านจะควบคุมความเร็วของเส้นด้วยความแม่นยำความเร็ว ±0.1% ก่อนที่สายเคเบิลที่เสร็จแล้วจะพันเข้ากับล้อม้วนเก็บ
ประเภทของการกำหนดค่าเครื่องอัดรีดสายไฟและสายเคเบิล

เครื่องอัดรีดแต่ละเครื่องไม่ได้ได้รับการออกแบบในลักษณะเดียวกัน การกำหนดค่าของเครื่องอัดรีดลวดและสายเคเบิล เช่น การอัดรีดแบบสกรูเดี่ยว การตีคู่ การอัดรีดร่วม จะกำหนดโดยตรงว่าผลิตภัณฑ์ใดที่สามารถผลิตได้ ด้วยความเร็วเท่าใด และต้นทุนเงินทุนเท่าใด การเลือกการกำหนดค่าที่ไม่ถูกต้องสำหรับกลุ่มผลิตภัณฑ์ทำให้เกิดปัญหาด้านคุณภาพ การหยุดทำงานมากเกินไป หรือการลงทุนที่ไม่จำเป็น

การกำหนดค่าเครื่องอัดรีดลวดและสายเคเบิลทั่วไปและพารามิเตอร์การทำงานทั่วไป (ที่มา: ข้อกำหนดทางเทคนิคอุตสาหกรรมจาก Davis-Standard, Rosendahl Nextrom และ Gemwell)
ประเภทเครื่องอัดรีด เส้นผ่านศูนย์กลางของสกรู การสมัครหลัก ความเร็วสูงสุดของสายทั่วไป
สกรูเดี่ยว (รูเรียบ) 25–150 มม ฉนวนพีวีซีและแจ็คเก็ต สูงสุด 800 ม./นาที (เกจละเอียด)
สกรูเดี่ยว (ฟีดแบบร่อง) 45–120 มม สารประกอบ เอชดีพีอี, LSZH, PP สูงถึง 600 ม./นาที
เครื่องอัดรีดคู่แบบตีคู่ สกรูสองตัว ขนาด 45–90 มม. แต่ละตัว ฉนวนสองชั้นและแจ็คเก็ต สูงถึง 500 ม./นาที
สายการอัดรีดร่วมสามสาย เครื่องอัดรีดสามเครื่อง 60–200 มม MV/HV XLPE พร้อมหน้าจอเซมิคอนดักเตอร์ 3–10 ม./นาที (สายไฟขนาดใหญ่)
สายไฟละเอียดความเร็วสูง (เครื่องอัดรีดคู่) 30–45 มม. ต่อหัว Cat 6A, Cat 8, สายโคแอกเซียล มากกว่า 1,000 ม./นาที

เครื่องอัดรีดแบบสกรูเดี่ยว: พลังขับเคลื่อนของอุตสาหกรรม

เครื่องอัดรีดลวดและสายเคเบิลแบบสกรูเดี่ยวคิดเป็นสัดส่วนส่วนใหญ่ของการผลิตฉนวนทั่วโลกตามปริมาตร เครื่องอัดรีดแบบสกรูเดี่ยวขนาด 60 มม. ทำงานที่ 120 รอบต่อนาทีสามารถส่งสารประกอบ PVC ได้ 180–220 กก./ชม. ซึ่งเพียงพอที่จะเคลือบลวดอาคารขนาด 1.5 มม.² ที่ความเร็ว 400 ม./นาที ความเรียบง่ายของการจัดเรียงสกรูและบาร์เรลตัวเดียวหมายถึงการเปลี่ยนสกรูที่รวดเร็วยิ่งขึ้นสำหรับการเปลี่ยนผลิตภัณฑ์ ลดปริมาณสินค้าคงคลังของอะไหล่ และการแก้ไขปัญหาที่ไม่ซับซ้อน ซึ่งเป็นข้อดีที่ผู้ผลิตลวดในอาคารปริมาณมากให้คุณค่าอย่างสูง

Co-Extrusion และ Tandem Lines: ประสิทธิภาพหลายชั้น

สำหรับสายเคเบิลที่ต้องการชั้นแยกตั้งแต่ 2 ชั้นขึ้นไป — ฉนวน XLPE พร้อมแจ็คเก็ต PVC แบบประสาน หรือสายเคเบิลรถยนต์ที่มีแถบระบุสีเหนือสารประกอบฐานสีขาว — การกำหนดค่าแบบตีคู่หรือการอัดรีดร่วมจะป้อนสารประกอบที่แยกจากกันเข้าไปในครอสเฮดแบบช่องสัญญาณคู่หรือสามช่อง ซึ่งช่วยลดความจำเป็นในการกรอกลับระหว่างชั้นต่างๆ ซึ่งช่วยลดต้นทุนการประมวลผลลง 15–25% สำหรับผลิตภัณฑ์หลายชั้น การอัดขึ้นรูปร่วมสามครั้งเป็นสิ่งจำเป็นสำหรับสายเคเบิล XLPE แรงดันไฟฟ้าปานกลาง โดยที่ตัวกรองเซมิคอนดักเตอร์ด้านในและด้านนอกจะต้องยึดติดกับฉนวนในขณะที่ยังคงหลอมเหลว โดยไม่มีการปนเปื้อนที่ส่วนต่อประสาน

วัสดุที่ผ่านกระบวนการบนเครื่องอัดรีดลวดและสายเคเบิล

กลุ่มสารประกอบที่กำลังดำเนินการจะกำหนดข้อกำหนดทั้งหมดของเครื่องอัดรีด — รูปทรงของสกรู โลหะผสมของถัง อุณหภูมิ และความสามารถในการทำความเย็น วัสดุฉนวนที่แตกต่างกันมีพฤติกรรมแตกต่างกันมากในระหว่างการอัดขึ้นรูป และการใช้สารประกอบที่ไม่ถูกต้องกับเครื่องอัดรีดลวดและสายเคเบิลที่ไม่ได้เตรียมไว้ ส่งผลให้ผลผลิตเสื่อมโทรม อัตราของเสียสูง หรืออุปกรณ์เสียหาย

PVC

โพลีไวนิลคลอไรด์ (พีวีซี)

พีวีซีคิดเป็นประมาณ 35–40% ของปริมาณฉนวนสายเคเบิลทั้งหมดทั่วโลก สามารถดำเนินการได้อย่างง่ายดายที่อุณหภูมิระหว่าง 160–190°C และยอมรับพลาสติกไซเซอร์และบรรจุภัณฑ์ที่หน่วงไฟได้หลากหลาย ความท้าทายที่สำคัญคือความไวต่อความร้อน เนื่องจากอุณหภูมิสูงกว่า 200°C หรือภายใต้แรงเฉือนที่มากเกินไป PVC จะสลายตัวและปล่อยไฮโดรเจนคลอไรด์ออกมา ซึ่งกัดกร่อนกระบอกปืนและครอสเฮด สกรูมาตรฐานสำหรับ PVC ใช้อัตราส่วนกำลังอัด 2.5–3.0:1 พร้อมขั้นบันไดชุบโครเมียมขัดเงา

XLPE

โพลีเอทิลีนแบบครอสลิงค์ (XLPE)

XLPE เป็นฉนวนมาตรฐานสำหรับสายไฟแรงดันปานกลาง (1–35 kV) และสายไฟฟ้าแรงสูง ปฏิกิริยาการเชื่อมขวางจะต้องเกิดขึ้นหลังจากแม่พิมพ์ — ไม่ใช่ภายในกระบอกอัดรีด — ซึ่งจำกัดการออกแบบสกรูเพื่อหลีกเลี่ยงการให้ความร้อนจากแรงเฉือนมากเกินไป ท่อไนโตรเจนแบบแห้งจะรักษาอุณหภูมิสูงกว่า 200°C สำหรับระบบเปอร์ออกไซด์ ระบบ Silane-XLPE ใช้เครื่องอัดรีดแบบลวดและสายเคเบิลที่เรียบง่ายกว่า แต่ต้องใช้ห้องซาวน่าหลังการอัดรีดหรืออ่างน้ำร้อนเพื่อทำปฏิกิริยาเชื่อมขวางให้เสร็จสมบูรณ์

LSZH

ฮาโลเจนไร้ควันต่ำ (LSZH)

สารประกอบ LSZH ประกอบด้วยสารตัวเติมแร่ธาตุ เช่น อลูมิเนียมไตรไฮเดรต (ATH) หรือแมกนีเซียมไฮดรอกไซด์ ที่การรับน้ำหนัก 50–65% ของน้ำหนัก ทำให้มีฤทธิ์กัดกร่อนสูงและมีความหนืดหลอมเหลวสูงกว่า PVC อย่างมีนัยสำคัญ เครื่องอัดรีดลวดและสายเคเบิลที่ใช้ LSZH ต้องใช้ถังโลหะคู่ (พื้นผิวสึกหรอขั้นต่ำ 60 HRC) สกรูโลหะผสมแข็ง และครอสเฮดที่ใหญ่กว่า อัตราเอาท์พุตต่ำกว่าการใช้ PVC ที่เทียบเท่ากัน 20–30% LSZH บังคับใช้ภายใต้มาตรฐานอัคคีภัย IEC 60332 และ EN 50266 สำหรับอุโมงค์ เรือเดินทะเล และอาคารสาธารณะ

ทีพียู

TPE และเทอร์โมพลาสติก โพลียูรีเทน (TPU)

TPE และ TPU เติบโตอย่างรวดเร็วในการใช้งานสายเคเบิลในยานยนต์ หุ่นยนต์ และเครื่องมือแบบพกพา โดยแทนที่ยางวัลคาไนซ์ในการใช้งานที่มีความยืดหยุ่นสูงหลายประเภท สามารถอัดรีดได้บนเครื่องอัดรีดลวดและสายเคเบิลมาตรฐาน โดยมีการปรับเปลี่ยนสกรูเล็กน้อย ดำเนินการที่อุณหภูมิ 190–220°ซ และกำจัดขั้นตอนการวัลคาไนซ์โดยสิ้นเชิง TPU มีความต้านทานการเสียดสีที่โดดเด่น — 10 ถึง 50 เท่าของ PVC — ทำให้เป็นแจ็คเก็ตที่ต้องการสำหรับสายเคเบิลลากโซ่และสายเคเบิลหุ่นยนต์อุตสาหกรรมที่ยืดหยุ่นได้หลายล้านรอบในอายุการใช้งาน

กพ

ฟลูออโรโพลีเมอร์ (FEP, ETFE, PTFE)

สายเคเบิลหุ้มฉนวนฟลูออโรโพลีเมอร์สำหรับการใช้งานด้านการบินและอวกาศ การทหาร และอุตสาหกรรมที่มีอุณหภูมิสูงซึ่งต้องการการบริการอย่างต่อเนื่องที่อุณหภูมิ 150–260°C FEP และ ETFE สามารถหลอมละลายได้บนเครื่องอัดรีดลวดและสายเคเบิลแบบพิเศษที่มีเส้นทางการหลอมบุด้วย PTFE หรือโครงสร้างโลหะผสมนิกเกิล เนื่องจากฟลูออโรโพลีเมอร์มีฤทธิ์กัดกร่อนกับเหล็กมาตรฐานที่อุณหภูมิการประมวลผล 340–380°ซ ตัว PTFE เองต้องการการอัดขึ้นรูปแบบ ram (แบบวาง) มากกว่าการอัดขึ้นรูปด้วยสกรู สายฟลูออโรโพลีเมอร์เฉพาะของ Davis-Standard จัดการขนาดตัวนำตั้งแต่ 10 AWG ถึง 30 AWG โดยมีความหนาของผนังตั้งแต่ 0.076 ถึง 0.30 มม.

HDPE

HDPE และสารประกอบไดอิเล็กตริกโฟม

โพลีเอทิลีนความหนาแน่นสูง - ทั้งแบบแข็งและแบบโฟม - เป็นฉนวนทางเลือกสำหรับสายเคเบิลข้อมูลที่มีโครงสร้าง (Cat 5e, Cat 6, Cat 6A, Cat 8) และสายโคแอกเชียล การเกิดฟองด้วยการฉีดไนโตรเจนหรือสารเป่าด้วยสารเคมีจะช่วยลดค่าคงที่ไดอิเล็กตริกจาก 2.3 (HDPE ที่เป็นของแข็ง) เหลือ 1.5–1.8 ซึ่งทำให้สายเคเบิล Cat 6A สามารถเข้าถึงแบนด์วิดท์ 500 MHz การควบคุมเส้นผ่านศูนย์กลางบนลวดฉนวนโฟมและเครื่องอัดรีดสายเคเบิลจะต้องแน่นกว่า ±0.005 มม. เพื่อรักษาความต้านทานของสายเคเบิลให้อยู่ภายในพิกัดความเผื่อ ±3 โอห์ม ของมาตรฐาน TIA-568

พารามิเตอร์คุณภาพที่สำคัญที่กำหนดประสิทธิภาพของเครื่องอัดรีด

คุณภาพในการอัดขึ้นรูปลวดและสายเคเบิลไม่ใช่ตัวแปรเดียว แต่เป็นการควบคุมพารามิเตอร์ที่เป็นอิสระหลายตัวพร้อมกัน โดยมักจะผ่านระบบอัตโนมัติแบบวงปิดบนสายการผลิตเครื่องอัดรีดที่ทันสมัย การทำความเข้าใจว่าพารามิเตอร์ใดที่สำคัญที่สุด และความสัมพันธ์ระหว่างกันอย่างไร เป็นกุญแจสำคัญในการใช้งานเครื่องอัดรีดลวดและสายเคเบิลที่ให้ผลตอบแทนสูง

ความเยื้องศูนย์กลางและความสม่ำเสมอของความหนาของผนัง

ความเยื้องศูนย์กลาง - ตำแหน่งนอกศูนย์กลางของตัวนำภายในฉนวน - กำหนดความเป็นฉนวนของสายเคเบิลโดยตรงและความสามารถในการผ่านการทดสอบความทนทานต่อไฟฟ้าแรงสูง IEC 60227 ระบุว่าสำหรับลวดอาคาร PVC ขนาด 1.5 มม.² ที่มีความหนาของผนังระบุ 0.7 มม. ผนังขั้นต่ำ ณ จุดใดๆ จะต้องไม่ต่ำกว่า 80% ของชื่อ . ซึ่งหมายความว่าความเยื้องศูนย์กลางที่อนุญาตสูงสุดคือ ±0.14 มม. บนผนัง 0.7 มม. การบรรลุเป้าหมายนี้อย่างสม่ำเสมอที่ 500 ม./นาที ต้องใช้ครอสเฮดที่ควบคุมศูนย์กลางด้วยโบลท์แบบไดเซ็นเตอร์ ตัวนำทางตัวนำอัปสตรีม และเครื่องตรวจสอบความจุไฟฟ้าอินไลน์ที่ป้อนกลับไปยังแอคชูเอเตอร์ครอสเฮด

อุณหภูมิหลอมเหลวและความเสถียรของแรงดันหลอมเหลว

แรงดันหลอมละลายที่หัวแม่พิมพ์เป็นตัวบ่งชี้หลักแบบเรียลไทม์ของความเสถียรของกระบวนการบนเครื่องอัดรีดลวดและสายเคเบิล ความผันผวนของแรงดันที่เกิดจากการสึกหรอของสกรู การป้อนเม็ดพลาสติกที่ไม่สอดคล้องกัน หรือการหลุดของชั้นของสกรูจะปรากฏโดยตรงต่อความแปรผันของเส้นผ่านศูนย์กลางในสายเคเบิลที่ทำเสร็จแล้ว เครื่องอัดรีดที่มีความเสถียรจะคงแรงดันหลอมเหลวไว้ต่ำกว่า ±2 บาร์ในสภาวะคงตัว สายการผลิตที่มีความแม่นยำบางประเภทจะติดตั้งปั๊มเกียร์ระหว่างเครื่องอัดรีดและครอสเฮดเพื่อแยกความผันแปรของเอาท์พุตของสกรูออกจากแรงดันแม่พิมพ์ ทำให้สามารถควบคุมเส้นผ่านศูนย์กลางได้ถึง ±0.003 มม. ซึ่งเป็นข้อกำหนดสำหรับการใช้งานสายเคเบิลโคแอกเซียลและสายเคเบิลไฟเบอร์ออปติกที่มีความแม่นยำ

การควบคุมอุณหภูมิโซนบาร์เรล

กระบอกอัดรีดลวดและสายเคเบิลทั่วไปมีโซนอุณหภูมิที่ควบคุมได้อย่างอิสระสี่ถึงหกโซน สำหรับพีวีซี อุณหภูมิเหล่านี้จะเพิ่มขึ้นจากประมาณ 150°C ที่โซนป้อนเป็น 180°C ใกล้แม่พิมพ์ ตัวควบคุม PID ที่มีความแม่นยำจะยึดแต่ละโซนไว้ภายใน ±1°C เนื่องจากการเบี่ยงเบนของอุณหภูมิหลอมเหลว 5°C แปลเป็นความแปรผันของความหนืดและการกระจายความหนาของผนังโดยตรง แถบเครื่องทำความร้อนและเทอร์โมคัปเปิลที่ชำรุดเป็นสาเหตุทั่วไปของความผิดปกติของโซนอุณหภูมิที่มักได้รับการวินิจฉัยผิดพลาดเนื่องจากปัญหาเกี่ยวกับสารประกอบหรือสกรู แนวทางปฏิบัติที่ดีที่สุดคือการเปลี่ยนเทอร์โมคัปเปิลเชิงป้องกันทุกๆ 12-18 เดือน

ความเร็วของสายและการควบคุมกว้าน

ชุดลากแบบกว้านจะกำหนดอัตราส่วนการดึงลงและควบคุมเส้นผ่านศูนย์กลางฉนวนสุดท้ายโดยตรง กว้านที่ขับเคลื่อนด้วยเซอร์โวพร้อมการตอบสนองแรงตึงของลูกกลิ้งแดนเซอร์ตอบสนองต่อการอ่านเกจเส้นผ่านศูนย์กลางภายใน 50–100 มิลลิวินาทีบนตัวควบคุมแนว CNC สมัยใหม่ การควบคุมความเร็วที่ดีกว่าการเปลี่ยนแปลงความเร็ว ±0.1% เป็นสิ่งจำเป็นสำหรับฉนวนผนังบาง โดยที่การเคลื่อนที่ด้วยความเร็ว 0.5% ทำให้เกิดการเปลี่ยนแปลงเส้นผ่านศูนย์กลางที่วัดได้ ความเร็วของสายการผลิตยังเป็นแกนควบคุมปริมาณงานหลักอีกด้วย โดยการเพิ่มเป็นสองเท่าจาก 200 เป็น 400 ม./นาที จะทำให้ได้ผลผลิตเป็นสองเท่าบนเครื่องอัดรีดเดียวกัน ดังนั้นความเสถียรของกว้านจึงส่งผลโดยตรงต่อความประหยัดในการผลิต

คุณภาพพื้นผิวและอัตราการผ่านการทดสอบประกายไฟ

ข้อบกพร่องที่พื้นผิว เช่น ฟอง หลุม ริ้ว หรือพื้นผิวหยาบ อาจส่งผลให้เกิดไฟฟ้าขัดข้องในการทดสอบประกายไฟ ฟองสบู่มักเกิดจากความชื้นของสารประกอบที่สูงกว่า 0.05% (แก้ไขได้โดยการทำให้เม็ดแห้งล่วงหน้าที่อุณหภูมิ 70–80°C เป็นเวลา 2–4 ชั่วโมง) หรือสารเติมแต่งที่ระเหยง่ายในสารประกอบ โดยทั่วไปแล้วเส้นริ้วจะบ่งบอกถึงวัสดุที่เสื่อมโทรมหรือการปนเปื้อนในบริเวณจุดตายของครอสเฮด มาตรฐานอุตสาหกรรมสำหรับสายฉนวนปริมาตรคืออัตราการผ่านการทดสอบประกายไฟอย่างต่อเนื่องที่สูงกว่า 99.8% ของความยาวที่ทดสอบทั้งหมด

เค้าโครงสายการผลิตเครื่องอัดรีดสายไฟและสายเคเบิลที่สมบูรณ์: ตั้งแต่การจ่ายเงินจนถึงการรับซื้อ

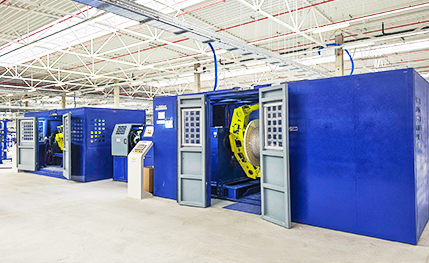
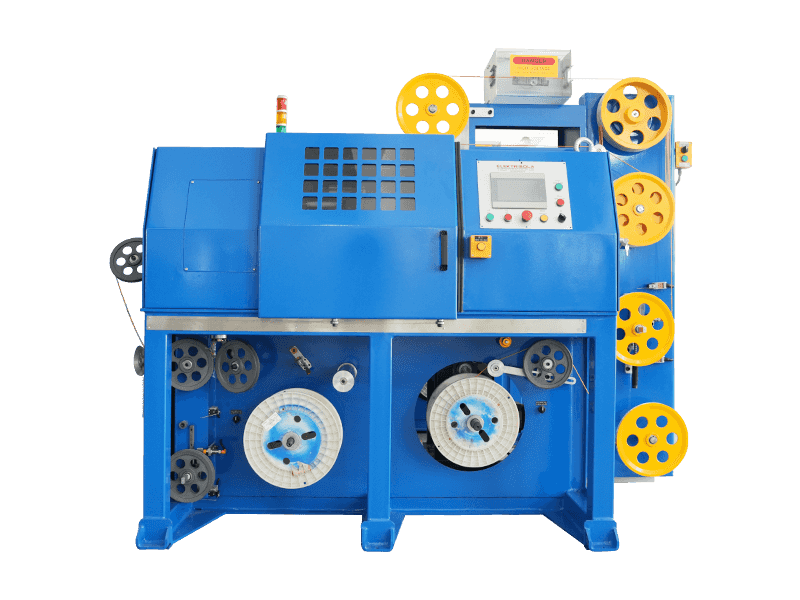
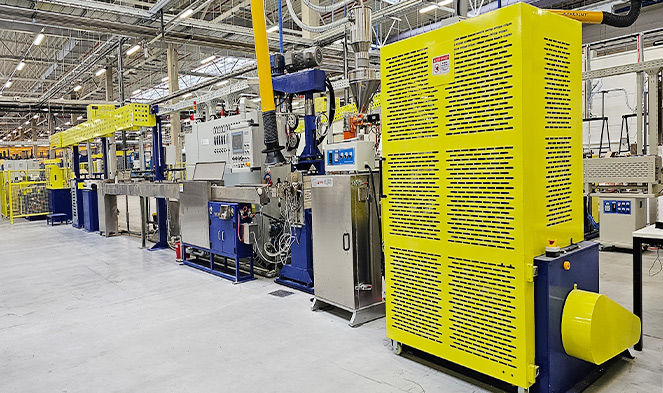
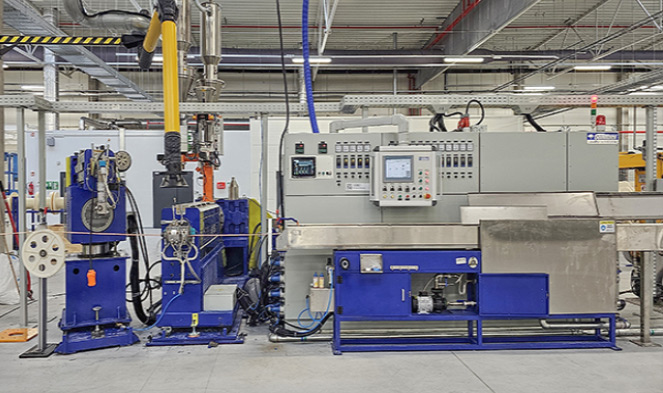
เครื่องอัดรีดลวดและสายเคเบิลไม่เคยเป็นเครื่องจักรแบบสแตนด์อโลน โดยตั้งอยู่ที่ศูนย์กลางของสายการอัดรีดที่สมบูรณ์ซึ่งมีโครงร่างตั้งแต่ม้วนจ่ายไปจนถึงการเก็บสายเคเบิลที่เสร็จแล้ว เป็นตัวกำหนดเศษเริ่มต้น เวลาเปลี่ยน และความสอดคล้องของมิติสุดท้าย ความยาวสายรวมตั้งแต่ 20 เมตรสำหรับสายฉนวนลวดอาคารขนาดเล็ก ไปจนถึงมากกว่า 150 เมตรสำหรับสาย XLPE แรงดันไฟฟ้าปานกลางพร้อมท่อบ่มไนโตรเจน

  1. หน่วยการจ่ายเงิน — ยึดรอกตัวนำเปลือย (สูงสุด 3,000 กก. สำหรับสายไฟขนาดใหญ่) ด้วยแขนนักเต้นที่ควบคุมความตึง การจ่ายผลตอบแทนอย่างแข็งขันด้วยเซอร์โวไดรฟ์จะรักษาแรงตึงให้คงที่แม้ในระหว่างการเร่งความเร็วของใบมีดพวง
  2. เครื่องหนีบผมตรงและเครื่องทำความร้อนล่วงหน้า — ปรับตัวนำขดให้ตรงและกำจัดออกซิเดชันที่พื้นผิว การทำความร้อนล่วงหน้าที่ 60–120°C เป็นมาตรฐานสำหรับสายไฟ XLPE เพื่อปรับปรุงการยึดเกาะของฉนวน
  3. เครื่องอัดรีดลวดและสายเคเบิลแบบมีครอสเฮด — หน่วยหลัก ความยาวลำกล้อง เส้นผ่านศูนย์กลางของสกรู และรูครอสเฮดนั้นมีขนาดตามสารประกอบและกลุ่มผลิตภัณฑ์เฉพาะที่กำลังผลิต
  4. รางระบายความร้อน — โดยทั่วไปแล้วส่วนระบายความร้อนด้วยน้ำแบบอนุกรมสองถึงสามส่วนที่มีอุณหภูมิลดลง (ร้อน อุ่น เย็น) เพื่อหลีกเลี่ยงการเปลี่ยนแปลงจากความร้อนและความเค้นตกค้างในผนังฉนวน
  5. การวัดแบบอินไลน์ — เกจวัด OD แบบเลเซอร์ เครื่องวัดความจุไฟฟ้า เครื่องทดสอบประกายไฟ และอาจเลือกเครื่องสแกนความหนาของผนังเอ็กซ์เรย์สำหรับผลิตภัณฑ์เคเบิลที่มีความแม่นยำ เครื่องมือทั้งหมดจะป้อนข้อมูลไปยังไลน์ PLC เพื่อการควบคุมแบบวงปิด
  6. กว้านและนักเต้น — การลากออกที่ขับเคลื่อนด้วยเซอร์โว รักษาความตึงของเส้นและความเร็วให้ดีกว่าการเปลี่ยนแปลงความเร็ว ±0.1%
  7. หน่วยการทำเครื่องหมาย — เครื่องอิงค์เจ็ตหรือเครื่องแกะสลักใช้เครื่องหมายมิเตอร์ พิกัดแรงดันไฟฟ้า รหัสสี และข้อความระบุกับพื้นผิวด้านนอกของฉนวนหรือแจ็คเก็ต
  8. การรับและการหมุน — แกนม้วนสายหรือดรัมทอร์สเตอร์ พร้อมการตัดและถ่ายโอนอัตโนมัติบนสายการผลิตที่มีอุปกรณ์สะสมเพื่อหลีกเลี่ยงการหยุดการผลิตที่การเปลี่ยนม้วน

การวางแนวที่ไม่ตรงระหว่างการจ่ายออกและครอสเฮดเพียง 2–3 มม. ที่ความเร็วสูง ทำให้เกิดการสั่นของตัวนำและการเยื้องศูนย์ซึ่งแก้ไขได้ยากโดยไม่ต้องปิดไลน์ ทุกยูนิตจะต้องติดตั้งบนโครงฐานเหล็กที่แข็งแรงและจัดตำแหน่งอย่างระมัดระวังระหว่างการติดตั้ง

ข้อบกพร่องจากการอัดขึ้นรูปบนสายไฟและสายเคเบิล เครื่องอัดรีด: สาเหตุและการแก้ไข

แม้แต่สายการผลิตเครื่องอัดรีดลวดและสายเคเบิลที่ได้รับการดูแลอย่างดีก็ยังพบข้อบกพร่องในการผลิต การรับรู้ประเภทของข้อบกพร่องและการระบุสาเหตุของปัญหาอย่างรวดเร็วคือความแตกต่างระหว่างช่วงเวลาการแก้ไขที่สั้นและจำนวนชั่วโมงในการผลิตเศษเหล็ก ตารางด้านล่างครอบคลุมถึงข้อบกพร่องที่พบบ่อยที่สุดที่พบในสายการผลิตเครื่องอัดรีดทั่วทั้งอุตสาหกรรม

ข้อบกพร่องจากการอัดขึ้นรูปสายไฟและสายเคเบิลที่พบบ่อย สาเหตุที่แท้จริง และแนวทางแก้ไข (ที่มา: ข้อมูลอ้างอิงทางเทคนิคของ Gemwell Electrical Machinery, 2026)
ข้อบกพร่อง สาเหตุที่พบบ่อยที่สุด การดำเนินการแก้ไข
ความแปรผันของเส้นผ่านศูนย์กลาง (ไซเคิล) สกรูกระชาก, ปลายสกรูสึก, แรงดันหลอมละลายไม่เสถียร ติดตั้งปั๊มเกียร์ ตรวจสอบและเปลี่ยนส่วนประกอบสกรูที่สึกหรอ
ฟองอากาศและช่องว่างในฉนวน ความชื้นสัมพัทธ์สูงกว่า 0.05%; การย่อยสลายพลาสติไซเซอร์ระเหย ส่วนผสมก่อนแห้ง 2–4 ชั่วโมงที่ 70–80°C; ตรวจสอบแพ็คเกจเสริม
พื้นผิวหยาบ (หนังฉลาม) การแตกหักแบบหลอมเหลวจากอัตราเฉือนผนังแม่พิมพ์ที่มากเกินไป เพิ่มอุณหภูมิแม่พิมพ์ ลดความเร็วของสาย เพิ่มความช่วยเหลือในการประมวลผล
มีความเยื้องศูนย์กลางสูง การสั่นสะเทือนของตัวนำ ปลายดายไม่ตรงแนว; ท่อนำที่สวมใส่ ครอสเฮดตั้งศูนย์ใหม่ เปลี่ยนท่อนำ ตรวจสอบความตึงของตัวนำ
ริ้วรอยและการเปลี่ยนสี วัสดุเสื่อมสภาพในบริเวณจุดตายของครอสเฮด ล้างครอสเฮด; ถอดแยกชิ้นส่วนและทำความสะอาด ตรวจสอบโซนตายตาย
ความล้มเหลวในการทดสอบประกายไฟ (รูเข็ม) การปนเปื้อนในสารประกอบ ฟองอากาศ; จุดบางจากความเยื้องศูนย์ สารกรอง; แก้ไขปัญหาความเยื้องศูนย์ ปรับปรุงความสะอาดในการขนถ่ายวัสดุ

วิธีเลือกเครื่องอัดรีดที่เหมาะสมสำหรับการผลิตลวดและสายเคเบิลของคุณ

การเลือกเครื่องอัดรีดลวดและสายเคเบิลจำเป็นต้องผ่านชุดข้อกำหนดที่มีโครงสร้างก่อนที่จะติดต่อกับผู้ผลิตรายใดๆ การเลือกเครื่องจักรที่ไม่ถูกต้อง เช่น สกรูขนาดเล็กเกินไป อัตราส่วน L/D ไม่ถูกต้อง การระบายความร้อนไม่เพียงพอ หรือความเร็วของสายไม่เพียงพอ ไม่สามารถชดเชยการปรับการปฏิบัติงานได้ทั้งหมด กำหนดพารามิเตอร์ต่อไปนี้ก่อนขอใบเสนอราคา:

ช่วงขนาดตัวนำ

กำหนดหน้าตัดของตัวนำขั้นต่ำ (เช่น 0.1 มม.² สำหรับสายเคเบิลข้อมูล) และค่าสูงสุด (เช่น 300 มม.² สำหรับสายไฟ) ช่วงนี้กำหนดขนาดรูครอสเฮดที่ต้องการ การเลือกแม่พิมพ์และส่วนปลาย และกำหนดว่าครอสเฮดเดี่ยวสามารถครอบคลุมทั้งช่วงเต็มหรือหลายครอสเฮดได้หรือไม่

ตระกูลผสมและความหนาของผนัง

PVC, LSZH และ XLPE ต่างก็ต้องใช้รูปทรงของสกรูที่แตกต่างกัน ความหนาของผนังขั้นต่ำในกลุ่มผลิตภัณฑ์ช่วยขับเคลื่อนการเลือกรูปทรงของแม่พิมพ์และส่วนปลาย และเป้าหมายอัตราส่วนการดึงลง (DDR) เกิน DDR 2.5 บน LSZH อาจทำให้เกิดการแตกหักของหลอมเหลว ส่งผลให้เกิดความล้มเหลวของพื้นผิวในการทดสอบประกายไฟ

เป้าหมายเอาท์พุตเป็นกก./ชม

คำนวณเอาต์พุตเป้าหมายจากความเร็วของเส้นคูณด้วยน้ำหนักเชิงเส้นของสายเคเบิลหุ้มฉนวนที่ขนาดที่ระบุ การคำนวณนี้กำหนดขนาดเส้นผ่านศูนย์กลางของสกรูอัดรีดและมอเตอร์ขับเคลื่อน เครื่องอัดรีดลวดและสายเคเบิลขนาด 60 มม. ทำงานที่ 120 รอบต่อนาที ให้สารประกอบ PVC ประมาณ 180–220 กก./ชม. ซึ่งเพียงพอสำหรับลวดอาคารขนาด 1.5 มม.² ที่ความเร็ว 400 ม./นาที

ความคลาดเคลื่อนมิติที่ต้องการ

ความคลาดเคลื่อนของสายไฟในอาคารมาตรฐานตามมาตรฐาน IEC 60227 สามารถทำได้โดยอาศัยผลป้อนกลับเกจเส้นผ่านศูนย์กลางพื้นฐาน สายเคเบิลยานยนต์ตามมาตรฐาน ISO 6722 หรือข้อกำหนดการเดินสายการบินและอวกาศจำเป็นต้องมีปั๊มเกียร์และการวัดความหนาของผนังเอ็กซ์เรย์ กำหนดพิกัดความเผื่อที่แคบที่สุดในกลุ่มผลิตภัณฑ์และกำหนดขนาดอุปกรณ์ให้เหมาะสม สามารถติดตั้งปั๊มเกียร์ภายหลังการติดตั้งได้ แต่จะเพิ่มต้นทุนและเวลาหยุดทำงาน

จำนวนเลเยอร์ที่ต้องการ

ฉนวนชั้นเดียวใช้เครื่องอัดรีดเพียงเครื่องเดียว สองชั้น (ฉนวนบวกแจ็คเก็ต) ต้องใช้เส้นเรียงตามที่มีเครื่องอัดรีดสองตัวตามลำดับหรือครอสเฮดการอัดรีดร่วม การอัดรีดร่วมสามครั้งสำหรับสายเคเบิล XLPE แรงดันปานกลางพร้อมตะแกรงเซมิคอนดักเตอร์ต้องใช้เครื่องอัดรีดสามเครื่องป้อนครอสเฮดสามช่องเดียว ซึ่งเป็นแพลตฟอร์มที่แตกต่างอย่างสิ้นเชิงจากสายไฟในอาคาร

ระดับอัตโนมัติและงบประมาณ

สายการผลิตเครื่องอัดรีดลวดและสายเคเบิลแบบอัตโนมัติเต็มรูปแบบพร้อมการควบคุมเส้นผ่านศูนย์กลางแบบวงปิด การเปลี่ยนม้วนอัตโนมัติ และการจัดการสูตรช่วยลดต้นทุนเศษเริ่มต้นและค่าแรงได้ 30–60% เมื่อเทียบกับการดำเนินการด้วยตนเอง ราคาเส้นติดตั้งสำหรับสายไฟในอาคาร PVC/LSZH เอนกประสงค์ (เครื่องอัดรีด 60 มม., 25:1 L/D, ปั๊มเกียร์, เกจเลเซอร์) อยู่ระหว่าง 300,000 ถึง 800,000 เหรียญสหรัฐ สายการอัดรีดร่วมสามแรงดันไฟฟ้าขนาดกลาง XLPE เริ่มต้นที่ 2 ล้านเหรียญสหรัฐ และเกิน 8 ล้านเหรียญสหรัฐ สำหรับการกำหนดค่าแนวตั้งของ VCV แบบแห้งเต็มรูปแบบ (ที่มา: ข้อมูลอ้างอิงอุตสาหกรรม Gemwell, 2026)

การใช้งานเครื่องอัดรีดลวดและสายเคเบิลในภาคอุตสาหกรรมหลัก ๆ

เทคโนโลยีเครื่องอัดรีดพื้นฐานเดียวกันนี้รองรับอุตสาหกรรมที่แตกต่างกันอย่างสิ้นเชิง โดยแต่ละอุตสาหกรรมมีข้อกำหนดด้านส่วนผสม พิกัดความเผื่อของขนาด และความประหยัดในการผลิตเป็นของตัวเอง การทำความเข้าใจบริบทของแอปพลิเคชันมีความสำคัญพอๆ กับการทำความเข้าใจตัวเครื่อง

ยานยนต์

ยานยนต์ Wire Harness Cables

ยานยนต์ wire harness plants are among the most demanding environments for wire and cable extruder lines, with wire gauges ranging from 0.13 mm² to 6 mm² and line speeds of 600–1,200 m/min on fine gauge. Wall thicknesses as low as 0.15 mm on 0.13 mm² conductor demand diameter control to ±0.005 mm or better. Compound choices include PVC (standard), XLPE, and ETFE for zones near the engine requiring 125°C or 150°C continuous ratings. Color-coded insulation is critical for harness assembly, requiring inline colorimetric verification. Davis-Standard's automotive wire extrusion lines cover conductor ranges from 19 to 24 gauge for low-voltage signal and control wire.

โครงสร้างพื้นฐานด้านพลังงาน

สายไฟแรงดันปานกลางและแรงสูง

ในระดับตรงข้าม สายไฟใต้น้ำและสายเคเบิลไฟฟ้าแรงสูงพิเศษภาคพื้นดินใช้โครงร่างเครื่องอัดรีดสายไฟและสายเคเบิลที่ใหญ่ที่สุดที่มีอยู่ หน้าตัดของตัวนำตั้งแต่ 500 มม.² ถึง 2,500 มม.² ต้องใช้เส้นอัดรีดร่วมสามเส้นโดยใช้ตะแกรงเซมิคอนดักเตอร์ด้านใน ผนังฉนวน XLPE (หนา 15–25 มม.) และตะแกรงเซมิคอนดักเตอร์ด้านนอกในการผ่านครั้งเดียวที่ 3–10 ม./นาที ความสะอาดของฉนวนที่ระดับสายเคเบิล 220–525 kV นั้นพิเศษมาก โดยห้ามอนุภาคโลหะที่มีขนาดใหญ่กว่า 125 ไมครอนใน XLPE โดยต้องมีการจัดการสารประกอบที่สะอาดเป็นพิเศษและพื้นที่ประกอบห้องสะอาดรอบๆ ครอสเฮด ด้วยระบบสายไฟในอาคารที่ติดตั้งแล้วกว่า 250 ระบบทั่วโลก Davis-Standard เป็นหนึ่งในผู้นำที่ได้รับการยอมรับในกลุ่มธุรกิจนี้

ข้อมูลและโทรคมนาคม

ข้อมูลและโทรคมนาคมmunications Cables

สายเคเบิลที่มีโครงสร้างสำหรับอีเทอร์เน็ต Cat 6A และ Cat 8 และสายเคเบิลโคแอกเชียลสำหรับการกระจายบรอดแบนด์ จัดลำดับความสำคัญของความสม่ำเสมอของความจุไฟฟ้าและการควบคุมอิมพีแดนซ์ แทนที่จะทนต่อแรงดันไฟฟ้า Solid-core Cat 6A ใช้โฟม FEP หรือฉนวน HDPE แข็งที่ผนัง 0.25–0.35 มม. บนตัวนำ 0.57 มม. ผลิตที่ 800–1,000 ม./นาที กระบวนการเกิดฟอง — การทำฟองทางกายภาพด้วยการฉีดไนโตรเจนหรือการเกิดฟองเคมีด้วยอะโซไดคาร์บอนาไมด์ — ลดค่าคงที่ไดอิเล็กทริกจาก 2.3 (HDPE ที่เป็นของแข็ง) เหลือ 1.5–1.8 ทำให้มีแบนด์วิดท์ 500 MHz การควบคุมเส้นผ่านศูนย์กลางบนลวดฉนวนโฟมและเครื่องอัดรีดสายเคเบิลจะต้องมีค่าดีกว่า ±0.005 มม. เพื่อรักษาอิมพีแดนซ์ให้อยู่ภายในพิกัดความเผื่อ ±3 โอห์ม ของมาตรฐาน TIA-568

การชาร์จ EV

สายชาร์จรถยนต์ไฟฟ้า

สายชาร์จเร็ว EV DC รองรับกระแสไฟต่อเนื่องสูงสุด 500 A ที่ 1,000 V DC โดยมีรัศมีการโค้งงอต่ำกว่า 30 มม. ที่ -40°C ซึ่งเป็นการผสมผสานที่ต้องการการใช้ปลอกหุ้ม TPU หรือซิลิโคนที่ยืดหยุ่นบนสายการผลิตเครื่องอัดรีดสายไฟและสายเคเบิลแบบหลายชั้น การออกแบบที่ระบายความร้อนด้วยของเหลวจะเพิ่มความซับซ้อนของชั้น ด้วยการฉนวนที่อัดไว้บนท่อทองแดงที่บรรทุกของเหลวหล่อเย็น สายเครื่องอัดรีดสำหรับผลิตภัณฑ์นี้จะต้องจัดการกับหลายชั้นพร้อมกันในขณะที่ยังคงรักษาคุณสมบัติความยืดหยุ่นที่ช่วยให้สายเคเบิลสามารถแขวน หดตัว และงอได้หลายพันครั้งในการใช้งานภาคสนาม ความต้องการสายชาร์จ EV ทั่วโลกคาดว่าจะเติบโตที่ CAGR มากกว่า 20% จนถึงปี 2030 ซึ่งผลักดันการลงทุนใหม่ที่สำคัญในกำลังการผลิตเครื่องอัดรีดลวดและสายเคเบิลทั่วโลก

แนวทางปฏิบัติในการบำรุงรักษาที่ช่วยยืดอายุการใช้งานเครื่องอัดรีดสายไฟและสายเคเบิล

เครื่องอัดรีดลวดและสายเคเบิลเป็นสินทรัพย์ที่ใช้เงินทุนสูง โดยมีค่าใช้จ่ายในสายการผลิตตั้งแต่ 300,000 ดอลลาร์ถึงมากกว่า 8 ล้านดอลลาร์ ขึ้นอยู่กับการกำหนดค่า การบำรุงรักษาที่เหมาะสมจะส่งผลโดยตรงกับสภาพพร้อมใช้งาน คุณภาพของผลิตภัณฑ์ และอายุการใช้งานโดยวัดเป็นปีแทนที่จะเป็นเดือน แนวทางปฏิบัติด้านล่างแสดงถึงมาตรฐานที่ผู้ผลิตสายไฟและสายเคเบิลความเร็วสูงทั่วโลกนำมาใช้

การตรวจสอบการสึกหรอของสกรูและบาร์เรล

วัดเส้นผ่านศูนย์กลางของรูบาร์เรลและเส้นผ่านศูนย์กลางการบินของสกรูทุกๆ 6-12 เดือนโดยใช้เครื่องมือที่สอบเทียบแล้ว เมื่อระยะห่างเส้นผ่านศูนย์กลางระหว่างสกรูและกระบอกเกิน 0.4–0.6 มม. (ขึ้นอยู่กับเส้นผ่านศูนย์กลางของสกรู) ความสม่ำเสมอของเอาท์พุตจะลดลงและการไหลของการรั่วไหลจะเพิ่มขึ้น ทำให้เกิดความผันผวนของแรงดันที่ปรากฏเมื่อเส้นผ่านศูนย์กลางแปรผันในสายเคเบิลที่ทำเสร็จแล้ว การเปลี่ยนสกรูก่อนที่กระบอกปืนจะถึงระดับการสึกหรอเท่าเดิมมักจะคุ้มค่ากว่าการเปลี่ยนทั้งสองอย่างพร้อมกัน

ความถี่ในการทำความสะอาดครอสเฮด

LSZH และสารประกอบที่มีเม็ดสีจำเป็นต้องมีการถอดชิ้นส่วนครอสเฮดและการทำความสะอาดทุกๆ 8–24 ชั่วโมงการผลิต เพื่อกำจัดวัสดุที่เสื่อมสภาพออกจากบริเวณจุดตายในแม่พิมพ์และตอร์ปิโด สารประกอบธรรมชาติ PVC มาตรฐานบนเส้นสะอาดอาจใช้เวลา 200–500 ชั่วโมงระหว่างการทำความสะอาดทั้งหมด รอบการล้างตามกำหนดเวลาโดยใช้สารประกอบการไล่ล้างที่มีความเสถียรต่อความร้อนก่อนการปิดเครื่องแต่ละครั้งจะกำจัดสิ่งตกค้างโดยไม่ต้องถอดชิ้นส่วน และขยายระยะเวลาการบริการอย่างมีนัยสำคัญ

การตรวจสอบแถบเครื่องทำความร้อนและเทอร์โมคัปเปิล

แถบเครื่องทำความร้อนและเทอร์โมคัปเปิลที่ผิดพลาดทำให้เกิดความผิดปกติของโซนอุณหภูมิซึ่งมักได้รับการวินิจฉัยผิดพลาดเนื่องจากปัญหาเกี่ยวกับสารประกอบหรือสกรูบนเครื่องอัดรีดลวดและสายเคเบิล ตรวจสอบแคลมป์ทำความร้อนสำหรับการคลายตัวและจุดร้อนทุกไตรมาส เปลี่ยนเทอร์โมคัปเปิลเชิงป้องกันทุกๆ 12–18 เดือน ค่าใช้จ่ายของเทอร์โมคัปเปิลนั้นน้อยมากเมื่อเทียบกับเศษที่เกิดจากโซนอุณหภูมิเดียวซึ่งไม่สามารถควบคุมได้บนสาย XLPE

บริการระบบขับเคลื่อนและเกียร์

กล่องเกียร์ของเครื่องอัดรีดทำงานภายใต้โหลดแรงบิดแบบไซคลิกสูง ปฏิบัติตามช่วงการเปลี่ยนถ่ายน้ำมันเกียร์ที่ OEM กำหนด โดยทั่วไปทุกๆ 4,000–8,000 ชั่วโมงของการทำงาน การวิเคราะห์การสั่นสะเทือนบนกระปุกเกียร์ปีละสองครั้งจะระบุการสึกหรอของตลับลูกปืนก่อนเกิดความล้มเหลวร้ายแรง ความล้มเหลวของกระปุกเกียร์บนสายการผลิตเครื่องอัดรีดลวดและสายเคเบิลความเร็วสูงทำให้เกิดการหยุดทำงานโดยไม่ได้กำหนดไว้หลายชั่วโมงถึงหลายวัน และอาจเกิดความเสียหายต่อเพลาสกรูได้

การสอบเทียบเกจและการตรวจสอบเครื่องทดสอบประกายไฟ

เกจเส้นผ่านศูนย์กลางของเลเซอร์ต้องมีการสอบเทียบกับเป้าหมายอ้างอิงที่ตรวจสอบย้อนกลับได้ทุกเดือน ผู้ทดสอบประกายไฟจะต้องได้รับการตรวจสอบเทียบกับข้อบกพร่องเทียมที่ทราบ (รูเข็มที่มีการควบคุมในฉนวน) เมื่อเริ่มต้นกะการผลิตแต่ละครั้ง เครื่องมือทดสอบประกายไฟที่ไม่ได้ปรับเทียบซึ่งพลาดความล้มเหลวจริงนั้นเป็นอันตรายมากกว่าผู้ทดสอบเลย เนื่องจากจะทำให้เกิดความมั่นใจที่ผิดพลาดในคุณภาพของผลิตภัณฑ์ในขณะที่ขนส่งสายเคเบิลที่ชำรุด

คุณภาพน้ำรางน้ำหล่อเย็น

น้ำจากรางน้ำหล่อเย็นจะสะสมการเติบโตทางชีวภาพ การสะสมของตะกรัน และสารพลาสติไซเซอร์ที่สกัดได้เมื่อเวลาผ่านไป การปนเปื้อนทางชีวภาพภายในรางทำความเย็นอาจทำให้พื้นผิวสายเคเบิลปนเปื้อนด้วยสารอินทรีย์ที่ปรากฏเป็นเส้นพื้นผิวหรือการยึดเกาะล้มเหลว รักษาระดับการนำไฟฟ้า, pH และไบโอไซด์ให้อยู่ในข้อกำหนด ทำวงจรการระบายน้ำและทำความสะอาดให้เสร็จสิ้นบนระบบรางทุกไตรมาส หรือบ่อยกว่านั้นในท่อ PVC ที่มีการสกัดพลาสติไซเซอร์ลงไปในน้ำสูง

ข้อกำหนดสกรูและบาร์เรลสำหรับสารประกอบสายเคเบิลต่างๆ

สกรูและกระบอกเป็นส่วนประกอบที่สำคัญที่สุดในเครื่องอัดรีดลวดและสายเคเบิล รูปทรงเรขาคณิต โลหะวิทยา และการรักษาพื้นผิวจะกำหนดอัตราเอาต์พุต ความสม่ำเสมอของสารประกอบ ความคงตัวของแรงดัน และอายุการใช้งาน การระบุสกรูที่ถูกต้องสำหรับกลุ่มสารประกอบเป้าหมายไม่ใช่ทางเลือก - การใช้สกรู PVC บนสารประกอบ XLPE หรือสารประกอบ LSZH จะสร้างปัญหาด้านคุณภาพที่ไม่สามารถแก้ไขได้ด้วยการปรับอุณหภูมิหรือโปรไฟล์ความเร็ว

ข้อมูลจำเพาะของสกรูและกระบอกที่แนะนำโดยตระกูลสารประกอบสำหรับการใช้งานเครื่องอัดรีดลวดและสายเคเบิล
สารประกอบ อัตราส่วน L/D อัตราส่วนกำลังอัด ซับบาร์เรล พื้นผิวสกรู ช่วงอุณหภูมิกระบวนการ
PVC 20:1 ถึง 25:1 2.5–3.0:1 ไบเมทัลลิกมาตรฐาน ชุบโครเมียม ขัดเงา 150–190°ซ
XLPE 25:1 ถึง 30:1 2.0–2.5:1 ไบเมทัลลิกมาตรฐาน อัลลอยด์ที่ผ่านการบำบัดด้วยไนไตรด์ 200–220°ซ
LSZH/HFFR 25:1 ถึง 36:1 2.0–2.8:1 โลหะคู่ที่มีการสึกหรอสูง (60 HRC นาที) เหล็กโลหะผสมสูงชุบแข็ง 180–210°ซ
ทีพียู/TPE 20:1 ถึง 24:1 2.5–3.5:1 ไบเมทัลลิกมาตรฐาน บำบัดด้วยไนไตรด์ 190–220°C
กพ/ETFE 20:1 ถึง 24:1 3.0–4.0:1 เคลือบด้วย PTFE หรือโลหะผสมนิกเกิล โลหะผสมนิกเกิล 340–380°C

อัตราส่วน L/D (ความยาวต่อเส้นผ่านศูนย์กลาง) เป็นหนึ่งในพารามิเตอร์ที่มีการถกเถียงกันมากที่สุดในข้อกำหนดเฉพาะของเครื่องอัดรีดลวดและสายเคเบิล สกรูที่ยาวขึ้นจะให้เวลาการคงตัวมากขึ้นสำหรับการหลอมเหลวและการทำให้เป็นเนื้อเดียวกัน ซึ่งเป็นประโยชน์สำหรับสารประกอบที่ยาก เช่น LSZH ที่มีการโหลดฟิลเลอร์ 50–65% อย่างไรก็ตาม สกรูที่ยาวกว่ายังเพิ่มการรับความร้อนจากแรงเฉือน ซึ่งอาจกระตุ้นให้เกิดการเชื่อมขวางก่อนกำหนดใน XLPE หรือการเสื่อมสภาพใน PVC ที่ไวต่อความร้อน ซัพพลายเออร์บางรายเสนอสกรูที่มีค่า L/D 36:1 โดยเฉพาะสำหรับการใช้งานให้เกิดฟอง ซึ่งการผสมและการหลอมวัสดุที่แม่นยำเป็นสิ่งสำคัญ ทางเลือกที่เหมาะสมจะขึ้นอยู่กับสารประกอบเฉพาะที่กำลังดำเนินการเสมอ ไม่ใช่ตามคำแนะนำสากลข้อเดียว

v