E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, โซนเทคโนโลยีขั้นสูง, ตงไท่, เจียงซู, จีน | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


คำตอบโดยตรง: อะไรเป็นตัวกำหนดเครื่องขวางลวดทองแดงที่ดี
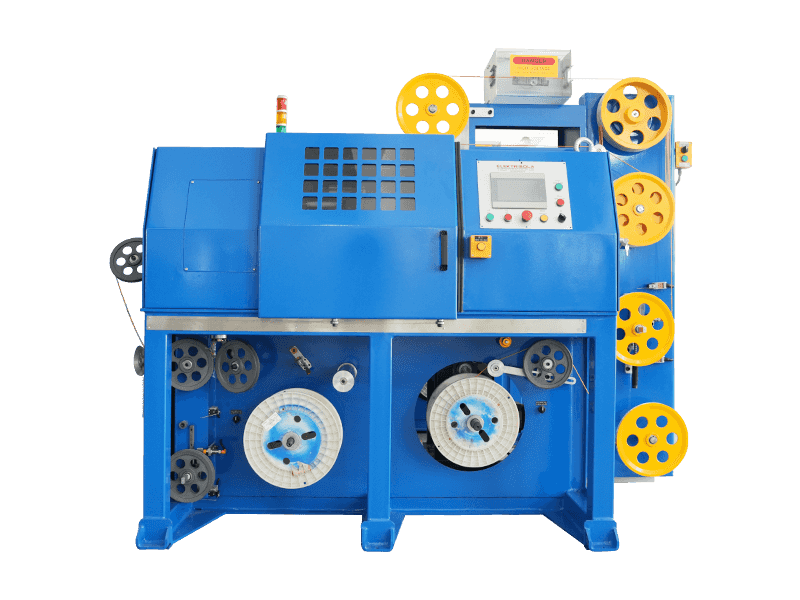
A เครื่องพันลวดทองแดงแบบหน้าตัด พิจารณาจากความสามารถในการทำซ้ำของมิติก่อน ไม่ใช่จากความเร็วสูงสุด เกณฑ์มาตรฐานโดยตรงที่ใช้ในโรงงานตัวนำส่วนใหญ่คือพื้นที่หน้าตัดที่เสร็จแล้วซึ่งจัดขึ้นภายใน บวกหรือลบ 1 เปอร์เซ็นต์ ของค่าเล็กน้อยทั่วทั้งแกนการผลิตทั้งหมด ซึ่งยืนยันโดยการวัดเส้นผ่านศูนย์กลางด้วยเลเซอร์อย่างต่อเนื่อง แทนที่จะวัดด้วยมือเป็นระยะๆ ทุกอย่างในบทความนี้ ตั้งแต่การออกแบบกรงไปจนถึงตารางการสึกหรอของแม่พิมพ์ มีไว้เพื่อปกป้องหมายเลขเดียวนั้น
โครงสร้างทองแดงแบบควั่นเป็นที่นิยมมากกว่าแกนแข็งในทุกที่ที่สายเคเบิลต้องทนต่อการดัดงอซ้ำๆ การแยกตัวนำขนาดใหญ่หนึ่งเส้นออกเป็น 7, 19 หรือ 37 เส้นปลีกย่อยจะกระจายความเค้นดัดไปตามรัศมีเล็กๆ จำนวนมาก แทนที่จะเป็นรัศมีขนาดใหญ่เส้นเดียว ซึ่งเป็นเหตุผลทางกลที่ตัวนำตีเกลียวต้านทานการแตกร้าวเมื่อยล้าได้นานกว่าลวดแข็งที่มีพื้นที่หน้าตัดเดียวกันมาก
ประวัติโดยย่อว่าอุปกรณ์ลากสายมีวิวัฒนาการมาอย่างไร
การพันลวดเกลียวในระยะเริ่มแรกอาศัยโครงทำเชือกธรรมดาๆ ที่ดัดแปลงมาจากเครื่องจักรสิ่งทอ โดยมีการติดตั้งกระสวยบนตะกร้าที่หมุนด้วยตนเอง เส้นทองแดงถูกวางเรียงกันด้วยความเร็วต่ำ และความสม่ำเสมอของหน้าตัดขึ้นอยู่กับความรู้สึกของผู้ปฏิบัติงานต่อแรงตึงมากกว่าการตอบสนองที่วัดได้
การเปลี่ยนมาใช้กรงโครงแข็งแบบขับเคลื่อนในช่วงกลางศตวรรษที่ 20 ทำให้กระสวยหลายอันหมุนเป็นหน่วยที่สมดุลได้ ซึ่งเป็นสิ่งแรกที่ทำให้มีหน้าตัดที่กลมอย่างแท้จริงและทำซ้ำได้ที่ความเร็วในการผลิต การออกแบบแบบท่อและดาวเคราะห์ตามมาเมื่อเทคโนโลยีแบริ่งและมอเตอร์เติบโตเพียงพอที่จะรองรับความเร็วในการหมุนที่สูงขึ้นโดยไม่มีการสั่นสะเทือนมากเกินไป
สายการผลิตสมัยใหม่เพิ่มการควบคุมความตึงที่ขับเคลื่อนด้วยเซอร์โวและการวัดด้วยเลเซอร์แบบอินไลน์ โดยปิดลูประหว่างสิ่งที่เครื่องจักรกำลังทำกับสิ่งที่พื้นที่ตัดขวางที่ทำเสร็จแล้ววัดได้จริง ทีละวินาที แทนที่จะอาศัยการสุ่มตัวอย่างเมื่อสิ้นสุดการทำงาน

หลักการทำงานหลักเบื้องหลังการพันและการบิด
โดยไม่คำนึงถึงตระกูลเครื่องจักร การกระทำทางกายภาพสามอย่างจะเกิดขึ้นตามลำดับ: เส้นจะถูกดึงออกจากไส้กระสวยภายใต้การควบคุมแรงตึงด้านหลัง เส้นเหล่านั้นมาบรรจบกันที่แม่พิมพ์ขึ้นรูปหรือจุดบิดที่มีการตั้งค่ารูปทรงของการวาง และมัดมัดที่เสร็จแล้วจะถูกดึงไปข้างหน้าด้วยกว้านที่ความเร็วที่ตรงกับความเร็วในการหมุนขององค์ประกอบการบิด อัตราส่วนระหว่างความเร็วกว้านและความเร็วในการหมุนคือสิ่งที่กำหนดความยาวของเลย์ และความยาวของเลย์คือสิ่งที่กำหนดทั้งความยืดหยุ่นและความหนาแน่นของการอัดขั้นสุดท้ายของหน้าตัด
ความตึงด้านหลังสมควรได้รับความสนใจเป็นพิเศษ เพราะมันทำหน้าที่กับทุก ๆ เส้นโดยแยกจากกัน หากเบรกไส้กระสวยตัวหนึ่งแน่นกว่าเบรกข้างข้างเล็กน้อย เกลียวนั้นจะอยู่ภายใต้แรงตึงมากกว่าเบรกที่เหลือ โดยดึงตัวเองเข้าหาศูนย์กลางของมัดและทำให้ชั้นนอกบิดเบี้ยวเป็นรูปร่างที่ไม่ปกติและไม่กลมเมื่อตัวนำเสร็จสิ้น
ตระกูลเครื่องจักรสี่ตระกูลเปรียบเทียบกัน
เครื่องอัดก้อน
เครื่องพันเกลียวจะบิดเกลียวเกลียวเป็นกลุ่มหลวมๆ ซึ่งโดยทั่วไปจะมีเส้นผ่านศูนย์กลางระหว่าง 0.05 มม. ถึง 0.4 มม. โดยไม่มีกรงกระสวยที่แข็งแรงสำหรับประกอบชิ้นส่วนทั้งหมด การออกแบบนี้เหมาะกับตัวนำแบบยืดหยุ่นที่ใช้ในสายหูฟัง สาย USB และสายไฟควบคุมแบบบาง ซึ่งใช้ความเร็วในการหมุนโดยทั่วไป 2,000 และ 6,000 รอบต่อนาที ขึ้นอยู่กับว่านำมารวมกันกี่เส้น
เครื่องพันเกลียวแบบแข็ง
เครื่องเฟรมแบบแข็งจะติดตั้งกระสวยแต่ละอันไว้บนกรงที่หมุนเป็นชุดสมดุลเดี่ยว ซึ่งช่วยรักษาความตึงแม้ในทุกเกลียว ทำให้อุปกรณ์เฟรมแข็งเป็นตัวเลือกมาตรฐานสำหรับตัวนำขนาดกลางและขนาดใหญ่ ตั้งแต่ประมาณ 6 ตร.มม. จนถึงหลายร้อย ตร.มม. โดยที่ชั้นนอกทรงกลมมีความสำคัญอย่างยิ่งต่อการอัดขึ้นรูปขั้นปลายน้ำ
เครื่องพันเกลียวแบบท่อ
การออกแบบแบบท่อส่งลวดผ่านท่อหมุนแทนการใช้โครงกรงแบบเต็ม ช่วยลดมวลที่หมุนและทำให้ความเร็วของสายสูงขึ้นสำหรับส่วนขนาดเล็กและขนาดกลาง โรงงานที่ใช้ตัวนำที่มีปริมาณมากและมีเกจปานกลางมักจะชอบอุปกรณ์แบบท่อเพื่อลดเสียงรบกวนและใช้พื้นที่น้อยกว่า
เครื่องพันเกลียวดาวเคราะห์
เครื่องจักรดาวเคราะห์ถูกสร้างขึ้นเพื่อให้เกลียวที่บิดไว้ล่วงหน้าไม่เคยหมุนรอบแกนของมันเองในขณะที่ยังคงถูกวางรวมกันเป็นมัด นี่เป็นวิธีการที่นิยมใช้ในกรณีที่อายุความล้าของสายไฟมีมากกว่าความเร็วในการผลิตดิบ เช่น แกนสายไฟที่กำหนดไว้สำหรับบริการงออย่างต่อเนื่อง
เรขาคณิตภาคตัดขวาง: ความยาวเลย์ รูปแบบเลเยอร์ และการบดอัด
ความยาวเลย์คือระยะทางตามแนวตัวนำที่เสร็จแล้วซึ่งจำเป็นสำหรับเกลียวเดี่ยวเพื่อพันให้ครบ 360 องศา ความยาวชั้นที่สั้นกว่าจะให้ความยืดหยุ่นที่ดีกว่า แต่จะใช้ความยาวทองแดงมากกว่าเพื่อให้ครอบคลุมความยาววิ่งเท่าเดิม ซึ่งจะลดพื้นที่หน้าตัดที่มีประสิทธิภาพลงเล็กน้อย หากไม่ได้ปรับเส้นผ่านศูนย์กลางเกลียวเพื่อชดเชย
| โครงสร้างเลเยอร์ | จำนวน Strand ทั้งหมด | การใช้งานทั่วไป |
|---|---|---|
| 1 เซ็นเตอร์ 6 | 7 | สายควบคุม, สายไฟอุปกรณ์ |
| 1 เซ็นเตอร์ 6 12 | 19 | สายเคเบิลจำหน่ายไฟฟ้า |
| 1 เซ็นเตอร์ 6 12 18 | 37 | สายเชื่อมแบบยืดหยุ่น, หุ่นยนต์ |
| หลายชั้น 61 เส้น | 61 | สายไฟยืดหยุ่นสำหรับงานหนัก |
ลูกกลิ้งบดอัดที่ติดตั้งโดยตรงหลังจากหัวบิดกดมัดกลมให้เป็นโปรไฟล์ที่มีความหนาแน่นมากขึ้น เพื่อขจัดช่องว่างอากาศระหว่างแต่ละเกลียว โดยทั่วไปตัวนำ 19 เส้นที่อัดแน่นจะแสดงเส้นผ่านศูนย์กลางภายนอกลดลงประมาณ 8 ถึง 10 เปอร์เซ็นต์ เมื่อเปรียบเทียบกับพื้นที่หน้าตัดเดียวกันที่ไม่มีการอัดแน่น ซึ่งสำคัญตรงที่สายเคเบิลที่เสร็จแล้วจะต้องพอดีกับกระบอกตัวเชื่อมต่อแบบตายตัวหรือขนาดท่อร้อยสาย
ที่ไหน A เครื่องตีเกลียวลวดคู่ พอดีกับเส้น
A เครื่องตีเกลียวลวดคู่ เป็นอุปกรณ์แยกประเภทจากเครื่องจักรหน้าตัดตีเกลียว แทนที่จะรวมเส้นใยทองแดงเปลือยหลายๆ เส้นไว้ในตัวนำเดียว ต้องใช้ตัวนำเดี่ยวที่มีฉนวนอยู่แล้วสองตัวแล้วบิดไปมารอบๆ กันเพื่อสร้างคู่ที่สมดุล ซึ่งเป็นองค์ประกอบพื้นฐานของสายเคเบิลข้อมูลและการสื่อสารส่วนใหญ่ การบิดเกลียวจะยกเลิกการรบกวนทางแม่เหล็กไฟฟ้าระหว่างตัวนำทั้งสอง ซึ่งเป็นสาเหตุที่สายเคเบิลอีเธอร์เน็ตทุกประเภทและสายเคเบิลเครื่องมือวัดส่วนใหญ่ต้องใช้คู่บิดมากกว่าการวางขนานแบบธรรมดา
ระยะพิทช์บิดเป็นพารามิเตอร์ที่วิศวกรติดตามอย่างใกล้ชิดที่สุดบนเครื่องบิดเกลียวคู่ ระยะพิทช์ที่แคบกว่า ซึ่งหมายถึงการบิดตัวต่อเมตรมากขึ้น จะช่วยปรับปรุงการปฏิเสธสัญญาณรบกวน แต่ใช้ลวดหุ้มฉนวนมากขึ้นต่อเมตรที่เสร็จแล้ว และเพิ่มการลดทอนเล็กน้อยที่ความถี่ที่สูงขึ้น การผลิตคู่โทรคมนาคมแบบมาตรฐานมักมีความแตกต่างกัน 12มม. และ 20มม และภายในสายเคเบิลสี่คู่ แต่ละคู่มักจะตั้งค่าให้มีระยะห่างกันเล็กน้อยเพื่อหลีกเลี่ยงสัญญาณรบกวนระหว่างคู่ข้างเคียง
การตั้งค่าที่ปรับได้ที่สำคัญบนเครื่องบิดลวดคู่
- ระยะพิทช์บิด ตั้งค่าแยกกันสำหรับตำแหน่งสปินเดิลแต่ละตำแหน่ง
- แรงดึงกลับของฟีดตัวนำแต่ละตัว
- ความเร็ว Take-up ของ Capstan ตรงกับรอบการหมุนของหัวบิดอย่างแม่นยำ
- จ่ายความตึงเบรกเพื่อป้องกันเสียงคำรามบนล้อจ่าย
- ระยะห่างระหว่างคู่ต่อคู่ภายในชุดสายเคเบิลหลายคู่
โรงงานผลิตหลายแห่งในปัจจุบันได้รวมเครื่องหน้าตัดลวดทองแดงตีเกลียวสำหรับแท่นตัวนำเข้ากับเครื่องบิดเกลียวคู่สำหรับแท่นเดินสายเคเบิลบนสายต่อเนื่องเส้นเดียว ซึ่งจะช่วยลดเวลาในการจัดการระหว่างกระบวนการ และลดโอกาสการเกิดออกซิเดชันที่พื้นผิวบนเส้นทองแดงเปลือยที่รอระหว่างสถานีที่แยกจากกัน
เกรดทองแดง การวาด และการหลอมผลกระทบต่อคุณภาพการพันเกลียว
แท่งทองแดงที่ป้อนเครื่องหน้าตัดแบบควั่นเป็นทองแดงสนามที่มีความเหนียวด้วยไฟฟ้าเกือบทุกครั้งซึ่งมีความบริสุทธิ์ ร้อยละ 99.9 หรือสูงกว่า ลดลงจากการวาดแบบตายก่อนที่จะถึงหัวที่บิดเบี้ยว อุณหภูมิการหลอมในระหว่างขั้นตอนการดึงจะส่งผลโดยตรงต่อพฤติกรรมของเส้นใยแต่ละเส้นเมื่อกระทบกับกรงตีเกลียว ทองแดงที่ผ่านการอบอ่อนจะยังคงแข็งกว่าและสปริงตัวกลับมาหลังจากการบิด ทำให้หน้าตัดทรงกลมบิดเบี้ยวเป็นรูปทรงวงรีเล็กน้อยเมื่อตัวนำออกจากแม่พิมพ์ที่ขึ้นรูป
การทดสอบการนำไฟฟ้าหลังจากการตีเกลียวโดยทั่วไปจะกำหนดเป้าหมายไปที่ค่าที่ใกล้เคียงกัน ไอเอซีเอส 100 เปอร์เซ็นต์ (มาตรฐานทองแดงอบอ่อนสากล) การลดลงที่วัดได้ต่ำกว่าประมาณ 98 เปอร์เซ็นต์ IACS มักจะชี้ไปที่แม่พิมพ์ดึงที่มีความร้อนสูงเกินไป หรือการยืดตัวของเกลียวที่มากเกินไปที่เกิดขึ้นระหว่างการตีเกลียว ซึ่งทั้งสองอย่างนี้ควรค่าแก่การตรวจสอบก่อนที่จะสันนิษฐานว่ามีปัญหาด้านคุณภาพของวัตถุดิบ
การตกแต่งพื้นผิวยังมีบทบาทที่มองข้ามได้ง่ายอีกด้วย เส้นที่วาดด้วยแม่พิมพ์ที่สึกหรอจะรับการให้คะแนนตามยาวที่ดีซึ่งจะเพิ่มความต้านทานพื้นผิวเล็กน้อย และสามารถเร่งการสึกหรอเฉพาะจุดบนแม่พิมพ์ขึ้นรูปของเครื่องตีเกลียวเมื่อเส้นใยที่มีฤทธิ์กัดกร่อนเริ่มผ่านมันหลายพันครั้งต่อกะ
ระบบควบคุมแรงดึงและเหตุใดจึงมีความสำคัญมากกว่ากำลังของมอเตอร์
ผู้ซื้อที่เพิ่งเริ่มใช้อุปกรณ์ตีเกลียวมักจะเน้นที่แรงม้าของมอเตอร์เป็นอันดับแรก แต่การควบคุมความตึงคือสิ่งที่กำหนดความสอดคล้องของหน้าตัดอย่างแท้จริง เบรกแบบเสียดทานทางกลเป็นวิธีการดั้งเดิม โดยใช้แผ่นสปริงวางติดกับหน้าแปลนกระสวยแต่ละอัน แม้ว่าจะมีราคาถูก แต่ก็สึกหรอไม่สม่ำเสมอเมื่อเวลาผ่านไป และต้องมีการปรับด้วยตนเองบ่อยครั้งเพื่อรักษาสมดุลของชุดกระสวยทั้งชุด
เบรกอนุภาคแม่เหล็กเข้ามาแทนที่ผ้าเสียดสีในเครื่องจักรระดับกลางและระดับพรีเมียมส่วนใหญ่ เนื่องจากจะยึดค่าความตึงที่ตั้งไว้โดยไม่คำนึงถึงจำนวนลวดที่เหลืออยู่บนกระสวย ซึ่งเบรกแบบเสียดทานไม่สามารถทำได้เนื่องจากเส้นผ่านศูนย์กลางของกระสวยหดตัวระหว่างการทำงาน การควบคุมความตึงแบบแอคทีฟที่ขับเคลื่อนด้วยเซอร์โวก้าวไปอีกขั้น โดยใช้มอเตอร์ขนาดเล็กบนตำแหน่งกระสวยแต่ละตำแหน่งเพื่อเพิ่มหรือลดความตึงตามการตอบสนองแบบเรียลไทม์ ซึ่งปัจจุบันพบเห็นได้ทั่วไปในสายการผลิตที่สร้างหน้าตัดที่มีพิกัดความเผื่อต่ำสำหรับการใช้งานชุดสายรัดในยานยนต์หรือการบินและอวกาศ
เจ้าหน้าที่ตรวจสอบคุณภาพในสายการผลิตดำเนินการระหว่างกะการผลิต
เส้นที่ทันสมัยส่วนใหญ่จะพอดีกับเลเซอร์ไมโครมิเตอร์โดยตรงต่อจากหัวตีเกลียวเพื่อบันทึกเส้นผ่านศูนย์กลางภายนอกอย่างต่อเนื่อง แทนที่จะอาศัยการเก็บตัวอย่างด้วยมือทุกๆ สองสามนาที สิ่งนี้จะลอยไปทางขวางก่อนที่แกนม้วนทั้งหมดจะได้รับผลกระทบ จุดตรวจทั่วไประหว่างกะมีดังต่อไปนี้
- การวัดเส้นผ่านศูนย์กลางภายนอก บันทึกอย่างต่อเนื่องด้วยเลเซอร์เกจ
- การตรวจสอบความยาวของเลย์โดยใช้เส้นที่ทำเครื่องหมายไว้และการตรวจสอบไม้บรรทัดทางกายภาพ
- การตรวจสอบพื้นผิวเกลียวด้วยสายตาเพื่อดูรอยให้คะแนนที่เหลือจากแม่พิมพ์ที่สึกหรอ
- การสุ่มตัวอย่างความต้านทานต่อส่วน 500 เมตรเทียบกับค่าโอห์มเป้าหมายต่อค่ากิโลเมตร
- ตรวจสอบความตึงของแกนม้วนเพื่อยืนยันการม้วนแม้ไม่มีรังนก
การเปลี่ยนแปลงอย่างฉับพลันของความยาวในการวางระหว่างแกนม้วนด้ายมักจะย้อนกลับไปที่สายพานกว้านที่ลื่นไถลหรือแรงดึงที่ไม่สม่ำเสมอบนกระสวยอันใดอันหนึ่ง ทั้งสองวิธีแก้ไขด่วนเมื่อแจ้งล่วงหน้า แทนที่จะค้นพบหลังจากที่แกนม้วนได้รับการพันและส่งไปยังลูกค้าแล้ว
ข้อบกพร่องของหน้าตัดทั่วไปและสาเหตุที่แท้จริง
| ข้อบกพร่องที่สังเกตได้ | สาเหตุที่เป็นไปได้ | การแก้ไขทั่วไป |
|---|---|---|
| ส่วนตัดขวางวงรี | ความตึงด้านหลังของกระสวยไม่เท่ากัน | ปรับสมดุลการตั้งค่าเบรกทั่วทั้งกรง |
| มีลักษณะเป็นเส้นหลวมๆ คลุมเครือ | สึกหรอขึ้นรูปตาย | เปลี่ยนแม่พิมพ์ตามเวลาที่กำหนด |
| เส้นผ่านศูนย์กลางดริฟท์กลางสปูล | เข็มขัดกว้านลื่น | ยึดหรือเปลี่ยนสายพาน |
| การให้คะแนนพื้นผิวบนเส้น | การวาดภาพที่สึกหรอจะตายต้นน้ำ | ตรวจสอบและเปลี่ยนชุดแม่พิมพ์วาดแบบ |
| ระดับการบิดที่ไม่สอดคล้องกันในคู่ | แบริ่งแกนหมุนสึกหรอทำให้เกิดการสั่นสะเทือน | หล่อลื่นหรือเปลี่ยนตลับลูกปืน |
ระบบอัตโนมัติ การควบคุม PLC และการบันทึกข้อมูลบนสายการผลิตสมัยใหม่
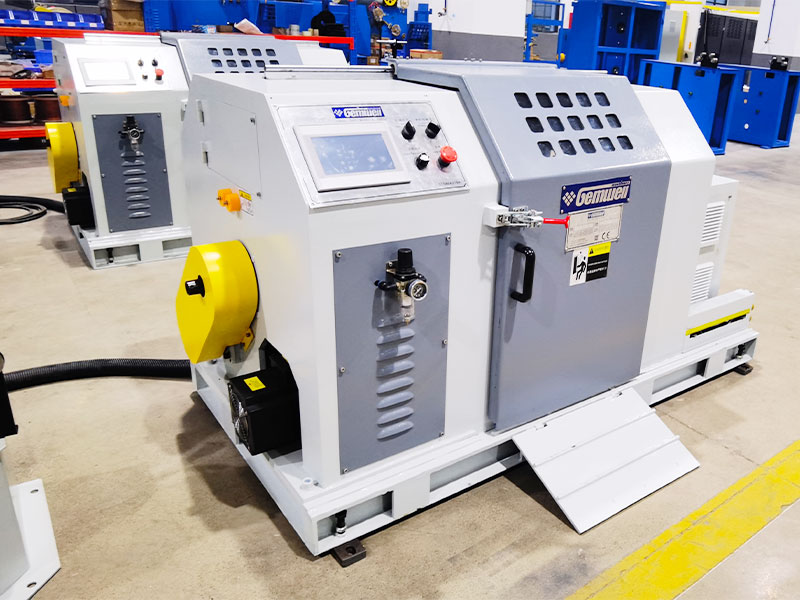
การติดตั้งเครื่องจักรหน้าตัดลวดทองแดงตีเกลียวรุ่นใหม่ทำงานภายใต้ตัวควบคุมลอจิกที่ตั้งโปรแกรมได้ซึ่งจัดเก็บสูตรสำหรับรหัสผลิตภัณฑ์แต่ละรหัส ครอบคลุมความยาวของเลย์ จุดเซ็ตพอยต์ของแรงดึง และความเร็วของกว้านไว้ด้วยกันในไฟล์เดียว การสลับระหว่างผลิตภัณฑ์กลายเป็นเรื่องของการโหลดสูตรอาหารที่เก็บไว้ แทนที่จะรีเซ็ตแป้นหมุนหลายสิบแป้นด้วยตนเอง ซึ่งจะลดเวลาการเปลี่ยน และลดโอกาสที่จะเกิดข้อผิดพลาดในการตั้งค่าที่ดำเนินไปตลอดการรัน
การบันทึกข้อมูลที่เชื่อมโยงกับ PLC ยังสร้างบันทึกที่สามารถตรวจสอบย้อนกลับได้สำหรับแกนม้วนทุกตัวที่ผลิต การแท็กการอ่านเส้นผ่านศูนย์กลาง ความเร็วในการทำงาน และเหตุการณ์การแจ้งเตือนใดๆ กับหมายเลขลำดับแกนม้วนแกน การตรวจสอบย้อนกลับนี้จะมีประโยชน์เมื่อใดก็ตามที่ลูกค้าดาวน์สตรีมรายงานปัญหา เนื่องจากทีมผู้ผลิตสามารถดึงบันทึกที่แน่นอนสำหรับสปูลนั้น แทนที่จะอาศัยหน่วยความจำหรือสมุดบันทึกกระดาษ
การใช้งานในอุตสาหกรรมสำหรับตัวนำทองแดงที่ควั่นและบิด
ตัวนำทองแดงตีเกลียวและสายคู่บิดเกลียวปรากฏขึ้นในอุตสาหกรรมต่างๆ มากมาย และการใช้งานแต่ละอย่างจะให้ความสำคัญกับเอาท์พุตของเครื่องจักรหน้าตัดที่แตกต่างกัน
| อุตสาหกรรม | ลำดับความสำคัญ | ภาพตัดขวางทั่วไป |
|---|---|---|
| สายรัดยานยนต์ | ต้านทานความเมื่อยล้าแบบยืดหยุ่น | 0.35 ถึง 6 ตร.มม |
| ข้อมูลและสายเคเบิลโทรคมนาคม | ระดับการบิดสม่ำเสมอ | 24 ถึง 26 AWG ต่อตัวนำ |
| สายไฟอาคาร | โปรไฟล์กลมและกะทัดรัด | 6 ถึง 240 ตร.มม |
| หุ่นยนต์และสายโซ่ลาก | วงจรชีวิตแบบยืดหยุ่นสูง | 0.14 ถึง 2.5 ตร.มม |
| สายไฟพลังงานทดแทน | การนำไฟฟ้าสูง ทนต่อสภาพอากาศ | 4 ถึง 95 ตร.มม |
การพิจารณาการใช้พลังงานและประสิทธิภาพของสาย
มวลที่หมุนเป็นตัวขับเคลื่อนการใช้พลังงานที่ใหญ่ที่สุดเพียงตัวเดียวบนสายตีเกลียว เนื่องจากการเร่งและลดความเร็วของกระสวยที่โหลดต้องใช้กำลังมากกว่าการดึงลวดไปข้างหน้าด้วยความเร็วคงที่ การออกแบบแบบท่อซึ่งมีมวลหมุนน้อยกว่ากรงโครงแข็งเต็มรูปแบบ โดยทั่วไปจะใช้พลังงานต่อกิโลกรัมของตัวนำสำเร็จรูปน้อยกว่าอย่างเห็นได้ชัดในอัตราเอาท์พุตที่เทียบเคียงได้
ไดรฟ์ความถี่ที่ปรับเปลี่ยนได้บนมอเตอร์แบบกว้านและแบบเคจช่วยให้ไลน์ค่อยๆ เพิ่มความเร็วของทางลาด แทนที่จะกระโดดตรงไปที่เต็มรอบต่อนาที ซึ่งทั้งสองอย่างนี้ช่วยปกป้องส่วนประกอบทางกลและทำให้การดึงกำลังเป็นไปอย่างราบรื่น ซึ่งมิฉะนั้นจะแสดงค่าความต้องการไฟฟ้าของโรงงาน
นิสัยการบำรุงรักษาที่ทำให้ความแม่นยำของภาพตัดขวางมีเสถียรภาพ
การเลื่อนลอยของภาพตัดขวางบนเครื่องพันเกลียวนั้นแทบจะไม่เกิดจากความล้มเหลวครั้งใหญ่เพียงครั้งเดียว โดยปกติแล้วจะเป็นการสะสมของจุดสึกหรอเล็กๆ น้อยๆ อย่างช้าๆ การสึกหรอของแม่พิมพ์เป็นสาเหตุที่พบบ่อยที่สุด เนื่องจากแม่พิมพ์ที่สึกหรอจะค่อยๆ ปล่อยให้มัดเกลียวเปิดกว้างกว่าข้อมูลจำเพาะเล็กน้อย ผู้ปฏิบัติงานที่บันทึกเวลาตายและเปลี่ยนแม่พิมพ์ขึ้นรูปตามกำหนดเวลา แทนที่จะรอข้อบกพร่องที่มองเห็นได้ จะรายงานแกนม้วนที่ไม่ยอมรับได้น้อยลงมากตลอดทั้งปีการผลิต
การหล่อลื่นแบริ่งบนกรงหรือท่อหมุนยังส่งผลต่อหน้าตัดทางอ้อมด้วย ตลับลูกปืนที่แห้งหรือสึกหรอจะทำให้เกิดการสั่นสะเทือนในหัวที่บิด ซึ่งแสดงเป็นความยาวของชั้นที่ไม่สอดคล้องกัน แทนที่จะเป็นปัญหาเกี่ยวกับเส้นผ่านศูนย์กลาง ดังนั้นช่างเทคนิคที่ติดตามข้อร้องเรียนเกี่ยวกับเส้นผ่านศูนย์กลางจึงควรตรวจสอบสภาพของตลับลูกปืนแม้ว่าการอ่านเส้นผ่านศูนย์กลางจะดูมั่นคงบนท่อนไม้ก็ตาม
การจัดแนวลูกกลิ้งนำทางเป็นอีกสิ่งหนึ่งที่ควรค่าแก่การตรวจสอบเป็นระยะ เนื่องจากลูกกลิ้งนำที่ไม่ตรงแนวเล็กน้อยสามารถดึงไปทางด้านข้างเล็กน้อยบนเส้นทางเกลียวซึ่งจะแสดงในภายหลังเป็นรูปตัดขวางวงรีภายใต้การตรวจสอบอย่างใกล้ชิดเท่านั้น
การเลือกประเภทเครื่องจักรสำหรับสายการผลิตใหม่
ผู้ซื้อเมื่อเปรียบเทียบเครื่องหน้าตัดลวดทองแดงตีเกลียวกับเครื่องพันหรือเครื่องตีเกลียวลวดคู่ ควรเริ่มต้นด้วยข้อกำหนดของผลิตภัณฑ์สำเร็จรูป ไม่ใช่แคตตาล็อกอุปกรณ์ หากเอาท์พุตเป็นตัวนำเดี่ยวขนาด 6 ตร.มม. ขึ้นไปสำหรับการกระจายพลังงาน โครงแข็งหรือตัวเรียงท่อที่ติดตั้งลูกกลิ้งบดอัดถือเป็นตัวเลือกที่ใช้งานได้จริง หากเอาต์พุตเป็นคู่การสื่อสารแบบสองตัวนำ จำเป็นต้องใช้เครื่องบิดเกลียวคู่สายโดยเฉพาะซึ่งมีระยะพิทช์ต่อสปินเดิลที่ตั้งโปรแกรมได้อย่างอิสระ เนื่องจากเครื่องตีเกลียวเพียงอย่างเดียวไม่สามารถสร้างคู่บิดเกลียวแบบควบคุมจากลวดที่หุ้มฉนวนไว้ล่วงหน้าได้
ความเข้ากันได้ของความเร็วของสายระหว่างอุปกรณ์ต้นน้ำและปลายน้ำก็สมควรได้รับความสนใจเช่นกัน หัวตีเกลียวที่ทำงานเร็วกว่าเครื่องอัดรีดฉนวนดาวน์สตรีมเพียงสร้างปัญหาลูปบัฟเฟอร์ ดังนั้นความเร็วของกว้านที่ตรงกันทั่วทั้งสายการผลิตจะช่วยป้องกันแรงดึงที่ไม่จำเป็นซึ่งจะทำให้หน้าตัดที่บิดเบี้ยวที่ข้อต่อระหว่างเครื่องจักร
พื้นที่ใช้สอยและกลุ่มผลิตภัณฑ์ในอนาคตก็คุ้มค่าที่จะพิจารณาตั้งแต่เนิ่นๆ เช่นกัน ฐานเครื่องที่เล็กกว่าของเครื่องจักรแบบท่อเหมาะกับโรงงานที่ใช้ปริมาณมากในช่วงเกจแคบ ในขณะที่เส้นโครงที่แข็งแรงให้ความยืดหยุ่นมากกว่าในการจัดการกับการแพร่กระจายของหน้าตัดที่กว้างขึ้นบนอุปกรณ์เดียวกันเมื่อเวลาผ่านไป
คำถามที่พบบ่อย
เครื่องตีเกลียวทองแดงควรมีความทนทานต่อหน้าตัดเท่าใด
ผู้ซื้อตัวนำไฟฟ้าส่วนใหญ่ระบุพิกัดความเผื่อไว้ บวกหรือลบ 1 เปอร์เซ็นต์ ของพื้นที่หน้าตัดที่กำหนด ตรวจสอบโดยการวัดเส้นผ่านศูนย์กลางเลเซอร์อย่างต่อเนื่องในระหว่างการผลิต แทนที่จะตรวจสอบเฉพาะจุดเพียงอย่างเดียว
เครื่องบิดเกลียวลวดเหมือนกับเครื่องพันเกลียวหรือไม่?
ไม่ เครื่องพันเกลียวจะบิดเกลียวเปลือยหลายๆ เส้นให้เป็นตัวนำเดียว ในขณะที่เครื่องบิดเกลียวคู่จะบิดตัวนำที่มีฉนวนอยู่แล้วสองตัวเข้าด้วยกันเพื่อสร้างคู่ที่สมดุลซึ่งใช้ในสายเคเบิลข้อมูลและโทรคมนาคม
เหตุใดการบดอัดจึงเปลี่ยนเส้นผ่านศูนย์กลางภายนอกของตัวนำตีเกลียว
ลูกกลิ้งบดอัดจะกดมัดเกลียวกลมให้มีรูปร่างหนาแน่นขึ้นทันทีหลังจากการบิด เพื่อขจัดช่องว่างอากาศระหว่างเกลียว โดยทั่วไปแล้วจะลดเส้นผ่านศูนย์กลางภายนอกลงประมาณ 8 ถึง 10 เปอร์เซ็นต์ เมื่อเปรียบเทียบกับมัดที่ไม่มีการอัดแน่นของพื้นที่หน้าตัดเดียวกัน
อะไรทำให้เกิดวงรีแทนที่จะเป็นหน้าตัดกลมหลังจากการควั่น?
แรงตึงด้านหลังที่ไม่สม่ำเสมอบนกระสวย ทองแดงที่ผ่านการอบอ่อนไม่เด้งกลับหลังการบิด หรือแม่พิมพ์ที่สึกหรอ เป็นสาเหตุที่พบบ่อยที่สุดสามประการของหน้าตัดที่ทำเสร็จแล้วนอกรอบ
ควรเปลี่ยนแม่พิมพ์ขึ้นรูปบนเส้นตีเกลียวบ่อยแค่ไหน?
ตารางการเปลี่ยนชั่วโมงดายคงที่ แทนที่จะรอให้มีข้อบกพร่องที่มองเห็นได้ จะรักษาพิกัดความเผื่อของหน้าตัดให้คงที่ และหลีกเลี่ยงการขยายกว้างขึ้นทีละน้อยซึ่งมาพร้อมกับดายที่สึกหรอ
เหตุใดระยะพิทช์บิดระหว่างคู่ภายในสายเคเบิลหลายคู่เดียวกันจึงแตกต่างกัน
การให้แต่ละคู่มีระดับเสียงที่แตกต่างกันเล็กน้อยจะช่วยลดโอกาสที่ทั้งสองคู่จะรับสัญญาณรบกวนจากกันและกัน เนื่องจากการจับคู่ระดับเสียงระหว่างคู่ข้างเคียงจะเพิ่มความเสี่ยงของสัญญาณรบกวนที่ความถี่บางอย่าง
อะไรคือความแตกต่างระหว่างเบรกแบบเสียดทานและเบรกอนุภาคแม่เหล็ก?
เบรกเสียดสีใช้แผ่นสปริงวางแนบกับหน้าแปลนกระสวย และจำเป็นต้องปรับใหม่ด้วยตนเองในขณะที่กระสวยเททิ้ง ในขณะที่เบรกอนุภาคแม่เหล็กจะยึดค่าแรงตึงที่ตั้งไว้โดยอัตโนมัติ โดยไม่คำนึงถึงลวดที่เหลืออยู่บนกระสวย
 ที่เกี่ยวข้อง สินค้า