E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, โซนเทคโนโลยีขั้นสูง, ตงไท่, เจียงซู, จีน | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


เครื่องขดลวดทำหน้าที่อะไร และเหตุใดจึงมีความสำคัญ
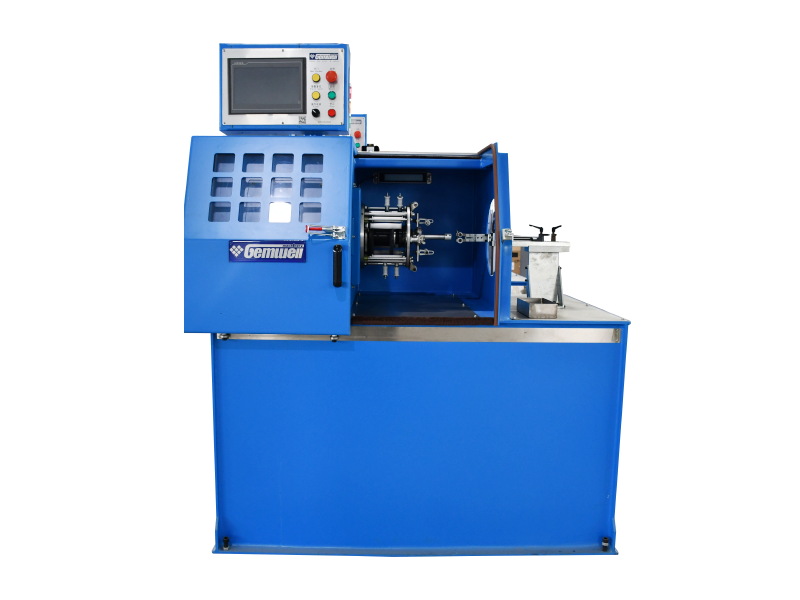
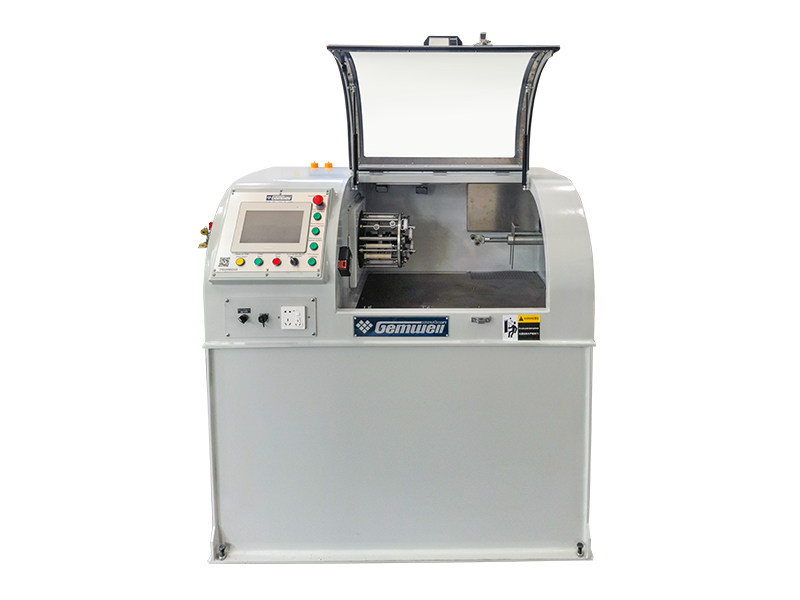
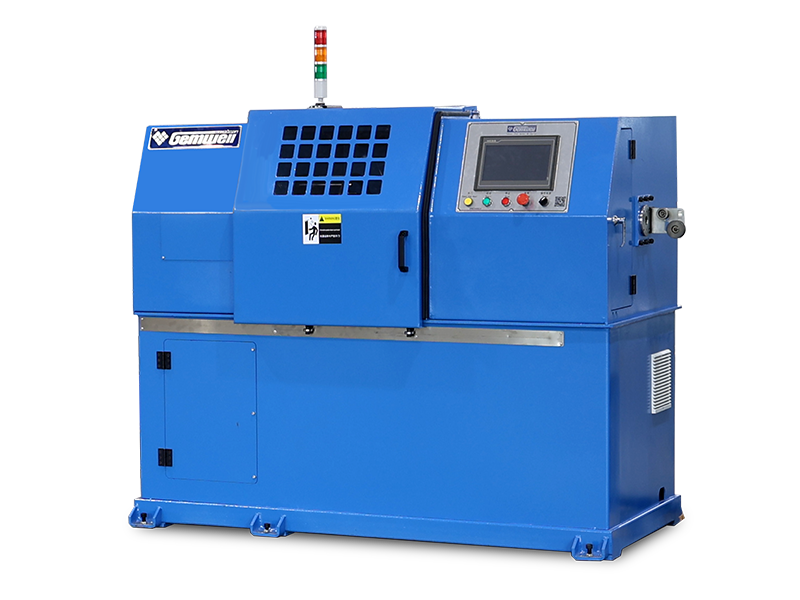
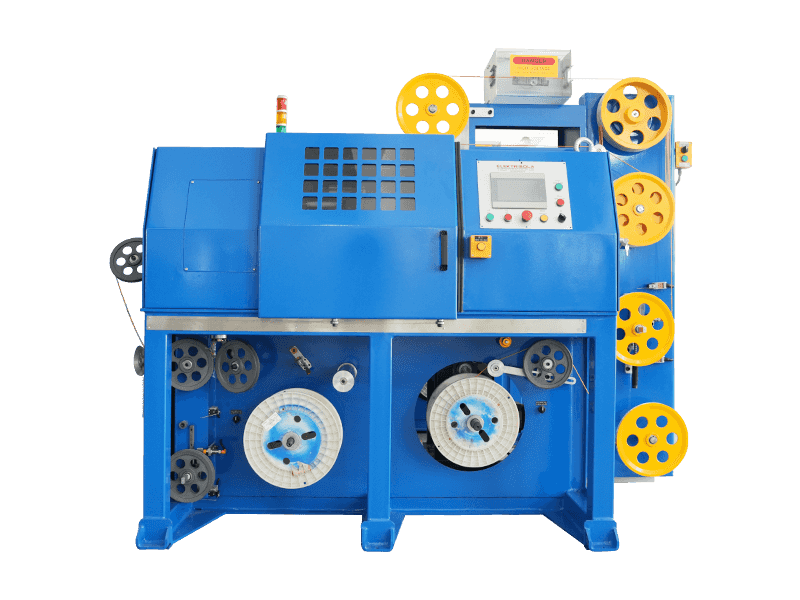
A เครื่องขดลวด นำลวดตรงหรือแกนม้วนแล้วพันให้เป็นม้วนที่สม่ำเสมอและควบคุมอย่างแน่นหนาด้วยความเร็วสูง จากนั้นจึงตัด มัด หรือรัดแต่ละม้วนเพื่อให้สามารถบรรจุ จัดส่ง หรือป้อนเข้าสู่ขั้นตอนกระบวนการถัดไปได้โดยตรง แบบสั้น: หากโรงงานต้องการเส้นผ่านศูนย์กลางคอยล์สม่ำเสมอ จำนวนรอบที่ทำซ้ำได้ และทำความสะอาดปลายคอยล์โดยไม่มีการหักงอหรือทับซ้อนกัน นี่คือเครื่องจักรที่จะทำ และจับคู่กับ เครื่องติดเทปลวด ทันทีหลังจากที่หัวขดปิดลูประหว่างการพันและการบรรจุภัณฑ์เป็นเส้นต่อเนื่องกันเส้นเดียว
ผู้ผลิตสายไฟ ร้านประกอบสายเคเบิล ผู้ผลิตสปริง และโรงงานอุปโภคการเชื่อมต่างพึ่งพาอุปกรณ์นี้ เนื่องจากการขดแบบแมนนวลช้า ไม่สอดคล้องกัน และใช้แรงงานหนัก พนักงานขดด้วยมืออาจผลิตขดได้ 40 ถึง 60 ขดต่อกะ ขึ้นอยู่กับเส้นผ่านศูนย์กลางของสายไฟ คอยล์เลอร์อัตโนมัติระดับกลางที่ทำงานที่ 300 ถึง 800 RPM บนหัว Take-up สามารถเปลี่ยนคอยล์ได้ 400 ถึง 1,200 คอยล์ในช่วงเวลาเดียวกัน โดยมีความทนทานต่อมิติที่เข้มงวดมากขึ้นจากคอยล์หนึ่งไปยังอีกคอยล์
นอกเหนือจากผลผลิตดิบแล้ว เหตุผลที่ลึกซึ้งกว่านั้นที่โรงงานเปลี่ยนการขดด้วยมือคือความแปรปรวน เมื่อผู้ใช้ขดลวดด้วยมือ ระยะห่างของการหมุน ความตึง และเส้นผ่านศูนย์กลางของขดสุดท้ายจะเปลี่ยนจากขดหนึ่งไปอีกขดหนึ่งเล็กน้อย และจากผู้ปฏิบัติงานไปยังผู้ปฏิบัติงานข้ามกะเล็กน้อย ความแปรปรวนนั้นจะแสดงในภายหลังว่าเป็นปัญหาการป้อนของหุ่นยนต์เชื่อม การจ่ายที่พันกันบนส่วนหัวของตะปู หรือคอยล์ที่ลูกค้าปฏิเสธเนื่องจากการพันที่ไม่สม่ำเสมอ เครื่องคอยล์ที่ตั้งค่าอย่างเหมาะสมจะขจัดความแปรปรวนส่วนใหญ่ออกไป เนื่องจากความตึง ความเร็ว และจำนวนรอบจะถูกควบคุมโดยเซ็นเซอร์และการตั้งค่าเดียวกันทุกๆ รอบ
คู่มือส่วนที่เหลือนี้จะอธิบายเกี่ยวกับประเภทเครื่องจักร วิธีการทำงานร่วมกันของเครื่องขดลวดและเครื่องพันลวด ผู้ซื้อส่วนประกอบควรพิจารณาอย่างละเอียดก่อนสั่งซื้อ วิธีที่เครื่องจักรทำงานแตกต่างกันในวัสดุลวดทั่วไป การแนะนำวงจรการผลิตทั้งหมดตั้งแต่ลวดดิบไปจนถึงขดลวดแถบรัดสำเร็จรูป พฤติกรรมการบำรุงรักษาที่ยืดอายุการใช้งานจริง ข้อพิจารณาในการจัดหาและการประเมินโรงงาน ข้อผิดพลาดในการซื้อทั่วไป และคำถามที่มักเกิดขึ้นบ่อยที่สุดจากวิศวกรโรงงานที่ประเมินอุปกรณ์ใหม่ในปี 2026
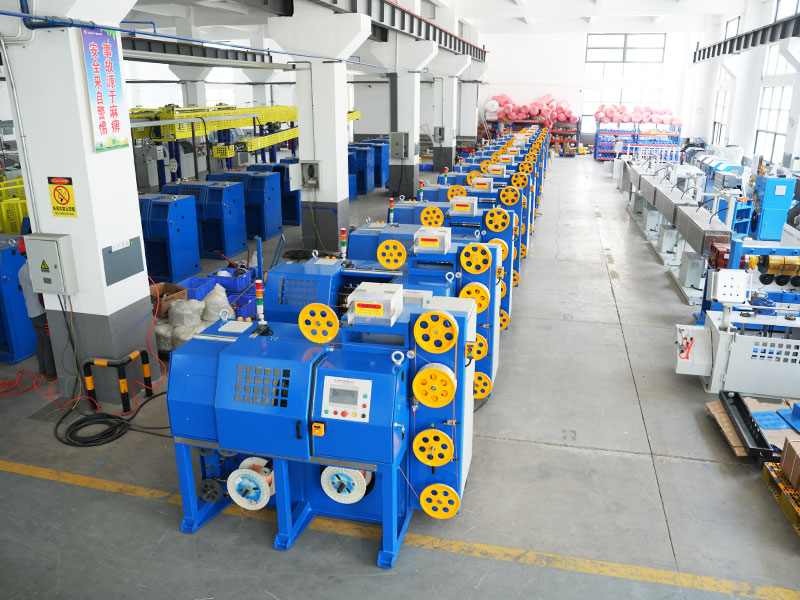
ประเภทหลักของเครื่องขดลวดในตลาด
อุปกรณ์คอยล์ไม่ได้มีขนาดเดียวสำหรับทุกคน มาตรวัดลวด ความแข็งของวัสดุ เป้าหมายน้ำหนักคอยล์ และวิธีการบรรจุหีบห่อขั้นปลาย ล้วนผลักดันผู้ซื้อให้มีการกำหนดค่าที่แตกต่างกัน ด้านล่างนี้คือหมวดหมู่ที่ครอบคลุมเครื่องจักรส่วนใหญ่ที่ติดตั้งในโรงงานผลิตสายไฟ เคเบิล และสปริงในปัจจุบัน
คอยล์วงแหวนแนวนอน
ลวดลมเหล่านี้จะพันรอบแขนหมุนหรือสปินเนอร์ในขณะที่ลวดป้อนเข้าจากแกนคงที่ ทำให้เกิดขดลวดรูปวงแหวนที่แบน เป็นตัวเลือกมาตรฐานสำหรับลวดเชื่อม ลวดฟันดาบ และลวดเหล็กเหนียวทั่วไปที่น้ำหนักคอยล์ตั้งแต่ 15 กก. ถึงมากกว่า 1,000 กก. ต่อม้วน คอยล์เลอร์แนวนอนมีค่าจุดศูนย์ถ่วงต่ำ ซึ่งช่วยให้เครื่องมีเสถียรภาพแม้ที่ความเร็วแกนหมุนที่เร็วขึ้น เนื่องจากคอยล์จะแบนราบระหว่างการพันขดลวด แรงโน้มถ่วงช่วยให้ลวดยึดเข้าที่เท่าๆ กัน ซึ่งเป็นเหตุผลว่าทำไมโครงร่างนี้จึงยังคงเป็นตัวเลือกที่ใช้กันทั่วไปสำหรับลวดเกจที่หนักกว่า
บาร์เรลแนวตั้งหรือคอยล์ตะกร้า
ลวดถูกวางลงในตะกร้าหรือถังหมุนในรูปแบบเลขแปดหรือระดับลม ซึ่งเป็นเรื่องปกติสำหรับลวดเกจที่ละเอียดกว่าที่ใช้ในการผลิตสปริง ลวดตะปู หรือลวดตัวนำทองแดงและอะลูมิเนียมที่มีไว้สำหรับการดึงเพิ่มเติม เลย์เอาต์นี้มีแนวโน้มที่จะลดการบิดของลวดและความเค้นบิดเมื่อเปรียบเทียบกับการพันแบบม้วนต่อม้วน ซึ่งมีความสำคัญเนื่องจากลวดบิดอาจทำให้เกิดการสึกหรอของแม่พิมพ์ที่ไม่สม่ำเสมอและพื้นผิวที่ไม่สอดคล้องกันบนโลหะอ่อน
เครื่องม้วนชั้นที่แม่นยำ
ใช้โดยที่ทุกรอบจะต้องอยู่ติดกับอันก่อนหน้า เครื่องม้วนแบบชั้นเป็นสิ่งที่พบเห็นได้ทั่วไปในลวดแม่เหล็กเคลือบ ลวดเชื่อมสำหรับระบบฟีดของหุ่นยนต์ และขดลวดใดๆ ที่ต้องจ่ายออกโดยไม่พันกันในภายหลัง กลไกการเคลื่อนที่จะเคลื่อนที่กลับไปกลับมาตามการหมุนของสปินเดิล และความแม่นยำของระยะพิทช์มักจะอยู่ที่ 0.1 ถึง 0.3 มิลลิเมตร ความทนทานที่แน่นหนานี้ช่วยให้เซลล์การเชื่อมด้วยหุ่นยนต์สามารถดึงลวดได้อย่างต่อเนื่องเป็นเวลาหลายชั่วโมงโดยไม่มีอุปสรรคแม้แต่ครั้งเดียวขัดขวางวงจรการเชื่อม
สายการขดและการพันเทปแบบผสมผสาน
แทนที่จะใช้การขดและบรรจุภัณฑ์เป็นสถานีสองแห่งที่แยกจากกัน ปัจจุบันโรงงานหลายแห่งติดตั้งสายการผลิตแบบรวมโดยที่คอยล์เลอร์จะปล่อยลงในเครื่องติดลวดหรือหัวรัดโดยตรง วิธีนี้จะลบการจัดการด้วยตนเองระหว่างสองขั้นตอนออก และกำลังกลายเป็นการกำหนดค่าเริ่มต้นอย่างรวดเร็วสำหรับลวดเชื่อมที่มีปริมาตรปานกลางถึงสูงและการทำงานของลวด MIG เนื่องจากยังช่วยเพิ่มพื้นที่ว่างบนพื้นซึ่งอาจจำเป็นสำหรับสายพานลำเลียงบัฟเฟอร์ระหว่างเครื่องจักรสองเครื่องที่แยกจากกัน
คอยล์คอยล์แบบหมุนได้
แขนใบปลิวจะหมุนไปรอบแกนม้วนหรือแกนยึดที่อยู่กับที่ โดยวางลวดลงในขณะที่จุดหยิบขึ้นยังคงอยู่กับที่ การออกแบบนี้เหมาะกับการใช้งานความเร็วสูงที่มีเส้นผ่านศูนย์กลางเล็กกว่า ซึ่งตัวลวดนั้นบอบบางเกินกว่าจะดึงผ่านวงแหวนหมุนได้ เช่น ลวดทองแดงเนื้อละเอียดหรือลวดเคลือบที่ต้องลดการครูดที่พื้นผิวให้เหลือน้อยที่สุด
คอยล์หัวคู่หรือแกนคู่
หัวขดสองหัววิ่งขนานกันหรือสลับกันบนโครงฐานเดียวกัน ดังนั้นหัวหนึ่งจึงสามารถขนคอยล์ที่เสร็จแล้วออกได้ ในขณะที่อีกหัวหนึ่งคอยไขลาน ช่วยลดเวลาตายระหว่างรอบที่ใกล้ศูนย์ การกำหนดค่านี้เป็นเรื่องปกติในโรงงานที่มีปริมาณการผลิตสูงในแต่ละวัน โดยที่การหยุดทำงานเพียงไม่กี่วินาทีต่อรอบก็ทำให้สูญเสียผลผลิตอย่างมีนัยสำคัญตลอดทั้งกะงาน
เครื่องขดลวดกับเครื่องติดเทปลวด: แต่ละเครื่องจะพอดีกัน
เครื่องจักรทั้งสองเครื่องนี้สับสนบ่อยครั้งเนื่องจากมักจะนั่งติดกันในขั้นตอนการผลิต แต่จะแก้ปัญหาที่แตกต่างกัน
เครื่องม้วนลวด
สร้างเส้นลวดให้เป็นขด ควบคุมจำนวนรอบและเส้นผ่านศูนย์กลางของขด และกำหนดน้ำหนักของขดสุดท้าย หน้าที่หลักคือการขึ้นรูปและวัด ไม่ใช่การรักษาความปลอดภัย ทุกอย่างเกี่ยวกับรูปทรงภายในของคอยล์ ความแน่นของขดลวด ชั้นที่ซ้อนกันเท่ากัน และความสะอาดของจุดเริ่มต้นและจุดสิ้นสุด ล้วนมาจากขั้นตอนนี้
เครื่องติดเทปลวด
พันเทปหรือในการตั้งค่าสายรัดพลาสติกบางจุด รอบคอยล์ที่ทำเสร็จแล้วด้วยจุดสองจุดขึ้นไป เพื่อให้คอยล์คงรูปร่างไว้ระหว่างการจัดการ การจัดเก็บ และการขนส่ง หากไม่มีขั้นตอนนี้ ขดลวดเหล็กสปริงหรือลวดเชื่อมอาจสปริงเปิดและพันกันทันทีที่ออกจากเครื่อง ขั้นตอนการติดเทปเป็นเรื่องเกี่ยวกับการรักษารูปร่างที่คอยล์เลอร์สร้างไว้แล้วเท่านั้น ไม่ใช่การแก้ไขคอยล์ที่มีบาดแผลที่ไม่ดี
ในรูปแบบที่มีประสิทธิภาพ คอยล์จะถ่ายโอนจากหัวคอยล์ไปยังแท่นหมุนหรือสายพานลำเลียง โดยที่หน่วยเทปจะจัดทำดัชนีไว้รอบๆ ติดเทปตามจำนวนจุดที่โปรแกรมไว้ และปล่อยคอยล์ที่มีแถบสีเสร็จแล้วลงบนสายพานลำเลียงแบบนำออก โรงงานที่ข้ามขั้นตอนการติดเทปและอาศัยการมัดด้วยมือรายงานรอบเวลาต่อขดลวดยาวนานขึ้นประมาณ 3 ถึง 5 เท่า และเศษเหล็กจากคอยล์ที่คลายตัวก่อนถึงมือลูกค้าจะสูงขึ้นอย่างเห็นได้ชัด
นอกจากนี้ยังช่วยคิดเกี่ยวกับโหมดความล้มเหลวแยกกัน ปัญหาการขดจะมีลักษณะเป็นขดวงรี หลวม หรือทับซ้อนกันตรงออกจากศีรษะ ปัญหาการติดเทปจะปรากฏขึ้นในภายหลัง บ่อยครั้งหลังจากที่คอยล์ได้ผ่านขั้นตอนการจัดการไปแล้ว 2-3 ขั้นตอน เนื่องจากเทปหลุด ฉีกขาด หรือไม่สามารถยึดคอยล์ได้ การวินิจฉัยว่าขั้นตอนใดที่ทำให้เกิดการร้องเรียนจากลูกค้าจะช่วยประหยัดเวลาในการแก้ไขปัญหาที่สูญเปล่าในโรงงานได้มาก
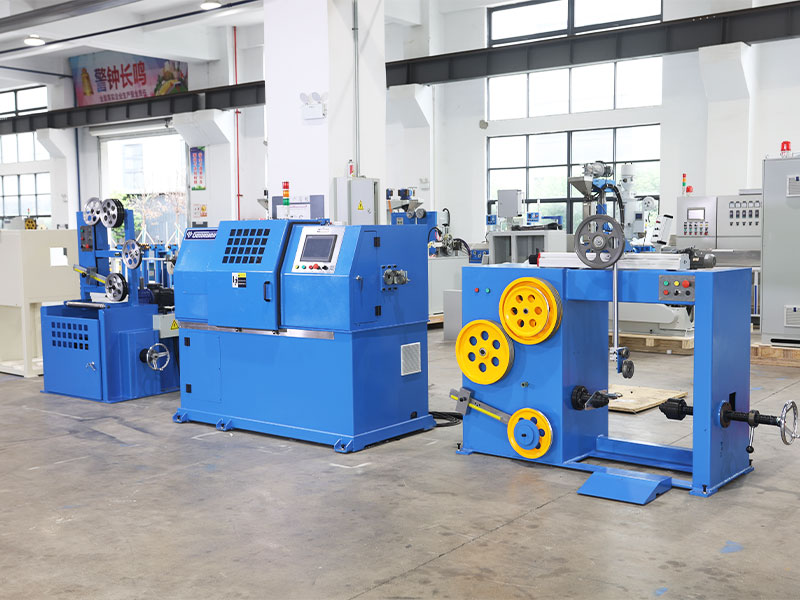
ส่วนประกอบหลักและสิ่งที่ต้องตรวจสอบก่อนตัดสินใจซื้อ
เครื่องขดลวดทุกเครื่อง โดยไม่คำนึงถึงยี่ห้อ ถูกสร้างขึ้นโดยใช้ระบบย่อยจำนวนหนึ่งระบบเดียวกัน การรู้ว่าแต่ละส่วนมีส่วนช่วยอย่างไรช่วยให้ผู้ซื้ออ่านเอกสารข้อมูลจำเพาะได้อย่างถูกต้อง แทนที่จะเปรียบเทียบแค่ตัวเลขความเร็วพาดหัว
| ระบบย่อย | หน้าที่เล็กๆ | หน้าที่ปานกลาง | งานหนัก |
|---|---|---|---|
| ช่วงเส้นผ่านศูนย์กลางลวด | 0.2 ถึง 1.6 มม | 1.6 ถึง 6.0 มม | 6.0 ถึง 16 มม |
| ความจุน้ำหนักคอยล์ | มากถึง 25 กก | 25 ถึง 250 กก | 250 ถึง 1,200 กก |
| ความเร็วแกนหมุน | สูงสุด 1,200 รอบต่อนาที | 300 ถึง 800 รอบต่อนาที | 80 ถึง 300 รอบต่อนาที |
| ประเภทไดรฟ์ | มอเตอร์ AC พร้อมอินเวอร์เตอร์ | เซอร์โวมอเตอร์ | เซอร์โวพร้อมทดเกียร์ |
| เวลาการเปลี่ยนแปลงโดยทั่วไป | 5 ถึง 10 นาที | 10 ถึง 25 นาที | 20 ถึง 45 นาที |
การควบคุมการป้อนและแรงดึง
แขนนักเต้น ตัวปรับแรงตึงแบบนิวแมติก หรือระบบโหลดเซลล์แบบวงปิดช่วยป้อนลวดเข้าไปในหัวขดด้วยค่าความตึงที่คงที่และควบคุมได้ ความตึงที่ไม่สม่ำเสมอเป็นสาเหตุเดียวที่พบบ่อยที่สุดที่ทำให้ขดลวดหลวมหรือเป็นวงรี ดังนั้นส่วนประกอบนี้จึงสมควรได้รับความสนใจมากกว่าที่ผู้ซื้อส่วนใหญ่ให้ความสำคัญระหว่างการเลือกอุปกรณ์ สำหรับเครื่องจักรระดับสูง ตัวปรับความตึงจะรายงานการตอบสนองแบบเรียลไทม์ไปยังแผงควบคุม เพื่อให้ผู้ปฏิบัติงานเห็นแนวโน้มของความตึงเครียดก่อนที่จะกลายเป็นคอยล์ที่ถูกปฏิเสธ แทนที่จะค้นพบปัญหาภายหลังข้อเท็จจริง
หัวขดหรือปินเนอร์
นี่คือองค์ประกอบหมุนที่สร้างรูปร่างลวดให้เป็นวงแหวนหรือชั้น โดยปกติแล้ว เส้นผ่านศูนย์กลางของหัวจะปรับได้ตามช่วงที่กำหนด โดยให้เครื่องจักรหนึ่งเครื่องจัดการกับคอยล์หลายขนาดโดยไม่ต้องเปลี่ยนเครื่องมือทั้งหมด คุณภาพของตลับลูกปืนภายในชุดประกอบนี้มีผลกระทบอย่างมากต่อระดับเสียงและค่าบำรุงรักษาในระยะยาว เนื่องจากทำงานอย่างต่อเนื่องที่ความเร็วเต็มพิกัดของเครื่อง
การนับและการวัดความยาว
ล้อตัวเข้ารหัสหรือตัวนับแสงจะติดตามการเลี้ยวหรือความยาวเชิงเส้น เพื่อให้เครื่องจักรตัดตามน้ำหนักหรือความยาวเป้าหมายที่แน่นอน ตัวควบคุมสมัยใหม่มีความแม่นยำของความยาวอยู่ภายใน 0.5 เปอร์เซ็นต์บนอุปกรณ์ที่ได้รับการบำรุงรักษาอย่างดี การวัดนี้ยังป้อนเข้าสู่การคำนวณน้ำหนักคอยล์โดยตรง ซึ่งมีความสำคัญสำหรับโรงงานที่ขายลวดตามน้ำหนัก และจำเป็นต้องหลีกเลี่ยงการเติมคอยล์มากเกินไปอย่างสม่ำเสมอ
การตัดและการดีดออก
เมื่อถึงจำนวนเป้าหมาย แรงเฉือนแบบนิวแมติกหรือไฮดรอลิกจะตัดสายไฟ และแขนดีดตัวหรือแท่นเอียงจะดันคอยล์ที่เสร็จแล้วไปยังสถานีถัดไป ซึ่งมักจะเป็นเครื่องติดเทปลวด การตัดที่สะอาดและไร้เสี้ยนมีความสำคัญมากกว่าเสียง เนื่องจากปลายลวดที่ขาดอาจไปขัดขวางขดลวดถัดไประหว่างการซ้อนหรือติดบนฟิล์มบรรจุภัณฑ์ระหว่างการพัน
แผงควบคุมและการจัดเก็บสูตรอาหาร
ส่วนต่อประสานระหว่างมนุษย์กับเครื่องจักรคือจุดที่ผู้ปฏิบัติงานตั้งค่าเส้นผ่านศูนย์กลางของสายไฟ น้ำหนักคอยล์เป้าหมายหรือจำนวนรอบ ความเร็วสปินเดิล และเป้าหมายความตึง เครื่องจักรที่มีการจัดเก็บสูตรช่วยให้โรงงานสามารถบันทึกชุดพารามิเตอร์แบบเต็มสำหรับแต่ละผลิตภัณฑ์และเรียกคืนได้ในไม่กี่วินาที แทนที่จะป้อนทุกค่าด้วยตนเองทุกครั้งที่มีการเปลี่ยน ซึ่งเป็นหนึ่งในวิธีประหยัดเวลาที่ใหญ่ที่สุดในโรงงานที่มีหลายผลิตภัณฑ์
พฤติกรรมการขดของวัสดุลวดทั่วไปเปลี่ยนแปลงไปอย่างไร
เครื่องขดม้วนแบบเดียวกันอาจมีพฤติกรรมแตกต่างไปมากขึ้นอยู่กับวัสดุที่วิ่งผ่าน และผู้ซื้อที่มองข้ามปัญหานี้ลงเอยด้วยการไล่ตามปัญหาด้านคุณภาพซึ่งจริงๆ แล้ววัสดุไม่ตรงกันมากกว่าเป็นความผิดพลาดของเครื่องจักร
เหล็กเหนียวและลวดเชื่อม
ค่อนข้างให้อภัยกับขดลวดเนื่องจากมันรักษารูปร่างได้ดี แต่เหล็กเกจที่หนักกว่านั้นต้องการแรงตึงที่แข็งแกร่งกว่าและการจัดเรียงแบริ่งหัวคอยล์ที่แข็งแกร่งกว่าเพื่อหลีกเลี่ยงการโก่งตัวที่ความเร็ว
ลวดตัวนำทองแดงและอลูมิเนียม
นุ่มกว่าและมีแนวโน้มที่จะเกิดรอยบนพื้นผิวมากกว่า ดังนั้นแรงตึงจึงต้องลดลง และลูกกลิ้งนำจะได้รับประโยชน์จากพื้นผิวสัมผัสที่เรียบกว่าและเคลือบบ่อยกว่า เพื่อหลีกเลี่ยงไม่ให้พื้นผิวเป็นรอยขูดขีด
สปริงสตีล
แนวโน้มการสปริงกลับสูงหมายความว่าคอยล์ต้องการเปิดทันทีที่แรงดึงถูกปล่อยออกมา ซึ่งเป็นเหตุผลว่าทำไมขั้นตอนการติดเทปจึงมีความสำคัญอย่างมากสำหรับวัสดุนี้ และเหตุใดจำนวนจุดติดเทปจึงมักจะสูงกว่าสำหรับลวดสปริงมากกว่าโลหะที่อ่อนกว่า
ลวดสแตนเลส
ความแข็งที่สูงขึ้นจะเพิ่มการสึกหรอของลูกกลิ้งนำและใบเฉือนในการตัดเมื่อเวลาผ่านไป ดังนั้นโรงงานที่ใช้สเตนเลสจำนวนมากมักจะเปลี่ยนชิ้นส่วนที่สึกหรอในรอบที่สั้นกว่าโรงงานที่ใช้เหล็กเหนียวเป็นส่วนใหญ่
ลวดเคลือบหรือฉนวน
การเคลือบอีนาเมลหรือพลาสติกอาจได้รับความเสียหายจากแรงตึงที่มากเกินไปหรือพื้นผิวตัวนำที่หยาบ ดังนั้นวัสดุเหล่านี้มักจะทำงานที่แรงตึงที่ลดลงโดยให้ความสนใจเป็นพิเศษในการรักษาลูกกลิ้งนำทางให้สะอาดและปราศจากเศษที่ฝังอยู่
วงจรการผลิตเต็มรูปแบบทีละขั้นตอน
การทำความเข้าใจลำดับจริงของคอยล์ที่ผ่านไปช่วยให้ผู้ซื้อถามคำถามที่ชัดเจนยิ่งขึ้นในระหว่างการเยี่ยมชมโรงงานหรือการสาธิตอุปกรณ์ เนื่องจากแต่ละขั้นตอนเป็นสถานที่ที่คุณภาพอาจได้รับหรือสูญเสียไป
- ลวดดิบจะจ่ายออกจากแกนจ่ายหรือเส้นลาก และผ่านเครื่องหนีบผมเริ่มต้นเพื่อขจัดความโค้งที่ตั้งไว้ออกจากการประมวลผลขั้นต้น
- ลวดจะเข้าสู่ระบบปรับความตึง โดยที่แขนนักเต้นหรือโหลดเซลล์จะดึงแรงดึงอย่างคงที่ขณะป้อนเข้าหาหัวขด
- หัวขดหรือสปินเนอร์เริ่มพันขดลวด โดยได้รับคำแนะนำจากกลไกการหมุนหากเครื่องจักรเป็นเครื่องม้วนชั้นที่มีความแม่นยำ หรือตามเส้นทางการหมุนตามธรรมชาติหากเป็นคอยล์เดอร์แบบวงแหวน
- ตัวเข้ารหัสจะนับหรือวัดความยาวอย่างต่อเนื่องโดยเทียบกับเป้าหมายที่ตั้งไว้บนแผงควบคุม
- เมื่อถึงเป้าหมายแล้ว เครื่องจะส่งสัญญาณแรงเฉือนที่จะตัดลวดให้เรียบร้อย ณ จุดที่โปรแกรมไว้
- แขนดีดตัว แท่นเอียง หรือการถ่ายโอนสายพานลำเลียงจะย้ายขดลวดที่เสร็จแล้วออกจากส่วนหัวและไปยังสถานีถัดไป
- หากมีการรวมเครื่องพันเทปเข้าด้วยกัน คอยล์จะดัชนีอยู่ในวงล้อหมุนเทป โดยจะติดเทปที่จุดสองถึงสี่จุดรอบเส้นรอบวง
- ขดลวดแถบสีที่เสร็จแล้วจะเคลื่อนไปยังสายพานลำเลียงแบบนำออกเพื่อชั่งน้ำหนัก ติดฉลาก และจัดเตรียมบรรจุภัณฑ์หรือการขนส่ง
จุดอ่อนใดๆ ในห่วงโซ่นี้ ไม่ว่าจะเป็นตัวปรับความตึงที่สึกหรอ ใบมีดตัดทื่อ หรือสายพานเทปที่ไม่ตรงแนว มีแนวโน้มที่จะปรากฏเป็นการร้องเรียนด้านคุณภาพในอีกหลายขั้นตอนต่อมา ซึ่งเป็นเหตุผลว่าทำไมโรงงานที่แก้ไขปัญหาอย่างเป็นระบบตั้งแต่ขั้นตอนที่หนึ่งไปข้างหน้าจึงสามารถแก้ไขปัญหาได้เร็วกว่าพืชที่กระโดดตรงไปสู่การปรับเครื่องจักรเครื่องสุดท้ายในสายการผลิต
วิธีการเลือกเครื่องขดลวดที่เหมาะสมสำหรับสายการผลิตของคุณ
รายการตรวจสอบด้านล่างสะท้อนถึงคำถามที่เปลี่ยนแปลงการตัดสินใจซื้อ โดยอิงตามเกณฑ์ทางเทคนิคที่ทีมจัดซื้อส่วนใหญ่ดำเนินการเมื่อระบุอุปกรณ์คอยล์ใหม่
- ยืนยันช่วงเส้นผ่านศูนย์กลางลวดทั้งหมดที่คุณใช้งานในปัจจุบันและทุกที่ที่คุณคาดว่าจะขยายในอีกสองถึงสามปีข้างหน้า ไม่ใช่แค่สินค้าขายดีในปัจจุบัน
- จับคู่น้ำหนักคอยล์ที่ส่งออกกับบรรจุภัณฑ์และมาตรฐานการจัดส่งของคุณ เครื่องจักรที่มีน้ำหนักเกินเป้าหมายถึง 2 เปอร์เซ็นต์จะเพิ่มต้นทุนวัสดุจริงตลอดทั้งปีการผลิต
- ตรวจสอบว่าสามารถจับคู่เครื่องกับเครื่องติดลวดบนโครงฐานเดียวกันได้โดยตรงหรือไม่ หรือต้องใช้สายพานลำเลียงแยกต่างหากและพื้นที่พื้นเพิ่มเติมหรือไม่
- สอบถามเวลาเปลี่ยนระหว่างขนาดคอยล์ เครื่องจักรบางเครื่องต้องใช้เวลา 5 นาที บางเครื่องต้องใช้เวลา 45 นาที และสารประกอบที่แตกต่างกันนั้นรวดเร็วในโรงงานที่มีผลิตภัณฑ์หลากหลาย
- ตรวจสอบตัวเลือกภาษาของแผงควบคุม และดูว่าการจัดเก็บสูตรอาหารช่วยให้ผู้ปฏิบัติงานเรียกคืนงานที่บันทึกไว้ แทนที่จะป้อนพารามิเตอร์อีกครั้งด้วยตนเองหรือไม่
- ตรวจสอบว่าอะไหล่ใดบ้างที่เก็บไว้ในประเทศเทียบกับชิ้นส่วนที่ต้องนำเข้า เนื่องจากตลับลูกปืนแบบขดและเซ็นเซอร์ความตึงเป็นชิ้นส่วนที่สึกหรอเร็วที่สุด
- สอบถามว่าเครื่องจักรทำงานอย่างไรกับวัสดุทุกประเภทที่คุณใช้งาน ไม่ใช่แค่ตัวอย่างที่ซัพพลายเออร์ใช้ในวิดีโอสาธิต
- ดูพื้นที่ใช้งานรวมถึงการยืดผมป้อนเข้าและป้อนออกหรือส่วนสายพานลำเลียง ไม่ใช่แค่หัวคอยล์เท่านั้น เนื่องจากพื้นที่บนพื้นมักจะถูกประเมินต่ำไปในระหว่างการวางแผน
- ถามเกี่ยวกับระดับเสียงและการสั่นสะเทือนที่ความเร็วเต็มว่าเครื่องจะทำงานใกล้กับอุปกรณ์ที่มีความแม่นยำอื่นๆ หรือในพื้นที่ทำงานที่ใช้ร่วมกันหรือไม่
การรวมเครื่องพันลวดเข้ากับสายขด
การผสมผสานการพันคอยล์และการติดเทปที่ได้รับการปรับแต่งมาอย่างดีนั้นจะถูกตัดสินน้อยลงด้วยความเร็วสูงสุด และมากขึ้นจากการที่คอยล์จำนวนน้อยถูกปฏิเสธเนื่องจากการพันแบบหลวม การวางเทปที่ไม่อยู่ตรงกลาง หรือเทปที่ทับซ้อนปลายลวดที่ตัด
เครื่องติดเทปลวดส่วนใหญ่จะวางดัชนีรอบๆ ขดลวดบนสายพานหมุนหรือชุดลูกกลิ้งที่ขับเคลื่อน โดยติดเทปสองถึงสี่พันรอบจุดสองถึงสี่จุดรอบเส้นรอบวงของขดลวด จำนวนจุดติดเทปขึ้นอยู่กับเส้นผ่านศูนย์กลางของคอยล์และความแข็งของลวด โดยทั่วไปแล้วคอยล์เกจที่แข็งกว่าและหนักกว่านั้นจะต้องมีสี่จุดในการปิด ในขณะที่คอยล์เกจที่เบากว่าสามารถยึดได้ด้วยสองจุด
เมื่อระบุสายแบบรวม ขอให้ซัพพลายเออร์เรียกใช้คอยล์ตัวอย่างจากลวดจริงของคุณ ไม่ใช่แกนเดโม เนื่องจากพื้นผิวลวดและลักษณะการสปริงกลับจะเปลี่ยนวิธีการดึงเทป การทับซ้อนของเทปประมาณ 30 ถึง 50 เปอร์เซ็นต์ต่อการห่อแต่ละครั้งเป็นจุดเริ่มต้นทั่วไป จากนั้นจึงปรับตามลักษณะการทำงานของคอยล์ในการทดสอบการขนส่ง
ความกว้างของเทปและประเภทของกาวยังมีความสำคัญมากกว่าที่ผู้ซื้อหลายรายคาดหวังไว้ เทปที่แคบกว่าจะใช้เร็วกว่าแต่อาจต้องใช้การพันเพิ่มเติมเพื่อยึดคอยล์ที่หนักกว่าไว้ ในขณะที่เทปที่กว้างกว่าจะครอบคลุมหน้าคอยล์โดยใช้การผ่านน้อยลง แต่จะเพิ่มต้นทุนวัสดุต่อคอยล์ ความแข็งแรงของกาวควรสอดคล้องกับระยะเวลาการเก็บรักษาและสภาวะการจัดการที่คาดไว้ของคอยล์ เนื่องจากเทปที่ทำงานได้ดีในคลังสินค้าที่มีการควบคุมอุณหภูมิอาจไม่ยึดเกาะได้ดีผ่านเส้นทางการขนส่งกลางแจ้งหรือมีความชื้นสูง
อุตสาหกรรมที่ต้องพึ่งพาอุปกรณ์ขดลวดรายวัน
วัสดุสิ้นเปลืองการเชื่อม
ลวด MIG, ลวดอาร์กใต้น้ำ และลวดเชื่อมฟลักซ์คอร์ ล้วนจัดส่งในรูปแบบขดลวด ดรัม หรือแกนม้วน และความสม่ำเสมอของขดลวดส่งผลโดยตรงต่อความราบรื่นของการป้อนลวดผ่านหัวเชื่อม
การผลิตสปริง
ลวดสปริงดิบมาถึงที่ขดไว้ล่วงหน้าเพื่อจัดเก็บและขนส่งก่อนที่จะผ่านกระบวนการขึ้นรูปสปริงที่แยกจากกัน ดังนั้นความสม่ำเสมอของคอยล์จึงช่วยลดการติดขัดของฟีดที่เครื่องขึ้นรูป
รั้วและลวดก่อสร้าง
ลวดหนาม ลวดผูก และขดลวดผูกเหล็กเส้นผลิตในปริมาณมากโดยเน้นความถูกต้องของน้ำหนักคอยล์เพื่อควบคุมต้นทุนในส่วนกำไรขั้นต้นที่บาง
สายไฟและตัวนำ
ลวดตัวนำทองแดงและอลูมิเนียมถูกขดระหว่างการดึงผ่าน โดยที่การจัดการอย่างอ่อนโยนมีความสำคัญเพื่อหลีกเลี่ยงการกรีดพื้นผิวที่จะส่งผลต่อการนำไฟฟ้าในสายการผลิต
สปริงและลวดตะปู
สายการตอกตะปูความเร็วสูงดึงจากคอยล์โดยตรง ดังนั้นพฤติกรรมการจ่ายออกของคอยล์จะต้องราบรื่นเพียงพอที่ส่วนหัวดาวน์สตรีมจะไม่หยุดทำงาน
ลวดตาข่ายและตาข่าย
คอยล์ป้อนตรงไปยังอุปกรณ์ทอตาข่ายหรืออุปกรณ์เชื่อม โดยที่ความสม่ำเสมอของมิติจะป้องกันไม่ให้รูปแบบตาข่ายเคลื่อนไปตลอดขั้นตอนการผลิต
ส่วนประกอบสายไฟยานยนต์
ลวดที่มีเส้นผ่านศูนย์กลางเล็กกว่าที่ใช้ในการผลิตชุดสายไฟในรถยนต์ได้ประโยชน์จากการพันชั้นที่มีความแม่นยำ เนื่องจากการพันกันที่พันกันจะแปลโดยตรงเป็นความเร็วของสายการประกอบชุดสายไฟที่ช้าลง
ผลิตภัณฑ์ลวดการเกษตร
ลวดมัดฟางและลวดผูกเกษตรทั่วไปผลิตในปริมาณมาก โดยน้ำหนักคอยล์สม่ำเสมอช่วยให้ฟาร์มและผู้จัดจำหน่ายวางแผนการใช้งานโดยไม่ต้องคาดเดา
การผลิตโลหะอิเล็กโทรดและฟิลเลอร์
ลวดเติมเส้นผ่านศูนย์กลางละเอียดสำหรับกระบวนการเชื่อมแบบพิเศษต้องอาศัยความทนทานต่อการขดแน่นอย่างมาก เนื่องจากการเปลี่ยนแปลงของแรงตึงเพียงเล็กน้อยก็ส่งผลต่อความเสถียรของส่วนโค้งระหว่างการใช้งาน
นิสัยการบำรุงรักษาที่ช่วยยืดอายุเครื่องจักร
รายวัน
เช็ดหัวขดและตรวจสอบเศษลวดในลูกกลิ้งนำ การสะสมของเศษโลหะละเอียดเป็นสาเหตุที่พบบ่อยที่สุดของการเกิดรอยขีดข่วนที่พื้นผิวบนคอยล์สำเร็จรูป
รายสัปดาห์
ตรวจสอบเซ็นเซอร์ความตึงและแกนหมุนแขนนักเต้นเพื่อการเคลื่อนไหวที่ราบรื่น และยืนยันว่าแรงเฉือนแบบนิวแมติกยังคงให้การตัดที่สะอาดปราศจากครีบ
รายเดือน
หล่อลื่นแบริ่งแกนหมุนตามกำหนดเวลาของผู้ผลิต ตรวจสอบความตึงของสายพานขับเคลื่อน และเดินคอยล์ปรับเทียบอีกครั้งเพื่อยืนยันว่าจำนวนรอบและการวัดความยาวยังอยู่ภายในเกณฑ์ที่ยอมรับได้
รายไตรมาส
ตรวจสอบการจัดตำแหน่งระหว่างหัวคอยล์กับสายพานลำเลียงแบบนำออกหรือเครื่องพันสายไฟที่ป้อนเข้าไป เนื่องจากแม้แต่ออฟเซ็ตเล็กๆ ที่นี่ก็ทำให้คอยล์ติดขัดหรือเทปหลุดออกจากศูนย์กลาง
เป็นประจำทุกปี
มีการตรวจสอบขดลวดมอเตอร์ขับเคลื่อน สภาพน้ำมันเกียร์ และความแม่นยำของตัวเข้ารหัสอย่างเต็มรูปแบบ เนื่องจากส่วนประกอบเหล่านี้เสื่อมสภาพช้าและมองข้ามได้ง่ายจนกว่าคุณภาพเอาต์พุตจะเปลี่ยนไปแล้ว
การเก็บบันทึกการบำรุงรักษาแบบง่ายๆ ตามเครื่องจักร แทนที่จะอาศัยหน่วยความจำ ช่วยให้มองเห็นประสิทธิภาพที่ลดลงอย่างช้าๆ ได้ง่ายขึ้นมากก่อนที่จะกลายเป็นการหยุดทำงานโดยไม่ได้วางแผนไว้ โรงงานหลายแห่งพบว่ารายการตรวจสอบที่พิมพ์ไว้ใกล้กับเครื่องจักร ซึ่งขีดฆ่าเมื่อเปลี่ยนกะ ตรวจพบปัญหาเล็กๆ น้อยๆ หลายวันหรือหลายสัปดาห์ก่อนที่จะกลายเป็นข้อร้องเรียนด้านคุณภาพ
การแก้ไขปัญหาเครื่องขดลวดทั่วไป
| อาการ | สาเหตุน่าจะ | แก้ไขครั้งแรกที่ต้องลอง |
|---|---|---|
| คอยล์ออกมาหลวมหรือเป็นวงรี | ความตึงของลวดไม่สม่ำเสมอ | ปรับเทียบแขนนักเต้นหรือเซ็นเซอร์ความตึงอีกครั้ง |
| น้ำหนักคอยล์หลุดออกจากเป้าหมาย | ล้อตัวเข้ารหัสสึกหรอหรือการเลื่อนหลุด | ทำความสะอาดและตรวจสอบพื้นผิวสัมผัสของล้อวัด |
| รอยลวดหรือรอยบนพื้นผิว | เศษซากในลูกกลิ้งนำทางหรือแม่พิมพ์ไม่ตรงแนว | ทำความสะอาดลูกกลิ้งและตรวจสอบการจัดตำแหน่งแม่พิมพ์ |
| เทปพันหลุดจากศูนย์กลางบนคอยล์ | การวางแนวที่ไม่ตรงระหว่างเอาท์พุตของคอยเลอร์และการป้อนเข้าเครื่องติดเทปลวด | ตรวจสอบการจัดตำแหน่งสายพานลำเลียงหรือแท่นหมุนอีกครั้ง |
| เครื่องหยุดกลางคัน | มอเตอร์ขับเคลื่อนทำงานหนักเกินไปหรือแรงเฉือนที่ติดขัด | ลดภาระ ตรวจสอบใบมีดเฉือนว่ามีเสี้ยนหรือเศษอะไรบ้าง |
| ลวดกระโดดหรือกระโดดระหว่างการม้วน | แบริ่งลูกกลิ้งนำทางที่สึกหรอหรือการเลื่อนหลุดของสายพาน | ตรวจสอบและเปลี่ยนตลับลูกปืนลูกกลิ้งนำที่สึกหรอ |
| ชั้นคอยล์ขวางหรือทับซ้อนกันไม่สม่ำเสมอ | กลไกการเคลื่อนที่ไม่ซิงก์กับความเร็วของแกนหมุน | ปรับเทียบระยะเวลาการเคลื่อนที่ตามการหมุนของสปินเดิล |
เทคโนโลยีการขดลวดมีการเปลี่ยนแปลงอะไรบ้างในขณะนี้
ผู้ซื้อยังถามบ่อยขึ้นเกี่ยวกับเครื่องมือแบบเปลี่ยนด่วนที่ช่วยให้เครื่องจักรเครื่องหนึ่งครอบคลุมช่วงเส้นผ่านศูนย์กลางของเส้นลวดที่กว้างขึ้น โดยไม่ต้องเปลี่ยนกลไกเป็นเวลานาน เนื่องจากการทำงานเป็นชุดน้อยลงและการเปลี่ยนผลิตภัณฑ์บ่อยขึ้นกลายเป็นเรื่องปกติมากขึ้นในการผลิตสายไฟและสายเคเบิล
การเชื่อมต่อข้อมูลเป็นอีกพื้นที่หนึ่งที่มีการเปลี่ยนแปลงอย่างต่อเนื่อง แทนที่จะเป็นแผงควบคุมแบบสแตนด์อโลน เครื่องจักรรุ่นใหม่ๆ จะบันทึกข้อมูลจำนวนคอยล์ รอบเวลา และแนวโน้มความตึงเครียดไปยังเครือข่ายโรงงานที่ใช้ร่วมกันมากขึ้น ช่วยให้ทีมบำรุงรักษามองเห็นเซ็นเซอร์ที่เคลื่อนอย่างช้าๆ บนเครื่องจักรหลายเครื่องพร้อมกัน แทนที่จะรอให้เครื่องจักรแต่ละเครื่องระบุข้อผิดพลาดแยกกัน การมองเห็นในลักษณะนี้กำลังสร้างความแตกต่างระหว่างซัพพลายเออร์ แม้ว่าประสิทธิภาพการขดเชิงกลของแกนจะใกล้เคียงกันก็ตาม
การใช้พลังงานในช่วงเวลาว่างก็ได้รับความสนใจมากขึ้นเช่นกัน ด้วยระบบเซอร์โวที่สามารถลดไปสู่สถานะการคงพลังงานต่ำระหว่างรอบ แทนที่จะใช้มอเตอร์ขับเคลื่อนอย่างต่อเนื่อง ซึ่งจะรวมกันในสายการผลิตที่มีเครื่องจักรหลายเครื่องซึ่งมีการเปลี่ยนกะแบบขยาย
เปรียบเทียบการขดม้วนแบบแมนนวล กึ่งอัตโนมัติ และอัตโนมัติเต็มรูปแบบ
| การกำหนดค่า | ประมาณ เอาท์พุตต่อกะ | ความต้องการของผู้ปฏิบัติงาน |
|---|---|---|
| การขดด้วยมือ | 40 ถึง 60 คอยล์ | พนักงานประจำ 1 คนต่อสถานี |
| คอยล์เลอร์กึ่งอัตโนมัติ | 150 ถึง 400 คอยล์ | พนักงานปฏิบัติการ 1 คน รับงานพาร์ทไทม์ |
| สายการพันและพันเทปอัตโนมัติเต็มรูปแบบ | 400 ถึง 1,200 คอยล์ | ผู้ปฏิบัติงาน 1 คนดูแลเครื่องจักรหลายเครื่อง |
ช่องว่างระหว่างระบบกึ่งอัตโนมัติและอัตโนมัติเต็มรูปแบบมักจะขึ้นอยู่กับความใส่ใจของผู้ปฏิบัติงานในการติดเทปและขั้นตอนการดีดออก โดยทั่วไปแล้ว สายการผลิตกึ่งอัตโนมัติจะต้องให้บุคคลทริกเกอร์หรือช่วยเหลือขั้นตอนการติดเทปด้วยตนเอง ในขณะที่สายการผลิตอัตโนมัติเต็มรูปแบบจะจัดการการเปลี่ยนผ่านโดยไม่ต้องป้อนข้อมูลจากผู้ปฏิบัติงาน ช่วยให้บุคคลนั้นสามารถดูแลเครื่องจักรสองหรือสามเครื่องในคราวเดียว แทนที่จะยืนอยู่ที่สถานีเดียว
การประเมินซัพพลายเออร์หรือโรงงานก่อนทำการสั่งซื้อ
เนื่องจากเครื่องขดม้วนส่วนใหญ่ได้รับการสั่งซื้อเนื่องจากเป็นอุปกรณ์หลักที่มีอายุการใช้งานหลายปี การประเมินซัพพลายเออร์จึงมีความสำคัญพอๆ กับการประเมินเอกสารข้อมูลจำเพาะของเครื่องจักร
ขอทดลองวิ่งสด
วิดีโอหรือการทดลองด้วยตนเองโดยใช้ตัวอย่างลวดจริงของคุณเผยให้เห็นมากกว่าข้อกำหนดเฉพาะของแค็ตตาล็อก เนื่องจากพฤติกรรมการขดจะเปลี่ยนแปลงไปตามความแข็งของวัสดุ การเคลือบพื้นผิว และแม้แต่ซัพพลายเออร์เฉพาะของลวดดิบของคุณ
ตรวจสอบระยะเวลารออะไหล่
ถามโดยตรงว่าต้องใช้เวลานานแค่ไหนในการเปลี่ยนเซ็นเซอร์ความตึง แบริ่งหัวที่ขด หรือใบมีดตัด และดูว่าซัพพลายเออร์จะเก็บชิ้นส่วนที่สึกหรอทั่วไปไว้ในสต็อกในท้องถิ่น แทนที่จะจัดส่งจากต่างประเทศตามความต้องการหรือไม่
ยืนยันโครงสร้างการสนับสนุนหลังการขาย
ทำความเข้าใจว่ามีการสนับสนุนทางเทคนิคผ่านแฮงเอาท์วิดีโอหรือไม่ ช่างเทคนิคสามารถเดินทางไปที่ไซต์งานได้หรือไม่ หากจำเป็น และเวลาตอบสนองที่คาดหวังหากเครื่องจักรหยุดทำงานระหว่างการผลิต
ตรวจสอบการติดตั้งที่ผ่านมาในแอปพลิเคชันที่คล้ายกัน
ซัพพลายเออร์ที่มีการติดตั้งอยู่แล้วหลายรายการในประเภทสายไฟและช่วงน้ำหนักคอยล์เฉพาะของคุณ โดยทั่วไปจะปลอดภัยกว่าซัพพลายเออร์ที่มีประสบการณ์ในประเภทผลิตภัณฑ์ที่แตกต่างกันมาก
ข้อผิดพลาดทั่วไปที่ผู้ซื้อทำเมื่อระบุเครื่องขดม้วน
- การปรับขนาดเครื่องจักรสำหรับเส้นผ่านศูนย์กลางลวดที่ขายดีที่สุดในปัจจุบันเท่านั้น แทนที่จะเป็นขนาดเต็มช่วงที่โรงงานใช้งานได้จริงตลอดทั้งปี
- ประเมินพื้นที่พื้นต่ำเกินไปโดยการวัดเฉพาะรอยเท้าของหัวขด และลืมส่วนเทปยืดและป้อนออก
- การเลือกความเร็วสูงสุดเป็นปัจจัยในการตัดสินใจหลัก โดยไม่สนใจเวลาการเปลี่ยนแปลง ซึ่งมักจะมีความสำคัญมากกว่าในโรงงานที่มีผลิตภัณฑ์หลากหลาย
- ข้ามการทดลองใช้สายไฟจริงของโรงงานและอาศัยเฉพาะวิดีโอสาธิตของซัพพลายเออร์ที่ใช้วัสดุอื่นเท่านั้น
- มองข้ามความพร้อมใช้งานของอะไหล่จนกระทั่งหลังจากติดตั้งเครื่องจักรแล้วและชิ้นส่วนที่สึกหรอล้มเหลวในครั้งแรก
- การปฏิบัติต่อคอยล์เลอร์และเครื่องพันลวดเสมือนเป็นการจับคู่ในภายหลัง แทนที่จะวางแผนทั้งสองอย่างร่วมกันตั้งแต่เริ่มต้นโครงการ
ปัจจัยด้านต้นทุนและผลตอบแทนจากการลงทุน
3 ถึง 5x
รอบเวลาเร็วขึ้นเมื่อการติดเทปเป็นแบบอัตโนมัติแทนที่จะผูกด้วยมือ
0.5%
ความแม่นยำในการวัดความยาวโดยทั่วไปบนคอยล์เลอร์ที่ได้รับการดูแลอย่างดี
2 ถึง 3 ปี
ระยะเวลาคืนทุนทั่วไปสำหรับพืชที่แทนที่การขดม้วนแบบแมนนวลด้วยไลน์อัตโนมัติ
นอกเหนือจากราคาซื้อ ผู้ซื้อควรชั่งน้ำหนักการใช้พลังงานของมอเตอร์ขับเคลื่อน ต้นทุนและระยะเวลารอคอยของชิ้นส่วนอะไหล่ เช่น แบริ่งและเซ็นเซอร์ความตึง และจำนวนพื้นที่ที่เซลล์ขดลวดและเครื่องพันลวดแบบรวมต้องการ เปรียบเทียบกับสถานีสองแห่งที่แยกจากกันที่เชื่อมต่อกันด้วยสายพานลำเลียง โรงงานที่ใช้เส้นลวดหลายขนาดควรกำหนดราคาตามเวลาในการเปลี่ยนเป็นต้นทุนที่เกิดซ้ำ เนื่องจากการเปลี่ยนช้าๆ จะกินผลผลิตรายวัน แม้ว่าความเร็วที่กำหนดของเครื่องจะดูสูงบนกระดาษก็ตาม
การจัดสรรแรงงานเป็นอีกส่วนหนึ่งของการคำนวณผลตอบแทนที่พลาดไป การเปลี่ยนสถานีคอยล์แบบแมนนวลสองหรือสามแห่งด้วยไลน์อัตโนมัติเพียงไลน์เดียวไม่เพียงแค่ลดจำนวนพนักงานเท่านั้น แต่ยังช่วยให้พนักงานที่มีประสบการณ์สามารถเข้าสู่บทบาทต่างๆ เช่น การตรวจสอบคุณภาพหรือการควบคุมดูแลเครื่องจักร ซึ่งการตัดสินใจของพวกเขาจะเพิ่มมูลค่ามากกว่าการไขลานด้วยมือซ้ำๆ เท่าที่เคยทำได้
คำถามที่พบบ่อย
เครื่องขดลวดทั่วไปสามารถจับเส้นผ่านศูนย์กลางของเส้นลวดได้เท่าไร?
เครื่องจักรส่วนใหญ่ถูกสร้างขึ้นสำหรับช่วงที่กำหนดมากกว่าขนาดคงที่เดียว เครื่องจักรขนาดเล็กโดยทั่วไปจะครอบคลุม 0.2 ถึง 1.6 มม. หน่วยงานขนาดกลางจะจัดการได้ 1.6 ถึง 6.0 มม. และคอยล์เลอร์งานหนักถูกสร้างขึ้นสำหรับ 6.0 ถึง 16 มม. หรือมากกว่านั้น ขึ้นอยู่กับหัวขดและขนาดไดรฟ์
ฉันจำเป็นต้องมีเครื่องพันลวดแยกต่างหากหรือสามารถติดตั้งเข้ากับคอยล์เลอร์ได้หรือไม่?
มีการตั้งค่าทั้งสองแบบ โรงงานบางแห่งใช้คอยล์เลอร์และหน่วยติดเทปเป็นเซลล์เดียวที่ใช้โครงฐานและระบบควบคุมร่วมกัน ซึ่งจะช่วยลดพื้นที่และการจัดการ บางประเภทจะเก็บไว้เป็นเครื่องจักรแยกกันที่เชื่อมต่อกันด้วยสายพานลำเลียง ซึ่งให้ความยืดหยุ่นมากกว่าหากขนาดคอยล์แตกต่างกันมาก
เซ็นเซอร์ความตึงควรได้รับการปรับเทียบใหม่บ่อยแค่ไหน?
การตรวจสอบการปรับเทียบรายเดือนกับคอยล์อ้างอิงที่รู้จักถือเป็นพื้นฐานที่เหมาะสมสำหรับโรงงานส่วนใหญ่ โดยมีการตรวจสอบบ่อยครั้งมากขึ้นว่าเครื่องจักรใช้สายไฟหรือเกจหลายประเภทในการหมุนหรือไม่ เนื่องจากการเปลี่ยนแปลงในความแข็งของวัสดุแต่ละครั้งจะส่งผลต่อวิธีที่เซ็นเซอร์อ่านค่าความตึง
อะไรทำให้คอยล์หลุดหลังจากติดเทป?
โดยปกติแล้วจะเป็นปัญหาเกี่ยวกับความตึงเครียดที่ต้นน้ำที่หัวขดมากกว่าปัญหาการติดเทป หากตัวคอยล์ไม่ได้พันแน่นและสม่ำเสมอ การปรับเทปที่ปลายน้ำจำนวนไม่มากจะแก้ไขได้เต็มที่ ดังนั้นควรตรวจสอบการตั้งค่าความตึงของหัวคอยล์เป็นอันดับแรก
เครื่องจักรเครื่องหนึ่งสามารถม้วนวัสดุลวดที่แตกต่างกัน เช่น เหล็กและทองแดง โดยไม่มีการเปลี่ยนแปลงครั้งใหญ่ได้หรือไม่
เครื่องจักรจำนวนมากสามารถรองรับวัสดุได้หลากหลายด้วยการปรับความตึงและความเร็วเท่านั้น เนื่องจากกลไกหลักของการขึ้นลานไม่เปลี่ยนแปลง วัสดุที่อ่อนกว่า เช่น ทองแดง โดยทั่วไปจะต้องมีการตั้งค่าแรงดึงต่ำกว่าเหล็กสปริงที่แข็งกว่าเพื่อหลีกเลี่ยงการเสียรูปของพื้นผิว
ไลน์ขดและพันเทปรวมกันต้องใช้พื้นที่เท่าไร?
สิ่งนี้จะแตกต่างกันไปตามขนาดคอยล์และรุ่นของเครื่องจักร แต่ตามการวางแผนทั่วไป โดยทั่วไปแล้ว ระบบจัดการคอยล์แบบรวมขนาดกลางที่มีน้ำหนักไม่เกิน 250 กก. โดยทั่วไปจะต้องมีพื้นที่วางในช่วงความยาว 4 ถึง 7 เมตร รวมถึงส่วนสายพานลำเลียงนำเข้าและส่งออก
โดยทั่วไปแล้วหัวคอยล์จะมีอายุการใช้งานนานเท่าใดก่อนที่จะต้องเปลี่ยนชิ้นส่วนหลัก?
ด้วยการตรวจสอบจาระบีและแบริ่งเป็นประจำตามกำหนดเวลาที่ระบุไว้ก่อนหน้าในคู่มือนี้ โดยทั่วไปชุดลูกปืนหัวขดจะดำเนินการผลิตต่อเนื่องหลายปีก่อนที่จะต้องเปลี่ยนใหม่ แม้ว่าอายุการใช้งานที่แน่นอนจะขึ้นอยู่กับความแข็งของวัสดุลวดและความเร็วในการทำงานเป็นอย่างมาก
เซอร์โวไดรฟ์ดีกว่ามอเตอร์ AC มาตรฐานที่มีอินเวอร์เตอร์เสมอไปหรือไม่
ไม่จำเป็นสำหรับทุกแอปพลิเคชัน เซอร์โวไดรฟ์ให้ความเร็วและการควบคุมตำแหน่งที่ละเอียดยิ่งขึ้น ซึ่งเป็นประโยชน์ต่อการพันของชั้นที่แม่นยำและเส้นผสมที่มีการซิงโครไนซ์เทปที่แน่นหนา แต่ระบบอินเวอร์เตอร์ AC ที่ระบุอย่างดีมักจะเพียงพออย่างสมบูรณ์แบบสำหรับการขดวงแหวนที่ง่ายกว่าของลวดเกจที่หนักกว่า ซึ่งการควบคุมที่ละเอียดมากมีความสำคัญน้อยกว่า
อะไรคือปัจจัยที่สำคัญที่สุดที่ทำให้เครื่องจักรสามารถผลิตคอยล์ได้จำนวนเท่าใดต่อกะ?
ความถี่ในการเปลี่ยนมักจะมีผลกระทบมากกว่าความเร็วสูงสุดสำหรับโรงงานที่ใช้ผลิตภัณฑ์หลายรายการ เนื่องจากเครื่องจักรที่เปลี่ยนอย่างรวดเร็วระหว่างขนาดสายไฟช่วยให้เกิดการเปลี่ยนแปลงในเวลาการผลิตที่ใช้งานอยู่ได้มากกว่า เมื่อเทียบกับเครื่องจักรที่ทำงานเร็วกว่าแต่ไม่ได้ใช้งานนานกว่าในระหว่างการตั้งค่า
ความกว้างของเทปควรเท่ากันทุกขนาดม้วนที่ผลิตในบรรทัดเดียวหรือไม่
ไม่เสมอไป โดยทั่วไป คอยล์ที่ใหญ่กว่าและหนักกว่าจะได้ประโยชน์จากเทปที่กว้างขึ้นหรือจุดติดเทปเพิ่มเติมเพื่อป้องกันไม่ให้คอยล์หลุดออก ในขณะที่คอยล์ที่เล็กกว่าและเบากว่ามักจะสามารถยึดได้อย่างเพียงพอด้วยเทปที่แคบกว่าและมีการพันน้อยลง โรงงานหลายแห่งจึงรักษาความกว้างของเทปไว้มากกว่าหนึ่งอัน
 ที่เกี่ยวข้อง สินค้า