E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, โซนเทคโนโลยีขั้นสูง, ตงไท่, เจียงซู, จีน | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


วิธีการผลิตสายเคเบิลใยแก้วนำแสง: คำตอบสั้น ๆ
สายเคเบิลไฟเบอร์ออปติกถูกสร้างขึ้นในห้าขั้นตอนหลัก: พรีฟอร์มแก้วถูกประดิษฐ์จากซิลิกาบริสุทธิ์พิเศษ พรีฟอร์มจะถูกดึงเข้าไปในเส้นใยบาง ๆ ภายในหอวาดภาพ ไฟเบอร์เปลือยถูกเคลือบและบัฟเฟอร์เพื่อการป้องกัน เส้นใยหลายเส้นพันอยู่รอบจุดแข็งส่วนกลาง และแกนที่เสร็จแล้วจะถูกหุ้มด้วยกระบวนการอัดขึ้นรูป ขั้นตอนการแจ็กเก็ตคือที่ที่ เครื่องรีดเปลือกลวดและสายเคเบิล กลายเป็นอุปกรณ์ชิ้นกลาง เนื่องจากจะละลายและใช้ชั้นโพลีเมอร์ด้านนอกที่ปกป้องแกนเส้นใยจากความชื้น การบดอัด และการสัมผัสรังสียูวี ทุกขั้นตอนเหล่านี้ได้รับการควบคุมอย่างเข้มงวด เนื่องจากแกนเส้นใยมีความกว้างประมาณ 125 ไมครอน หรือเท่ากับความหนาของเส้นผมมนุษย์ และแม้แต่การเบี่ยงเบนเล็กน้อยในด้านอุณหภูมิ ความตึง หรือความเร็วของสายการผลิต ก็อาจทำลายขั้นตอนการผลิตทั้งหมดได้
สิ่งที่ดูเหมือนสายไฟเคลือบพลาสติกธรรมดาๆ ที่ด้านนอก ในความเป็นจริงแล้วคือผลิตภัณฑ์ขั้นสุดท้ายของเคมีแก้ว เลนส์ที่มีความแม่นยำ การตีเกลียวเชิงกล และการอัดขึ้นรูปโพลีเมอร์ที่ทำงานร่วมกันเป็นเส้นต่อเนื่องเส้นเดียว สายเคเบิลแบบท่อ สายเคเบิลแบบใช้เสาอากาศในตัว และสายแพทช์ในอาคารล้วนเริ่มต้นจากไฟเบอร์พื้นฐานชนิดเดียวกัน แต่จะแตกต่างกันอย่างมากเมื่อมีการใช้บัฟเฟอร์ ส่วนเสริมความแข็งแกร่ง และการออกแบบแจ็คเก็ต การทำความเข้าใจว่าความแตกต่างเหล่านี้มาจากไหนทำให้การระบุสายเคเบิลที่ถูกต้องและอุปกรณ์การผลิตที่เหมาะสมสำหรับโครงการที่กำหนดทำได้ง่ายขึ้นมาก
คู่มือส่วนที่เหลือนี้จะอธิบายขั้นตอนการผลิตแต่ละขั้นตอนโดยละเอียด อธิบายอุปกรณ์ที่ใช้ในทุกขั้นตอน เปรียบเทียบวัสดุเปลือกที่กำหนดประสิทธิภาพของภาคสนาม และตอบคำถามที่เกิดขึ้นบ่อยที่สุดจากผู้ที่จัดหาสายเคเบิลหรือประเมินสายการผลิตเป็นครั้งแรก
วัตถุดิบเบื้องหลังใยแก้วนำแสงทุกชนิด
ใยแก้วนำแสงเริ่มต้นจากซิลิกา ซึ่งเป็นทรายบริสุทธิ์รูปแบบหนึ่งซึ่งต้องเกือบปราศจากสิ่งเจือปนที่เป็นโลหะก่อนจึงจะสามารถส่งแสงไปในระยะไกลได้ แม้แต่เหล็ก ทองแดง หรือโครเมียมในปริมาณเล็กน้อยภายในกระจกก็ยังกระจายและดูดซับแสง ทำให้ระยะการส่งผ่านใช้งานได้สั้นลงอย่างมาก ซิลิกาที่ใช้สำหรับเส้นใยเกรดโทรคมนาคมได้รับการขัดเกลาจนถึงระดับความบริสุทธิ์ ซึ่งเกินกว่าการผลิตภาชนะหรือกระจกหน้าต่างทั่วไป ซึ่งมักจะวัดเป็นหน่วยในพันล้านส่วนสำหรับสิ่งเจือปนที่สำคัญที่สุดต่อประสิทธิภาพการมองเห็น
ผู้ผลิตเติมซิลิกานี้ด้วยสารประกอบเจอร์เมเนียม ฟอสฟอรัส หรือโบรอนในปริมาณเล็กน้อยที่วัดได้อย่างแม่นยำ การโด๊ปจะเปลี่ยนดัชนีการหักเหของกระจก ซึ่งทำให้แสงสะท้อนไปตามความยาวของเส้นใย แทนที่จะลอดผ่านด้านข้าง แกนกลางและส่วนหุ้มโดยรอบได้รับดัชนีการหักเหของแสงที่แตกต่างกันตามวัตถุประสงค์ และความแตกต่างนั้นคือสิ่งที่ทำให้การสะท้อนภายในทั้งหมดและการส่งข้อมูลทางไกลเป็นไปได้ ความเข้มข้นของเจอร์เมเนียมที่สูงขึ้นจะเพิ่มดัชนีการหักเหของแกนเมื่อเทียบกับซิลิกาบริสุทธิ์ที่หุ้มอยู่รอบๆ ในขณะที่สารประกอบโบรอนและฟลูออรีนบางครั้งอาจใช้เพื่อลดดัชนีของชั้นหุ้มแทนการเพิ่มแกน ขึ้นอยู่กับกระบวนการผลิตที่โรงงานใช้
นอกเหนือจากตัวกระจกแล้ว สายเคเบิลที่เสร็จแล้วยังดึงวัสดุรองรับหลากหลายประเภทเข้าด้วยกัน โดยแต่ละประเภทเลือกใช้สำหรับงานเครื่องกลหรือสิ่งแวดล้อมเฉพาะมากกว่ารูปลักษณ์:
- ซิลิกา (ซิลิคอนไดออกไซด์) ก่อตัวเป็นกระจกฐานสำหรับทั้งแกนกลางและส่วนหุ้ม
- เจอร์เมเนียมเตตระคลอไรด์จะเพิ่มดัชนีการหักเหของแกนกลางระหว่างการสะสมไอ
- สารประกอบฟอสฟอรัสและโบรอนช่วยปรับความหนืดของแก้วและอุณหภูมิอ่อนตัวลงในระหว่างการวาด
- อะคริเลตหรือเรซินซิลิโคนเป็นสารเคลือบขั้นแรกและขั้นที่สองที่ใช้ทันทีหลังจากการวาดภาพ
- ก้านพลาสติกเสริมไฟเบอร์กลาส ลวดเหล็ก หรือเส้นด้ายอะรามิดทำหน้าที่เป็นส่วนประกอบที่มีความแข็งแรงส่วนกลางหรือส่วนต่อพ่วง
- เจลปิดกั้นน้ำหรือเส้นด้ายที่พองตัวได้แห้งจะช่วยป้องกันความชื้นเข้าไปในท่อที่หลวม
- โพลีเอทิลีน พีวีซี หรือสารประกอบฮาโลเจนที่ไม่มีควันต่ำก่อตัวเป็นปลอกด้านนอกที่อัดขึ้นรูป
การจัดหาอินพุตทุกรายการในเวอร์ชันที่เสถียรและสม่ำเสมอนั้นมีความสำคัญพอๆ กับกระบวนการผลิตเอง ซัพพลายเออร์เรซินที่เปลี่ยนแปลงสูตรเล็กน้อยระหว่างการขนส่งสามารถบังคับให้สายการผลิตปรับโปรไฟล์อุณหภูมิการอัดขึ้นรูปใหม่ได้ แม้ว่าตัวเครื่องจักรจะไม่เปลี่ยนแปลงก็ตาม
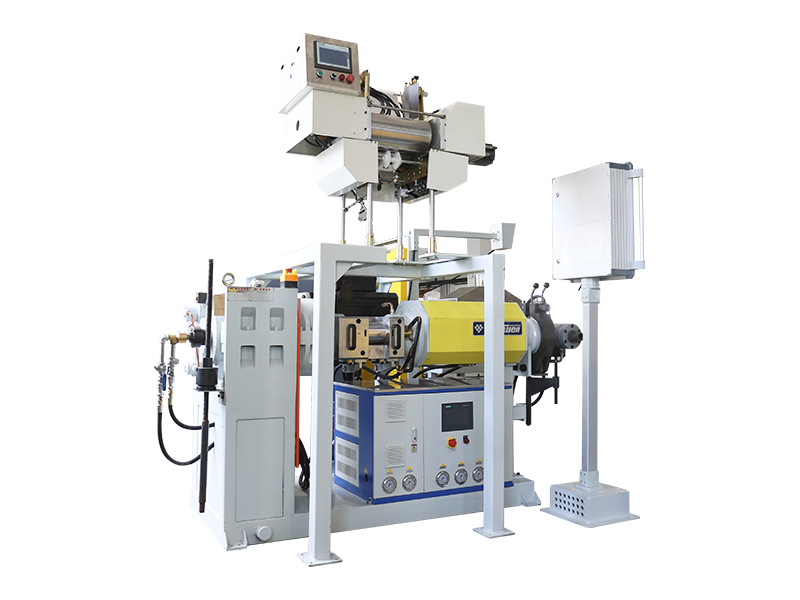
การผลิตพรีฟอร์ม: การสร้างพิมพ์เขียวแก้ว
ก่อนที่จะสามารถดึงเส้นใยใดๆ ได้ ผู้ผลิตจะต้องสร้างผลิตภัณฑ์ที่ขึ้นรูปล่วงหน้าก่อน ซึ่งเป็นแท่งแก้วแข็งที่มีขนาดประมาณด้ามไม้กวาดซึ่งมีแกนและโครงสร้างหุ้มของเส้นใยสำเร็จรูปเวอร์ชันย่อส่วน โดยขยายขนาดขึ้นเป็นพันเท่า วิธีการที่ใช้กันอย่างแพร่หลายที่สุดคือการสะสมไอสารเคมีแบบดัดแปลง ซึ่งมักจะสั้นลงเหลือเพียง MCVD แม้ว่าผู้ผลิตบางรายจะใช้การสะสมไอภายนอกและการสะสมไอตามแนวแกน ขึ้นอยู่กับประเภทของเส้นใยและปริมาตรเป้าหมาย
- ท่อซิลิกากลวงถูกติดตั้งในแนวนอนบนเครื่องกลึงงานแก้วและหมุนอย่างต่อเนื่อง
- ก๊าซคลอไรด์ รวมถึงซิลิคอนเตตระคลอไรด์ เจอร์เมเนียมเตตระคลอไรด์ และออกซิเจน จะถูกฉีดเข้าไปในท่อหมุน
- คบเพลิงเคลื่อนที่จะให้ความร้อนแก่ท่อประมาณ 1,500 องศาเซลเซียส ส่งผลให้ก๊าซทำปฏิกิริยาและสะสมชั้นกระจกบางมากไว้บนผนังด้านใน
- คบเพลิงวิ่งกลับไปกลับมาหลายสิบครั้ง และแต่ละรอบก็จะเพิ่มชั้นบางๆ อีกชั้นหนึ่ง โดยค่อยๆ สร้างวัสดุแกนกลางขึ้นโดยมีโปรไฟล์การเติมที่ถูกต้อง
- เมื่อชั้นต่างๆ ถูกทับถมเพียงพอ ท่อจะถูกให้ความร้อนเพิ่มเติมและยุบตัวลงภายใต้ความนุ่มนวลของมันเองให้เป็นแท่งแก้วแข็ง ซึ่งเป็นผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นที่เสร็จแล้ว
- ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นได้รับการตรวจสอบทั้งทางแสงและมิติก่อนที่จะได้รับการอนุมัติสำหรับขั้นตอนการวาดรูป
ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นเดี่ยวเมื่อยืดออกแล้วสามารถดึงเข้าไปในเส้นใยสำเร็จรูปได้หลายกิโลเมตร ดังนั้นความสม่ำเสมอในขั้นตอนนี้จึงมีผลกระทบอย่างมากต่อคุณภาพของผลิตภัณฑ์ขั้นสุดท้าย ข้อบกพร่องจากการผลิตเพียงครั้งเดียวในผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นจะเกิดซ้ำตลอดความยาวของเส้นใยที่ดึงออกมา ซึ่งเป็นสาเหตุที่ขั้นตอนนี้ได้รับการควบคุมกระบวนการที่เข้มงวดที่สุดในทั้งสายการผลิต ขณะนี้ผู้ผลิตบางรายใช้เทคนิคการหุ้มทับ โดยเพิ่มชั้นซิลิกาบริสุทธิ์เพิ่มเติมรอบแกนหลักที่มีขนาดเล็กกว่าและควบคุมได้แน่นมากขึ้น ซึ่งช่วยให้พวกเขาสามารถขยายขนาดของผลิตภัณฑ์ที่ขึ้นรูปแล้ว และดึงความยาวของเส้นใยโดยไม่ทำให้ความแม่นยำของขั้นตอนการสะสมแกนลดลง
เส้นผ่านศูนย์กลางของผลิตภัณฑ์ที่ขึ้นรูปขั้นต้น ความตรง และความเค้นภายในทั้งหมดได้รับการตรวจสอบก่อนที่จะเคลียร์ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นเพื่อการวาด ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นที่โค้งงอเล็กน้อยยังสามารถวาดได้ แต่โดยปกติแล้วจะต้องใช้ความเร็วการดึงที่ช้าลงและการควบคุมความตึงที่เข้มงวดมากขึ้นเพื่อชดเชย ซึ่งจะตัดเข้าสู่ปริมาณงานของสายการผลิตโดยรวม
การวาดด้วยเส้นใย: เปลี่ยนแท่งแก้วให้เป็นเส้นขนบาง ๆ
ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นจะถูกโหลดโดยคว่ำลงในหอวาดภาพที่สามารถยืนได้สูงหลายชั้นในโรงงานผลิตขนาดใหญ่ เตาเผาที่ด้านบนของหอคอยจะทำให้ส่วนปลายของผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นนิ่มลงจนเหลืออุณหภูมิประมาณ 2,000 ถึง 2,200 องศาเซลเซียส ซึ่งร้อนมากพอที่แรงโน้มถ่วงเพียงอย่างเดียวจะเริ่มดึงเส้นใยบางๆ ของแก้วหลอมเหลวลง จากจุดนั้น หอคอยทั้งหมดก็ดำรงอยู่เพื่อจัดการกับกระจกหนึ่งเส้นที่ต่อเนื่องและต่อเนื่องในขณะที่กระจกตกลงมา เย็นลง และแข็งตัว
การควบคุมเส้นผ่านศูนย์กลาง
ระบบการวัดด้วยเลเซอร์แบบไม่สัมผัสจะตรวจสอบเส้นผ่านศูนย์กลางของเส้นใยหลายพันครั้งต่อวินาที โดยรักษาให้อยู่ภายในประมาณ 1 ไมครอนของเป้าหมาย 125 ไมครอน เนื่องจากความเร็วในการดึงจะถูกปรับแบบเรียลไทม์เพื่อชดเชยการเบี่ยงเบนใดๆ
ระบายความร้อน
เส้นใยที่เพิ่งดึงออกมาใหม่จะไหลผ่านห้องทำความเย็น บางครั้งใช้ก๊าซฮีเลียมเพื่อให้ถ่ายเทความร้อนได้เร็วและสม่ำเสมอยิ่งขึ้นทันทีหลังจากออกจากเตา เนื่องจากการเคลือบผิวกระจกที่ยังอ่อนอยู่จะทำให้เส้นใยเสียรูป
การเคลือบผิว
การเคลือบอะคริเลตสองชั้น ชั้นในที่นุ่มกว่าและชั้นนอกที่แข็งกว่า ถูกทาและบ่มด้วยแสงอัลตราไวโอเลตก่อนที่ไฟเบอร์จะสัมผัสกับลูกกลิ้งนำทาง เพื่อปกป้องกระจกจากรอยขีดข่วนบนพื้นผิวที่อาจทำให้กระจกอ่อนแอลง
การรับขึ้น
เส้นใยที่ทำเสร็จแล้วจะถูกพันเข้ากับแกนม้วนภายใต้แรงตึงที่ได้รับการควบคุมอย่างระมัดระวัง เนื่องจากแรงตึงที่ไม่สม่ำเสมอในขั้นตอนนี้จะปรากฏขึ้นในภายหลังว่าเป็นการลดทอนที่ไม่สอดคล้องกัน หรือในกรณีที่รุนแรง อาจเกิดรอยแตกที่ซ่อนอยู่ซึ่งล้มเหลวหลายเดือนหลังการติดตั้ง
ความเร็วในการจั่วเป็นหนึ่งในตัวเลขที่มีการจับตามองอย่างใกล้ชิดที่สุดในทั้งบรรทัด หอคอยสมัยใหม่มักจะดึงเส้นใยที่ความเร็วระหว่าง 10 ถึง 30 เมตรต่อวินาที และการดันความเร็วนั้นให้สูงขึ้นโดยไม่ต้องอัพเกรดความสามารถในการทำความเย็นและการเคลือบเป็นหนึ่งในวิธีที่เร็วที่สุดในการทำให้เกิดการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางหรือข้อบกพร่องในการเคลือบลงในชุดไฟเบอร์ที่ดี
โหมดเดี่ยวและหลายโหมด: กระบวนการผลิตแตกต่างกันอย่างไร
เมื่อมองจากภายนอกไฟเบอร์โหมดเดี่ยวและมัลติโหมดจะดูเหมือนกัน แต่ขนาดแกนและสูตรการสะสมของพรีฟอร์มด้านหลังจึงแตกต่างกันมาก ไฟเบอร์แบบโหมดเดี่ยวใช้แกนที่เล็กมาก โดยทั่วไปจะอยู่ที่ประมาณ 9 ไมครอน ซึ่งอนุญาตให้มีเส้นทางแสงเพียงเส้นเดียวเดินทางลงไปตามไฟเบอร์ได้ แกนที่แคบนั้นต้องการการไล่ระดับของสารต้องห้ามที่แม่นยำและควบคุมอย่างเข้มงวดในระหว่างขั้นตอนการสะสม MCVD เนื่องจากแม้แต่การเปลี่ยนแปลงเล็กน้อยของเส้นผ่านศูนย์กลางแกนก็เปลี่ยนวิธีที่เส้นใยจัดการกับการกระจายตัวในระยะทางไกล
ไฟเบอร์แบบหลายโหมดใช้แกนที่ใหญ่กว่ามาก ซึ่งโดยทั่วไปจะมีขนาด 50 หรือ 62.5 ไมครอน ซึ่งช่วยให้เส้นทางหรือโหมดแสงหลายเส้นทางเดินทางพร้อมกันได้ แกนที่ใหญ่กว่าจะให้อภัยได้มากกว่าในระหว่างการผลิตพรีฟอร์มและการวาด ซึ่งเป็นส่วนหนึ่งว่าทำไมไฟเบอร์แบบหลายโหมดจึงง่ายกว่าในอดีตและมีค่าใช้จ่ายน้อยกว่าในการผลิต แม้ว่าจะจำกัดไว้เพียงระยะการส่งผ่านที่สั้นกว่าก่อนที่เส้นทางแสงหลายๆ เส้นจะเริ่มเบลอสัญญาณ
| คุณสมบัติ | โหมดเดียว | โหมดหลายโหมด |
|---|---|---|
| ขนาดแกนโดยทั่วไป | ประมาณ 9 ไมครอน | 50 หรือ 62.5 ไมครอน |
| ต้องการความแม่นยำในการโด๊ป | สูงมาก | ปานกลาง |
| กรณีการใช้งานทั่วไป | เครือข่ายระยะไกลและแกนหลัก | ศูนย์ข้อมูลระยะสั้นและลิงก์วิทยาเขต |
การเคลือบและการบัฟเฟอร์ไฟเบอร์เปลือย
ใยแก้วเปลือยมีความต้านทานแรงดึงมหาศาล แต่แทบไม่มีความต้านทานต่อการเสียดสีพื้นผิวเลย ขั้นตอนการเคลือบและบัฟเฟอร์มีไว้เพื่อปกป้องพื้นผิวนั้นเท่านั้น
มีการใช้แนวทางป้องกันที่แตกต่างกันสองวิธี ขึ้นอยู่กับการใช้งานปลายสาย ไฟเบอร์ที่มีบัฟเฟอร์แน่นมีชั้นโพลีเมอร์หนา โดยทั่วไปมีเส้นผ่านศูนย์กลาง 900 ไมครอน ซึ่งถูกอัดรีดโดยตรงบนการเคลือบปฐมภูมิ ซึ่งทำให้ไฟเบอร์ง่ายต่อการจัดการและสิ้นสุดในสายแพทช์และสายเคเบิลในอาคาร แทนที่จะวางเส้นใยแบบท่อหลวมไว้ในท่อพลาสติกขนาดเล็กที่เต็มไปด้วยเจลปิดกั้นน้ำหรือเส้นด้ายแห้งที่บวมน้ำได้ ปล่อยให้เส้นใยเคลื่อนที่ได้อย่างอิสระเมื่อสายเคเบิลงอหรือเมื่ออุณหภูมิเปลี่ยนแปลง ซึ่งเป็นการออกแบบที่ต้องการสำหรับการวิ่งกลางแจ้งและใต้ดินเป็นเวลานาน
การเลือกวิธีการบัฟเฟอร์ที่ไม่ถูกต้องสำหรับการใช้งานถือเป็นหนึ่งในข้อผิดพลาดในการออกแบบที่พบบ่อยที่สุดในข้อมูลจำเพาะของสายเคเบิล การออกแบบที่มีบัฟเฟอร์แน่นสามารถทนต่อการโค้งงอซ้ำๆ ได้ดีกว่า ในขณะที่การออกแบบท่อหลวมจะรับมือกับการเปลี่ยนแปลงของอุณหภูมิและช่วงยาวได้ดีกว่ามาก เส้นใยบัฟเฟอร์แน่นที่ถูกดึงผ่านท่อกลางแจ้งที่ยาวและไม่ได้รับความร้อนในสภาพอากาศเย็นสามารถทำให้เกิดการสูญเสียจากการดัดงอระดับไมโครได้ เนื่องจากชั้นบัฟเฟอร์หดตัวเร็วกว่ากระจกที่อยู่ภายใน ซึ่งตรงกับการออกแบบท่อหลวมในโหมดความล้มเหลวที่ถูกสร้างขึ้นเพื่อหลีกเลี่ยง
ความยาวส่วนเกินของไฟเบอร์ ซึ่งเป็นความหย่อนเล็กน้อยที่จงใจทิ้งไว้ในท่อที่หลวม เป็นอีกพารามิเตอร์หนึ่งที่ได้รับการปรับแต่งอย่างระมัดระวังในขั้นตอนนี้ ความยาวส่วนเกินน้อยเกินไปและเส้นใยสามารถยืดได้ภายใต้การหดตัวด้วยความร้อน มากเกินไปและเส้นใยสามารถพัฒนาไมโครโค้งได้เมื่อโค้งงอภายในท่อ โดยทั่วไปผู้ผลิตจะกำหนดเป้าหมายความยาวส่วนเกินไว้ที่สองสามในสิบของหนึ่งเปอร์เซ็นต์ โดยปรับตามวัสดุของท่อและโซนสภาพอากาศที่สายเคเบิลได้รับการออกแบบ
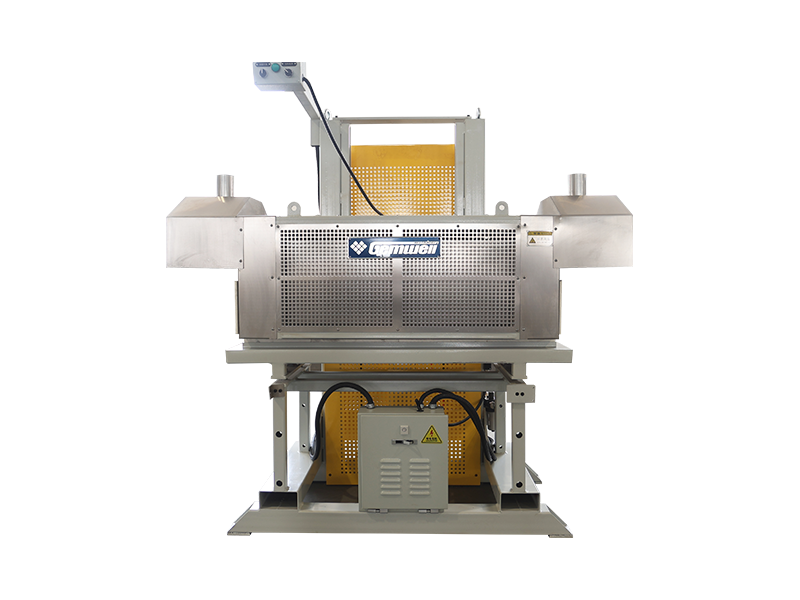
การพันเกลียวและการประกอบแกน
เมื่อแต่ละเส้นใยหรือท่อที่เติมเส้นใยพร้อมแล้ว พวกมันจะถูกพันรอบส่วนเสริมความแข็งแรงตรงกลาง ซึ่งมักจะเป็นแท่งพลาสติกเสริมใยแก้วหรือลวดเหล็ก ขึ้นอยู่กับแรงดึงที่สายเคเบิลสำเร็จรูปต้องทนระหว่างการติดตั้ง และจำนวนโครงสร้างที่ปราศจากโลหะที่แอปพลิเคชันต้องการ
สายการผลิตส่วนใหญ่ใช้การพันเกลียวแบบ SZ โดยที่เส้นใยจะถูกพันเป็นอันดับแรกในทิศทางเดียว จากนั้นจึงกลับทิศทางในรูปแบบการสั่นแบบควบคุม การวางกลับไปกลับมานี้ทำให้สามารถเข้าถึงเส้นใยหรือท่อแต่ละเส้นได้ทุกจุดตลอดสายเคเบิล โดยไม่ต้องคลายความยาวทั้งหมด ซึ่งมีความสำคัญอย่างมากในระหว่างการต่อและซ่อมแซมในภาคสนาม เส้นด้ายสารยึดเกาะหรือเทปพันสายไฟจะยึดมัดมัดที่ตีเกลียวไว้ด้วยกันและรักษารูปทรงให้คงที่ก่อนที่ขั้นต่อไปจะเริ่มต้น การออกแบบบางแบบจะใช้ท่อหลวมตรงกลางที่ยึดเส้นใยทั้งหมดไว้ด้วยกัน ซึ่งช่วยให้การตีเกลียวง่ายขึ้นแต่จำกัดจำนวนเส้นใยทั้งหมดเมื่อเทียบกับการออกแบบการตีเกลียวแบบหลายท่อ
เส้นผ่านศูนย์กลางของแกนสายเคเบิล ความกลม และความยาวของชั้นทั้งหมดจะถูกวัดอย่างต่อเนื่องในระหว่างการพันเกลียว เนื่องจากหนึ่งในสามสิ่งเหล่านี้ที่ไม่อยู่ในเกณฑ์ความคลาดเคลื่อนจะปรากฏขึ้นในภายหลังเป็นผนังแจ็คเก็ตที่ไม่เท่ากันเมื่อแกนถึงขั้นตอนการอัดขึ้นรูป
| สมาชิกผู้แข็งแกร่ง | การใช้งานทั่วไป | ข้อได้เปรียบที่สำคัญ |
|---|---|---|
| แท่งพลาสติกเสริมไฟเบอร์กลาส | สายอากาศและท่อ | น้ำหนักเบาและเป็นฉนวนอย่างสมบูรณ์ |
| ลวดเหล็ก | สายเคเบิลฝังศพโดยตรง | ความต้านทานแรงดึงและการกระแทกที่สูงขึ้น |
| เส้นด้ายอะรามิด | ในร่มและสายแพทช์ | มีความยืดหยุ่นพร้อมรับแรงดึงได้ดี |
การหุ้มเกราะ: เพิ่มการป้องกันสัตว์ฟันแทะและการกระแทก
เคเบิลที่ออกแบบมาเพื่อการฝังโดยตรง หรือสำหรับภูมิภาคที่ทราบว่ามีความเสี่ยงต่อความเสียหายจากสัตว์ฟันแทะ จะได้รับชั้นเกราะเพิ่มเติมระหว่างแกนกลางที่พันเกลียวและแจ็คเก็ตด้านนอก วิธีการที่พบบ่อยที่สุดคือการพันเทปเหล็กหรืออะลูมิเนียมลูกฟูกตามยาวรอบๆ แกน และขึ้นรูปเป็นท่อที่กระชับก่อนที่แจ็คเก็ตจะถูกอัดขึ้นด้านบน
ขั้นตอนการหุ้มเกราะนี้จะเกิดขึ้นแบบอินไลน์ ทันทีก่อนที่แกนจะไปถึงเครื่องอัดรีด โดยใช้อุปกรณ์ขึ้นรูปที่จะพับเทปโลหะให้เป็นรูปร่างและซ้อนทับขอบเพื่อปิดแกนให้แน่น การทับซ้อนและรัศมีการขึ้นรูปเป็นสิ่งสำคัญ: รัศมีการขึ้นรูปที่แคบเกินไปอาจทำให้เส้นใยด้านในขาดได้ ในขณะที่การทับซ้อนกันที่หลวมเกินไปทำให้เกิดช่องว่างที่ทำลายจุดทั้งหมดของเกราะ การออกแบบบางแบบใช้เทปลูกฟูกสองเทป เทปหนึ่งเป็นเหล็กและอีกเทปหนึ่งติดด้วยการเคลือบโคโพลีเมอร์ เพื่อรวมการป้องกันทางกลเข้ากับแผงกั้นความชื้นในการผ่านครั้งเดียว
- เกราะเทปเหล็กลูกฟูกเพื่อความต้านทานการกระแทกและสัตว์ฟันแทะสูงสุด
- เกราะลามิเนตโพลีเมอร์อะลูมิเนียมที่ไม่จำเป็นต้องมีการออกแบบอิเล็กทริกอย่างสมบูรณ์ แต่น้ำหนักมีความสำคัญ
- การพันด้วยเส้นด้ายอะรามิดหรือแก้วใช้แทนเกราะโลหะเพื่อการออกแบบที่เป็นฉนวนไฟฟ้าอย่างสมบูรณ์และปลอดภัยจากฟ้าผ่า
Jacketing และ Sheathing: ที่ซึ่งเทคโนโลยีการอัดขึ้นรูปเข้ามาแทนที่
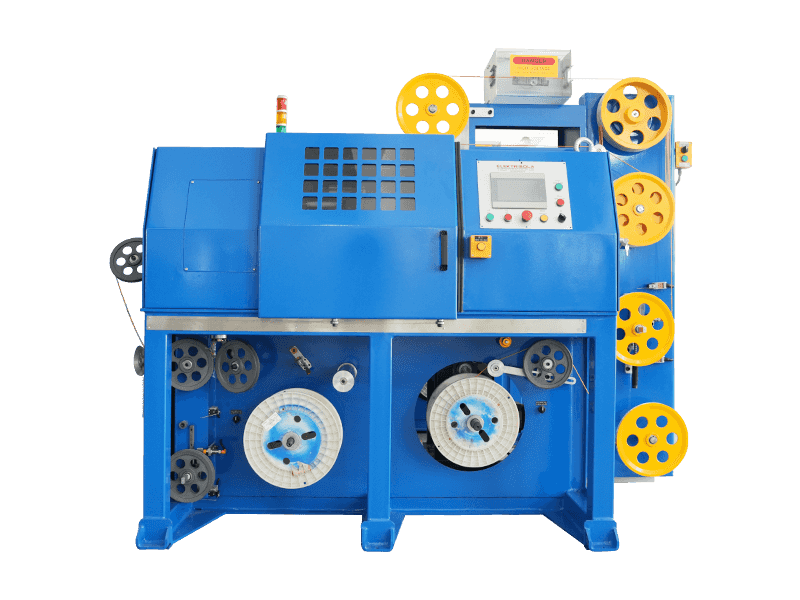
ขั้นตอนสุดท้ายของการผลิตสายเคเบิลคือการหุ้มแจ็คเก็ต และนี่คือจุดที่เครื่องอัดรีดปลอกสายไฟและสายเคเบิลทำการยกที่หนักที่สุดในสายการผลิตทั้งหมด แกนไฟเบอร์ที่ประกอบแล้วจะถูกป้อนผ่านอุปกรณ์จ่ายผลตอบแทน เทปหุ้มเกราะเหล็กหรืออะลูมิเนียมที่จำเป็นจะถูกพันและขึ้นรูปรอบๆ แกน จากนั้นแกนจะผ่านแม่พิมพ์ครอสเฮดบนเครื่องอัดรีด โดยที่โพลีเมอร์หลอมเหลวจะถูกใช้อย่างสม่ำเสมอรอบๆ เส้นรอบวงทั้งหมด
เครื่องอัดรีดปลอกสายไฟและสายเคเบิลทั่วไปที่ใช้สำหรับสายเคเบิลแบบออปติกประกอบด้วยหน่วยป้อนและอบแห้งสำหรับเรซิน ชุดสกรูและกระบอกที่จะละลายและสร้างแรงดันให้กับโพลีเมอร์ หัวอัดขึ้นรูป 90 องศาหรือในบรรทัด รางระบายความร้อนด้วยน้ำทันทีที่ปลายน้ำ เครื่องทดสอบประกายไฟ และการลากสายพานหรือกว้านที่ดึงสายเคเบิลผ่านเส้นด้วยความเร็วคงที่ที่ควบคุมได้ ความเร็วของเส้นและอัตราการทำความเย็นจะต้องตรงกันอย่างแม่นยำ เนื่องจากเสื้อแจ็คเก็ตที่เย็นเร็วเกินไปอาจหดตัวไม่สม่ำเสมอ ในขณะที่เสื้อแจ็คเก็ตที่เย็นช้าเกินไปอาจเสียรูปตามน้ำหนักของมันก่อนที่จะเซ็ตตัว
สายการอัดรีดสมัยใหม่ที่ใช้สำหรับขั้นตอนนี้โดยทั่วไปจะใช้เส้นผ่านศูนย์กลางภายนอกตั้งแต่ประมาณ 3 มิลลิเมตร ถึง 90 มิลลิเมตร หรือมากกว่านั้น ขึ้นอยู่กับว่าผลิตภัณฑ์เป้าหมายเป็นสายหล่นในอาคารขนาดเล็ก หรือท่อที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ หรือสายเคเบิลหุ้มเกราะ โดยมีความเร็วของสายตั้งแต่ประมาณ 20 เมตรต่อนาทีสำหรับแจ็คเก็ตหุ้มเกราะหนา สูงสุดถึง 100 เมตรต่อนาทีสำหรับสายเคเบิลในอาคารที่มีผนังบาง
ภายในเครื่องรีดเปลือกสายไฟและสายเคเบิล
การทำความเข้าใจส่วนประกอบแต่ละส่วนของเครื่องอัดรีดปลอกสายไฟและสายเคเบิลทำให้การวินิจฉัยปัญหาการหุ้มแจ็คเก็ตหรือเปรียบเทียบราคาเครื่องจักรของคู่แข่งสองรายการในเงื่อนไขที่เท่าเทียมกันได้ง่ายขึ้นมาก เครื่องอัดรีดทุกเครื่องถูกสร้างขึ้นโดยใช้การหมุนสกรูภายในถังให้ความร้อน แต่รายละเอียดของการออกแบบสกรูและกระบอกนั้นมีผลโดยตรงต่อคุณภาพการหลอม และท้ายที่สุดแล้ว ความสม่ำเสมอของแจ็คเก็ตที่เสร็จแล้วจะเป็นอย่างไร
การออกแบบสกรู
เส้นผ่านศูนย์กลางของลำกล้องสำหรับการหุ้มสายเคเบิลแบบออปติกโดยทั่วไปจะอยู่ในช่วงประมาณ 45 มิลลิเมตรถึง 120 มิลลิเมตร โดยมีอัตราส่วน L ต่อ D ความยาวลำกล้องหารด้วยเส้นผ่านศูนย์กลาง โดยทั่วไปจะอยู่ระหว่าง 24 ถึง 1 และ 30 ถึง 1 เพื่อให้เรซินมีเวลาเพียงพอในการละลายอย่างเท่าเทียมกัน
โซนทำความร้อน
กระบอกถูกแบ่งออกเป็นโซนการให้ความร้อนที่ควบคุมโดยอิสระหลายโซน ดังนั้นจึงสามารถนำเรซินขึ้นจนถึงอุณหภูมิหลอมเหลวทีละน้อยแทนที่จะยกทั้งหมดในคราวเดียว ซึ่งช่วยลดความเสี่ยงที่โพลีเมอร์จะสลายตัวหรือหลอมไม่สม่ำเสมอ
ครอสเฮดตาย
ครอสเฮดเปลี่ยนทิศทางการไหลของของเหลวที่ไหลเก้าสิบองศารอบๆ แกนเคเบิลที่เคลื่อนที่ และรูปทรงภายในของมันจะต้องมีการจัดศูนย์กลางอย่างแม่นยำเพื่อหลีกเลี่ยงผนังแจ็คเก็ตที่หนาผิดปกติและไม่สม่ำเสมอ
ระบายความร้อน trough
รางน้ำแบบหลายขั้นตอน บางครั้งมีส่วนอุ่นและเย็นแยกกัน จะกำหนดขนาดแจ็คเก็ตขั้นสุดท้ายและการตกแต่งพื้นผิวเมื่อสายเคเบิลออกจากดาย
ด้านท้ายสุดของตัวอัดรีดเอง เกจวัดเส้นผ่านศูนย์กลาง ซึ่งโดยปกติแล้วจะเป็นเซ็นเซอร์แบบไม่สัมผัสด้วยเลเซอร์ จะส่งข้อมูลกลับไปยังส่วนควบคุมการดึงออกและตัวอัดรีดในวงปิด โดยจะดันความเร็วของสกรูหรือความเร็วของเส้นโดยอัตโนมัติเพื่อยึดเส้นผ่านศูนย์กลางภายนอกให้อยู่ในแถบพิกัดความเผื่อที่แน่นหนา โดยไม่มีผู้ปฏิบัติงานเข้าไปยุ่งเกี่ยวกับสายเคเบิลทุกเมตรที่ผลิต
เปรียบเทียบวัสดุปลอกสายไฟเบอร์ออปติก
โพลีเมอร์ที่เลือกไว้สำหรับปลอกด้านนอกมีผลโดยตรงต่อตำแหน่งที่สามารถติดตั้งสายเคเบิลได้และระยะเวลาที่สายเคเบิลจะใช้งานได้ ตารางด้านล่างเปรียบเทียบวัสดุที่ใช้บ่อยที่สุดผ่านเครื่องอัดรีดปลอกสายไฟและสายเคเบิลในการผลิตสายเคเบิลแบบออปติก
| วัสดุ | เหมาะที่สุดสำหรับ | ลักษณะเด่น |
|---|---|---|
| โพลีเอทิลีน (PE) | กลางแจ้ง ฝังศพโดยตรง ท่อ | ความชื้นที่แข็งแกร่งและความต้านทานรังสียูวี |
| พีวีซี | สายเคเบิลภายในอาคารทั่วไป | คุ้มค่าและยืดหยุ่น |
| ฮาโลเจนเป็นศูนย์ควันต่ำ (LSZH) | ไรเซอร์ในร่ม พื้นที่ว่าง | ควันพิษต่ำเมื่อถูกความร้อน |
| โพลีเอทิลีนความหนาแน่นปานกลาง (MDPE) | สายเคเบิลรองรับทางอากาศและรูปที่ 8 ในตัว | ความสมดุลของความยืดหยุ่นและความเหนียว |
| โพลียูรีเทน | สายเคเบิลสนามที่ทนทาน งอ หรือยุทธวิธี | ต้านทานการเสียดสีและความเมื่อยล้าสูง |
การเลือกเรซินไม่ได้ขึ้นอยู่กับสภาพแวดล้อมของสายเคเบิลที่ทำเสร็จแล้วเท่านั้น โพลีเมอร์บางชนิดดำเนินการที่หน้าต่างอุณหภูมิหลอมเหลวที่แคบกว่าชนิดอื่นๆ ซึ่งทำให้เครื่องรีดเปลือกลวดและสายเคเบิลจำเป็นต้องอยู่ในระบบควบคุมอุณหภูมิ โดยเฉพาะอย่างยิ่งสารประกอบ LSZH มีแนวโน้มที่จะไวต่อความร้อนสูงเกินไปมากกว่า PE มาตรฐาน เนื่องจากเรซิน LSZH ที่ไหม้เกรียมจะสูญเสียประสิทธิภาพในการหน่วงไฟบางส่วน
สิ่งที่ต้องมองหาเมื่อเลือกสายการอัดรีดสำหรับสายออปติก
ผู้ซื้อที่ประเมินเครื่องอัดรีดปลอกสายไฟและสายเคเบิลสำหรับการผลิตสายเคเบิลแบบออปติคอลมักจะให้ความสำคัญกับราคาและความเร็วของหัวข้อข่าวเป็นอันดับแรก แต่ข้อกำหนดเฉพาะบางประการที่ไม่ชัดเจนมักจะมีความสำคัญมากกว่าสำหรับคุณภาพผลผลิตในระยะยาว
- ความต้านทานต่อการสึกหรอของสกรูและกระบอก เนื่องจากสารประกอบเติมสารกัดกร่อน เช่น LSZH จะย่อยสลายกระบอกเหล็กมาตรฐานได้เร็วกว่า PE ธรรมดามาก
- การควบคุมเส้นผ่านศูนย์กลางแบบวงปิด ดังนั้นสายการผลิตจะปรับตัวเองแบบเรียลไทม์ แทนที่จะอาศัยการตรวจสอบจากผู้ปฏิบัติงานเพียงอย่างเดียว
- จำนวนและความเป็นอิสระของโซนการให้ความร้อน ซึ่งส่งผลต่อความสามารถในการจัดการเรซินที่ไวต่ออุณหภูมิของสายการผลิต
- ความยาวรางน้ำหล่อเย็นและจำนวนขั้นตอน เนื่องจากการระบายความร้อนขนาดเล็กเป็นหนึ่งในปัญหาคอขวดที่พบบ่อยที่สุดในสายการผลิตความเร็วสูง
- ความเข้ากันได้กับอุปกรณ์ผลตอบแทน ชุดเกราะ และอุปกรณ์รับติดตั้งที่มีอยู่แล้วในโรงงาน
เส้นที่วิ่งเร็วบนกระดาษแต่ไม่สามารถทนต่อความคลาดเคลื่อนของเส้นผ่านศูนย์กลางที่แคบบนสารประกอบที่ไวต่ออุณหภูมิได้จะทำให้เกิดเศษสายเคเบิลมากขึ้น ซึ่งใช้งานไม่ได้มากขึ้นเมื่อนำไปผลิตรายวัน
ระบบอัตโนมัติและการตรวจสอบในสายการผลิตในสายการผลิตสมัยใหม่
สายเคเบิลออปติกรุ่นใหม่จะเชื่อมโยงทุกขั้นตอนมากขึ้น ตั้งแต่การพันเกลียวไปจนถึงการหุ้มแจ็คเก็ต ให้เป็นระบบควบคุมเดียว แทนที่จะใช้งานแต่ละเครื่องโดยแยกจากกัน ข้อมูลความเร็วของสายการผลิต ความตึง และอุณหภูมิจากเครื่องอัดรีดสามารถบันทึกได้โดยอัตโนมัติ และอ้างอิงโยงกับผลการทดสอบในภายหลังของสายเคเบิลที่เสร็จแล้ว ซึ่งทำให้ง่ายต่อการติดตามข้อบกพร่องกลับไปยังขั้นตอนการผลิตที่แน่นอนและการตั้งค่าเครื่องจักรที่เป็นสาเหตุ
เกจเส้นผ่านศูนย์กลางด้วยเลเซอร์ เครื่องทดสอบประกายไฟที่ตรวจสอบความสมบูรณ์ของแจ็คเก็ตที่แรงดันไฟฟ้าสูงในขณะที่สายเคเบิลเคลื่อนที่ และเครื่องนับความยาวอัตโนมัติกลายเป็นมาตรฐานในสายการผลิตขนาดกลางถึงขนาดใหญ่ส่วนใหญ่ แทนที่การตรวจสอบเฉพาะจุดแบบแมนนวลที่เคยเกิดขึ้นเพียงไม่กี่ครั้งต่อกะ การตรวจสอบอัตโนมัติอย่างต่อเนื่องจะจับพารามิเตอร์การเลื่อนภายในไม่กี่วินาที แทนที่จะหลังจากที่ผลิตม้วนทั้งหมดจนเกินพิกัดความเผื่อแล้ว ซึ่งเป็นหนึ่งในการปรับปรุงคุณภาพที่ใหญ่ที่สุดที่อุตสาหกรรมได้ทำในช่วงไม่กี่ปีที่ผ่านมา
การทดสอบคุณภาพก่อนจัดส่งเคเบิล
สายเคเบิลที่ทำเสร็จแล้วจะไม่ออกจากพื้นโรงงานจนกว่าจะผ่านการตรวจสอบทางกายภาพและทางแสงหลายครั้ง การทดสอบเหล่านี้ยืนยันว่าทุกขั้นตอนของกระบวนการ ตั้งแต่ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นไปจนถึงแจ็คเก็ต ดำเนินการภายใต้เกณฑ์ความคลาดเคลื่อนที่ยอมรับได้
- การทดสอบการลดทอนซึ่งจะวัดความแรงของสัญญาณที่สูญเสียไปต่อเส้นใยหนึ่งกิโลเมตร
- การทดสอบความต้านทานแรงดึง การดึงสายเคเบิลที่เสร็จแล้วเพื่อยืนยันว่าสามารถรับน้ำหนักการติดตั้งได้
- การทดสอบการกระแทกและแรงกระแทก การจำลองความเค้นทางกลของการติดตั้งฝังหรือท่อร้อยสาย
- การหมุนเวียนตามอุณหภูมิ การตรวจสอบเสื้อแจ็คเก็ตและบัฟเฟอร์ว่ามีการแตกร้าวเมื่อผ่านความร้อนและความเย็นจัดหรือไม่
- การทดสอบการซึมผ่านของน้ำ เพื่อยืนยันว่าเจลหรือวัสดุปิดกั้นแห้งจะหยุดการอพยพของความชื้น
- จุดประกายการทดสอบแจ็คเก็ตที่ไฟฟ้าแรงสูงเพื่อจับรูเข็มหรือจุดบางๆ ที่เหลือจากการอัดขึ้นรูป
สายเคเบิลที่ผ่านการทดสอบการลดทอนแต่ไม่ผ่านการทดสอบการกดทับหรือการโค้งงอ ยังไม่พร้อมใช้งานในภาคสนาม เนื่องจากการติดตั้งจริงต้องอาศัยสายเคเบิลต่อความเค้นเชิงกลบ่อยกว่าความเครียดเชิงแสงล้วนๆ นอกจากนี้ ม้วนยังจะถูกสุ่มตัวอย่างและตรวจสอบข้ามกับบันทึกการผลิตสำหรับชุดนั้น ดังนั้นการเบี่ยงเบนใดๆ ที่ถูกทำเครื่องหมายในระหว่างการทดสอบสามารถตรวจสอบย้อนกลับไปที่การพันเกลียว การหุ้มเกราะ หรือการอัดขึ้นรูปที่เฉพาะเจาะจง แทนที่จะถือว่าเป็นความล้มเหลวที่แยกเดี่ยวและอธิบายไม่ได้
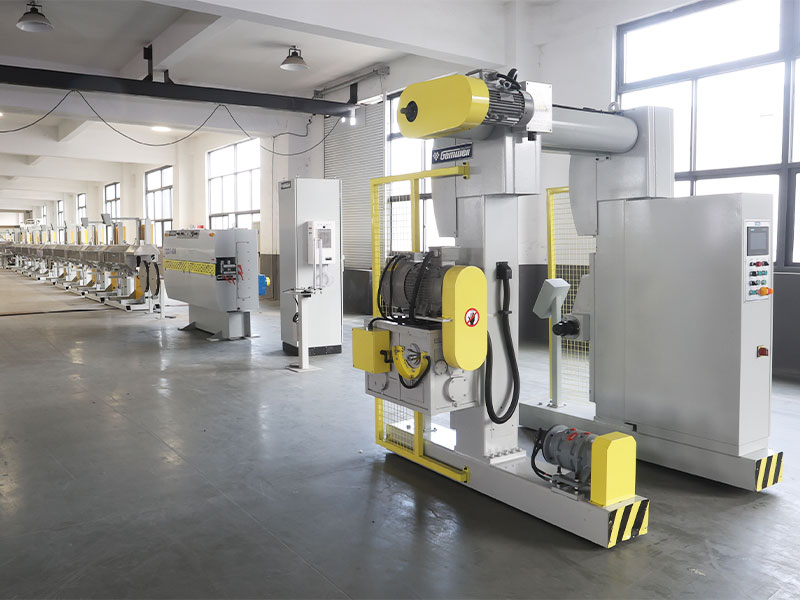
ข้อบกพร่องจากการผลิตทั่วไปและวิธีการป้องกัน
ความล้มเหลวของสายเคเบิลออปติกส่วนใหญ่สามารถสืบย้อนไปถึงตัวแปรกระบวนการเพียงไม่กี่อย่าง การทำความเข้าใจคำถามเหล่านี้ช่วยให้ผู้ซื้อถามคำถามที่ชัดเจนยิ่งขึ้นเมื่อประเมินสายการผลิตหรือชุดสายเคเบิลที่เสร็จสมบูรณ์
| ข้อบกพร่อง | สาเหตุที่แท้จริง | การป้องกัน |
|---|---|---|
| ความหนาของผนังเสื้อไม่เท่ากัน | ความเร็วของสกรูเครื่องอัดรีดไม่สอดคล้องกันหรือการตั้งศูนย์กลางแม่พิมพ์ | การวัดเส้นผ่านศูนย์กลางด้วยเลเซอร์พร้อมระบบควบคุมป้อนกลับอัตโนมัติ |
| จุดลดทอนสูง | การดัดงอแบบไมโครระหว่างการพันเกลียวหรือแรงตึงของเส้นใยมากเกินไป | ควบคุมความยาวส่วนเกินของไฟเบอร์และการตรวจสอบความตึง |
| น้ำเข้าเมื่อเวลาผ่านไป | การเติมเจลไม่สมบูรณ์หรือมีช่องว่างในเทปปิดกั้น | อุปกรณ์เติมจาระบีที่แม่นยำและการตรวจสอบหลังการเติม |
| รูเข็มที่พื้นผิวแจ็คเก็ต | ความชื้นในเรซินหรือวัสดุป้อนที่ปนเปื้อน | การอบแห้งเรซินก่อนป้อนและการทดสอบประกายไฟแบบอินไลน์ |
| สายเคเบิลมีความแข็งหรือแตกร้าวในสภาพอากาศหนาวเย็น | เลือกเรซินแจ็คเก็ตผิดสำหรับเขตภูมิอากาศ | จับคู่พิกัดอุณหภูมิต่ำของเรซินกับภูมิภาคการใช้งาน |
คำถามที่พบบ่อย
สายเคเบิลใยแก้วนำแสงทำมาจากอะไร
แกนและส่วนหุ้มทำจากแก้วซิลิกาเจือบริสุทธิ์พิเศษ จากนั้นไฟเบอร์จะได้รับการปกป้องด้วยการเคลือบอะคริเลต ชั้นบัฟเฟอร์ ส่วนเสริมความแข็งแรง เช่น แท่งไฟเบอร์กลาสหรือเส้นด้ายอะรามิด และปลอกหุ้มโพลีเมอร์ด้านนอก เช่น โพลิเอทิลีน พีวีซี หรือสารประกอบฮาโลเจนที่ไม่มีควันต่ำ
ใยแก้วนำแสงมีความบางเพียงใดเมื่อเทียบกับเส้นผมของมนุษย์
แกนใยแก้วนำแสงมาตรฐานและส่วนหุ้มรวมกันมีเส้นผ่านศูนย์กลางประมาณ 125 ไมครอน ซึ่งมีความหนาประมาณเดียวกับเส้นผมมนุษย์โดยเฉลี่ย แม้ว่าสายเคเบิลที่อยู่รอบๆ แล้วจะมีขนาดใหญ่กว่าหลายเท่าเมื่อมีการบัฟเฟอร์ ส่วนเสริมความแข็งแรง และแจ็คเก็ตถูกเพิ่มเข้าไปแล้ว
เหตุใดขั้นตอนการหุ้มแจ็คเก็ตจึงต้องใช้เครื่องรีดขึ้นรูปโดยเฉพาะ
จะต้องทาแจ็คเก็ตรอบๆ แกนไฟเบอร์ที่ทำเสร็จแล้วในการส่งผ่านต่อเนื่องเพียงครั้งเดียว โดยมีอุณหภูมิและความเร็วของเส้นที่ควบคุมได้ โดยไม่ต้องสัมผัสหรือบีบอัดเส้นใยด้านใน เครื่องอัดรีดปลอกสายไฟและสายเคเบิลที่ออกแบบมาเพื่อวัตถุประสงค์เฉพาะ ได้รับการออกแบบมาโดยเฉพาะเพื่อหลอม ทา และทำให้ชั้นโพลีเมอร์เย็นลงอย่างสม่ำเสมอรอบแกนเคเบิลที่เคลื่อนที่ได้
อะไรคือความแตกต่างระหว่างไฟเบอร์แบบมีบัฟเฟอร์แน่นและแบบหลวม
เส้นใยที่มีบัฟเฟอร์แน่นมีชั้นโพลีเมอร์หนาที่อัดรีดโดยตรงบนเส้นใยเคลือบ ซึ่งทำให้ง่ายต่อการจัดการภายในอาคาร เส้นใยแบบท่อหลวมจะอยู่ภายในท่อที่เติมเจลหรือแบบแห้งโดยมีพื้นที่ให้เคลื่อนย้ายได้ ซึ่งดูดซับการขยายตัวและการหดตัวตามอุณหภูมิได้ดีกว่าในช่วงกลางแจ้งที่ยาว
มีการตรวจสอบคุณภาพของสายเคเบิลสำเร็จรูปอย่างไร
สายเคเบิลสำเร็จรูปต้องผ่านการทดสอบการลดทอน การทดสอบแรงดึงและการกดทับ การหมุนเวียนของอุณหภูมิ การทดสอบประกายไฟ และการทดสอบการซึมผ่านของน้ำ ก่อนที่จะได้รับการอนุมัติสำหรับการจัดส่ง ซึ่งยืนยันว่าทุกขั้นตอนตั้งแต่ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นจนถึงแจ็คเก็ตมีคุณสมบัติตรงตามข้อกำหนด
เหตุใดไฟเบอร์โหมดเดี่ยวและมัลติโหมดจึงต้องการความแม่นยำในการผลิตที่แตกต่างกัน
ไฟเบอร์โหมดเดี่ยวใช้แกนที่เล็กกว่ามาก ประมาณ 9 ไมครอน ซึ่งต้องการการไล่ระดับของสารโด๊ปที่แม่นยำยิ่งขึ้นในระหว่างการผลิตพรีฟอร์ม มากกว่าแกนขนาดใหญ่ 50 หรือ 62.5 ไมครอนที่ใช้ในไฟเบอร์แบบหลายโหมด
โดยทั่วไปแล้วสายแจ็คเก็ตเคเบิลจะทำงานเร็วแค่ไหน
ความเร็วของสายจะแตกต่างกันไปตามความหนาและเส้นผ่านศูนย์กลางของแจ็คเก็ต ตั้งแต่ประมาณ 20 เมตรต่อนาทีสำหรับแจ็คเก็ตกลางแจ้งหุ้มเกราะหนา ไปจนถึงมากกว่า 100 เมตรต่อนาทีสำหรับสายเคเบิลในอาคารผนังบาง
อะไรทำให้ความหนาของผนังไม่เท่ากันในปลอกหุ้มสายเคเบิล
ผนังแจ็คเก็ตที่ไม่สม่ำเสมอส่วนใหญ่มักมาจากความเร็วของสกรูของเครื่องอัดรีดที่ไม่สอดคล้องกันหรือครอสเฮดที่มีจุดศูนย์กลางไม่ดี ซึ่งเป็นเหตุผลว่าทำไมการวัดเส้นผ่านศูนย์กลางเลเซอร์แบบวงปิดที่ผูกติดกับตัวควบคุมเครื่องอัดรีดจึงกลายเป็นมาตรฐานในสายการผลิตสมัยใหม่
 ที่เกี่ยวข้อง สินค้า