E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, โซนเทคโนโลยีขั้นสูง, ตงไท่, เจียงซู, จีน | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


คำตอบโดยตรง: สิ่งที่คุณควรคาดหวังจากเครื่องพันเกลียวลวดทองแดง
เครื่องหน้าตัดลวดทองแดงพันเกลียวจะถูกตัดสินก่อน การทำซ้ำมิติ ไม่ใช่ด้วยความเร็วสูงสุด หากเครื่องจักรไม่สามารถสร้างรูปทรงหน้าตัดเดียวกันบนใบมีดพวงแล้วม้วนเล่า การเพิ่มความเร็วเอาต์พุตใดๆ จะต้องรับผิดชอบ พิกัดความเผื่อที่เพิ่มขึ้นในตัวนำตีเกลียวมีขนาดเล็ก: การเปลี่ยนแปลงเส้นผ่านศูนย์กลางภายนอก 0.1 มม. สามารถเปลี่ยนพื้นที่หน้าตัดได้ประมาณ 1.5% สำหรับตัวนำ 1.5 มม.² ซึ่งจะเปลี่ยนความต้านทาน DC และความสามารถในการรองรับกระแสไฟฟ้า
ในทางปฏิบัติ คุณควรคาดหวังว่าเครื่องตีเกลียวที่ได้รับการปรับแต่งอย่างดีจะยึดเส้นผ่านศูนย์กลางภายนอกไว้ภายในได้ ±0.05 มม สำหรับการใช้งานสายไฟในอาคารและสายเคเบิลยานยนต์ส่วนใหญ่ นั่นคือพื้นฐาน นอกจากนี้ เครื่องจักรยังต้องรักษาความยาวของชั้นให้คงที่ เนื่องจากความยาวของชั้นจะส่งผลต่อมุมเกลียวและความยืดหยุ่นทางกลของตัวนำที่เสร็จแล้ว เมื่อคุณประเมินเครื่องจักร ให้ขอหลักฐานของความสามารถในการทำซ้ำที่ความเร็วต่างๆ ไม่ใช่แค่ที่จุดที่กำหนดจุดเดียว
คู่มือนี้จะแจกแจงปัจจัยที่ควบคุมความแม่นยำของหน้าตัด เปรียบเทียบประเภทเครื่องจักรหลัก และแสดงให้คุณเห็นว่าควรมองหาอะไรในสายการผลิต เป้าหมายคือการช่วยให้คุณหลีกเลี่ยงข้อผิดพลาดที่มีค่าใช้จ่ายสูงสองประการ ได้แก่ การซื้อเครื่องจักรที่ไม่สามารถทนทานต่อพิกัดความเผื่อได้ และการซื้อเครื่องจักรที่ระบุมากเกินไปสำหรับผลิตภัณฑ์ที่คุณใช้งานจริง
วิธีสร้างเรขาคณิตหน้าตัดระหว่างการพันเกลียว
การพันเกลียวจะใช้ลวดทองแดงเส้นเดียวหลายเส้นและวางในรูปแบบขดลวดรอบแกนกลาง มัดที่ได้จะมีหน้าตัดที่ไม่เป็นวงกลมที่สมบูรณ์แบบ การจัดเรียงสายไฟ จำนวนชั้น และระดับการบดอัดจะกำหนดพื้นที่หน้าตัดจริงและเปลือกด้านนอกของตัวนำ
คำศัพท์ทางเรขาคณิตสามคำมีความสำคัญมากกว่าคำศัพท์อื่นๆ:
- ความยาวเลย์ คือระยะห่างตามแนวแกนของการพันขดลวดรอบแกนที่สมบูรณ์หนึ่งเส้น ความยาวชั้นที่สั้นลงจะเพิ่มมุมเกลียวและทำให้ตัวนำมีความยืดหยุ่นมากขึ้น แต่ยังเพิ่มแรงเสียดทานและความเสี่ยงต่อความเสียหายของพื้นผิว
- รูปแบบเลเยอร์ อธิบายจำนวนสายไฟในแต่ละชั้น สำหรับการก่อสร้างแบบมีศูนย์กลาง จำนวนสายไฟในชั้นเดียวมักจะเป็นผลรวมของสายไฟในชั้นก่อนหน้าทั้งหมดบวกกับลวดแกนกลาง ตัวอย่างเช่น ตัวนำ 7 สายมีลวดหลัก 1 เส้นและมี 6 เส้นในชั้นแรก
- การบดอัด คือการลดเส้นผ่านศูนย์กลางภายนอกโดยการพันมัดเกลียวผ่านแม่พิมพ์ขึ้นรูป การบดอัดจะเพิ่มปัจจัยการเติมทองแดง แต่ทำให้ตัวนำแข็งขึ้น
ปัจจัยการเติมเป็นวิธีที่รวดเร็วในการเปรียบเทียบการก่อสร้าง ตัวนำ 7 สายแบบไม่อัดตัวมีปัจจัยการเติมประมาณ 0.78 ในขณะที่รุ่นแบบอัดแน่นสามารถมีค่าถึง 0.92 หรือสูงกว่า ข้อเสียคือการบดอัดจะเพิ่มความเครียดที่ตกค้างในทองแดง และมักต้องมีขั้นตอนการอบอ่อนที่ตามมา
ตระกูลเครื่องจักรที่เปรียบเทียบ: ประเภทใดที่ให้ส่วนตัดขวางที่แคบที่สุด
กลุ่มเครื่องจักรที่คุณเลือกมีผลโดยตรงต่อหน้าตัดที่คุณสามารถทำได้ แต่ละประเภทมีโปรไฟล์ความตึง กลไกการหมุน และช่วงความเร็วที่แตกต่างกัน ตารางด้านล่างแสดงการเปรียบเทียบโดยย่อสำหรับสี่ตระกูลหลักที่ใช้ในการพันเกลียวทองแดง
| ประเภทเครื่อง | ช่วงความเร็วปกติ | การควบคุมภาพตัดขวาง | แอปพลิเคชั่นที่เหมาะสมที่สุด |
|---|---|---|---|
| เครื่องอัดก้อน | 5,000–8000 รอบต่อนาที | เหมาะสำหรับลวดละเอียด แต่เส้นผ่านศูนย์กลางอาจแตกต่างกันไปตามแรงดึง | ลวด UL สายไฟยืดหยุ่นได้ดี |
| การพันกันของกรอบแข็ง | 200–600 รอบต่อนาที | ความเสถียรของมิติที่ดีเยี่ยม แต่ช้า | สายไฟขนาดใหญ่ |
| การพันท่อ | 1500–4000 รอบต่อนาที | การควบคุมปานกลาง เหมาะสำหรับสายไฟขนาดกลาง | สายไฟอ่อน, สายควบคุม |
| การควั่นของดาวเคราะห์ | 100–500 รอบต่อนาที | แม่นยำมาก โดยเฉพาะสายเคเบิลแบบพิเศษ | การบินและอวกาศ สายเคเบิลข้อมูลระดับไฮเอนด์ |
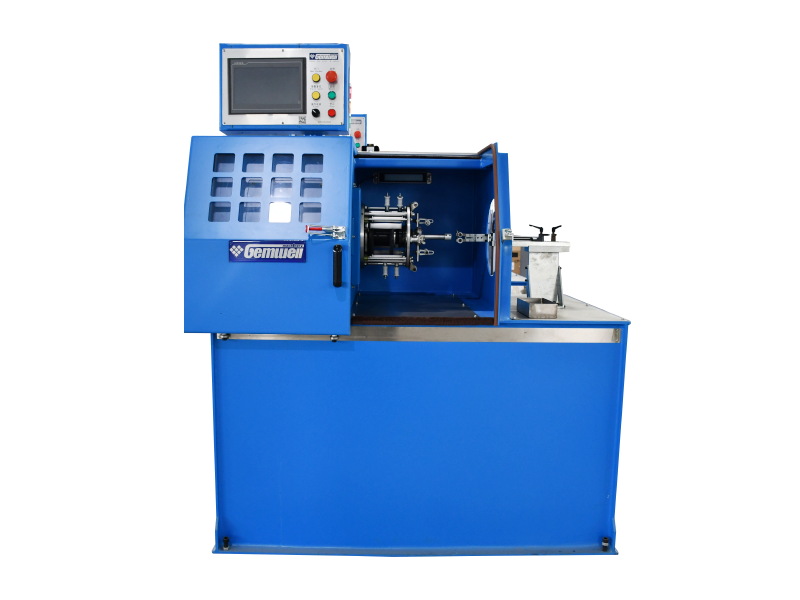
สำหรับตัวนำทองแดงขนาดกลางและการผลิตสายเคเบิลทั่วไป กลุ่มผลิตภัณฑ์บิดเกลียวเดี่ยวแบบยื่นยื่นออกมามีจุดกึ่งกลางที่ใช้งานได้จริง เครื่องจักรเหล่านี้รักษาเส้นทางความตึงที่มั่นคงตลอดวงจรการบิด ซึ่งเป็นกุญแจสำคัญในการยึดหน้าตัดที่ทำซ้ำได้ ตัวอย่างหนึ่งคือก เครื่องบิดเดี่ยวแบบคานยื่นแบบใช้ความเร็วต่างกันโดยไม่มีรอกดึง ออกแบบมาเพื่อขจัดความแปรผันของเส้นผ่านศูนย์กลางที่เกิดจากการเปลี่ยนแปลงความตึงที่ด้าน Takeup
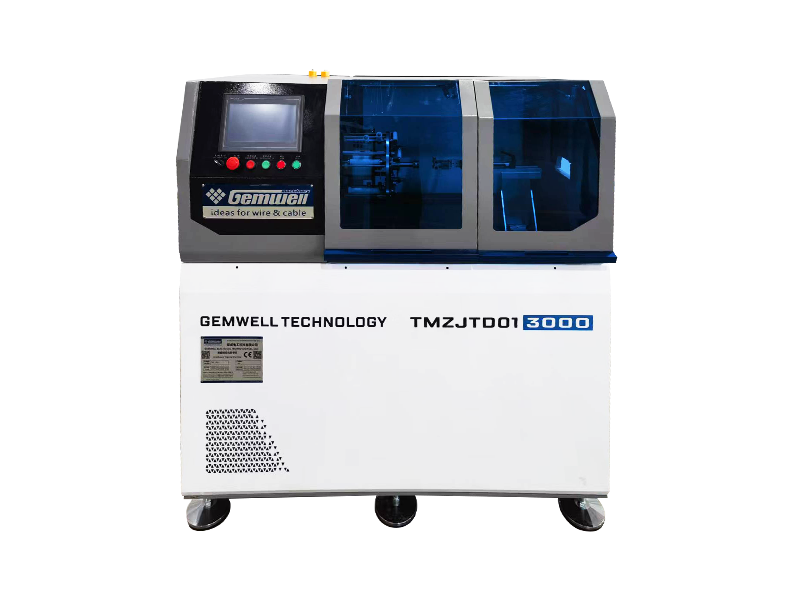
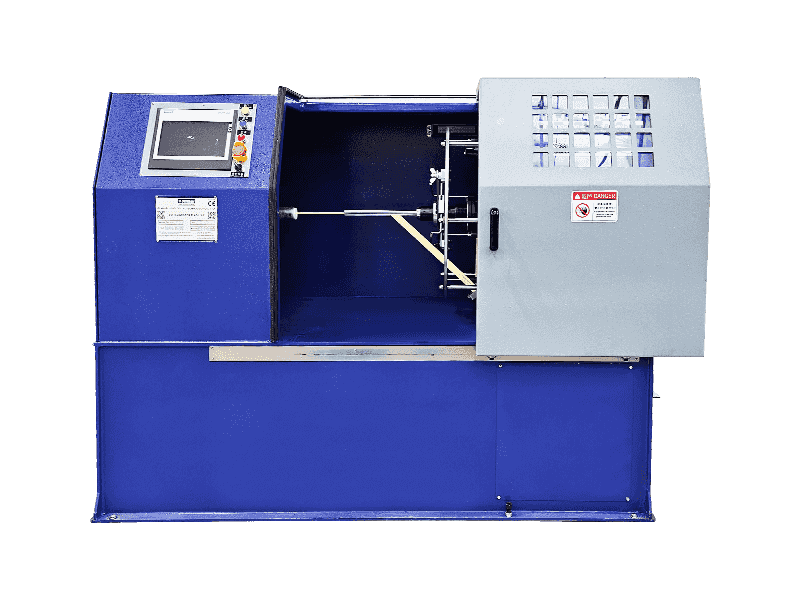
 เครื่องบิดเดี่ยวแบบคานยื่นแบบ Take-Up ความเร็วต่างกันโดยไม่มีรอกแบบกว้าน เครื่องจักรนี้รักษาแรงตึงให้คงที่ผ่านระบบส่งกำลังแบบดิฟเฟอเรนเชียล ช่วยลดการเปลี่ยนแรงตึงฝั่งเทคอัพ เหมาะอย่างยิ่งสำหรับตัวนำทองแดงขนาดกลางที่รูปทรงหน้าตัดแบบทำซ้ำได้ถือเป็นสิ่งสำคัญ ดูผลิตภัณฑ์ →
บทบาทของเครื่องบิดเกลียวคู่ลวดในเรขาคณิตของสายเคเบิลหลายคู่
เครื่องหน้าตัดลวดทองแดงตีเกลียวมักสับสนกับ เครื่องตีเกลียวลวดคู่ . พวกเขาไม่เหมือนกัน เครื่องตีเกลียวทำให้ตัวนำเดี่ยวจากสายไฟหลายเส้น เครื่องบิดลวดคู่จะนำตัวนำสองตัวที่ตีเกลียวแล้วมาบิดให้เป็นคู่โดยยังคงรักษารูปทรงที่แน่นและสม่ำเสมอ
เมื่อคุณสร้างสายเคเบิลเครือข่ายหรือสายเคเบิลอีเธอร์เน็ตอุตสาหกรรม ภาพตัดขวางของทั้งคู่มีความสำคัญต่ออิมพีแดนซ์และการสูญเสียส่งคืน ความยาวบิดคู่และระดับความตึงของตัวนำแต่ละตัวส่งผลโดยตรงต่อระยะห่างระหว่างตัวนำทั้งสอง ซึ่งจะทำให้ความจุและอิมพีแดนซ์ของสายเคเบิลเปลี่ยนไป การเคลื่อนตัวเล็กน้อยในหน้าตัดของคู่สามารถดันสายเคเบิลออกจากช่วงที่ระบุได้
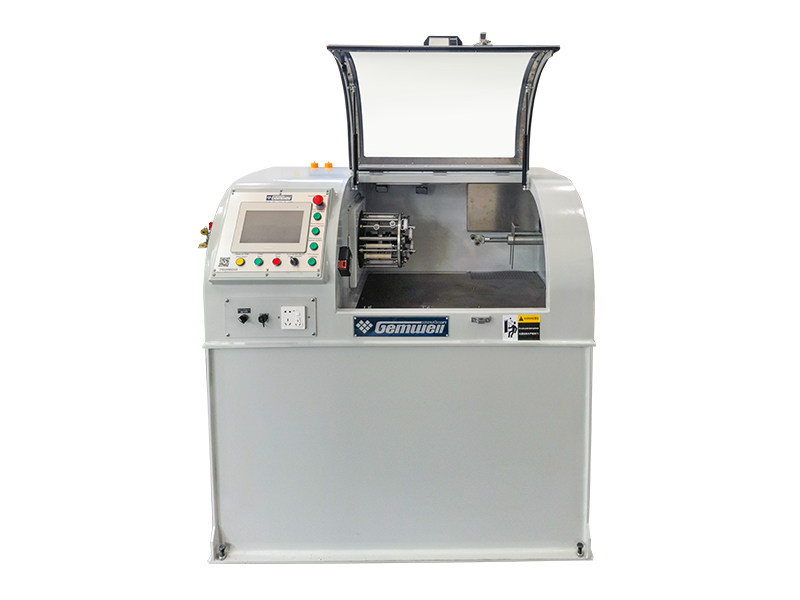
ในสายเคเบิลอีเธอร์เน็ตที่ขั้นตอนการบิดคู่จะต้องจัดการคู่สี่คู่พร้อมกันด้วยระยะพิทช์ที่สม่ำเสมอ สายเคเบิลเครือข่ายสามสนามรวมเครื่องบิดสามตัว เป็นโซลูชั่นที่รวมการบิดหลายๆ ครั้งไว้ในเครื่องเดียว มันไม่เหมือนกับเครื่องตีเกลียวทองแดง แต่มีความต้องการเหมือนกันสำหรับรูปทรงหน้าตัดที่แม่นยำในโครงสร้างหลายคู่ทั้งหมด
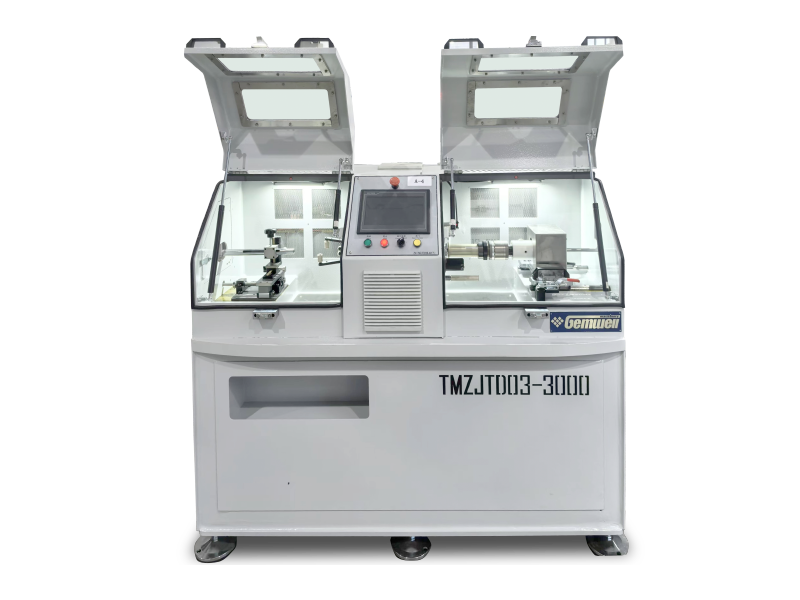
เครื่องบิดสามระดับสามระดับในตัวสำหรับสายเคเบิลเครือข่าย เครื่องนี้รวมการบิดเกลียวด้านเดียว ด้านหลัง และคู่ไว้ในหน่วยเดียว เพื่อให้มั่นใจถึงความสม่ำเสมอของระยะพิทช์ที่แม่นยำสำหรับสายเคเบิลหลายคู่ เหมาะสำหรับการประมวลผลลวดหลักของเครือข่าย CAT5/CAT5E/CAT6. ดูผลิตภัณฑ์ → ปัจจัยกระบวนการที่เปลี่ยนภาพตัดขวางทุกวัน
ตัวเครื่องมีเพียงครึ่งเรื่องเท่านั้น ลวดทองแดงที่เข้าสู่เครื่องตีเกลียวจะต้องมีความสม่ำเสมอทั้งในด้านเส้นผ่านศูนย์กลาง ความแข็งทางกล และสภาพพื้นผิว ปัจจัยที่ถูกมองข้ามมากที่สุดในการผลิตในแต่ละวันคือ:
- เกรดทองแดง — ทองแดงไร้ออกซิเจนและทองแดง ETP (สนามแข็งด้วยไฟฟ้า) มีคุณสมบัติเชิงกลที่แตกต่างกัน การเปลี่ยนแปลงแหล่งทองแดงสามารถเปลี่ยนวิธีการบีบอัดสายไฟระหว่างการพันเกลียว และเปลี่ยนเส้นผ่านศูนย์กลางภายนอกสุดท้ายได้ 0.02–0.05 มม.
- การวาดและการหลอม — ลวดจะต้องอบอ่อนให้มีการยืดตัวสม่ำเสมอ หากทองแดงแข็งตัวบางส่วนจากขั้นตอนการวาด ทองแดงจะไม่ไหลสม่ำเสมอเข้าไปในมัดตีเกลียว และหน้าตัดจะมีรูปร่างเป็นวงรี
- การควบคุมความตึงเครียด — ความตึงของสายไฟแต่ละเส้นจะต้องมีความสมดุล ความตึงเครียดที่ไม่เท่ากันในโครงสร้างแบบ 7 เส้นสามารถทำให้สายไฟด้านนอกวิ่งได้สูงกว่าสายอื่นๆ ทำให้เกิดหน้าตัดเป็นรูปวงรี
- สภาพการขึ้นรูปแม่พิมพ์ — แม่พิมพ์ที่สึกหรอจะผลิตตัวนำอัดแน่นแบบไม่รวมศูนย์กลาง เมื่อเวลาผ่านไป เส้นผ่านศูนย์กลางของแม่พิมพ์จะเพิ่มขึ้น และอัตราส่วนการบดอัดจะลดลง ควรวัดแม่พิมพ์ทุกๆ 500 ชั่วโมงการทำงาน และเปลี่ยนใหม่เมื่อเส้นผ่านศูนย์กลางเพิ่มขึ้นมากกว่า 0.01 มม.
ตัวอย่างการใช้งานจริงจากโรงงานเคเบิลที่สร้างตัวนำแบบยืดหยุ่นขนาด 0.75 มม.²: เมื่อแม่พิมพ์ขึ้นรูปสึกหรอ 0.02 มม. พื้นที่หน้าตัดที่วัดได้จะลดลงประมาณ 2.3% และความต้านทาน DC เพิ่มขึ้น 2% เพียงอย่างเดียวก็เพียงพอที่จะล้มเหลวในสายเคเบิลที่ยอมรับได้
การตรวจสอบคุณภาพในสายการผลิตและข้อบกพร่องของภาพตัดขวาง
คุณไม่สามารถตรวจสอบทางของคุณไปยังหน้าตัดที่ดีได้ คุณต้องสร้างมันและตรวจสอบมันแบบเรียลไทม์ สายการผลิตสมัยใหม่ใช้เครื่องวัดเส้นผ่านศูนย์กลางแบบเลเซอร์ อุปกรณ์วัดความจุ และกล้องความเร็วสูง ตารางด้านล่างแสดงรายการข้อบกพร่องที่พบบ่อยที่สุด สาเหตุที่แท้จริง และการดำเนินการแก้ไขที่ผู้ปฏิบัติงานควรทำ
| ข้อบกพร่อง | สาเหตุที่แท้จริง | การดำเนินการแก้ไข |
|---|---|---|
| ส่วนตัดขวางวงรี | ความตึงของลวดไม่สม่ำเสมอหรือแม่พิมพ์ที่สึกหรอ | ปรับเทียบความตึงบนเส้นทางสายไฟแต่ละเส้น วัดและเปลี่ยนแม่พิมพ์ |
| ความหลวมในชั้นนอก | ความตึงด้านหลังไม่เพียงพอบนสายไฟด้านนอก | เพิ่มแรงตึงในม้วนจ่ายผลตอบแทนของสายไฟด้านนอก |
| เส้นผ่านศูนย์กลางดริฟท์เหนือรีล | การเปลี่ยนความตึงเมื่อเส้นผ่านศูนย์กลางม้วนจ่ายลดลง | ใช้ระบบผลตอบแทนที่ชดเชยความตึงเครียด |
| รอยขีดข่วนบนพื้นผิว | พื้นผิวสัมผัสที่หยาบบนคันธนูหรือรอกไกด์ | ขัดหรือเปลี่ยนพื้นผิวสัมผัส ตรวจสอบสภาพตลับลูกปืน |
ระบบอัตโนมัติ การควบคุม PLC และการบันทึกข้อมูลบนสายการผลิตสมัยใหม่
เครื่องหน้าตัดขวางลวดทองแดงสมัยใหม่ไม่ควรเป็นกล่องแบบวงปิด เส้นที่ดีช่วยให้ผู้ปฏิบัติงานมองเห็นพารามิเตอร์สำคัญที่ส่งผลต่อหน้าตัดได้แบบเรียลไทม์ เช่น ความตึงต่อเส้นลวด ความยาวชั้นจริง แรงดันแม่พิมพ์ขึ้นรูป และความเร็วของเส้น PLC ที่มี HMI ที่ชัดเจนช่วยให้คุณจัดเก็บสูตรอาหารสำหรับแต่ละผลิตภัณฑ์และเรียกคืนได้ภายในไม่กี่วินาที
การบันทึกข้อมูลไม่ได้มีไว้สำหรับการแก้ไขปัญหาเท่านั้น เป็นเครื่องมือในการบริหารจัดการ หากเครื่องบันทึกการวัดภาคตัดขวางสำหรับสายไฟทุกๆ 10 เมตร คุณสามารถติดตามแนวโน้มและคาดการณ์ได้ว่าเมื่อใดที่แม่พิมพ์กำลังจะเคลื่อนตัว แนวทางเชิงรุกนี้ช่วยป้องกันไม่ให้สายเคเบิลจำนวนมากสูญเปล่า
ในระบบที่รวมขั้นตอนการบิดหลายขั้นตอนเช่น สายเคเบิลเครือข่ายสามสนามรวมเครื่องบิดสามตัว ระบบอัตโนมัติกลายเป็นวิธีเดียวที่ใช้งานได้จริงในการทำให้ทุกส่วนซิงโครไนซ์กัน หากไม่มีการชดเชยความตึงอัตโนมัติ การเปลี่ยนแปลงในส่วนใดส่วนหนึ่งจะดึงสายเคเบิลทั้งหมดออกจากเป้าหมาย
เครื่องบิดสามระดับสามระดับในตัวสำหรับสายเคเบิลเครือข่าย เครื่องนี้รวมการบิดเกลียวด้านเดียว ด้านหลัง และคู่ไว้ในหน่วยเดียว เพื่อให้มั่นใจถึงความสม่ำเสมอของระยะพิทช์ที่แม่นยำสำหรับสายเคเบิลหลายคู่ เหมาะสำหรับการประมวลผลลวดหลักของเครือข่าย CAT5/CAT5E/CAT6. ดูผลิตภัณฑ์ → วิธีเลือกการกำหนดค่าสำหรับสายการผลิตของคุณ
การเลือกเครื่องหน้าตัดตีเกลียวลวดทองแดงเป็นการตัดสินใจที่ควรพิจารณาจากผลิตภัณฑ์ที่คุณใช้งานอยู่ในปัจจุบันและผลิตภัณฑ์ที่คุณวางแผนจะใช้ในอีกสามปีข้างหน้า รายการตรวจสอบต่อไปนี้สรุปคำถามสำคัญที่ควรถามก่อนตัดสินใจซื้อ
- ขนาดตัวนำที่เล็กที่สุดและใหญ่ที่สุดที่คุณต้องใช้ในการพันเกลียวคือเท่าไร? ช่วงของเส้นผ่านศูนย์กลางเส้นลวดที่เครื่องจักรสามารถรองรับได้จะกำหนดว่าคุณต้องการเครื่องพัน เครื่องตีเกลียวแบบแข็ง หรือเครื่องบิดคานยื่นแบบเดี่ยว
- อะไรคือความทนทานต่อความยาวของชั้นที่แย่ที่สุดที่ลูกค้าของคุณคาดหวัง? สำหรับสายเคเบิลในรถยนต์ ค่าความคลาดเคลื่อน ±5% ของความยาวของชั้นเป็นเรื่องปกติ สำหรับสายเคเบิลข้อมูล ค่าพิกัดความเผื่ออาจเข้มงวดยิ่งขึ้น
- คุณต้องการบดอัดในแนวเดียวกันหรือบดอัดเป็นขั้นตอนที่แยกจากกัน? หากคุณวางแผนที่จะอัดแน่น เครื่องจักรจะต้องสามารถรองรับแม่พิมพ์ขึ้นรูปได้และรักษาแรงตึงด้านหลังที่เกี่ยวข้องไว้
- ความถี่ในการเปลี่ยนแปลงที่คุณคาดหวังคือเท่าใด หากคุณใช้ตัวนำขนาดต่างๆ กัน เครื่องจักรที่มีหัวดายแบบเปลี่ยนเร็วและระบบความยาวเลย์ที่ปรับได้จะช่วยประหยัดเวลาหลายชั่วโมงในทุกๆ กะ
- มีการสนับสนุนหลังการขายในระดับใดในพื้นที่? เครื่องจักรที่บำรุงรักษายากนั้นเป็นต้นทุนที่เกิดขึ้นประจำ สอบถามความพร้อมของอะไหล่และขั้นตอนการบำรุงรักษาที่จัดทำเป็นเอกสาร
นิสัยการบำรุงรักษาที่ทำให้ความแม่นยำของภาพตัดขวางมีเสถียรภาพ
เครื่องที่คงความคลาดเคลื่อนในวันแรกจะไม่คงไว้ในวันที่หนึ่งพันเว้นแต่คุณจะรักษาไว้ พฤติกรรมการบำรุงรักษาสามประการมีผลกระทบที่ใหญ่ที่สุดต่อคุณภาพหน้าตัด:
- การทำความสะอาดคันธนูและรอกไกด์ทุกวัน ฝุ่นทองแดงและสารหล่อลื่นที่ตกค้างจะสะสมอยู่บนพื้นผิวเหล่านี้และทำให้เกิดรอยขีดข่วนขนาดเล็ก การล้างข้อมูลสิบนาทีต่อกะเป็นการประกันราคาถูก
- ตรวจสอบการสอบเทียบความตึงรายสัปดาห์ ความตึงบนเส้นทางลวดแต่ละเส้นจะต้องตรงกับค่าอ้างอิง การเคลื่อนตัวของความตึงเครียด 3–5% สามารถเปลี่ยนหน้าตัดได้อย่างเห็นได้ชัด
- การตรวจสอบแม่พิมพ์ขึ้นรูปทุกเดือน วัดช่องเปิดของแม่พิมพ์ด้วยพินเกจที่ปรับเทียบแล้ว หากช่องเปิดเพิ่มขึ้นมากกว่า 0.01 มม. จะต้องเปลี่ยนแม่พิมพ์
เพื่อความเข้าใจที่ลึกซึ้งยิ่งขึ้นว่าความเร็ว แรงตึง และความยาวของเลย์มีผลอย่างไร คุณสามารถตรวจสอบได้ ลักษณะทางเทคนิคของเครื่องตีเกลียวความเร็วสูง ในส่วนข่าวบริษัทของเรา บทความนี้จะอธิบายว่าพารามิเตอร์เหล่านี้ส่งผลต่อรูปทรงขั้นสุดท้ายอย่างไร และให้คำแนะนำที่เป็นประโยชน์สำหรับผู้ปฏิบัติงาน
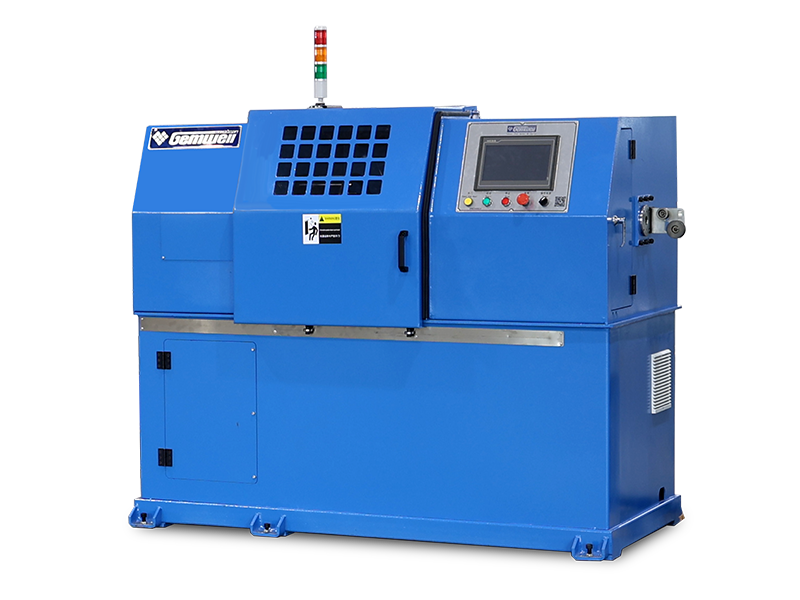
เครื่องจักรอีกประเภทหนึ่งที่ช่วยลดภาระการบำรุงรักษาก็คือ เครื่องบิดเดี่ยวคานยื่นชิ้นเดียวน้ำหนักเบาพร้อมรอกลีดภายนอกและการดึงกำลัง . การออกแบบนี้ช่วยลดความจำเป็นในการใช้รอกดึงขึ้นแยกต่างหาก ซึ่งขจัดแหล่งที่มาของความตึงจำนวนมาก และทำให้การบำรุงรักษาง่ายขึ้น
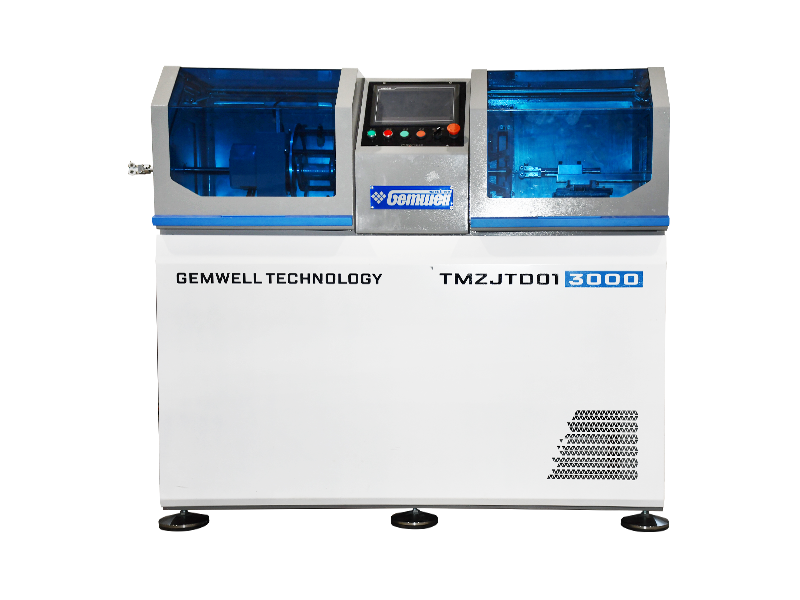
เครื่องบิดเดี่ยวคานยื่นแบบรวมสำหรับงานเบาพร้อมกว้านภายนอก การออกแบบน้ำหนักเบานี้รวมคานยื่นออกมาและกว้านภายนอก ทำให้การบำรุงรักษาง่ายขึ้นและลดการเปลี่ยนแปลงของแรงตึง เหมาะอย่างยิ่งสำหรับการผลิตสายเคเบิลทั่วไปที่ต้องการรูปทรงของตัวนำที่มั่นคง ดูผลิตภัณฑ์ → คำถามที่พบบ่อย
เครื่องตีเกลียวทองแดงควรมีความทนทานต่อหน้าตัดเท่าใด
สำหรับสายเคเบิลเอนกประสงค์ส่วนใหญ่ ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางภายนอกควรอยู่ที่ ±0.05 มม. เมื่อวัดตัวนำที่ตำแหน่งเดียวกันตลอดรอก สำหรับสายไฟที่ละเอียดมาก เช่น เส้นเกลียว 0.2 มม. ในสายเคเบิลแบบยืดหยุ่นสูง ค่าความคลาดเคลื่อน ±0.03 มม. จะสมจริงมากกว่า และต้องใช้เครื่องจักรที่มีความตึงที่มั่นคงอย่างยิ่ง
เครื่องบิดเกลียวลวดเหมือนกับเครื่องพันเกลียวหรือไม่?
ไม่ เครื่องบิดลวดคู่จะบิดตัวนำที่ขึ้นรูปแล้วสองตัวเข้าด้วยกันเป็นคู่ เครื่องพันเกลียวต้องใช้สายไฟหลายเส้นและสร้างตัวนำเดี่ยว เครื่องจักรทั้งสองเครื่องอยู่ในขั้นตอนที่แตกต่างกันของกระบวนการผลิตสายเคเบิล
เหตุใดการบดอัดจึงเปลี่ยนเส้นผ่านศูนย์กลางภายนอกของตัวนำตีเกลียว
การบดอัดจะดันสายไฟแต่ละเส้นเข้ามาใกล้กันและเติมเต็มช่องว่างระหว่างสายไฟเหล่านั้น ซึ่งจะช่วยลดเส้นผ่านศูนย์กลางของซองจดหมายสำหรับหน้าตัดทองแดงเดียวกัน ตัวอย่างเช่น ตัวนำ 7 สายที่มีพื้นที่ทองแดง 1.5 มม.² อาจวัดเส้นผ่านศูนย์กลาง 1.68 มม. ก่อนบดอัด และ 1.55 มม. หลังบดอัด
อะไรทำให้เกิดวงรีแทนที่จะเป็นหน้าตัดทรงกลมหลังจากการควั่น?
สาเหตุที่พบบ่อยที่สุดคือความตึงของสายไฟแต่ละเส้นไม่เท่ากัน หากความตึงของลวดแตกต่างกันไปในแต่ละไส้กระสวย สายไฟบางเส้นจะอยู่สูงกว่าแบบอื่น สายเคเบิลจะผ่านแม่พิมพ์ขึ้นรูปในลักษณะที่ไม่อยู่ตรงกลาง ทำให้เกิดรูปทรงวงรี สาเหตุที่สองคือแม่พิมพ์ขึ้นรูปสึกหรอและมีช่องเปิดที่ไม่กลม
ควรเปลี่ยนแม่พิมพ์ขึ้นรูปบนเส้นตีเกลียวบ่อยแค่ไหน?
ไม่มีคำตอบเดียว แต่กฎในทางปฏิบัติคือการวัดการเปิดของแม่พิมพ์ทุกๆ 500 ชั่วโมงการทำงาน หากช่องเปิดเพิ่มขึ้นมากกว่า 0.01 มม. ให้เปลี่ยนแม่พิมพ์ สำหรับสายการผลิตที่ทำงานตลอด 24 ชั่วโมงทุกวัน นั่นอาจหมายถึงทุกๆ 4-8 สัปดาห์ ขึ้นอยู่กับความแข็งของสายไฟและความเร็ว
เหตุใดระยะพิทช์บิดระหว่างคู่ภายในสายเคเบิลหลายคู่เดียวกันจึงแตกต่างกัน
มีการใช้พิตช์บิดที่แตกต่างกันเพื่อลดสัญญาณรบกวนระหว่างคู่ ในสายอีเธอร์เน็ต ทั้งสี่คู่มักจะมีความยาวเลย์ที่แตกต่างกันสี่แบบ เครื่องจักรที่ผลิตสายเคเบิลเหล่านี้จะต้องสามารถตั้งค่าแต่ละคู่แยกจากกัน และรักษาระยะพิทช์ให้คงที่ตลอดความยาว
 ที่เกี่ยวข้อง สินค้า