E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, โซนเทคโนโลยีขั้นสูง, ตงไท่, เจียงซู, จีน | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


สายไฟและสายเคเบิลหมายถึงอะไรจริง ๆ แล้ว?
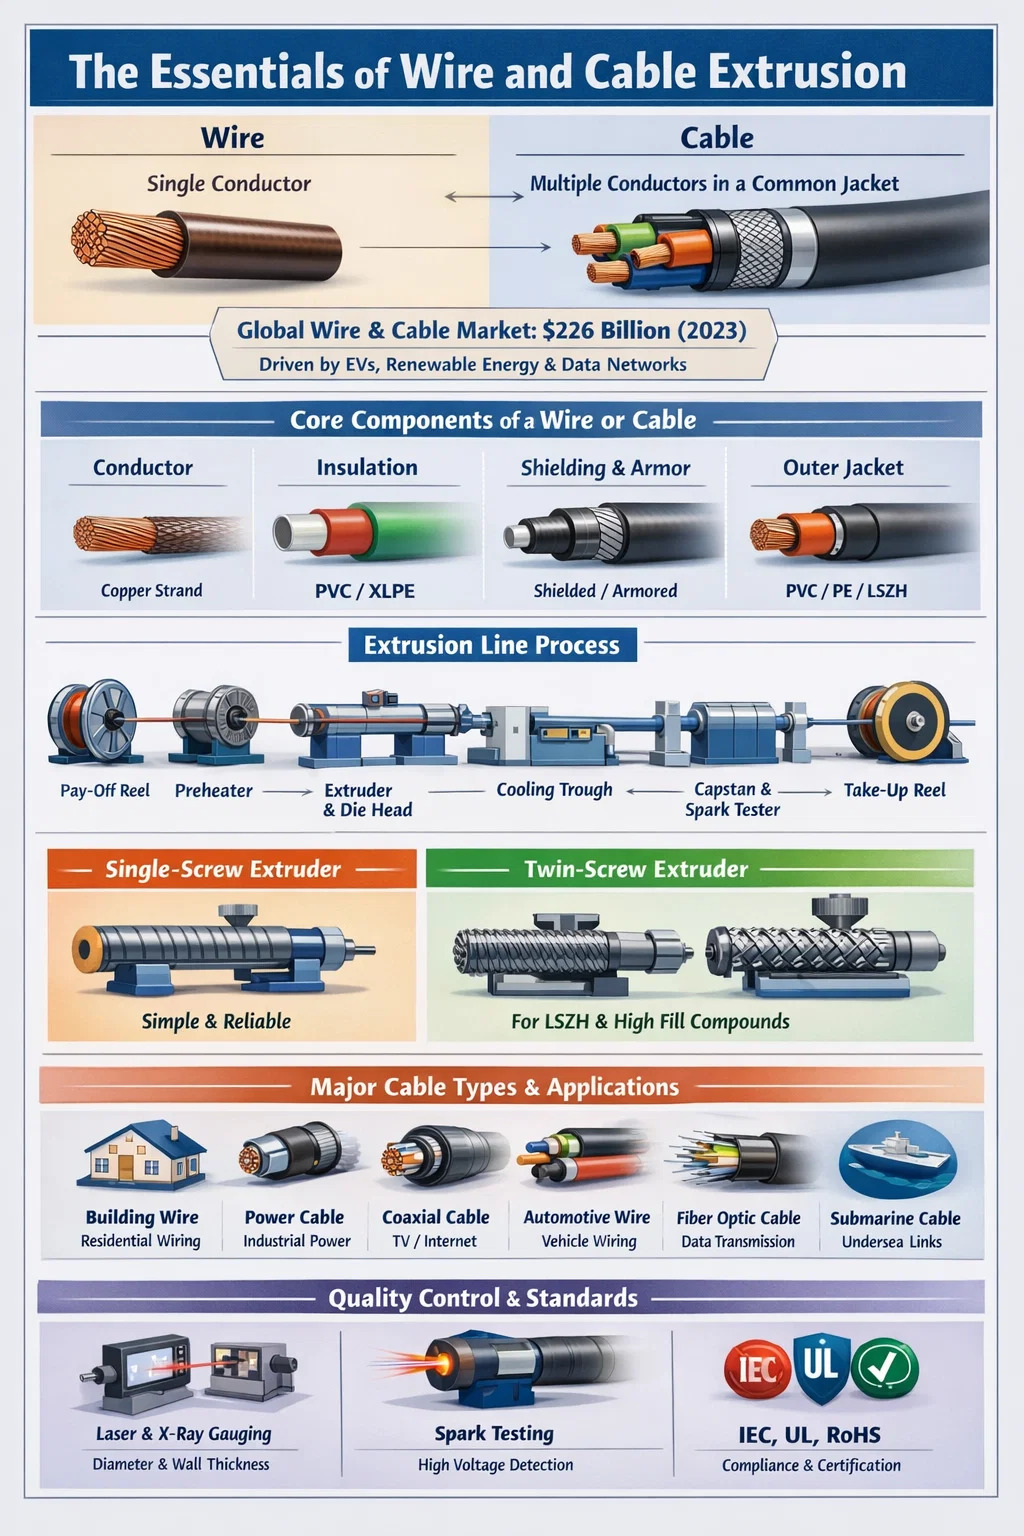
สายไฟและสายเคเบิลเป็นหัวใจสำคัญของโครงสร้างพื้นฐานทางไฟฟ้าสมัยใหม่ แต่หลายคนใช้คำสองคำนี้แทนกันได้เมื่อมีความแตกต่างทางเทคนิค ลวดเป็นตัวนำเดี่ยว โดยทั่วไปจะเป็นเกลียวโลหะ โดยทั่วไปจะเป็นทองแดงหรืออะลูมิเนียม ในขณะที่สายเคเบิลเป็นส่วนประกอบของตัวนำตั้งแต่สองตัวขึ้นไปที่จัดกลุ่มเข้าด้วยกันภายในปลอกหรือแจ็คเก็ตทั่วไป ความแตกต่างนี้มีความสำคัญอย่างมากในการผลิต การติดตั้ง และการปฏิบัติตามกฎระเบียบ
ในทางปฏิบัติ อาจใช้ลวดทองแดงเปลือยสำหรับการต่อสายดิน ในขณะที่สายเคเบิลหุ้มฉนวน PVC แบบหลายคอร์จ่ายไฟในอาคารที่พักอาศัย ตลาดสายไฟและเคเบิลทั่วโลกมีมูลค่าประมาณ 226 พันล้านดอลลาร์สหรัฐในปี 2566 และคาดว่าจะเติบโตอย่างต่อเนื่อง โดยได้รับแรงหนุนจากการขยายตัวของเมือง การขยายโครงสร้างพื้นฐานของ EV และโครงการพลังงานหมุนเวียน การทำความเข้าใจความแตกต่างระหว่างสายไฟและสายเคเบิลเป็นพื้นฐานในการเลือกวัสดุ กระบวนการผลิต และอุปกรณ์ที่เหมาะสม รวมถึงเครื่องอัดรีดลวดและสายเคเบิลที่เหมาะสม
ส่วนประกอบหลัก: อะไรเป็นส่วนประกอบของสายไฟหรือสายเคเบิล
ไม่ว่าคุณกำลังมองหาสายเชื่อมต่อแบบธรรมดาหรือสายไฟแรงสูง โครงสร้างพื้นฐานก็จะเป็นไปตามรูปแบบที่สอดคล้องกัน แต่ละชั้นทำหน้าที่ป้องกันหรือทำหน้าที่เฉพาะ
คอนดักเตอร์
ตัวนำเป็นแกนกลางที่ทำงานด้วยไฟฟ้า ทองแดงยังคงเป็นวัสดุที่โดดเด่นเนื่องจากค่าการนำไฟฟ้า (ประมาณ 58 MS/m) แต่อลูมิเนียมถูกนำมาใช้กันอย่างแพร่หลายในสายส่งเหนือศีรษะเนื่องจากมีต้นทุนที่ต่ำกว่าและน้ำหนักเบากว่า ตัวนำสามารถแข็งหรือควั่นได้ ตัวนำตีเกลียวให้ความยืดหยุ่นที่ดีกว่าและเป็นที่ต้องการในการใช้งานที่สายเคเบิลงอหรือเคลื่อนย้ายบ่อยครั้ง
ฉนวนกันความร้อน
ฉนวนล้อมรอบตัวนำแต่ละตัวเพื่อป้องกันไฟฟ้ารั่วและไฟฟ้าลัดวงจร วัสดุฉนวนทั่วไป ได้แก่ PVC (โพลีไวนิลคลอไรด์), เอ็กซ์แอลพีอี (โพลีเอทิลีนแบบเชื่อมโยงข้าม), LSZH (ฮาโลเจนเป็นศูนย์ควันต่ำ) และสารประกอบยาง ตัวเลือกขึ้นอยู่กับแรงดันไฟฟ้าขณะใช้งาน ช่วงอุณหภูมิ และสภาพแวดล้อม ฉนวน XLPE สามารถรองรับอุณหภูมิได้สูงถึง 90°C อย่างต่อเนื่อง และสูงถึง 250°C ภายใต้สภาวะการลัดวงจร ทำให้เป็นมาตรฐานสำหรับสายเคเบิลแรงดันปานกลางและแรงสูง
การป้องกันและชุดเกราะ
สายเคเบิลบางประเภทมีการหุ้มด้วยโลหะ (เทปทองแดง อลูมิเนียมฟอยล์ หรือสายถัก) เพื่อป้องกันสัญญาณรบกวนทางแม่เหล็กไฟฟ้า สายเคเบิลหุ้มเกราะเพิ่มชั้นของลวดเหล็กหรือเทปเหล็กสำหรับการป้องกันทางกลในการใช้งานใต้ดินหรือทางอุตสาหกรรม
เสื้อตัวนอก
เสื้อชั้นนอกเป็นชั้นป้องกันขั้นสุดท้ายที่ยึดทุกอย่างไว้ด้วยกัน และทนทานต่อความชื้น สารเคมี รังสียูวี และการเสียดสีทางกล พีวีซีเป็นวัสดุปลอกหุ้มที่พบมากที่สุดทั่วโลก แม้ว่า PE (โพลีเอทิลีน) และ TPU (เทอร์โมพลาสติกโพลียูรีเทน) จะมีการนำไปใช้งานเฉพาะทางเพิ่มมากขึ้น
ประเภทหลักของสายไฟและสายเคเบิลและการประยุกต์
อุตสาหกรรมสายไฟและสายเคเบิลครอบคลุมผลิตภัณฑ์หลายประเภท แต่ละหมวดหมู่ได้รับการออกแบบสำหรับชุดข้อกำหนดเฉพาะด้านไฟฟ้า เครื่องกล และสิ่งแวดล้อม
| ประเภทสายเคเบิล | การใช้งานทั่วไป | ฉนวนกันความร้อน Material | ช่วงแรงดันไฟฟ้า |
|---|---|---|---|
| ลวดเชื่อมอาคาร (NM-B, THHN) | สายไฟที่อยู่อาศัย | พีวีซี / ไนลอน | สูงถึง 600V |
| สายไฟ | การกระจายพลังงานอุตสาหกรรม | XLPE/อีพีอาร์ | 1kV – 500kV |
| สายโคแอกเซียล | ทีวี อินเทอร์เน็ต สัญญาณ RF | โฟม PE / PE แข็ง | แรงดันไฟฟ้าต่ำ |
| ลวดยานยนต์ | ชุดสายไฟรถยนต์ | พีวีซี / XLPE / ทีพียู | 12V – 800V (EV) |
| สายไฟเบอร์ออปติก | การส่งข้อมูล | LSZH/พีอี | ไม่มี (ออปติคอล) |
| เคเบิลใต้น้ำ | ลิงค์พลังงาน/ข้อมูลใต้ทะเล | XLPE | สูงถึง 525kV (HVDC) |
แต่ละหมวดหมู่เหล่านี้ต้องใช้กระบวนการอัดรีดเฉพาะ และเครื่องอัดรีดลวดและสายเคเบิลที่ใช้จะต้องจับคู่กับความหนืดของวัสดุ ความหนาของผนังที่ต้องการ และความเร็วในการผลิต
บทบาทของก เครื่องอัดรีดลวดและสายเคเบิล ในการผลิต
เครื่องอัดรีดลวดและสายเคเบิลเป็นอุปกรณ์หลักในสายการผลิต หน้าที่หลักของมันคือการใช้ฉนวน การหุ้มฉนวน หรือชั้นโพลีเมอร์อื่นๆ บนตัวนำโดยการหลอมวัสดุเทอร์โมพลาสติกหรือเทอร์โมเซ็ตแล้วดันผ่านแม่พิมพ์รอบเส้นลวดด้วยความเร็วสูง หากไม่มีเครื่องอัดรีดที่กำหนดค่าอย่างเหมาะสม จะเป็นไปไม่ได้เลยที่จะได้ความหนาของผนังที่สม่ำเสมอ การยึดเกาะที่ดี และคุณสมบัติทางกลที่กำหนดตามมาตรฐาน เช่น IEC 60228, UL 44 หรือ RoHS
สายการอัดรีดลวดและสายเคเบิลทั่วไปประกอบด้วยส่วนประกอบต่อไปนี้ที่ทำงานตามลำดับ: ม้วนจ่ายที่ป้อนตัวนำเปลือย เครื่องทำความร้อนล่วงหน้า เครื่องอัดรีดด้วยหัวดาย รางระบายความร้อน ชุดกว้านหรือชุดลากออก เครื่องทดสอบประกายไฟสำหรับการตรวจจับข้อบกพร่อง และล้อม้วนเก็บ แต่ละสถานีจะต้องซิงโครไนซ์อย่างแม่นยำ แม้แต่ความเร็วของเส้นที่แปรผันเพียง 5% ก็อาจทำให้เกิดการเบี่ยงเบนความหนาของผนังที่ไม่ผ่านข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้
เครื่องอัดรีดแบบสกรูเดี่ยวกับสกรูคู่
การกำหนดค่าที่พบบ่อยที่สุดในการผลิตสายไฟและสายเคเบิลคือ เครื่องอัดรีดแบบสกรูเดี่ยว ซึ่งได้รับความนิยมเนื่องจากความเรียบง่าย ความน่าเชื่อถือ และค่าบำรุงรักษาต่ำ เครื่องจักรแบบสกรูเดี่ยวจัดการกับ PVC, PE, XLPE และวัสดุแจ็คเก็ตมาตรฐานส่วนใหญ่ได้อย่างมีประสิทธิภาพ โดยทั่วไปอัตราส่วนสกรู L/D (ความยาวต่อเส้นผ่านศูนย์กลาง) จะอยู่ในช่วง 20:1 ถึง 30:1 สำหรับการใช้งานสายไฟและสายเคเบิล
เครื่องอัดรีดแบบสกรูคู่ทั้งแบบหมุนร่วมและหมุนสวนทาง ถูกใช้เมื่อสารประกอบต้องการการผสมอย่างเข้มข้น ตัวอย่างเช่น เมื่อผลิตสารประกอบ LSZH (ฮาโลเจนเป็นศูนย์ควันต่ำ) ที่มีสารตัวเติมแร่ในปริมาณสูง เช่น ATH (อะลูมิเนียมไตรไฮเดรต) สารตัวเติมเหล่านี้สามารถมีส่วนผสมเกิน 60% โดยน้ำหนัก ทำให้การกระจายตัวทั่วถึงมีความสำคัญอย่างยิ่งต่อการเป็นไปตามมาตรฐานประสิทธิภาพการดับเพลิง เช่น EN 60332
การอัดขึ้นรูปแบบ Tandem และ Dual-Layer
สำหรับสายเคเบิลที่ต้องการชั้นโพลีเมอร์ที่แตกต่างกัน 2 ชั้น เช่น ชั้นเซมิคอนดักเตอร์บวกกับชั้นฉนวนในสายเคเบิลแรงดันปานกลาง จะใช้การอัดขึ้นรูปตามกัน (เครื่องอัดรีด 2 เครื่องในซีรีส์) หรือการอัดรีดร่วม 3 ชั้น (เครื่องอัดรีด 3 เครื่องป้อนหัวดายทั่วไปพร้อมกัน) การอัดขึ้นรูปร่วมสามชั้นทำให้มั่นใจได้ว่าทั้งสามชั้นจะติดกันในขณะที่ยังร้อนอยู่ ซึ่งจำเป็นสำหรับสายเคเบิล XLPE ที่ส่วนต่อประสานจะต้องสะอาดและไม่มีช่องว่างเพื่อป้องกันการคายประจุบางส่วนที่แรงดันไฟฟ้าสูง
พารามิเตอร์ทางเทคนิคที่สำคัญของเครื่องอัดรีดลวดและสายเคเบิล
เมื่อระบุหรือประเมินเครื่องอัดรีดลวดและสายเคเบิล พารามิเตอร์ทางเทคนิคหลายตัวจะกำหนดว่าเครื่องจักรเหมาะสมกับผลิตภัณฑ์และข้อกำหนดปริมาณงานที่กำหนดหรือไม่
- เส้นผ่านศูนย์กลางของสกรู: มีตั้งแต่ 30 มม. สำหรับฉนวนลวดละเอียด ไปจนถึง 150 มม. หรือใหญ่กว่าสำหรับการหุ้มสายเคเบิลหนัก เส้นผ่านศูนย์กลางของสกรูที่ใหญ่ขึ้นให้ปริมาณงานที่สูงกว่า แต่ต้องใช้กำลังขับมากกว่า
- อัตราส่วน L/D: อัตราส่วน L/D ที่สูงขึ้นจะทำให้ได้พลาสติกและการผสมที่ดีขึ้น สำหรับ PVC อัตราส่วน 24:1 ถึง 28:1 เป็นเรื่องปกติ สำหรับ PE และ XLPE อัตราส่วน 25:1 ถึง 30:1 เป็นเรื่องปกติ
- สกรู RPM และอัตราเอาต์พุต: เครื่องอัดรีดความเร็วสูงสมัยใหม่สำหรับสายโทรคมนาคมสามารถทำงานที่ความเร็วของสกรูเกิน 200 RPM ได้ความเร็วสาย 1,000 ม./นาที หรือมากกว่านั้นสำหรับฉนวนผนังบางบนตัวนำขนาดเล็ก
- โซนอุณหภูมิ: ถังแบ่งออกเป็นโซนทำความร้อนที่ควบคุมโดยอิสระหลายโซน (โดยทั่วไปคือ 4 ถึง 8) การควบคุมโซนที่แม่นยำป้องกันการเสื่อมสภาพเนื่องจากความร้อนของวัสดุที่ไวต่อความร้อน เช่น PVC ซึ่งจะเริ่มสลายตัวเมื่ออุณหภูมิสูงกว่า 200°C
- การออกแบบหัวตาย: หัวดายแรงดันและหัวดายท่อมีจุดประสงค์ที่แตกต่างกัน แม่พิมพ์แรงดันสร้างการสัมผัสที่ใกล้ชิดระหว่างฉนวนและตัวนำ หลอดดายจะทิ้งช่องว่างอากาศเล็กๆ ไว้ และใช้ในกรณีที่ฉนวนต้องไม่ยึดติดกับตัวนำ
- ระบบขับเคลื่อน: ขณะนี้ไดรฟ์เวกเตอร์ AC ที่มีการตอบสนองแบบลูปปิดเป็นมาตรฐานแล้ว ทำให้สามารถควบคุมความเร็วได้อย่างแม่นยำและเพิ่มประสิทธิภาพการใช้พลังงานได้ 15–25% เมื่อเทียบกับระบบไดรฟ์ DC รุ่นเก่า
การเลือกใช้วัสดุยังส่งผลต่อการออกแบบเครื่องอัดรีดด้วย PVC มีความไวต่อแรงเฉือนและต้องใช้รูปทรงของสกรูอย่างระมัดระวังเพื่อหลีกเลี่ยงความร้อนสูงเกินไปเฉพาะจุด XLPE ที่มีไว้สำหรับการเชื่อมโยงข้ามผ่านท่อ CV (การหลอมโลหะอย่างต่อเนื่อง) จะต้องได้รับการประมวลผลที่อุณหภูมิหลอมเหลวที่ถูกควบคุม เพื่อป้องกันการเชื่อมโยงข้ามก่อนเวลาอันควรภายในเครื่องอัดรีด — ปรากฏการณ์ที่เรียกว่า "ไหม้เกรียม"
เทคโนโลยีการเชื่อมโยงข้ามในการอัดขึ้นรูปสายเคเบิล
สำหรับสายไฟแรงปานกลางและแรงสูง การเชื่อมโยงข้ามฉนวนโพลีเอทิลีนจะเปลี่ยนจากเทอร์โมพลาสติกเป็นเทอร์โมเซ็ต ซึ่งช่วยเพิ่มความต้านทานความร้อนและประสิทธิภาพทางไฟฟ้าในระยะยาวได้อย่างมาก เครื่องอัดรีดแบบลวดและสายเคเบิลจะต้องเข้ากันได้กับวิธีการเชื่อมโยงข้ามที่เลือก
เปอร์ออกไซด์เชื่อมโยงข้าม (สาย CV)
วิธีที่ใช้กันอย่างแพร่หลายสำหรับสายไฟฟ้าแรงสูง หลังจากที่เครื่องอัดรีดใช้สารประกอบ XLPE แล้ว สายเคเบิลจะผ่านท่อวัลคาไนซ์แบบต่อเนื่อง (CV) ที่เต็มไปด้วยไนโตรเจนที่ความดันสูง (โดยทั่วไปคือ 6–12 บาร์) และอุณหภูมิสูงถึง 300°C เปอร์ออกไซด์จะสลายตัวและสร้างการเชื่อมโยงข้ามโควาเลนต์ระหว่างโซ่โพลีเอทิลีน สาย CV สำหรับสายเคเบิล EHV (ไฟฟ้าแรงสูงพิเศษ) อาจมีความยาวได้ 200 เมตรขึ้นไป เพื่อให้มีเวลาพักเพียงพอสำหรับการเชื่อมโยงข้ามที่สมบูรณ์ก่อนที่จะเย็นลง
การเชื่อมโยงข้ามไซเลน (Monosil และ Sioplas)
วิธีที่ประหยัดกว่าสำหรับสายเคเบิลแรงดันต่ำและปานกลาง ในกระบวนการ Monosil การต่อกิ่งไซเลนจะเกิดขึ้นภายในเครื่องอัดรีดที่ออกแบบมาเป็นพิเศษ และการเชื่อมโยงข้ามจะเสร็จสิ้นโดยการจุ่มสายเคเบิลที่เสร็จแล้วลงในน้ำร้อนหรือไอน้ำ วิธีนี้ช่วยหลีกเลี่ยงความจำเป็นในการใช้ท่อ CV และเหมาะอย่างยิ่งสำหรับปริมาณการผลิตที่น้อยลง
การเชื่อมโยงข้ามลำแสงอิเล็กตรอน (EB)
ใช้สำหรับฉนวนลวดชนิดผนังบางในงานยานยนต์ การบินและอวกาศ และการทหาร หลังจากการอัดรีด สายเคเบิลจะผ่านเครื่องเร่งอิเล็กตรอนที่โจมตีฉนวนด้วยอิเล็กตรอนพลังงานสูง ทำให้เกิดการเชื่อมโยงข้ามโดยไม่ต้องใช้สารเคมี การเชื่อมขวางของ EB ผลิตสายไฟที่ได้รับการจัดอันดับสำหรับอุณหภูมิสูงถึง 150°C หรือสูงกว่า ซึ่งมีความสำคัญสำหรับการใช้งานในยานยนต์ใกล้กับแหล่งความร้อน
ฉนวนกันความร้อน and Jacketing Materials: How They Affect Extruder Selection
การเลือกใช้วัสดุจะกำหนดประเภทและการกำหนดค่าของเครื่องอัดรีดลวดและสายเคเบิลที่ต้องการโดยตรง โพลีเมอร์แต่ละตัวมีพฤติกรรมการหลอมละลาย หน้าต่างอุณหภูมิในการประมวลผล และความไวต่อแรงเฉือนและการย่อยสลายที่แตกต่างกัน
พีวีซี (โพลีไวนิลคลอไรด์)
พีวีซีคิดเป็นสัดส่วนมากกว่า 40% ของวัสดุฉนวนและแจ็คเก็ตที่ใช้ทั่วโลกในอุตสาหกรรมลวดและสายเคเบิล คุ้มค่า ทนไฟในรูปแบบผสม และง่ายต่อการแปรรูป โดยทั่วไปอุณหภูมิในการประมวลผลจะอยู่ในช่วงตั้งแต่ 160°C ถึง 190°C สารประกอบ PVC มีจำหน่ายในช่วงค่าความแข็ง Shore A ที่หลากหลาย (ตั้งแต่ 60 สำหรับเกรดยืดหยุ่นไปจนถึง 95 สำหรับประเภทแข็ง) สกรูที่ใช้สำหรับ PVC มักมีการออกแบบที่มีการบีบอัดต่ำเพื่อหลีกเลี่ยงความร้อนจากแรงเฉือนที่มากเกินไป
พีอี และเอชดีพีอี
โพลีเอทิลีนมีคุณสมบัติเป็นฉนวนที่ดีเยี่ยมและทนทานต่อความชื้น ทำให้เป็นตัวเลือกมาตรฐานสำหรับสายเคเบิลโทรคมนาคมและสายจำหน่ายใต้ดิน แจ็คเก็ต HDPE นั้นพบได้ทั่วไปในสายเคเบิลแรงดันปานกลางและสายเคเบิลไฟเบอร์ออปติกเนื่องจากมีความแข็งและทนทานต่อสารเคมี อุณหภูมิการประมวลผลสำหรับ PE อยู่ระหว่าง 180°C ถึง 230°C ขึ้นอยู่กับดัชนีการหลอมเหลว
สารประกอบ LSZH
วัสดุไร้ฮาโลเจนที่มีควันต่ำเป็นสิ่งจำเป็นในการใช้งาน เช่น อุโมงค์ อาคารสาธารณะ และเรือเดินทะเล ซึ่งควันพิษจากการเผา PVC อาจเป็นอันตรายถึงชีวิตได้ โดยทั่วไปสารประกอบ LSZH จะขึ้นอยู่กับ EVA (เอทิลีนไวนิลอะซิเตต) หรือโพลีโอเลฟินผสมที่โหลดหนักด้วย ATH หรือ MDH (แมกนีเซียมไดไฮดรอกไซด์) เป็นสารหน่วงไฟ สารตัวเติมเหล่านี้ทำให้สารประกอบ LSZH ประมวลผลได้ยากขึ้นอย่างมาก ต้องใช้เครื่องอัดรีดแบบสกรูคู่หรือเครื่องจักรแบบสกรูเดี่ยวที่ออกแบบมาเป็นพิเศษพร้อมสกรูกั้นและกระปุกเกียร์แรงบิดสูง
TPU และอีลาสโตเมอร์ชนิดพิเศษ
เทอร์โมพลาสติกโพลียูรีเทนมีความทนทานต่อการเสียดสีและความยืดหยุ่นเป็นพิเศษ ทำให้เป็นวัสดุปลอกหุ้มที่ต้องการสำหรับโซ่ลาก สายเคเบิลหุ่นยนต์ และการใช้งานนอกชายฝั่ง TPU ต้องการการควบคุมอุณหภูมิที่แม่นยำเนื่องจากหน้าต่างการประมวลผลแคบ — โดยทั่วไปคือ 180°C ถึง 210°C — และความร้อนสูงเกินไปทำให้เกิดการย่อยสลายแบบไฮโดรไลติกหากวัสดุไม่ได้รับการทำให้แห้งอย่างเหมาะสมล่วงหน้า ปริมาณความชื้นต้องต่ำกว่า 0.02% ก่อนแปรรูป
การควบคุมคุณภาพในการอัดขึ้นรูปลวดและสายเคเบิล
การควบคุมคุณภาพในการผลิตสายไฟและสายเคเบิลไม่ใช่ทางเลือก เนื่องจากได้รับคำสั่งจากมาตรฐานสากลและเกี่ยวข้องโดยตรงกับความปลอดภัย สายเคเบิลที่มีฉนวนขนาดเล็กเกินไปอาจใช้งานไม่ได้อย่างร้ายแรง ทำให้เกิดเพลิงไหม้ทางไฟฟ้าหรือทำให้เสียชีวิตได้
ระบบการวัดแบบอินไลน์
สายการอัดขึ้นรูปสมัยใหม่มีเกจวัดเส้นผ่านศูนย์กลางแบบอินไลน์โดยใช้เทคโนโลยีเลเซอร์หรือเอ็กซ์เรย์ เลเซอร์เกจวัดเส้นผ่านศูนย์กลางภายนอกในสองหรือสามแกนพร้อมกัน และป้อนข้อมูลกลับไปที่ความเร็วของเส้นและส่วนควบคุมเอาท์พุตของเครื่องอัดรีด ข้อกำหนดความคลาดเคลื่อนสำหรับสายเคเบิลหลายประเภทคือ ±0.05 มม. หรือเข้มงวดกว่า ซึ่งต้องมีการควบคุมวงปิดแบบเรียลไทม์มากกว่าการวัดด้วยตนเองเป็นระยะ
เกจวัดความหนาของผนังเอ็กซ์เรย์ทำงานเพิ่มเติมโดยการวัดความหนาของผนังฉนวนในระนาบตั้งแต่สี่ระนาบขึ้นไปพร้อมกัน โดยตรวจจับความเยื้องศูนย์ ซึ่งเป็นสภาวะที่ตัวนำอยู่นอกศูนย์กลางภายในฉนวน ความเยื้องศูนย์กลางเกินขีดจำกัดที่กำหนดอาจทำให้เกิดการพังทลายของอิเล็กทริกที่ไฟฟ้าแรงสูง
การทดสอบประกายไฟ
ตัวนำหุ้มฉนวนทุกตัวจะผ่านเครื่องทดสอบประกายไฟ (หรือที่เรียกว่าเครื่องตรวจจับวันหยุด) บนสายการผลิต อิเล็กโทรดไฟฟ้าแรงสูงล้อมรอบสายเคเบิลและใช้แรงดันไฟฟ้าทดสอบ DC หรือ AC รูเข็ม ช่องว่าง หรือการปนเปื้อนที่ทำให้ฉนวนแตกทำให้เกิดประกายไฟ กระตุ้นให้เกิดเคาน์เตอร์ และบางครั้งก็หยุดสายการผลิต โดยทั่วไปแรงดันไฟฟ้าทดสอบประกายไฟจะอยู่ในช่วงตั้งแต่ 1 kV สำหรับสายไฟแรงดันต่ำถึง 25 kV หรือสูงกว่าสำหรับฉนวนสายเคเบิลแรงดันปานกลาง ตามมาตรฐานเช่น IEC 60885-2
คอนดักเตอร์ Resistance and Insulation Resistance Testing
การทดสอบแบบออฟไลน์ประกอบด้วยการวัดความต้านทานกระแสตรงของตัวนำ (เพื่อตรวจสอบหน้าตัดและความบริสุทธิ์ของวัสดุเทียบกับ IEC 60228) และการทดสอบความต้านทานของฉนวนโดยใช้เมกะโอห์มมิเตอร์ สายเคเบิลหุ้มฉนวน PVC ที่ดีควรแสดงค่าความต้านทานของฉนวนเป็นร้อยเมกะโอห์มต่อกิโลเมตรที่อุณหภูมิแวดล้อม
มาตรฐานและการรับรองสายไฟและสายเคเบิล
อุตสาหกรรมสายไฟและสายเคเบิลอยู่ภายใต้กรอบการทำงานที่ครอบคลุมของมาตรฐานระดับชาติและนานาชาติ การเข้าถึงตลาดในประเทศส่วนใหญ่จำเป็นต้องปฏิบัติตามข้อกำหนด และได้รับการตรวจสอบโดยห้องปฏิบัติการทดสอบของบุคคลที่สาม
- มาตรฐานไออีซี (คณะกรรมการเทคนิคไฟฟ้าระหว่างประเทศ): IEC 60228 ครอบคลุมข้อกำหนดของตัวนำ IEC 60502 ครอบคลุมสายไฟสูงสุด 30kV; IEC 60332 ครอบคลุมถึงการทดสอบการแพร่กระจายของเปลวไฟ
- มาตรฐานยูแอล (Underwriters Laboratories สหรัฐอเมริกา): UL 44 ครอบคลุมสายไฟและสายเคเบิลที่หุ้มฉนวนเทอร์โมเซต UL 83 ครอบคลุมถึงลวดหุ้มฉนวนเทอร์โมพลาสติก UL 1581 เป็นมาตรฐานอ้างอิงสำหรับสายไฟและสายเคเบิล
- RoHS และการเข้าถึง: กฎระเบียบด้านสิ่งแวดล้อมที่จำกัดสารอันตราย รวมถึงสารเพิ่มความคงตัวของตะกั่วใน PVC ซึ่งเป็นความท้าทายในการปฏิบัติตามกฎระเบียบที่ผลักดันให้เกิดการปฏิรูปสารประกอบลวดจำนวนมากในยุโรปและเพิ่มมากขึ้นในเอเชีย
- CPR (กฎระเบียบผลิตภัณฑ์ก่อสร้าง, EU): ตั้งแต่ปี 2017 สายเคเบิลที่ใช้ในการก่อสร้างในสหภาพยุโรปต้องมีเครื่องหมาย CE และจัดประเภทตามประสิทธิภาพการตอบสนองต่อไฟ (คลาส Aca ถึง Fca)
- มาตรฐานยานยนต์: ISO 6722 และ LV 216 ควบคุมสายไฟรถยนต์ที่ใช้ในระบบ 12V และ 48V สำหรับการเดินสายไฟฟ้าแรงสูง EV มีการอ้างอิง ISO 19642 และ USCAR-2 มากขึ้น
ผู้ผลิตจะต้องจัดทำเอกสารว่ากระบวนการอัดขึ้นรูป การกำหนดสูตรวัสดุ และผลิตภัณฑ์ขั้นสุดท้ายทั้งหมดเป็นไปตามมาตรฐานที่บังคับใช้ ซึ่งจำเป็นต้องมีบันทึกกระบวนการโดยละเอียด สายเคเบิลตัวอย่างที่เก็บไว้ และการตรวจสอบโดยบุคคลที่สามเป็นระยะๆ
ตัวขับเคลื่อนการเติบโต: ความต้องการสายไฟและสายเคเบิลกำลังขยายตัว
แนวโน้มสำคัญระดับโลกหลายประการกำลังสร้างความต้องการที่ยั่งยืนและเร่งตัวขึ้นสำหรับผลิตภัณฑ์สายไฟและสายเคเบิล และเป็นผลให้เครื่องอัดรีดลวดและสายเคเบิลประสิทธิภาพสูงที่สามารถผลิตประเภทผลิตภัณฑ์ที่ต้องการด้วยต้นทุนที่แข่งขันได้
ชุดสายไฟรถยนต์ไฟฟ้า
รถยนต์เครื่องยนต์สันดาปภายในแบบทั่วไปมีสายไฟยาวประมาณ 1.5 ถึง 2 กิโลเมตรในชุดสายไฟ อาจจำเป็นต้องใช้รถยนต์ไฟฟ้าที่ใช้แบตเตอรี่เต็มรูปแบบซึ่งมีการกระจายพลังงานไฟฟ้าแรงสูง ระบบการจัดการแบตเตอรี่ และโครงสร้างพื้นฐานการชาร์จเพิ่มเติม สายไฟยาว 3 ถึง 4 กิโลเมตรต่อคัน . ด้วยยอดขาย EV ทั่วโลกที่คาดว่าจะสูงถึง 30 ล้านหน่วยต่อปีภายในปี 2573 สิ่งนี้แสดงถึงความต้องการลวดเกรดยานยนต์และเครื่องอัดรีดที่ผลิตลวดดังกล่าวจำนวนมากและเพิ่มขึ้น
โครงสร้างพื้นฐานด้านพลังงานทดแทน
ฟาร์มกังหันลมนอกชายฝั่งต้องใช้สายเคเบิลใต้น้ำขนาดใหญ่เพื่อเชื่อมต่อกังหันเข้าด้วยกันและขึ้นฝั่ง โครงการพลังงานลมนอกชายฝั่งโครงการเดียวอาจต้องใช้สายเคเบิลระหว่างอาร์เรย์ 33kV หลายร้อยกิโลเมตร และสายเคเบิลส่งออกไฟฟ้าแรงสูงที่สามารถยืดได้ 100 กม. หรือมากกว่านั้นไปยังจุดเชื่อมต่อโครงข่ายบนบก วัสดุและกระบวนการที่เกี่ยวข้อง โดยเฉพาะการอัดรีดร่วมสามครั้งของระบบฉนวน XLPE ต้องการการกำหนดค่าเครื่องอัดรีดลวดและสายเคเบิลที่ซับซ้อนที่สุดที่มีอยู่
ศูนย์ข้อมูลและการขยายเครือข่าย 5G
การเติบโตอย่างรวดเร็วของคลาวด์คอมพิวติ้งและโครงสร้างพื้นฐาน AI กำลังผลักดันความต้องการพลังงานและสายสัญญาณของศูนย์ข้อมูลอย่างที่ไม่เคยมีมาก่อน ในขณะเดียวกัน การเปิดตัวเครือข่าย 5G ต้องใช้สายเคเบิลไฟเบอร์ออปติกและสายโคแอกเชียลจำนวนมหาศาลสำหรับการเชื่อมต่อสถานีฐาน ผลิตภัณฑ์ทั้งสองต้องการการอัดขึ้นรูปฉนวนผนังบางด้วยความแม่นยำด้วยความเร็วสูง
การปรับปรุงกริดให้ทันสมัยและการใช้พลังงานไฟฟ้า
รัฐบาลทั่วโลกกำลังลงทุนอย่างมากในการอัพเกรดโครงสร้างพื้นฐานการส่งและการจ่ายไฟฟ้าที่เก่าแก่ สหรัฐอเมริกาเพียงประเทศเดียวได้ระบุความต้องการการลงทุนด้านกริดมากกว่า 65 พันล้านดอลลาร์ภายใต้กฎหมายโครงสร้างพื้นฐานล่าสุด การลงทุนส่วนใหญ่นี้ไหลโดยตรงไปยังสายจำหน่ายแรงดันไฟฟ้าปานกลางใต้ดินและสายส่งไฟฟ้าแรงสูง ซึ่งทั้งหมดนี้ผลิตขึ้นจากสายการอัดรีดลวดและสายเคเบิล
การเลือกเครื่องอัดรีดลวดและสายเคเบิลที่เหมาะสม: ข้อควรพิจารณาในทางปฏิบัติ
การเลือกเครื่องอัดรีดลวดและสายเคเบิลเป็นการลงทุนที่สำคัญ เครื่องจักรจากผู้ผลิตที่มีชื่อเสียงมีราคาตั้งแต่ 100,000 ดอลลาร์สหรัฐฯ สำหรับการติดตั้งแบบสกรูเดี่ยวขั้นพื้นฐาน ไปจนถึงหลายล้านดอลลาร์สำหรับสายการอัดรีดสายเคเบิลไฟฟ้าแรงสูงที่สมบูรณ์ การตัดสินใจต้องคำนึงถึงข้อกำหนดของผลิตภัณฑ์ในปัจจุบัน การเปลี่ยนแปลงส่วนประสมผลิตภัณฑ์ที่คาดการณ์ไว้ และการสนับสนุนบริการระยะยาว
จับคู่เครื่องอัดรีดกับวัสดุของคุณ
ไม่สามารถกำหนดค่าเครื่องอัดรีดเดี่ยวให้เหมาะสมที่สุดสำหรับทั้งสารประกอบ PVC และ LSZH โดยไม่ต้องเปลี่ยนสกรู หากการผลิตของคุณเกี่ยวข้องกับวัสดุหลายชนิด ให้วางแผนสำหรับสายการผลิตเฉพาะหรือลงทุนในระบบสกรูและกระบอกที่เปลี่ยนเร็ว ผู้ผลิตหลายรายนำเสนอหัวอัดรีดแบบโมดูลาร์และสกรูหลายแบบเพื่อให้มีความยืดหยุ่นโดยไม่ต้องทำซ้ำแบบเต็มสายการผลิต
พิจารณาบูรณาการระบบอัตโนมัติและอุตสาหกรรม 4.0
เครื่องอัดรีดลวดและสายเคเบิลสมัยใหม่มาพร้อมกับการเชื่อมต่อ OPC-UA มากขึ้น ทำให้สามารถแลกเปลี่ยนข้อมูลแบบเรียลไทม์กับ MES (ระบบการดำเนินการด้านการผลิต) และแพลตฟอร์มการจัดการคุณภาพ การควบคุมวงปิดอัตโนมัติตามข้อมูลการวัดแบบอินไลน์ช่วยลดอัตราของเสียและการพึ่งพาทักษะของผู้ปฏิบัติงาน ผู้ผลิตบางรายรายงานการลดเศษของ 30–50% หลังจากใช้การควบคุมเส้นผ่านศูนย์กลางวงปิด เมื่อเปรียบเทียบกับการปรับด้วยตนเอง
ประเมินการสนับสนุนหลังการขายและความพร้อมของอะไหล่
เครื่องอัดรีดที่ไม่สามารถซ่อมบำรุงได้อย่างรวดเร็วเมื่อสกรูหรือกระบอกชำรุดถือเป็นความรับผิดชอบในการผลิต ส่วนประกอบที่สึกหรอ เช่น สกรู กระบอก ปลายครอสเฮด และแม่พิมพ์ เป็นวัสดุสิ้นเปลืองในการอัดขึ้นรูปลวด โดยเฉพาะอย่างยิ่งเมื่อใช้สารประกอบที่มีฤทธิ์กัดกร่อน ยืนยันว่าผู้ผลิตหรือผู้จัดจำหน่ายในภูมิภาคจะสต็อกชิ้นส่วนเหล่านี้ไว้ และคำนึงถึงระยะเวลารอคอยสินค้าในการคำนวณต้นทุนการเป็นเจ้าของทั้งหมด
เป็นผู้นำ ผู้ผลิตเครื่องอัดรีดลวดและสายเคเบิล ได้แก่ Maillefer (ส่วนหนึ่งของ Nextrom), Troester, Rosendahl Nextrom, Davis-Standard และผู้ผลิตจีนหลายราย เช่น Taiyuan Heavy Industry และ Dalian Rubber & Plastics Machinery แต่ละข้อเสนอมีความสมดุลที่แตกต่างกันของระดับเทคโนโลยี จุดราคา และความสามารถในการให้บริการในระดับภูมิภาค
 ที่เกี่ยวข้อง สินค้า