E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, โซนเทคโนโลยีขั้นสูง, ตงไท่, เจียงซู, จีน | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


วิธีการผลิตสายเคเบิลใยแก้วนำแสง: คำตอบสั้น ๆ
สายเคเบิลไฟเบอร์ออปติกทำขึ้นโดยการวาดซิลิกาแก้วบริสุทธิ์พิเศษลงในเส้นขนบางๆ ที่เรียกว่าไฟเบอร์ออปติก เคลือบด้วยชั้นโพลีเมอร์ป้องกัน มัดเข้าด้วยกันเป็นส่วนประกอบหลัก และสุดท้ายก็อัดปลอกด้านนอกรอบๆ โครงสร้างทั้งหมดโดยใช้เครื่องอัดรีดแบบลวดและสายเคเบิล ผลลัพธ์ที่ได้คือสายเคเบิลที่สามารถส่งข้อมูลด้วยความเร็วแสงในระยะทางหลายสิบกิโลเมตร โดยแทบไม่มีการสูญเสียสัญญาณเลย
กระบวนการผลิตเต็มรูปแบบครอบคลุมขั้นตอนที่มีการควบคุมสูงหลายขั้นตอน ตั้งแต่การสะสมไอสารเคมีของซิลิกาพรีฟอร์ม ไปจนถึงหอดึงเส้นใยที่ทำงานที่อุณหภูมิมากกว่า 2,000°C ไปจนถึงสายแจ็คเก็ตที่มี เครื่องอัดรีดลวดและสายเคเบิล ใช้เคลือบโพลีเมอร์ด้วยความเร็วเกิน 1,000 เมตรต่อนาที . แต่ละขั้นตอนต้องใช้อุปกรณ์ที่มีความแม่นยำ ความคลาดเคลื่อนที่เข้มงวด และการควบคุมคุณภาพอย่างเข้มงวด
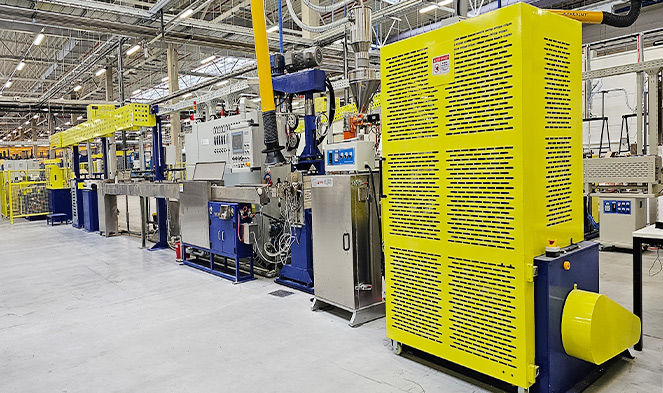
วัตถุดิบ: จริงๆ แล้วสายเคเบิลไฟเบอร์ออปติกทำมาจากอะไร
ใยแก้วนำแสงที่เป็นหัวใจของสายเคเบิลทุกเส้นเริ่มต้นด้วยซิลิคอนเตตระคลอไรด์ (SiCl₄) หรือซิลิคอนไดออกไซด์ (SiO₂) ที่มีความบริสุทธิ์เป็นพิเศษ — โดยทั่วไปแล้ว 99.9999% หรือดีกว่า แม้แต่สิ่งเจือปนที่เป็นโลหะเพียงชิ้นเดียวในระดับส่วนต่อพันล้านส่วนก็สามารถกระจายแสงและลดคุณภาพการส่งผ่านได้ นอกจากซิลิกาแล้ว สารเจือปน เช่น เจอร์เมเนียมไดออกไซด์ (GeO₂) จะถูกเติมเข้าไปในแกนกลางเพื่อเพิ่มดัชนีการหักเหของแสงให้สูงกว่าดัชนีการหักเหของแสงเล็กน้อย ทำให้เกิดการสะท้อนภายในทั้งหมดที่ทำให้แสงติดอยู่ภายในเส้นใย
นอกเหนือจากแก้วแล้ว สายเคเบิลที่เสร็จแล้วยังมีวัสดุประเภทอื่นๆ อีกหลายประเภท:
- การเคลือบเบื้องต้น: อะคริเลตอ่อนที่รักษาด้วยรังสียูวีได้ทาบนกระจกโดยตรงเพื่อรองรับไมโครโค้งงอและปกป้องพื้นผิวจากความชื้น
- การเคลือบขั้นที่สอง: ชั้นอะคริเลตที่แข็งกว่าซึ่งให้ความแข็งแรงเชิงกลของเส้นใยและความต้านทานต่อการเสียดสี
- หลอดบัฟเฟอร์หรือบัฟเฟอร์แน่น: การออกแบบท่อหลวมใช้ท่อ PBT (โพลีบิวทิลีนเทเรฟทาเลต) ที่เติมเจล การออกแบบที่มีบัฟเฟอร์แน่นใช้ไนลอนหรือ PVDF ที่อัดขึ้นรูปโดยตรงบนเส้นใย
- สมาชิกที่แข็งแกร่ง: เส้นด้ายอะรามิด (เคฟล่าร์) แท่งพลาสติกเสริมแก้ว (GRP) หรือลวดเหล็ก ขึ้นอยู่กับประเภทสายเคเบิลและการใช้งาน
- เสื้อตัวนอก: โพลีเอทิลีน, PVC หรือโพลียูรีเทนไร้ควันต่ำ (LSZH) ใช้โดยเครื่องอัดรีดลวดและสายเคเบิล และเลือกตามสภาพแวดล้อมการติดตั้ง
การผสมผสานเฉพาะของวัสดุเหล่านี้จะกำหนดว่าผลิตภัณฑ์สำเร็จรูปเป็นสายแพทช์ในร่ม สายเคเบิลฝังกลางแจ้งโดยตรง สายเคเบิลใต้น้ำหุ้มเกราะ หรือสายเคเบิลไรเซอร์ที่หน่วงการติดไฟ
ขั้นตอนที่หนึ่ง: การผลิตพรีฟอร์มแก้ว
ทุกอย่างเริ่มต้นด้วยผลิตภัณฑ์ที่ขึ้นรูปขั้นต้น — แท่งแก้วทึบ ซึ่งโดยทั่วไปจะมีความยาว 1–1.5 เมตร และมีเส้นผ่านศูนย์กลาง 50–150 มม. ซึ่งมีหน้าตัดขวางซึ่งจำลองขนาดตามขนาดที่แน่นอนของเส้นใยสำเร็จรูป อัตราส่วนระหว่างเส้นผ่านศูนย์กลางแกนและเส้นผ่านศูนย์กลางการหุ้มในผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นจะถูกรักษาไว้อย่างซื่อสัตย์ในระหว่างการวาด ดังนั้นทุกการตัดสินใจเกี่ยวกับมิติที่ทำในขั้นตอนนี้จะแพร่กระจายไปจนถึงผลิตภัณฑ์ขั้นสุดท้าย
การสะสมไอสารเคมีดัดแปลง (MCVD)
ในกระบวนการ MCVD ท่อซิลิกาที่หมุนได้จะติดตั้งอยู่ในเครื่องกลึงงานแก้ว สารตั้งต้นของก๊าซ ได้แก่ SiCl₄, GeCl₄, POCl₃ และออกซิเจน จะถูกป้อนเข้าที่ปลายด้านหนึ่งในขณะที่คบเพลิงไฮโดรเจน-ออกซิเจนเคลื่อนผ่านด้านนอก ก๊าซจะทำปฏิกิริยาที่อุณหภูมิประมาณ 1,600°C โดยสะสมอนุภาคเขม่าไว้บนผนังด้านในของท่อ คบเพลิงแต่ละอันจะสะสมชั้นกระจกหนึ่งชั้นซึ่งมีองค์ประกอบที่แตกต่างกันเล็กน้อย โดยสร้างชั้นแกนดัชนีแบบให้คะแนนทีละชั้น หลังจากผ่านไปหลายร้อยครั้ง ท่อจะยุบตัวเป็นแท่งพรีฟอร์มแข็งภายใต้อุณหภูมิสูง
การสะสมไอภายนอก (OVD) และการสะสมไอตามแนวแกน (VAD)
OVD และ VAD เป็นวิธีการหลักที่ใช้โดยผู้ผลิตรายใหญ่ เช่น Corning และ Fujikura ใน OVD แกนหมุนจะเคลื่อนที่ผ่านหัวเผาไฮโดรไลซิสแบบเปลวไฟ SiCl₄ และ GeCl₄ ทำปฏิกิริยากับไฮโดรเจนและออกซิเจนจนทำให้เกิดเขม่าซิลิกาที่ด้านนอกของแมนเดรล หลังจากการสะสม แมนเดรลจะถูกเอาออก และเขม่าที่มีรูพรุนจะถูกเผาในเตาเผาที่มีบรรยากาศคลอรีนเพื่อขับไอออน OH⁻ ออกมา (ซึ่งทำให้น้ำลดระดับสูงสุด) จากนั้นรวมเข้าด้วยกันเป็นผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นแบบแก้วไร้ฟอง VAD จะสะสมเขม่าในแนวแกนที่ส่วนปลายของแท่งเมล็ดที่หมุนได้ ส่งผลให้ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นเติบโตอย่างต่อเนื่อง — รูปแบบที่เหมาะกับการผลิตในปริมาณมาก เนื่องจากผลิตผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นที่ยาวมากโดยไม่หยุดชะงัก พรีฟอร์ม OVD หรือ VAD ขนาดใหญ่เพียงตัวเดียวสามารถให้เส้นใยสำเร็จรูปได้มากกว่า 3,000 กม.
ขั้นตอนที่สอง: การวาดไฟเบอร์บน Drawing Tower
หอวาดไฟเบอร์เป็นหนึ่งในอุปกรณ์ที่โดดเด่นที่สุดในโรงงานไฟเบอร์ออปติก โดยทั่วไปแล้วจะสูง 10–20 เมตร โดยจะป้อนผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นในแนวตั้งเข้าไปในเตาต้านทานกราไฟท์หรือเตาเหนี่ยวนำเซอร์โคเนีย โดยที่ส่วนปลายจะถูกให้ความร้อนประมาณ 2,000–2,200°ซ . ที่อุณหภูมินี้ แก้วจะอ่อนตัวลงและเส้นใยบาง ๆ ที่เรียกว่า "คอห้อย" จะตกอยู่ภายใต้แรงโน้มถ่วงและถูกจับโดยกว้านที่ฐานของหอคอย
กว้านจะควบคุมความเร็วในการดึง ซึ่งเป็นตัวแปรหลักที่ใช้ในการควบคุมเส้นผ่านศูนย์กลางของเส้นใย หอคอยวาดภาพสมัยใหม่ทำงานด้วยความเร็ว 1,500–2,500 เมตรต่อนาที และเลเซอร์ไมโครมิเตอร์ซึ่งติดตั้งอยู่ใต้เตาหลอมจะวัดเส้นผ่านศูนย์กลางของเส้นใยอย่างต่อเนื่อง โดยทั่วไปจะคงไว้ภายใน ±0.1 µm ของเส้นผ่านศูนย์กลางหุ้มเป้าหมาย 125 µm หากเส้นผ่านศูนย์กลางเบี่ยงเบน ระบบควบคุมจะปรับความเร็วในการดึงแบบเรียลไทม์ภายในหน่วยมิลลิวินาที
การประยุกต์ใช้การเคลือบแบบอินไลน์
ทันทีหลังจากจุดวัดเส้นผ่านศูนย์กลาง เส้นใยแก้วเปลือยจะผ่านแม่พิมพ์เคลือบสองชั้น โดยที่อะคริเลตเหลวที่รักษาด้วยรังสียูวีได้จะถูกนำไปใช้ในสองชั้นที่มีศูนย์กลางพร้อมกัน — ชั้นเคลือบปฐมภูมิแบบอ่อนที่เส้นผ่านศูนย์กลางภายนอกประมาณ 190–200 µm และชั้นเคลือบรองที่แข็งกว่า จะทำให้ยอดรวมอยู่ที่ประมาณ 245–250 µm จากนั้นเส้นใยเคลือบจะผ่านหลอด UV ที่จะรักษาทั้งสองชั้นภายในเสี้ยววินาที ขั้นตอนการเคลือบแบบอินไลน์นี้มีความสำคัญ: แก้วซิลิกาเปลือยมีความต้านทานแรงดึงสูงมาก (สูงถึง 700 kpsi) แต่มีความไวอย่างยิ่งต่อความเสียหายของพื้นผิวจากความชื้นในบรรยากาศและการจัดการ การเคลือบโพลีเมอร์ช่วยปกป้องพื้นผิวตั้งแต่วินาทีที่กระจกแข็งตัว
เส้นใยเคลือบจะถูกพันไว้บนวงล้อที่ยึดเส้นใยได้ตั้งแต่ 25 กม. ถึงมากกว่า 100 กม. ขึ้นอยู่กับขนาดวงล้อและประเภทของเส้นใย จากนั้น ม้วนแต่ละม้วนจะต้องผ่านการทดสอบพิสูจน์ โดยที่เส้นใยจะถูกดึงผ่านระบบกว้านที่ใช้แรงดึงที่ควบคุม — โดยทั่วไปคือ 100 kpsi — เพื่อตรวจสอบว่าไม่มีจุดอ่อนตลอดความยาวทั้งหมด
ขั้นตอนที่สาม: การระบายสี การบัฟเฟอร์ และการพันเส้นใย
หลังจากการทดสอบเชิงพิสูจน์แล้ว เส้นใยแต่ละเส้นจะถูกกำหนดรหัสสีโดยใช้เส้นระบายสีด้วยหมึก UV ซึ่งใช้ชั้นบาง ๆ ของหมึกสีที่สามารถรักษาด้วยรังสียูวีได้กับพื้นผิวเคลือบรอง ลำดับสีมาตรฐานเป็นไปตาม TIA-598 (หรือ IEC 60304 ในระดับสากล): น้ำเงิน สีส้ม เขียว น้ำตาล ชนวน ขาว แดง ดำ เหลือง ม่วง กุหลาบ และน้ำ — ทำซ้ำสำหรับแต่ละกลุ่มของเส้นใย 12 เส้นในสายเคเบิลจำนวนสูง การเข้ารหัสสีนี้เป็นวิธีเดียวที่จะระบุเส้นใยแต่ละเส้นในสายเคเบิลที่มีเส้นใย 96, 144, 288 หรือแม้แต่ 3,456 เส้น
ท่อหลวมกับโครงสร้างบัฟเฟอร์แน่น
ตัวเลือกกระบวนการหลักถัดไปคือวิธีการบรรจุเส้นใยภายในโครงสร้างสายเคเบิล ใน โครงสร้างท่อหลวม กลุ่มของเส้นใย 6-12 เส้นจะถูกวางไว้ในท่อ PBT หรือ PP ขนาดเล็กที่มีเส้นผ่านศูนย์กลางภายใน 1.5–3 เท่าของเส้นผ่านศูนย์กลางมัดเส้นใย ความยาวเส้นใยส่วนเกิน (EFL) ภายในท่อ ซึ่งโดยทั่วไปจะมีความยาวเส้นใยมากกว่าความยาวของท่อ 0.2–0.5% ช่วยให้เส้นใยงอได้โดยไม่เกิดความเครียดเมื่อสายเคเบิลขยายหรือหดตัวตามอุณหภูมิ ท่อหลวมที่เติมเจลช่วยเพิ่มความชื้นและการปิดกั้นไฮโดรเจน โครงสร้างนี้ใช้สายเคเบิล OSP ภายนอกอาคาร (ภายนอกโรงงาน) เป็นหลัก
ใน โครงสร้างบัฟเฟอร์แน่น วัสดุเทอร์โมพลาสติก — โดยทั่วไปคือไนลอน 12 หรือ PVDF — ถูกอัดรีดโดยตรงบนเส้นใยเคลือบแต่ละเส้น ทำให้แพ็คเกจเส้นใยมีขนาด 900 µm เครื่องอัดรีดลวดและสายเคเบิลที่มีหัวครอสเฮดที่มีความแม่นยำดำเนินการนี้ โดยรักษาความเข้มข้นของชั้นบัฟเฟอร์ให้อยู่ภายใน ±25 µm เส้นใยที่มีบัฟเฟอร์แน่นจะต่อปลายได้ง่ายกว่า ทำให้เป็นมาตรฐานการก่อสร้างสำหรับสายเคเบิลกระจายภายในอาคารและสายเคเบิลภายในอาคาร
เมื่อเตรียมเส้นใยแต่ละเส้นหรือท่อหลวมแล้ว พวกมันจะถูกพันเข้าด้วยกันรอบๆ ส่วนประกอบเสริมความแข็งแรงส่วนกลางโดยใช้เครื่องพันเกลียวดาวเคราะห์หรือ SZ การพันเกลียวแบบ SZ - โดยที่ทิศทางการวางกลับด้านเป็นระยะ - เป็นที่ต้องการมากกว่า เนื่องจากช่วยให้สามารถเข้าถึงช่วงกลางได้โดยไม่ต้องคลายสายเคเบิลทั้งหมด
| คุณสมบัติ | ท่อหลวม | บัฟเฟอร์แน่น |
|---|---|---|
| การใช้งานทั่วไป | OSP กลางแจ้ง ทางอากาศ การฝังโดยตรง | ในdoor, riser, distribution |
| ช่วงการนับไฟเบอร์ | มากถึง 3,456 เส้นใย | โดยทั่วไปจะมีเส้นใย 2–144 เส้น |
| ช่วงอุณหภูมิ | –40°ซ ถึง 70°ซ | –20°C ถึง 60°C (ทั่วไป) |
| ป้องกันความชื้น | ดีเยี่ยม (เจลหรือบล็อคน้ำแห้ง) | ปานกลาง (อาศัยแจ็คเก็ต) |
| ความสะดวกในการยุติ | จำเป็นต้องทำความสะอาดเจล | รวดเร็ว สะอาด |
| อุปกรณ์อัดรีดบัฟเฟอร์ | เครื่องอัดรีดแบบท่อ (แม่พิมพ์ขนาดใหญ่) | เครื่องอัดรีดลวดและสายเคเบิลที่มีความแม่นยำ |
ขั้นตอนที่สี่: การหุ้มด้วยเครื่องอัดรีดลวดและสายเคเบิล
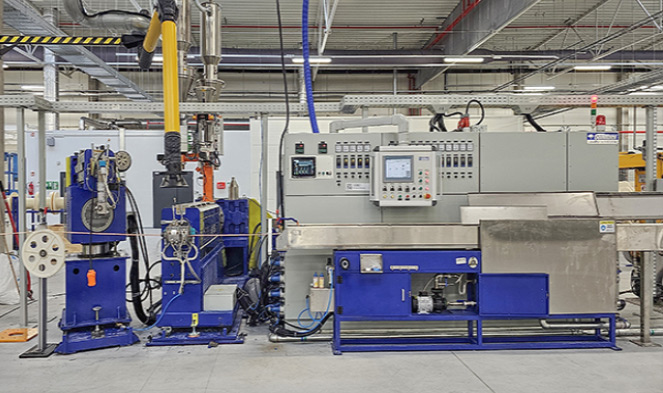
การหุ้มแจ็คเก็ตเป็นขั้นตอนการผลิตหลักขั้นตอนสุดท้ายและเป็นขั้นตอนที่เทคโนโลยีเครื่องอัดรีดลวดและสายเคเบิลมีบทบาทที่มองเห็นได้ชัดเจนที่สุด แกนสายเคเบิลตีเกลียวซึ่งมีส่วนประกอบที่แข็งแรงอยู่ตรงกลาง ท่อบัฟเฟอร์หรือเส้นใยที่มีบัฟเฟอร์แน่น เทปหรือเส้นด้ายปิดกั้นน้ำ และเกราะใดๆ จะถูกส่งผ่านครอสเฮดแบบอัดขึ้นรูปซึ่งมีการใช้เทอร์โมพลาสติกหลอมเหลวอย่างสม่ำเสมอทั่วทั้งเส้นรอบวงทั้งหมด
เครื่องอัดรีดทำงานอย่างไร
เครื่องอัดรีดลวดและสายเคเบิลสำหรับการหุ้มแจ็คเก็ตไฟเบอร์ออปติกโดยพื้นฐานแล้วคือเครื่องจักรฉีดพลาสติกแบบสกรูเดี่ยวหรือสกรูคู่ สกรูที่หมุนอยู่ภายในถังให้ความร้อน จะละลายและทำให้เม็ดโพลีเมอร์ที่ป้อนจากฮอปเปอร์เป็นเนื้อเดียวกัน รูปทรงของสกรู — รวมถึงอัตราส่วนการอัด ความยาวโซนสูบจ่าย และอัตราส่วน L/D (โดยทั่วไปคือ 24:1 ถึง 30:1 สำหรับการใช้งานแจ็คเก็ต) — จะถูกจับคู่กับโพลีเมอร์เฉพาะที่กำลังดำเนินการ วัสดุแจ็คเก็ตที่แตกต่างกันต้องมีเงื่อนไขการประมวลผลที่แตกต่างกันอย่างมาก:
- HDPE (โพลีเอทิลีนความหนาแน่นสูง): อุณหภูมิในการประมวลผล 180–230°C; ความชื้นที่ดีเยี่ยมและความต้านทานต่อรังสียูวี ใช้ในสายเคเบิลทางอากาศและฝังโดยตรง
- LSZH (ฮาโลเจนไร้ควันต่ำ): อุณหภูมิในการประมวลผล 170–210°C; บังคับในอุโมงค์ ศูนย์ข้อมูล และอาคารสาธารณะ ต้องใช้การออกแบบสกรูอย่างระมัดระวังเนื่องจากสารประกอบ LSZH มักจะมีความหนืดและไวต่อความร้อนมากกว่า PE
- พีวีซี: อุณหภูมิในการประมวลผล 160–190°C; ต้นทุนต่ำ ยืดหยุ่น สารหน่วงไฟ ที่ใช้กันทั่วไปสำหรับสายเคเบิลภายในอาคาร
- โพลียูรีเทน (TPU): อุณหภูมิในการประมวลผล 190–220°C; ทนต่อการขัดถูและความยืดหยุ่นได้ดีเยี่ยมในอุณหภูมิเย็น ใช้ในงานอุตสาหกรรมและการทหาร
- ไนลอน (PA12): อุณหภูมิในการประมวลผล 220–250°C; ทนต่อสารเคมีสูง ใช้ในกรณีที่อาจสัมผัสกับน้ำมันเชื้อเพลิงหรือน้ำมันได้
ชุดประกอบแม่พิมพ์ครอสเฮดที่ส่วนท้ายของกระบอกอัดรีดจะวางตำแหน่งทิป (หรือท่อนำทางในการกำหนดค่าเครื่องมือที่ใช้แรงดัน) ที่แกนสายเคเบิลไหลผ่าน และล้อมรอบด้วยพื้นที่แม่พิมพ์ซึ่งมีโพลีเมอร์หลอมเหลวไหลผ่านและมีรูปร่างเป็นรูปร่างบนสายเคเบิล ความหนาของผนังแจ็คเก็ตถูกควบคุมโดยความสมดุลระหว่างความเร็วของสายการผลิตและเอาท์พุตของเครื่องอัดรีด (เป็นกก./ชม.) และสายการผลิตสมัยใหม่ใช้การวัดเส้นผ่านศูนย์กลางแบบวงปิด — เกจเลเซอร์หรือเกจวัดความหนาเอ็กซ์เรย์ — ป้อนกลับไปยังระบบขับเคลื่อนเครื่องอัดรีดและฝาครอบดึงออก เพื่อรักษาข้อกำหนดเฉพาะภายใน ±0.1 มม. หรือเข้มงวดกว่า
การระบายความร้อนและการดึงหนอนผีเสื้อ
ทันทีหลังจากครอสเฮด สายเคเบิลแบบแจ็คเก็ตจะเข้าสู่รางน้ำซึ่งโดยทั่วไปจะมีความยาว 8–15 เมตร ซึ่งจะถูกดับลง อัตราการเย็นตัวส่งผลต่อความเป็นผลึกของโพลีเมอร์กึ่งผลึก เช่น HDPE และส่งผลโดยตรงต่อคุณสมบัติเชิงกลของแจ็คเก็ต สำหรับความเร็วของสายที่สูงมาก (มากกว่า 200 ม./นาที) การบังคับฉีดน้ำหรือรางระบายความร้อนด้วยสุญญากาศช่วยรักษาการระบายความร้อนที่เพียงพอ รถลากตีนตะขาบ (ชุดหัวลากแบบสายพาน) จับสายเคเบิลอย่างนุ่มนวลเพื่อรักษาความตึงและความเร็วของสายโดยไม่บดขยี้โครงสร้างแสงที่ละเอียดอ่อนภายใน
แจ็คเก็ตสองชั้นและสายเคเบิลหุ้มเกราะ
สายเคเบิลกลางแจ้งหรือหุ้มเกราะจำนวนมากต้องใช้ลวดและสายเคเบิลผ่านเครื่องอัดรีดสองเส้น ในการผ่านครั้งแรก จะมีการติดเสื้อชั้นใน (มักเป็น PE) ไว้บนแกนที่ตีเกลียว จากนั้นสายเคเบิลจะผ่านหน่วยหุ้มเกราะเทปเหล็กลูกฟูก (CST) หรือสถานีเกราะอะลูมิเนียมที่เชื่อมต่อกัน ก่อนที่จะเข้าสู่เครื่องอัดรีดตัวที่สองที่ใช้แจ็คเก็ตด้านนอก กลุ่มผลิตภัณฑ์เครื่องอัดรีดแบบเรียงตามกันนี้อาจมีความยาวรวม 50–80 เมตร และสามารถผลิตสายเคเบิลไฟเบอร์ออปติกหุ้มเกราะสำเร็จรูปได้ในอัตรา 30–80 ม./นาที
สำหรับสายเคเบิลใต้น้ำ กระบวนการนี้มีส่วนเกี่ยวข้องมากขึ้น โดยอาจเพิ่มเกราะลวดได้ถึงหกชั้น (ลวดเหล็กแต่ละเส้นที่ใช้โดยเครื่องพันเกลียวดาวเคราะห์) โดยแต่ละชั้นของลวดจะต้องมีการอัดขึ้นรูปส่วนผสมของวัสดุรองพื้นของตัวเองระหว่างสายเคเบิลดังกล่าวกับชั้นลวดถัดไป
อุปกรณ์สำคัญบนสายแจ็คเก็ตเคเบิลใยแก้วนำแสง
สายแจ็กเก็ตเคเบิลใยแก้วนำแสงที่สมบูรณ์รวมเครื่องจักรจำนวนมากที่ทำงานในลำดับที่ประสานกัน การทำความเข้าใจว่าแต่ละส่วนช่วยชี้แจงว่าทำไมเครื่องอัดรีดสายไฟและสายเคเบิลและอุปกรณ์ต่อพ่วงจึงมีความสำคัญต่อคุณภาพของสายเคเบิลมาก
- จุดจ่ายเงิน: จับม้วนแกนสายเคเบิลและจ่ายออกจากแกนตามความตึงที่ควบคุมได้ ความตึงที่มากเกินไปอาจทำให้เส้นใยภายในเกิดความเครียดได้ น้อยเกินไปทำให้เกิดการเปลี่ยนแปลงความย้อยและเส้นผ่านศูนย์กลาง
- เครื่องอุ่นล่วงหน้า: ทำให้พื้นผิวแกนสายเคเบิลแห้งและทำให้อุ่นขึ้นก่อนที่จะเข้าสู่ครอสเฮดของเครื่องอัดรีด ช่วยเพิ่มการยึดเกาะระหว่างแจ็คเก็ตและแกนสายเคเบิล
- เครื่องอัดรีดลวดและสายเคเบิลแบบสกรูเดี่ยว: เครื่องประมวลผลแกนซึ่งมีโซนบาร์เรลควบคุมอุณหภูมิแยกกันใน 5–7 ส่วน กระปุกเกียร์ที่ขับเคลื่อนสกรูที่ 10–120 RPM และเซ็นเซอร์ความดันหลอมเหลวที่หัวดายสำหรับการตรวจสอบกระบวนการ
- ครอสเฮดตาย: ส่วนประกอบเหล็กที่กลึงอย่างแม่นยำซึ่งจัดแนวแกนสายเคเบิลให้สอดคล้องกับการไหลของโพลีเมอร์ ความร่วมศูนย์ของดาย — ความเที่ยงตรงของแจ็คเก็ตที่อยู่ตรงกลางสายเคเบิล — เป็นตัวกำหนดประสิทธิภาพทางกลและคุณสมบัติทางไฟฟ้าโดยตรง
- เครื่องวัดเส้นผ่าศูนย์กลางเลเซอร์: การวัดแบบไม่สัมผัสที่ 2,000 สแกน/วินาที ตรวจจับการเปลี่ยนแปลงเส้นผ่านศูนย์กลางแบบเรียลไทม์ และส่งสัญญาณแก้ไขไปยังการควบคุมความเร็วในการลากออก
- รางน้ำพร้อมโซนอุณหภูมิ: การควบคุมการดับที่แม่นยำสำหรับการจัดการผลึก มักมี 2 โซน — โซนร้อนเพื่อป้องกันรอยจมที่พื้นผิว ตามด้วยโซนเย็นเพื่อการแข็งตัวอย่างรวดเร็ว
- การลากหนอนผีเสื้อ: การออกแบบสายพานคู่หรือสี่สายพานพร้อมระบบควบคุมแรงดันลมเพื่อหลีกเลี่ยงการกระแทก ขับเคลื่อนความเร็วของสายการผลิตโดยรวมและแรงดันต้านกลับกับเครื่องอัดรีด
- เครื่องมือทดสอบประกายไฟ (สำหรับสายทองแดงไฮบริด): ใช้ไฟฟ้าแรงสูงเพื่อตรวจจับรูเข็มในแจ็คเก็ต ไม่จำเป็นสำหรับสายไฟเบอร์อิเล็กทริกทั้งหมด แต่ใช้ในสายหุ้มเกราะซึ่งแจ็คเก็ตจะต้องแยกไฟฟ้า
- การรับภาระด้วยการหมุนวน: ม้วนสายเคเบิลที่เสร็จแล้วลงบนม้วนสำหรับการขนส่งหรือดรัมด้วยการควบคุมการเคลื่อนที่ที่แม่นยำ เพื่อป้องกันความเสียหายของม้วนหรือการดัดงอของเส้นใยขนาดเล็กจากแรงดันแกนม้วนที่ไม่สม่ำเสมอ
ในบรรดาส่วนประกอบทั้งหมดเหล่านี้ เครื่องอัดรีดลวดและสายเคเบิลเป็นรายการที่ผู้ผลิตสายเคเบิลระบุและอัปเกรดบ่อยที่สุด เนื่องจากการสึกหรอของสกรูและกระบอกทำให้คุณภาพหลอมละลาย ความสม่ำเสมอของเอาต์พุต และความสม่ำเสมอของแจ็กเก็ตลดลงโดยตรงเมื่อเวลาผ่านไป ผู้ผลิตเครื่องอัดรีดที่มีชื่อเสียงเผยแพร่ขีดจำกัดการสึกหรอของสกรู — โดยทั่วไปจะยอมให้ความลึกของช่องลดลงไม่เกิน 5% ก่อนที่จะเปลี่ยน — และผู้ผลิตสายเคเบิลหลายรายกำหนดเวลาสร้างกระบอก/สกรูขึ้นใหม่ทุกๆ 3–5 ปี ขึ้นอยู่กับการเสียดสีของวัสดุ
ประเภทสายเคเบิลไฟเบอร์ออปติกและวิธีการผลิตที่แตกต่างกัน
สายเคเบิลใยแก้วนำแสงไม่ได้ทำในลักษณะเดียวกันทั้งหมด สภาพแวดล้อมการใช้งานขั้นสุดท้ายทำให้เกิดความแตกต่างอย่างมากในเรื่องขั้นตอนการผลิตที่รวมอยู่ วัสดุใดที่ไหลผ่านเครื่องอัดรีดลวดและสายเคเบิล และระดับความคลาดเคลื่อนที่ยอมรับได้ที่เข้มงวด
สายเคเบิลไฟเบอร์โหมดเดี่ยวกับมัลติโหมด
ไฟเบอร์โหมดเดี่ยว (SMF) มีเส้นผ่านศูนย์กลางแกนเพียง 8–10 µm — ประมาณหนึ่งในสิบของความกว้างของเส้นผมมนุษย์ — และส่วนหุ้มที่ 125 µm การผลิต SMF ต้องการการควบคุมความเข้มข้นของแกนถึงส่วนหุ้มที่เข้มงวดมากขึ้น (โดยทั่วไปคือออฟเซ็ต ≤0.5 µm) และความหมุนเวียนของแกนระหว่างการผลิตพรีฟอร์มและการวาดแบบ มัลติโหมดไฟเบอร์ (MMF) มาในประเภท OM1 ถึง OM5 โดยมีเส้นผ่านศูนย์กลางแกน 50 หรือ 62.5 µm; โปรไฟล์ดัชนีแบบให้คะแนนของไฟเบอร์ OM3/OM4/OM5 ต้องการการควบคุมองค์ประกอบของการไล่ระดับสารเจือปน GeO₂ ที่แม่นยำมากในระหว่างการสะสมผลิตภัณฑ์ที่ขึ้นรูปขั้นต้น โครงสร้างสายเคเบิลรอบๆ ไฟเบอร์ทั้งสองประเภทสามารถเหมือนกันได้ มันเป็นเส้นใยเองซึ่งมีความแตกต่างที่สำคัญอยู่
การผลิตสายริบบิ้น
สายไฟเบอร์ออปติกแบบริบบิ้นความหนาแน่นสูง — ใช้กันอย่างแพร่หลายในการเชื่อมต่อระหว่างศูนย์ข้อมูลและการใช้งานในสำนักงานส่วนกลาง — เชื่อมเส้นใยสีแต่ละสี 4, 8 หรือ 12 เส้นไว้เคียงข้างกันในเมทริกซ์แบบแบนโดยใช้วัสดุเมทริกซ์ริบบิ้นที่รักษาด้วยรังสียูวีได้ เครื่องริบบอนจะเว้นระยะห่างและความตึงของเส้นใยแต่ละเส้นอย่างแม่นยำ ขณะเข้าสู่แม่พิมพ์แบนซึ่งมีการใช้วัสดุเมทริกซ์และบ่มด้วยรังสียูวี จากนั้นริบบิ้นหลายเส้นจะซ้อนกันและวางอยู่ภายในโครงสร้างสายเคเบิลแบบ slotted-core หรือ central-tube สายแพไฟเบอร์ 288 อาจมีเส้นผ่านศูนย์กลางภายนอกน้อยกว่า 12 มม เมื่อเทียบกับ 18–22 มม. สำหรับการออกแบบท่อหลวมแบบตีเกลียวที่เทียบเคียงได้ ขั้นตอนการหุ้มแจ็กเก็ตสำหรับสายแพใช้เทคโนโลยีเครื่องอัดรีดสายไฟและสายเคเบิลแบบเดียวกับสายเคเบิลทั่วไป แต่ส่วนประกอบหลักมีความแข็งกว่าอย่างเห็นได้ชัด และต้องมีการตรวจสอบแรงดึงที่สูงกว่าบนแท่นจ่ายออก
สายเคเบิลไฟเบอร์ที่ไม่ไวต่อการโค้งงอ (BIF)
เส้นใยที่ไม่ไวต่อการโค้งงอ ซึ่งได้มาตรฐานเป็น ITU-T G.657 ได้รวมการออกแบบการหุ้มด้วยร่องลึกหรือโครงสร้างนาโนที่ช่วยลดการสูญเสียของโค้งงอได้อย่างมาก สายเคเบิลที่สร้างด้วย BIF โดยเฉพาะเกรด G.657.A2 และ G.657.B3 สามารถทนต่อการโค้งงอในรัศมี 5 มม. โดยมีการสูญเสียเพิ่มน้อยกว่า 0.1 dB ที่ 1,550 นาโนเมตร สายเคเบิลเหล่านี้พบได้ทั่วไปในสายเคเบิลแบบหล่น FTTH (ไฟเบอร์ไปที่บ้าน) ซึ่งถูกส่งผ่านส่วนโค้งของท่อร้อยสาย รอบวงกบประตู และผ่านการวิ่งภายในที่คับแคบ การผลิตพรีฟอร์ม BIF เพิ่มความซับซ้อน (ชั้นหุ้มเพิ่มเติมที่มีดัชนีการหักเหของแสงที่แตกต่างกัน) แต่กระบวนการผลิตสายเคเบิลที่ตามมา รวมถึงการหุ้มแจ็กเก็ตของเครื่องอัดรีด โดยพื้นฐานแล้วจะเหมือนกับสายเคเบิล SMF มาตรฐาน
การทดสอบคุณภาพตลอดกระบวนการผลิต
การควบคุมคุณภาพในการผลิตสายเคเบิลใยแก้วนำแสงไม่ใช่การตรวจสอบขั้นตอนสุดท้าย แต่ถูกถักทอเข้าไปในทุกขั้นตอนของการผลิต การข้ามหรือลดการตรวจสอบใดๆ เหล่านี้จะทำให้สายเคเบิลที่อาจผ่านการทดสอบเบื้องต้นแต่ล้มเหลวก่อนเวลาอันควรในภาคสนาม ซึ่งค่าใช้จ่ายในการซ่อมแซมถูกกว่าราคาซื้อสายเคเบิลเดิม
การทดสอบระดับไฟเบอร์
ม้วนไฟเบอร์ทุกอันที่ออกจากหอวาดได้รับการทดสอบสำหรับ:
- การลดทอน: วัดด้วย OTDR (ตัวสะท้อนแสงโดเมนเวลาแบบออปติคอล) ที่ทั้ง 1,310 นาโนเมตรและ 1,550 นาโนเมตร SMF มาตรฐานต้องเป็น ≤0.35 dB/km ที่ 1,310 nm และ ≤0.20 dB/km ที่ 1,550 nm ต่อ ITU-T G.652.D
- PMD (การกระจายโหมดโพลาไรซ์): มีความสำคัญอย่างยิ่งต่อระบบส่งกำลังแบบต่อเนื่องความเร็วสูง ระบุเป็นค่าการออกแบบลิงก์ (เช่น ≤0.20 ps/√km สำหรับ G.652.D)
- เรขาคณิต: เส้นผ่านศูนย์กลางฟิลด์ของโหมด เส้นผ่านศูนย์กลางของกาบ ความรวมศูนย์ของกาบแกน และความไม่เป็นวงกลมของกาบ — ทั้งหมดนี้วัดโดยระบบตรวจสอบด้วยวิดีโออัตโนมัติที่หอวาดภาพ
- การทดสอบการพิสูจน์: โหลดแรงดึงขั้นต่ำ 100 kpsi ตลอดความยาวม้วนทั้งหมดเพื่อคัดแยกส่วนที่อ่อนแอออก
การทดสอบระดับสายเคเบิล
หลังจากการหุ้มแจ็คเก็ต ม้วนเก็บสายไฟที่เสร็จแล้วจะผ่านการทดสอบที่ครอบคลุมที่กำหนดโดยมาตรฐาน IEC 60794-1 และมาตรฐานซีรีส์ IEC 60794-x ที่เกี่ยวข้อง หรือเทียบเท่า ANSI/ICEA สำหรับตลาดอเมริกาเหนือ:
- แรงดึง: สายเคเบิลถูกดึงตามโหลดการติดตั้งที่กำหนด จากนั้นจึงดึงสายเคเบิลเพื่อทดสอบโหลด การลดทอนที่เพิ่มขึ้นจะต้องคงต่ำกว่า 0.1 เดซิเบลในระหว่างการโหลดและกลับสู่ค่าพื้นฐานหลังจากปล่อย
- ความต้านทานการบด: แผ่นเรียบใช้แรงกดทับที่กำหนด (เช่น 2,200 นิวตัน/100 มม. สำหรับสายเคเบิล OSP ทั่วไป) การลดทอนจะถูกตรวจสอบแบบเรียลไทม์ผ่านแหล่งกำเนิดแสงและมิเตอร์วัดกำลัง
- การทดสอบการโค้งงอ: สายเคเบิลถูกกรณืรอบแกนที่มีเส้นผ่านศูนย์กลางที่ระบุ สำหรับสาย OSP มาตรฐาน คือ 20× เส้นผ่านศูนย์กลางภายนอกของสายเคเบิล
- การปั่นจักรยานตามอุณหภูมิ: ม้วนสายเคเบิลได้รับการทดสอบตั้งแต่ –40°C ถึง 70°C (หรือช่วงที่กว้างกว่าสำหรับสายเคเบิลแบบพิเศษ) การลดทอนจะวัดที่อุณหภูมิต่ำสุดและสูง
- การซึมผ่านของน้ำ: ส่วนของสายเคเบิลยาว 1 เมตรต้องอยู่ภายใต้หัวไฮดรอลิกยาว 1 เมตรเป็นเวลา 24 ชั่วโมง น้ำจะต้องไม่ทะลุเกินส่วนทดสอบ
- ความหนาของแจ็คเก็ตและ OD: ส่วนตัดขวางจากปลายสายเคเบิลจะถูกวัดด้วยกล้องจุลทรรศน์แบบใช้แสงที่สอบเทียบแล้ว เพื่อตรวจสอบความสม่ำเสมอของผนังแจ็คเก็ต ซึ่งเป็นตัวบ่งชี้โดยตรงของการควบคุมกระบวนการอัดรีด
ลูกค้าบางรายระบุการวัด OTDR 100% ของเส้นใยทุกเส้นในทุกม้วนก่อนจัดส่ง ซึ่งเป็นแนวทางปฏิบัติทั่วไปในการจัดซื้อจัดจ้างของผู้ให้บริการโทรคมนาคม การติดตาม OTDR จากต้นทางถึงปลายทางนี้ยังสร้างบันทึกพื้นฐานที่สามารถนำมาใช้ในหลายปีภายหลังเมื่อวินิจฉัยข้อบกพร่องของฟิลด์
ปัจจัยสำคัญที่ส่งผลต่อประสิทธิภาพและอายุการใช้งานของสายเคเบิลไฟเบอร์ออปติก
การทำความเข้าใจสิ่งที่เกิดขึ้นภายในกระบวนการผลิตจะอธิบายได้ว่าเหตุใดสายเคเบิลบางประเภทจึงมีประสิทธิภาพเหนือกว่าสายเคเบิลอื่นๆ ในภาคสนาม และเหตุใดการตั้งค่าเครื่องอัดรีดที่เหมาะสม เช่น การเลือกใช้วัสดุ โปรไฟล์อุณหภูมิ การออกแบบสกรู จึงไม่สามารถแยกออกจากความน่าเชื่อถือในระยะยาวของสายเคเบิลได้
การทำให้ไฮโดรเจนเข้มขึ้น
ไฮโดรเจนที่เกิดจากการกัดกร่อนด้วยไฟฟ้าของเกราะลวดเหล็ก หรือโดยการย่อยสลายของสารประกอบเจลและสารเคลือบโพลีเมอร์ สามารถแพร่กระจายเข้าไปในเส้นใยแก้วและทำปฏิกิริยากับข้อบกพร่องในโครงซิลิกาเพื่อสร้างพันธะ Si-OH (ไซลานอล) ที่ดูดซับแสงอินฟราเรด ซึ่งเป็นปรากฏการณ์ที่เรียกว่าการทำให้ไฮโดรเจนมืดลง การป้องกันการผลิตเบื้องต้นคือการกำจัดน้ำออกจากระบบเจลและโพลีเมอร์ทั้งหมดอย่างเข้มงวด (นี่คือเหตุผลว่าทำไมท่อปิดกั้นน้ำและสูตรเจลที่มีคุณภาพจึงระบุไว้ที่ปริมาณน้ำต่ำกว่า 10 ppm) และการใช้คาร์บอนหรือสารเคลือบสุญญากาศบนเส้นใยในสภาพแวดล้อมที่มีความต้องการมากที่สุด เครื่องอัดรีดลวดและสายเคเบิลมีส่วนช่วยหรือลดความเสี่ยงนี้ได้: เม็ดโพลีเมอร์ที่แห้งอย่างเหมาะสมและอุณหภูมิหลอมละลายที่มีการควบคุมอย่างดีจะช่วยลดความชื้นที่สะสมอยู่ในโครงสร้างของแจ็คเก็ต
การดัดด้วยไมโครและการดัดแบบมาโคร
การดัดด้วยไมโครหมายถึงการเสียรูปด้านข้างด้วยกล้องจุลทรรศน์ของเส้นใยที่เกิดจากแรงดันในแนวรัศมีที่ไม่สม่ำเสมอจากผนังท่อบัฟเฟอร์ ขอบเทปพัน หรือพื้นผิวแจ็คเก็ตที่ไม่สม่ำเสมอ แม้แต่การเสียรูปในช่วงนาโนเมตรก็เพิ่มการลดทอนที่วัดได้ที่ 1,550 นาโนเมตร เครื่องอัดรีดลวดและสายเคเบิลที่ผลิตแจ็คเก็ตที่มีพื้นผิวกระเพื่อม (ข้อบกพร่องการแตกหักจากการหลอมละลายซึ่งพบได้ทั่วไปเมื่ออุณหภูมิหลอมละลายต่ำเกินไปหรือความเร็วการดึงสูงเกินไปเมื่อเทียบกับเอาท์พุตของเครื่องอัดรีด) อาจทำให้เกิดแรงด้านข้างที่มีลวดลายบนแกนสายเคเบิล และทำให้สูญเสียไมโครโค้งงอซึ่งจะไม่ปรากฏในการทดสอบในห้องปฏิบัติการที่ไม่เป็นอันตราย แต่ปรากฏชัดภายใต้การหดตัวด้วยความร้อนในสนาม การดัดแบบ Macrobending — การพันสายเคเบิลรอบๆ รัศมีที่แน่นเกินไป — เป็นปัญหาในการติดตั้ง แต่สายเคเบิลที่มีความแข็งในการดัดงอต่ำกว่า (ผนัง Jacketing ที่บางกว่า และมีความแข็งแรงน้อยกว่า) จะมีความเสี่ยงมากกว่า ทำให้การออกแบบ Jacket เป็นอีกจุดตัดระหว่างวัสดุที่ใช้เครื่องอัดรีดและประสิทธิภาพด้านการมองเห็น
การย่อยสลายด้วยรังสียูวีของวัสดุแจ็คเก็ตกลางแจ้ง
สายเคเบิลใยแก้วนำแสงทางอากาศต้องทนทานต่อแสง UV ได้นานหลายทศวรรษ โดยไม่ทำให้แจ็คเก็ตแตกหรือเปราะ คาร์บอนแบล็คที่ 2–3% โดยน้ำหนักใน HDPE ให้การป้องกันรังสียูวีที่มีประสิทธิภาพ และเป็นมาตรฐานอุตสาหกรรมสำหรับสายเคเบิลแบบฝังโดยตรงและทางอากาศ สายเคเบิลที่มีไว้สำหรับใช้ภายในอาคารอาจใช้แพ็คเกจสารเพิ่มความคงตัวอื่น ๆ แต่โดยทั่วไปสูตรจะจัดหาเป็นเม็ดผสมล่วงหน้าให้กับผู้ผลิตสายเคเบิล ซึ่งจะป้อนโดยตรงเข้าไปในเครื่องอัดรีดลวดและสายเคเบิล สภาวะการประมวลผลของเครื่องอัดรีดจะต้องเข้ากันได้กับระบบกันโคลง — แรงเฉือนของสกรูหรืออุณหภูมิกระบอกที่มากเกินไปสามารถลดสารต้านอนุมูลอิสระซึ่งจำเป็นสำหรับความเสถียรทางความร้อนในระยะยาว แม้แต่ในสายเคเบิลที่ไม่เคยโดนแสงแดดก็ตาม
การเริ่มต้นสายการผลิตสายเคเบิลไฟเบอร์ออปติก: ข้อควรพิจารณาในทางปฏิบัติ
สำหรับผู้ผลิตที่ต้องการเข้าสู่การผลิตสายเคเบิลใยแก้วนำแสง หรือต้องการขยายจากสายเคเบิลทองแดงไปสู่เส้นใย การลงทุนด้านอุปกรณ์และความรู้ด้านกระบวนการที่จำเป็นนั้นค่อนข้างมากแต่มีการกำหนดไว้ชัดเจน หอวาดภาพและอุปกรณ์การผลิตพรีฟอร์มถือเป็นอุปสรรคสูงสุดในการเข้ามา (และโดยทั่วไปจะไม่สมเหตุสมผล เว้นแต่จะผลิตเส้นใยที่ระดับหลายล้านกิโลเมตรต่อปี) ผู้ผลิตสายเคเบิลส่วนใหญ่ซื้อไฟเบอร์จากผู้ผลิตไฟเบอร์ที่เป็นที่ยอมรับ เช่น Corning, Prysmian, Fujikura, Sumitomo, YOFC และมุ่งเน้นเงินทุนในการออกแบบสายเคเบิลและอุปกรณ์สายแจ็คเก็ต
การเลือกเครื่องอัดรีดลวดและสายเคเบิลสำหรับการหุ้มแจ็คเก็ตไฟเบอร์ออปติก
การตัดสินใจเลือกอุปกรณ์ที่สำคัญที่สุดสำหรับสายแจ็คเก็ตเคเบิลใยแก้วนำแสงคือการเลือกเครื่องอัดรีดลวดและสายเคเบิล พารามิเตอร์หลักในการประเมิน ได้แก่ :
- เส้นผ่านศูนย์กลางของสกรู: สำหรับการใช้งานแจ็คเก็ตใยแก้วนำแสง โดยทั่วไปจะมีเส้นผ่านศูนย์กลางของสกรู 45 มม. ถึง 90 มม. สกรูที่มีขนาดเล็กกว่า (45–60 มม.) ให้ความสม่ำเสมอของเอาต์พุตที่ดีกว่าและการตอบสนองของวัสดุที่อัตราปริมาณงานที่ต่ำกว่าซึ่งจำเป็นสำหรับสายเคเบิลที่มีเส้นผ่านศูนย์กลางขนาดเล็ก สกรูขนาดใหญ่เหมาะกับการหุ้มแจ็กเก็ตเอาท์พุตสูงของสายเคเบิล OSP จำนวนมาก
- อัตราส่วน L/D: แนะนำให้ใช้อย่างน้อย 24:1 สำหรับวัสดุแจ็คเก็ตใยแก้วนำแสง สารประกอบ LSZH ได้รับประโยชน์เป็นพิเศษจากอัตราส่วน L/D 28:1 หรือ 30:1 ซึ่งช่วยให้บริเวณการหลอมและการผสมยาวนานขึ้น
- ระบบขับเคลื่อน: ไดรฟ์ AC เซอร์โวหรือควบคุมด้วยเวกเตอร์ให้ความเสถียรด้านความเร็ว (±0.1%) ที่จำเป็นในการรักษาความสม่ำเสมอของผนังแจ็คเก็ตที่ความเร็วของสายที่แปรผัน ไดรฟ์ DC กำลังยุติการติดตั้งใหม่
- โซนควบคุมอุณหภูมิ: โซนลำกล้องที่ควบคุมอย่างอิสระอย่างน้อย 5 โซนพร้อมโซนครอสเฮด ตัวควบคุม PID ที่มีความเสถียรมากกว่า ±1°C เป็นมาตรฐานสำหรับระบบเครื่องอัดรีดสายเคเบิลสมัยใหม่
- ในstrumentation: ทรานสดิวเซอร์แรงดันหลอมละลายที่หัวดาย หัววัดอุณหภูมิหลอมเหลวที่ปลายสกรู และเกจเส้นผ่านศูนย์กลางออปติคอลหรือเอ็กซ์เรย์ปลายน้ำ ซึ่งทั้งหมดนี้ป้อนเข้าสู่ PLC ควบคุมสายการผลิตพร้อมการบันทึกข้อมูลเพื่อการตรวจสอบย้อนกลับการผลิต
- การจัดการวัสดุ: หน่วยการผสมและการจ่ายสารแบบกราวิเมตริกหรือปริมาตรสำหรับการเติมมาสเตอร์แบทช์ที่ต้นน้ำของฮอปเปอร์เครื่องอัดรีด พร้อมด้วยเครื่องทำแห้งที่ใช้สารดูดความชื้นสำหรับวัสดุที่ไวต่อความชื้น เช่น ไนลอนและ TPU
สายแจ็คเก็ตไฟเบอร์ออปติกที่ระบุอย่างดีซึ่งสร้างขึ้นโดยใช้เครื่องอัดรีดลวดและสายเคเบิลที่เหมาะสมสามารถคืนทุนต้นทุนได้ภายใน 18–36 เดือน ในตลาดที่มีความต้องการใช้งานไฟเบอร์สูง โดยมีเงื่อนไขว่าสูตรกระบวนการ การฝึกอบรมผู้ปฏิบัติงาน และระบบคุณภาพจะต้องได้รับการกำหนดก่อนที่จะเพิ่มการผลิต
ความแตกต่างระหว่างข้อกำหนดเครื่องอัดรีดสายไฟเบอร์ออปติกและสายทองแดง
ผู้ผลิตที่ใช้สายทองแดงและสายเครื่องอัดรีดสายเคเบิลอยู่แล้ว มักจะถามว่าอุปกรณ์เดียวกันนี้สามารถใช้สำหรับการหุ้มฉนวนใยแก้วนำแสงได้หรือไม่ คำตอบคือ: บางครั้งมีการปรับเปลี่ยน สายเคเบิลไฟเบอร์ออปติกต้องการการควบคุมความตึงที่แม่นยำมากขึ้นในการจ่ายออก (เพื่อหลีกเลี่ยงไม่ให้เส้นใยด้านในเกิดความเครียด) และการจัดตำแหน่งดายแบบครอสเฮดมีความสำคัญมากกว่า เนื่องจากไม่มีการทดสอบทางไฟฟ้า (เช่น ความต่อเนื่องหรือความจุ) ที่ตรวจจับการวางแนวของดายไม่ตรง ความแปรผันของผนังแจ็คเก็ตจะแสดงเฉพาะในการทดสอบทางกลหรือความล้มเหลวหลังการติดตั้งเท่านั้น นอกจากนี้ หากมีการใช้เครื่องอัดรีดที่มีอยู่สำหรับการประมวลผล PVC จะต้องไล่อากาศออกให้หมดก่อนที่จะใช้สารประกอบ LSZH หรือ PE เพื่อป้องกันการปนเปื้อน สายการผลิตเครื่องอัดรีดเฉพาะสำหรับการหุ้มแจ็คเก็ตไฟเบอร์ออปติก — ซึ่งไม่ได้ใช้ร่วมกับการผลิตสายเคเบิลทองแดง — เป็นที่ต้องการอย่างมากในการดำเนินงานที่คำนึงถึงคุณภาพ
มาตรฐานสายเคเบิลใยแก้วนำแสงและข้อกำหนดการปฏิบัติตามข้อกำหนด
สายเคเบิลใยแก้วนำแสงที่ขายให้กับตลาดโทรคมนาคม ศูนย์ข้อมูล อุตสาหกรรม และการทหารจะต้องสอดคล้องกับมาตรฐานสากลและระดับภูมิภาคที่ซับซ้อน การปฏิบัติตามข้อกำหนดไม่ใช่ทางเลือก — ผู้ให้บริการเครือข่ายรายใหญ่และหน่วยงานจัดซื้อจัดจ้างจำเป็นต้องมีรายงานการทดสอบการอนุมัติประเภทจากบุคคลที่สามก่อนสั่งซื้อ และมาตรฐานบางอย่าง (เช่น ประสิทธิภาพเปลวไฟ LSZH ในอาคารสาธารณะของสหภาพยุโรป) ได้รับคำสั่งตามกฎหมาย
| มาตรฐาน | ขอบเขต | ภูมิภาค |
|---|---|---|
| ITU-T G.652 | มาตรฐาน SMF characteristics | ทั่วโลก |
| ITU-T G.657 | SMF ที่ไม่ไวต่อการโค้งงอสำหรับ FTTH | ทั่วโลก |
| IEC 60794-1 | วิธีทดสอบสายเคเบิลใยแก้วนำแสง | ทั่วโลก / EU |
| IEC 60794-3 | สายเคเบิลใยแก้วนำแสงกลางแจ้ง | ทั่วโลก / EU |
| ANSI/ICEA S-87-640 | สายเคเบิลใยแก้วนำแสงภายนอกโรงงาน | ทวีปอเมริกาเหนือ |
| TIA-568.3-D | มาตรฐานส่วนประกอบสายเคเบิลใยแก้วนำแสง | ทวีปอเมริกาเหนือ |
| ห้องน้ำในตัว 50399 / IEC 60332 | การแพร่กระจายของเปลวไฟและควันสำหรับสายเคเบิล | สหภาพยุโรป (CPR) |
| MIL-PRF-85045 | สายเคเบิลใยแก้วนำแสงสำหรับการใช้งานทางทหาร | สหรัฐอเมริกา (กลาโหม) |
กฎระเบียบผลิตภัณฑ์ก่อสร้างของสหภาพยุโรป (CPR) สมควรได้รับการกล่าวถึงเป็นพิเศษ เนื่องจากมีการควบคุมการเลือกวัสดุแจ็คเก็ตโดยตรง และข้อกำหนดกระบวนการอัดรีดสำหรับสายเคเบิลที่ติดตั้งในอาคารในยุโรป ภายใต้ CPR สายเคเบิลต้องจัดประเภทตั้งแต่ Eca (ประสิทธิภาพขั้นต่ำ) ถึง B2ca, B1ca และ Aca (ประสิทธิภาพสูงสุด) การบรรลุการจัดประเภท B1ca หรือ Aca ต้องใช้สารประกอบ LSZH ที่มีอัตราการปล่อยความร้อนและควันต่ำมาก ซึ่งเป็นสารประกอบที่กำหนดข้อกำหนดที่เข้มงวดเกี่ยวกับเครื่องอัดรีดลวดและสายเคเบิล ในแง่ของความสม่ำเสมอของอุณหภูมิหลอมเหลว การควบคุมเวลาคงตัว และความเสถียรของแรงดันแม่พิมพ์
 ที่เกี่ยวข้อง สินค้า