E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, โซนเทคโนโลยีขั้นสูง, ตงไท่, เจียงซู, จีน | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


วิธีการผลิตสายเคเบิลไฟเบอร์ออปติก: อธิบายกระบวนการหลัก
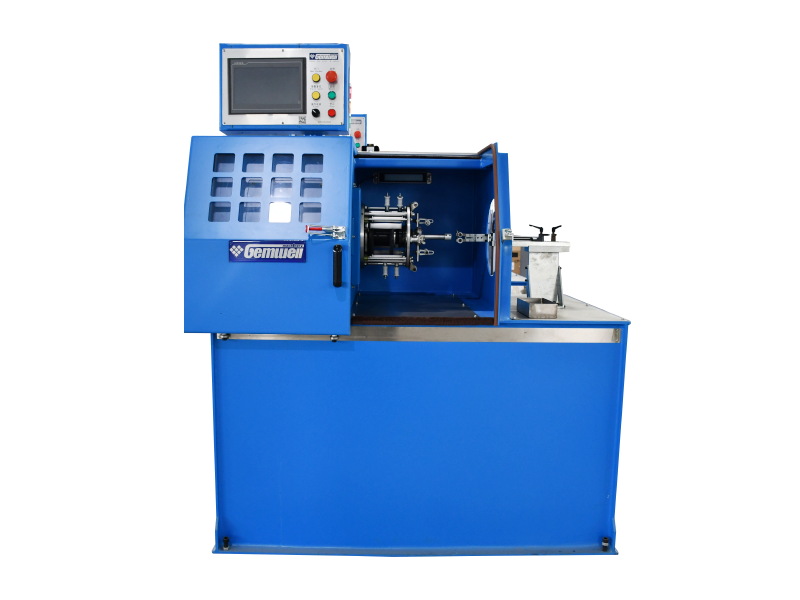
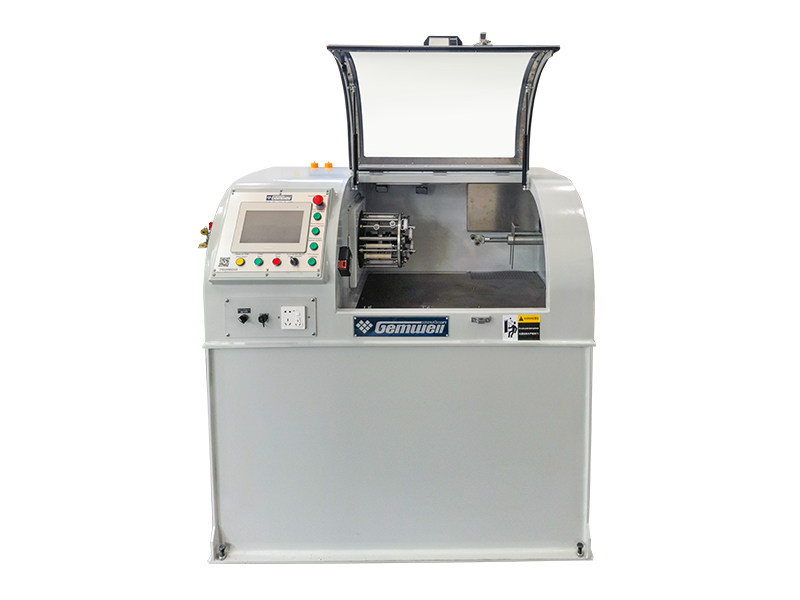
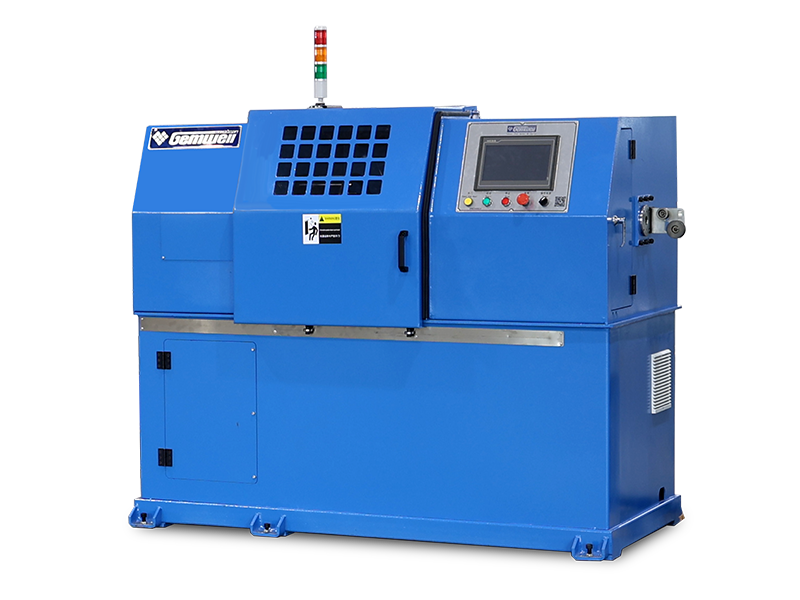
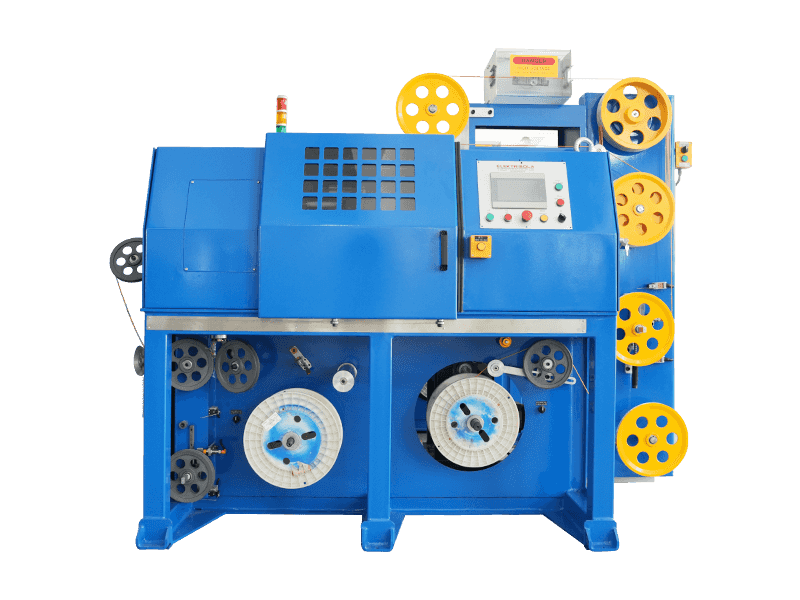
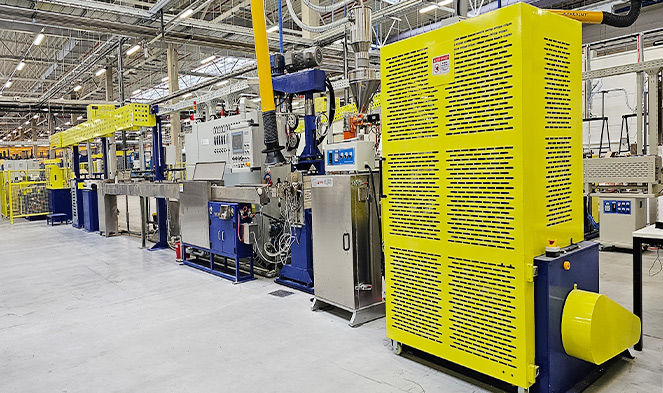
สายเคเบิลไฟเบอร์ออปติกทำขึ้นโดยการวาดแก้วหรือพลาสติกบริสุทธิ์พิเศษให้เป็นเส้นขนบางๆ ที่เรียกว่าเส้นใยนำแสง เคลือบพวกมันเป็นชั้นป้องกัน จากนั้นมัดรวมและหุ้มไว้เป็นชุดสายเคเบิลที่เสร็จแล้ว กระบวนการทั้งหมด ตั้งแต่ซิลิกาดิบไปจนถึงสายเคเบิลที่ปรับใช้ได้ เกี่ยวข้องกับความแม่นยำสูง สภาพแวดล้อมที่มีการควบคุม และเครื่องอัดรีดแบบพิเศษ หัวใจสำคัญของการดำเนินการเคลือบรองและการเดินสายเคเบิลอยู่ที่ เครื่องอัดรีดลวดและสายเคเบิล ซึ่งเป็นเครื่องจักรที่ใช้แจ็คเก็ตโพลีเมอร์และการเคลือบบัฟเฟอร์รอบๆ เส้นใยนำแสงที่เปราะบางด้วยความเร็วสูงและมีความแม่นยำระดับไมครอน
ลำดับการผลิตสามารถแบ่งออกเป็นสองขั้นตอนกว้างๆ ได้แก่ การวาดเส้นใย (การผลิตเส้นใยนำแสงดิบ) และการสร้างสายเคเบิล (การประกอบเส้นใยเป็นผลิตภัณฑ์ที่ทนทานและปรับใช้ได้) ทั้งสองเฟสต้องการวัสดุ อุณหภูมิ และความทนทานทางกลที่ได้รับการควบคุมอย่างเข้มงวด แม้แต่การปนเปื้อนเล็กน้อยหรือความแปรผันของความตึงเครียดก็อาจทำให้ประสิทธิภาพการสูญเสียสัญญาณลดลงได้ โดยแสดงเป็นเดซิเบลต่อกิโลเมตร (dB/กม.) ซึ่งจะต้องเป็นไปตามมาตรฐานที่เข้มงวด เช่น ITU-T G.652 สำหรับไฟเบอร์โหมดเดี่ยว
เริ่มต้นด้วยพรีฟอร์ม: รากฐานของใยแก้วนำแสงทุกชนิด
กระบวนการผลิตเริ่มต้นเป็นเวลานานก่อนที่อุปกรณ์การอัดขึ้นรูปจะเข้ามามีบทบาท ขั้นตอนแรกคือการสร้าง พรีฟอร์ม — กระบอกแก้วทึบ โดยทั่วไปจะมีความยาว 1 ถึง 2 เมตร และมีเส้นผ่านศูนย์กลาง 80 ถึง 200 มม. ซึ่งสะท้อนโปรไฟล์ดัชนีการหักเหของเส้นใยสำเร็จรูปได้อย่างแม่นยำในขนาดที่ใหญ่กว่ามาก
การสะสมไอสารเคมีดัดแปลง (MCVD)
วิธีการผลิตพรีฟอร์มที่ใช้กันอย่างแพร่หลายวิธีหนึ่งคือ Modified Chemical Vapour Deposition (MCVD) ซึ่งพัฒนาขึ้นที่ Bell Labs ในกระบวนการนี้ ท่อซิลิกาที่หมุนได้จะถูกให้ความร้อนภายนอกด้วยคบเพลิงออกซิเจนไฮโดรเจนจนถึงประมาณ 1,600°C สารตั้งต้นของก๊าซ — โดยทั่วไปคือซิลิคอนเตตระคลอไรด์ (SiCl₄) และเจอร์เมเนียมเตตระคลอไรด์ (GeCl₄) — ไหลผ่านท่อและทำปฏิกิริยาเพื่อสร้างชั้นเขม่าแก้วที่ผนังด้านใน การเติมเจอร์เมเนียมจะเพิ่มดัชนีการหักเหของแกนกลางสัมพันธ์กับการหุ้ม ซึ่งเป็นสิ่งที่ช่วยให้แสงนำทางผ่านการสะท้อนภายในทั้งหมดได้
การสะสมไอภายนอก (OVD) และ VAD
ผู้ผลิตในอเมริกาเหนือมักชอบการสะสมไอภายนอก (OVD) ซึ่งมีเขม่าสะสมอยู่ด้านนอกของแกนหมุน ผู้ผลิตในญี่ปุ่นเป็นผู้บุกเบิก Vapor Axial Deposition (VAD) ซึ่งช่วยให้สามารถผลิตพรีฟอร์มได้อย่างต่อเนื่อง และเหมาะสมกับผลผลิตขนาดใหญ่ แต่ละวิธีจะสร้างผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นของเขม่าที่มีรูพรุนซึ่งจะต้องรวมไว้ในเตาเผาซินเทอร์ริ่งที่อุณหภูมิประมาณ 1,500°C จากนั้นจะยุบตัวลงในกระบอกแก้วไร้ฟองหนาแน่นพร้อมสำหรับการวาด
ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นเดี่ยวสามารถให้ผลผลิตจากที่ใดก็ได้ 2,500 ถึง 5,000 กิโลเมตร ของใยแก้วนำแสงสำเร็จรูป ขึ้นอยู่กับขนาดพรีฟอร์มและเส้นผ่านศูนย์กลางเส้นใยเป้าหมาย 125 ไมโครเมตร
The Fiber Drawing Tower: ดึงกระจกให้เป็นเส้นบางระดับไมครอน
เมื่อผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นพร้อมแล้ว ก็จะถูกโหลดลงในหอดึงไฟเบอร์ ซึ่งเป็นระบบเตาเผาแนวตั้งที่สามารถตั้งได้ สูง 20 ถึง 30 เมตร . ส่วนปลายของผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นจะถูกให้ความร้อนถึงประมาณ 2,000°C ในเตาต้านทานกราไฟท์หรือเซอร์โคเนีย ทำให้มันอ่อนตัวลงและก่อตัวเป็นบริเวณ "คอลง" ที่หลอมละลาย แรงโน้มถ่วงและกว้านแบบใช้มอเตอร์ด้านล่างจะดึงกระจกที่อ่อนตัวลงในเส้นใยต่อเนื่องที่ความเร็วการวาด 10 ถึง 25 เมตรต่อวินาที ในระบบที่มีปริมาณงานสูงที่ทันสมัย
เลเซอร์ไมโครมิเตอร์แบบอินไลน์จะวัดเส้นผ่านศูนย์กลางของไฟเบอร์อย่างต่อเนื่องแบบเรียลไทม์ ลูปป้อนกลับจะปรับความเร็วในการวาดภายในมิลลิวินาทีเพื่อรักษาเส้นผ่านศูนย์กลางภายนอกของเป้าหมาย 125 ± 1 ไมโครเมตร . การเบี่ยงเบนใดๆ ที่เกินกว่าค่าเผื่อนี้ — ซึ่งเป็นความกว้างโดยประมาณของเส้นผมมนุษย์ — จะทำให้เกิดการสะท้อนของสัญญาณที่รอยต่อและตัวเชื่อมต่อ ส่งผลให้ประสิทธิภาพของเครือข่ายลดลง
การใช้การเคลือบเบื้องต้น
ทันทีที่ไฟเบอร์ออกจากบริเวณเตาหลอมและก่อนที่ไฟเบอร์จะสัมผัสกับพื้นผิวใดๆ ไฟเบอร์จะผ่านสารเคลือบหลัก ใช้อะคริเลตที่รักษาด้วยรังสียูวีได้ 2 ชั้นตามลำดับ: ชั้นเคลือบหลักด้านในแบบนุ่ม (โมดูลัสต่ำ ~0.5 MPa) ซึ่งกันกระแทกเส้นใยจากการดัดด้วยไมโคร และชั้นเคลือบชั้นนอกที่มีความแข็งกว่า (โมดูลัสสูง ~500–900 MPa) ที่ให้การปกป้องทางกลไก การเคลือบทำให้เส้นผ่านศูนย์กลางภายนอกจาก 125 µm เหลือประมาณ 245–250 ไมโครเมตร . ทั้งสองชั้นจะแห้งตัวเกือบจะในทันทีภายใต้หลอด UV จากนั้นเส้นใยที่เคลือบจะถูกพันบนถังรับ
ความต้านทานแรงดึงของเส้นใยซิลิกาบริสุทธิ์ที่เพิ่งดึงออกมาใหม่สามารถเข้าถึงได้ 800,000 ปอนด์ต่อตารางนิ้ว (5.5 เกรดเฉลี่ย) — แข็งแรงกว่าเหล็กมากเมื่อพิจารณาจากน้ำหนัก — แต่ข้อบกพร่องบนพื้นผิวที่เกิดจากการปนเปื้อนหรือการสัมผัสทางกายภาพทำให้สิ่งนี้เสื่อมลงอย่างรวดเร็ว นั่นคือสาเหตุที่กระบวนการเขียนแบบและการเคลือบทั้งหมดเกิดขึ้นในสภาพแวดล้อมห้องปลอดเชื้อ ซึ่งโดยทั่วไปคือคลาส 1000 (ISO 6) หรือดีกว่า
การเคลือบและการระบายสีขั้นที่สอง: การเตรียมเส้นใยสำหรับการเดินสาย
หลังจากวาดเส้นแล้ว ไฟเบอร์เคลือบ 250 ไมโครเมตร จะต้องผ่านการประมวลผลเพิ่มเติมก่อนจึงจะสามารถรวมเข้ากับสายเคเบิลได้ ขั้นตอนการประมวลผลรองนี้เป็นที่ที่ เครื่องอัดรีดลวดและสายเคเบิล กลายเป็นอุปกรณ์ชิ้นกลาง
บัฟเฟอร์แน่น
ในโครงสร้างที่มีบัฟเฟอร์แน่น — ทั่วไปในสายเคเบิลภายในอาคาร, plenum และไรเซอร์ — บัฟเฟอร์รองเทอร์โมพลาสติกจะถูกอัดโดยตรงบนเส้นใยเคลือบปฐมภูมิ โดยนำเส้นผ่านศูนย์กลางภายนอกไปที่ 900 ไมโครเมตร . การอัดขึ้นรูปจะดำเนินการบนเครื่องอัดรีดลวดและสายเคเบิลขนาดกะทัดรัดที่มีแม่พิมพ์ครอสเฮดที่มีขนาดแม่นยำเพื่อรักษาจุดศูนย์กลางระหว่างเส้นใยและชั้นบัฟเฟอร์ วัสดุที่ใช้โดยทั่วไป ได้แก่ PVC, PVDF (Kynar) หรือไนลอน ขึ้นอยู่กับระดับเปลวไฟและควันที่ต้องการ
การก่อสร้างท่อหลวม
สำหรับสายเคเบิลกลางแจ้งและระยะไกล การออกแบบท่อแบบหลวมจะมีอิทธิพลเหนือกว่า เครื่องอัดรีดลวดและสายเคเบิลก่อให้เกิดท่อพลาสติกขนาดเล็ก — โดยปกติจะเป็นโพลีโพรพีลีนหรือโพลีบิวทิลีนเทเรฟทาเลต (PBT) — อยู่รอบๆ กลุ่มของเส้นใย 2 ถึง 24 เส้น ท่อมีขนาดใหญ่กว่ามัดเส้นใยเล็กน้อย และพื้นที่เต็มไปด้วยเจลปิดกั้นน้ำ (สารประกอบปิโตรเลียมไทโซทรอปิกหรือเทปปิดกั้นน้ำแห้ง) ท่อที่หลวมช่วยให้เส้นใยเคลื่อนที่ภายในได้อย่างอิสระ โดยแยกเส้นใยออกจากความเครียดเชิงกลภายนอก
การระบายสีด้วยไฟเบอร์
เพื่อให้ระบุเส้นใยแต่ละเส้นได้ภายในสายเคเบิล แต่ละเส้นใยจะมีรหัสสีตามมาตรฐาน TIA-598 หรือ IEC 60304 กระบวนการทำสีจะใช้หมึกบางที่รักษาด้วยรังสียูวีได้ — โดยทั่วไปมีความหนาน้อยกว่า 5 µm — บนชั้นเคลือบหลักที่มีความหนา 250 ไมโครเมตร อุปกรณ์พ่นหมึกเฉพาะหรือเส้นผสมสีและกรอย้อนกลับจะจัดการขั้นตอนนี้ด้วยความเร็วที่ตรงกับความเร็วการวาดต้นฉบับ วงจรสีมาตรฐาน 12 สีตามลำดับ: น้ำเงิน สีส้ม เขียว น้ำตาล หินชนวน สีขาว แดง ดำ เหลือง ม่วง กุหลาบ และน้ำ
การพันสายเคเบิล: การรวมเส้นใยเข้ากับโครงสร้างที่มีโครงสร้าง
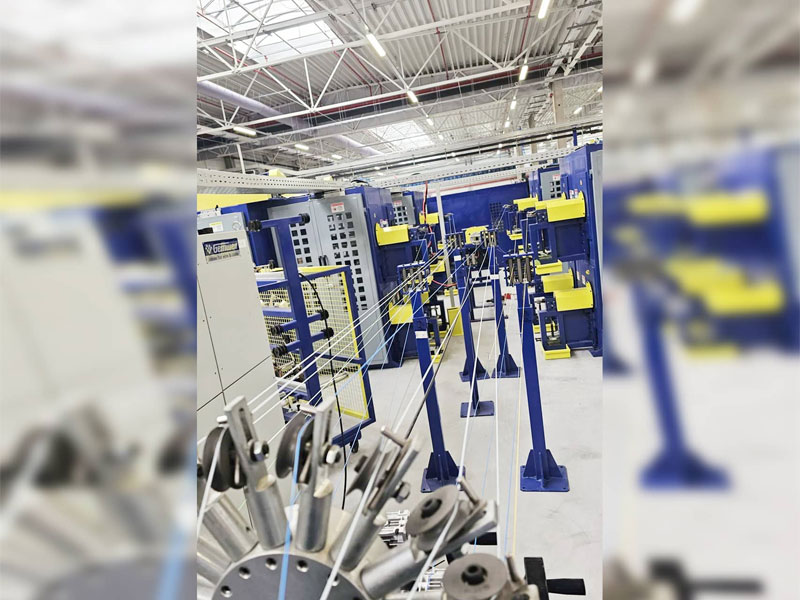
เส้นใยบัฟเฟอร์หรือท่อหลวมแต่ละเส้นจะถูกประกอบเข้ากับสายเคเบิลหลายเส้นบนเครื่องตีเกลียว ขั้นตอนนี้จะกำหนดจำนวนเส้นใยโดยรวม ประสิทธิภาพเชิงกล และการกำหนดค่าทางกายภาพของสายเคเบิลที่เสร็จแล้ว
ในการออกแบบท่อหลวม ท่อหลายท่อ — แต่ละท่อประกอบด้วยเส้นใย 2 ถึง 24 เส้น — จะถูกตีเกลียวในรูปแบบขดลวดหรือ SZ (การสั่นแบบย้อนกลับ) รอบๆ ส่วนประกอบที่มีความแข็งแรงตรงกลาง โดยทั่วไปจะเป็นแท่งพลาสติกเสริมใยแก้ว (GRP) หรือมัดเส้นด้ายอะรามิด การพันเกลียว SZ ช่วยให้แต่ละท่อสามารถเข้าถึงได้อย่างอิสระโดยไม่ต้องคลายสายเคเบิลทั้งหมด ซึ่งเป็นข้อได้เปรียบที่สำคัญสำหรับการต่อภาคสนาม
สายแพซึ่งเป็นสถาปัตยกรรมทั่วไปอีกรูปแบบหนึ่ง ใช้อาร์เรย์แบบแบนที่มีเส้นใย 4, 6, 8 หรือ 12 เส้นเชื่อมต่อกันเคียงข้างกันด้วยวัสดุเมทริกซ์ จากนั้นจึงซ้อนริบบอนหลายอันไว้ในท่อตรงกลางหรือแกนสล็อต สายริบบิ้นสามารถรองรับได้ เส้นใยมากกว่า 6,000 ชนิด ในปลอกสายเคเบิลเส้นเดียว ทำให้มีประสิทธิภาพสูงสำหรับการปรับใช้ในสำนักงานกลางที่มีความหนาแน่นสูงและสายเคเบิลหลักสำหรับศูนย์ข้อมูล
| ประเภทการก่อสร้าง | บัฟเฟอร์ไฟเบอร์ | ช่วงการนับไฟเบอร์ | การใช้งานทั่วไป |
|---|---|---|---|
| บัฟเฟอร์แน่น | 900 ไมโครเมตร over 250 µm | 2–144 | ในร่ม, สถานที่, ห้องโถง |
| ท่อหลวม | หลอด PBT เติมเจล | 2–864 | ภายนอกโรงงาน ระยะไกล |
| ริบบิ้น | อาร์เรย์ที่ถูกผูกมัดด้วยเมทริกซ์ | 72–6,912 | ศูนย์ข้อมูลสำนักงานกลาง |
| ท่อกลาง (Unitube) | หลอดเดียวเติมเจล | 2–24 | เข้าถึงเครือข่าย FTTH ลดลง |
บทบาทของเครื่องอัดรีดลวดและสายเคเบิลในการใช้งานแจ็คเก็ต
หลังจากการพันเกลียว แกนสายเคเบิลจะได้รับปลอกด้านนอก ซึ่งเป็นชั้นป้องกันขั้นสุดท้ายที่กำหนดความเหมาะสมด้านสิ่งแวดล้อมของสายเคเบิล นี่คือแอปพลิเคชั่นที่มองเห็นได้ชัดเจนที่สุดของ เครื่องอัดรีดลวดและสายเคเบิล ในสายการผลิตใยแก้วนำแสง และส่งผลโดยตรงต่อสารหน่วงการติดไฟ ความต้านทานรังสียูวี ความแข็งแรงของการบดอัด และประสิทธิภาพการติดตั้ง
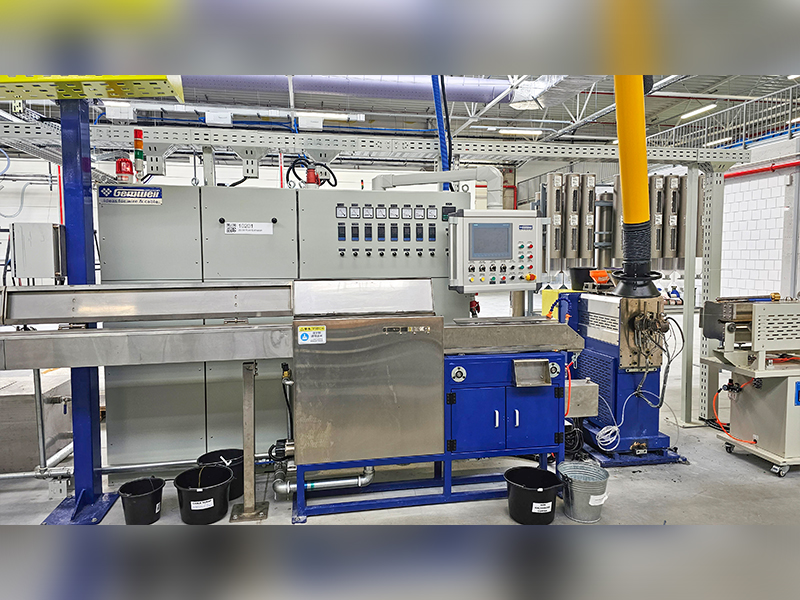
เครื่องอัดรีดลวดและสายเคเบิลสำหรับวัตถุประสงค์นี้ประกอบด้วยกลไกกระบอกและสกรูที่จะละลายสารประกอบเทอร์โมพลาสติกและบังคับผ่านแม่พิมพ์ครอสเฮดที่ความดันและอุณหภูมิที่ควบคุม สำหรับแจ็คเก็ตไฟเบอร์ออปติก เครื่องอัดรีดต้องทำงานด้วยการควบคุมที่ดีเป็นพิเศษ เนื่องจากไฟเบอร์ออปติกภายในไม่สามารถทนต่อแรงตึงที่มากเกินไปหรือการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลันในระหว่างการผ่านแจ็คเก็ต
พารามิเตอร์เครื่องอัดรีดที่สำคัญสำหรับการหุ้มฉนวนไฟเบอร์ออปติก
- การออกแบบสกรู: เครื่องอัดรีดแบบสกรูเดี่ยวที่มีอัตราส่วน L/D 20:1 ถึง 30:1 เป็นมาตรฐานสำหรับสารประกอบแจ็คเก็ต สกรูกั้นช่วยเพิ่มความเป็นเนื้อเดียวกันของการหลอม ลดข้อบกพร่องที่พื้นผิวในแจ็คเก็ตสำเร็จรูป
- อุณหภูมิหลอมละลาย: แตกต่างกันไปตามวัสดุ — โดยทั่วไป 170–200°C สำหรับ PVC, 230–260°C สำหรับ HDPE และ 280–310°C สำหรับสารประกอบ LSZH (Low Smoke Zero Halogen)
- ความเร็วสาย: ระบบเครื่องอัดรีดลวดและสายเคเบิลสมัยใหม่ที่ออกแบบมาสำหรับแจ็คเก็ตไฟเบอร์ออปติกสามารถทำงานได้ สูงถึง 150–200 ม./นาที สำหรับสายเคเบิลที่มีเส้นผ่านศูนย์กลางเล็กกว่า
- ความตึงเครียดในการดึงออกของ Caterpillar: จะต้องได้รับการปรับเทียบอย่างระมัดระวัง ความตึงที่มากเกินไปจะทำให้เส้นใยนำแสงตึงและทำให้เกิดการสูญเสียสัญญาณอย่างถาวร
- ความยาวรางระบายความร้อน: แจ็คเก็ต HDPE และ LSZH ต้องการเส้นทางระบายความร้อนที่ยาวขึ้น — บางครั้ง 6 ถึง 12 เมตร — เพื่อป้องกันการหดตัวของพื้นผิวและรักษาความกลมของแจ็คเก็ต
สารประกอบ LSZH ตาม IEC 60332-1 และ EN 50200 สำหรับใช้ในอาคารสาธารณะและโครงสร้างพื้นฐานด้านการขนส่ง มีความท้าทายในการอัดขึ้นรูปมากกว่า PVC เนื่องจากมีปริมาณสารตัวเติมที่สูงกว่า (โดยทั่วไปคืออะลูมิเนียมไตรไฮเดรตหรือแมกนีเซียมไฮดรอกไซด์เป็นสารหน่วงการติดไฟ) การจัดการกับเครื่องอัดรีดลวดและสายเคเบิล LSZH จะต้องสร้างแรงเฉือนที่เพียงพอเพื่อกระจายตัวเติมแร่เหล่านี้อย่างสม่ำเสมอ โดยไม่ทำให้เมทริกซ์โพลีเมอร์เสื่อมคุณภาพ ผู้ผลิตบางรายใช้ขั้นตอนการผสมเครื่องอัดรีดแบบสกรูคู่ที่ต้นน้ำของครอสเฮดเพื่อให้แน่ใจว่าส่วนผสมมีความสม่ำเสมอ
การหุ้มเกราะก่อนแจ็คเก็ตขั้นสุดท้าย
สายเคเบิลกลางแจ้งและแบบฝังโดยตรงจำนวนมากมีชั้นเกราะโลหะหรือไดอิเล็กทริกระหว่างแจ็คเก็ตด้านในและแจ็คเก็ตด้านนอก เกราะเทปเหล็กลูกฟูก (CST) ให้ความต้านทานต่อสัตว์ฟันแทะและการป้องกันการกระแทก ในขณะที่เส้นด้ายอะรามิดหรือไฟเบอร์กลาสให้การป้องกันแบบเดียวกันในการออกแบบอิเล็กทริกทั้งหมด หากมีเกราะอยู่ สายเคเบิลจะผ่านหัวเครื่องอัดรีดแบบแจ็คเก็ตตัวที่สองหลังการหุ้มเกราะ ซึ่งทำให้เครื่องอัดรีดแบบลวดและสายเคเบิลกลายเป็นองค์ประกอบซ้ำกันทั่วทั้งสายการผลิต
ส่วนประกอบที่แข็งแกร่งและอุปสรรคความชื้น: สิ่งที่ยึดสายเคเบิลไว้ด้วยกัน
เส้นใยแก้วนำแสงไม่มีแรงดึงในตัวเอง แก้วไม่สามารถยืดออกได้โดยไม่แตกหัก แรงตึงในการติดตั้งทั้งหมดจะต้องรับภาระโดยส่วนประกอบที่มีความแข็งแกร่งเฉพาะซึ่งรวมอยู่ในการออกแบบสายเคเบิล
- เส้นด้ายอะรามิด (เคฟล่าร์): องค์ประกอบความแข็งแรงที่พบมากที่สุดในสายเคเบิลภายในอาคารและสายกระจาย อัตราการรับแรงดึงโดยทั่วไปมีตั้งแต่ 100 N สำหรับสายดรอป 2 ไฟเบอร์ขนาดเล็ก ไปจนถึงมากกว่า 2,700 N สำหรับสายหลักในอาคาร เส้นด้ายอะรามิดถูกวางไว้ในช่องว่างระหว่างแกนเคเบิลและแจ็คเก็ตด้านนอก
- ก้านพลาสติกเสริมใยแก้ว (GRP): ใช้เป็นจุดแข็งส่วนกลางในสายเคเบิลกลางแจ้งแบบท่อหลวม แท่ง GRP ขนาด 5 มม. ให้ความต้านทานแรงดึงและการป้องกันการโค้งงอได้อย่างมาก ขณะเดียวกันก็รักษาสายเคเบิลที่ไม่นำไฟฟ้าและปลอดภัยจากฟ้าผ่า
- ลวดเหล็กหรือเทปเหล็ก: ใช้ในสายเคเบิลรองรับตัวเองทางอากาศ (สายเคเบิล ADSS ไม่ใช้เหล็ก) หรือการออกแบบเสาอากาศแบบมัด สายเคเบิลฝังโดยตรงบางสายจะรวมเกราะเหล็กเข้ากับเทปกั้นน้ำเพื่อการปกป้องแบบคู่
- องค์ประกอบปิดกั้นน้ำ: ช่องว่างที่เติมเจล เทปที่พองตัวได้ หรือเส้นด้ายปิดกั้นน้ำแบบแห้งป้องกันการเคลื่อนตัวของน้ำตามยาว ซึ่งอาจทำให้เกิดการปนเปื้อนของไฮดรอกซิลของกระจกเมื่อเวลาผ่านไป เพิ่มการลดทอนที่จุดสูงสุดของน้ำที่ 1383 นาโนเมตร ซึ่งเป็นปัญหาที่ทราบกันดีอยู่แล้วในเส้นใยที่มีจุดสูงสุดของน้ำที่ไม่เป็นศูนย์ (NZWP) ในช่วงต้น
ประเภทของใยแก้วนำแสง: โหมดเดี่ยวกับมัลติโหมด
โปรไฟล์ดัชนีการหักเหของแสงที่สร้างไว้ในผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นจะกำหนดว่าไฟเบอร์ที่ได้นั้นเป็นโหมดเดี่ยวหรือมัลติโหมด ซึ่งเป็นความแตกต่างที่มีผลกระทบอย่างมากต่อการใช้งาน ต้นทุน และประสิทธิภาพของสายเคเบิล
| พารามิเตอร์ | โหมดเดียว (OS2) | มัลติโหมด OM3 | มัลติโหมด OM5 |
|---|---|---|---|
| เส้นผ่านศูนย์กลางแกน | 9 ไมโครเมตร | 50 µm | 50 µm |
| การลดทอนโดยทั่วไป | ≤0.2 เดซิเบล/กม. @1550 นาโนเมตร | ≤3.0 เดซิเบล/กม. @850 นาโนเมตร | ≤3.0 เดซิเบล/กม. @850 นาโนเมตร |
| การเข้าถึงสูงสุด (100G) | >80 กม. พร้อมเครื่องขยายสัญญาณ | 100 ม | 150 ม. (SWDM4) |
| แหล่งกำเนิดแสง | เลเซอร์ (DFB/ช่องภายนอก) | วีซีเซล (850 นาโนเมตร) | วีซีเซล (850–950 นาโนเมตร) |
| การใช้งานเบื้องต้น | โทรคมนาคมระยะไกล FTTH | LAN องค์กร ศูนย์ข้อมูล | ศูนย์ข้อมูลระยะสั้น SWDM |
ไฟเบอร์โหมดเดี่ยวมี แกน 9 µm ซึ่งอนุญาตให้ใช้โหมดการแพร่กระจายได้เพียงโหมดเดียว ขจัดการกระจายตัวของโมดัลโดยสิ้นเชิง และทำให้สามารถส่งสัญญาณได้ไกลกว่าสิบถึงหลายร้อยกิโลเมตร ไฟเบอร์มัลติโหมดที่มีแกนขนาด 50 หรือ 62.5 µm ช่วยให้รองรับโหมดได้หลายร้อยโหมด และง่ายต่อการยุติและเชื่อมต่อ แต่การกระจายแบบโมดอลจะจำกัดแบนด์วิดท์ในระยะทาง โปรไฟล์ดัชนีแบบให้คะแนนของไฟเบอร์ OM3/OM4/OM5 สมัยใหม่ - โดยที่ดัชนีการหักเหของแสงลดลงแบบพาราโบลาจากกึ่งกลางถึงขอบ - ชดเชยอย่างมีนัยสำคัญสำหรับการกระจายแบบโมดอล ทำให้สามารถส่งข้อมูล 10G ถึง 400G ในระยะทางองค์กรที่สั้นกว่า
การทดสอบคุณภาพตลอดกระบวนการผลิต
การผลิตสายเคเบิลใยแก้วนำแสงอยู่ภายใต้การควบคุมของมาตรฐานระหว่างประเทศและในประเทศหลายมาตรฐาน การทดสอบคุณภาพไม่ใช่กิจกรรมในขั้นตอนสุดท้าย แต่จะบูรณาการตลอดทุกขั้นตอนของการผลิต
การทดสอบระดับไฟเบอร์ (หลังการวาด)
- การลดทอน: วัดด้วย OTDR (Optical Time Domain Reflectometer) หรือวิธีตัดกลับที่ 1310, 1383, 1550 และ 1625 นาโนเมตรสำหรับโหมดเดี่ยว ที่ 850 และ 1300 นาโนเมตรสำหรับมัลติโหมด
- การทดสอบการพิสูจน์: แกนม้วนสายไฟเบอร์แต่ละเส้นต้องผ่านการทดสอบการต้านทานแรงดึง โดยทั่วไปแล้วจะยืดตัวได้ 0.5% ถึง 1% เพื่อคัดแยกเส้นใยที่มีข้อบกพร่องที่พื้นผิวออก เส้นใยที่ไม่แตกหักระหว่างการทดสอบและถูกต่อออก
- ความยาวคลื่นตัด: กำหนดความยาวคลื่นที่สั้นที่สุดที่ไฟเบอร์ทำงานในโหมดเดี่ยวที่แท้จริง ต้องต่ำกว่า 1260 นาโนเมตรเพื่อให้สอดคล้องกับ OS2
- เส้นผ่านศูนย์กลางฟิลด์โหมด (MFD): ส่งผลต่อการสูญเสียการประกบและประสิทธิภาพการเชื่อมต่อของตัวเชื่อมต่อ ITU-T G.652 ระบุ 9.2 ± 0.4 µm ที่ 1310 นาโนเมตร
- การกระจายตัวของสีและ PMD: สำคัญสำหรับการส่งข้อมูลความเร็วสูง ทั้งสองต้องเป็นไปตามค่าที่กำหนดโดยมาตรฐานเส้นใย ITU หรือ IEC ที่เกี่ยวข้อง
การทดสอบระดับสายเคเบิล (หลังการหุ้มแจ็กเก็ต)
- ความต้านทานการบด: ตาม IEC 60794-1-2 วิธี E1; มีการใช้แรงแบนทั่วทั้งหน้าตัดของสายเคเบิลเพื่อตรวจสอบแจ็คเก็ตและโครงสร้างป้องกันเส้นใยโดยไม่มีการเปลี่ยนแปลงการลดทอน
- การทดสอบแรงกระแทก: ค้อนทุบแบบถ่วงน้ำหนักใช้เพื่อจำลองการระเบิดทางกลโดยไม่ตั้งใจระหว่างการติดตั้ง
- การปั่นจักรยานตามอุณหภูมิ: สายเคเบิลจะถูกหมุนเวียนตั้งแต่ −40°C ถึง 70°C (หรือกว้างกว่านั้นสำหรับสภาพแวดล้อมที่รุนแรง) ในขณะที่มีการตรวจสอบการลดทอนแสง การเปลี่ยนแปลงจะต้องอยู่ภายในขีดจำกัดที่กำหนดไว้ตลอดวงจร
- การแช่น้ำและการเจาะ: ตรวจสอบประสิทธิภาพการเติมเจลหรือการปิดกั้นน้ำแห้งตาม IEC 60794-1-2 วิธี F5
- การทดสอบประกายไฟของแจ็คเก็ต: เครื่องทดสอบประกายไฟไฟฟ้าแรงสูงวิ่งไปตามปลอกหุ้มสายเคเบิลเพื่อตรวจจับรูเข็มหรือจุดบาง ๆ ที่เกิดขึ้นระหว่างการอัดรีด ซึ่งเป็นขั้นตอนการควบคุมคุณภาพที่ใช้โดยตรงกับสายการผลิตเครื่องอัดรีดลวดและสายเคเบิล
สายเคเบิลไฟเบอร์ออปติกชนิดพิเศษ: ADSS, Submarine และ Micro-Duct
นอกเหนือจากการออกแบบท่อหลวมมาตรฐานและบัฟเฟอร์แน่น โครงสร้างสายเคเบิลพิเศษหลายรายการยังต้องการวิธีการผลิตที่ปรับเปลี่ยนและการกำหนดค่าเครื่องอัดรีดที่เฉพาะเจาะจง
สายเคเบิล ADSS (รองรับตัวเองด้วยอิเล็กทริกทั้งหมด)
สาย ADSS ได้รับการออกแบบมาให้พันเข้ากับเสาไฟฟ้าโดยไม่ต้องใช้สายส่ง ต้องทนต่อลม การโหลดน้ำแข็ง และช่วงความยาวสูงสุด 700 เมตร โดยไม่ต้องย้อย เสื้อชั้นนอกทำจากสารประกอบ AT ที่ทนทานต่อสนามแข่ง ซึ่งทนทานต่อการเสื่อมสภาพจากสนามไฟฟ้าแรงสูงที่เกิดจากความใกล้ชิดกับตัวนำไฟฟ้า เครื่องอัดรีดลวดและสายเคเบิลที่ใช้สำหรับการหุ้มแจ็คเก็ต ADSS จะต้องจัดการกับสารประกอบ AT แบบพิเศษเหล่านี้ ซึ่งมีพฤติกรรมรีโอโลจีที่แตกต่างจาก HDPE มาตรฐาน โดยต้องมีการปรับโปรไฟล์อุณหภูมิของสกรูและการตั้งค่าความดัน
สายเคเบิลใยแก้วนำแสงใต้น้ำ
สายเคเบิลใต้น้ำจะต้องอยู่ได้ลึกเกิน 8,000 เมตร ในเส้นทางข้ามมหาสมุทร — ความกดดันสูงกว่า 80 MPa ไฟเบอร์ยูนิตถูกวางในท่อทองแดงที่ปิดผนึกอย่างแน่นหนาโดยการเชื่อมเพื่อป้องกันการซึมผ่านของไฮโดรเจน ซึ่งทำให้ไฟเบอร์อ่อนตัวเพิ่มขึ้นตลอดหลายทศวรรษ ชั้นของลวดเหล็กแรงดึงสูงและปลอกหุ้มโพลีเอทิลีนถูกนำไปใช้หลายชั้น โดยแต่ละชั้นต้องใช้ขั้นตอนการอัดรีดแบบปลอกหุ้มของตัวเอง การผลิตส่วนสายเคเบิลข้ามมหาสมุทรเพียงส่วนเดียวอาจเกี่ยวข้องกับการอัดขึ้นรูปตามลำดับมากกว่าหนึ่งโหล
สายเคเบิลไมโครท่อและไฟเบอร์แบบเป่า
โดยทั่วไปแล้ว สายเคเบิลไฟเบอร์แบบเป่าได้รับการออกแบบให้ติดตั้งโดยใช้อากาศอัดผ่านท่อขนาดเล็กที่ติดตั้งไว้ล่วงหน้า เส้นผ่านศูนย์กลาง 5 ถึง 10 มม . พื้นผิวด้านนอกของสายเคเบิลจะต้องมีค่าสัมประสิทธิ์แรงเสียดทานต่ำมาก ซึ่งมักจะทำได้โดยการอัดรีดไนลอนลื่นหรือชั้นนอก HDPE ที่มีพื้นผิวที่ละเอียดบนลวดและเครื่องอัดรีดสายเคเบิล เพื่อให้สามารถติดตั้งโดยใช้อากาศช่วยในระยะทาง 1 กม. หรือมากกว่านั้นในการเป่าเพียงครั้งเดียว วิธีการนี้ช่วยลดต้นทุนการขุดร่องในการเปิดตัว FTTH ได้อย่างมาก
จากดรัมโรงงานไปจนถึงเครือข่ายที่ติดตั้ง: ขั้นตอนสุดท้าย
หลังจากการแจ็กเก็ตและการทดสอบทั้งหมด สายเคเบิลไฟเบอร์ออปติกที่เสร็จแล้วจะถูกพันเข้ากับถังไม้หรือพลาสติกตามความยาวการขนส่งมาตรฐาน ความยาวม้วนทั่วไปสำหรับสายเคเบิลกลางแจ้งแบบท่อหลวมคือ 2 กม. 4 กม. และ 6 กม . ดรัมแต่ละอันจะมีป้ายระบุประเภทสายเคเบิล จำนวนไฟเบอร์ ประเภทไฟเบอร์ (OS2, OM4 ฯลฯ) ความยาวของดรัม และวันที่และการเปลี่ยนแปลงของการผลิต ทั้งหมดนี้สามารถตรวจสอบย้อนกลับไปยังการทำงานของ Draw Tower และแบทช์พรีฟอร์มแต่ละรายการได้
การทดสอบการยอมรับจากโรงงาน (FAT) ในขั้นตอนนี้เกี่ยวข้องกับการทดสอบ OTDR ของเส้นใยทุกตัวบนดรัมทุกตัวเพื่อสร้างร่องรอยการลดทอนที่สมบูรณ์ การติดตามนี้จะถูกจัดเก็บถาวรและจัดส่งพร้อมกับสายเคเบิลเพื่อใช้เป็นข้อมูลอ้างอิงกับ OTDR ที่วัดภาคสนามได้หลังการติดตั้ง ทำให้ง่ายต่อการระบุความเสียหายใดๆ ที่เกิดขึ้นระหว่างการดึงหรือร่องลึก
การเชื่อมต่อ — การติดตัวเชื่อมต่อขัดเงาจากโรงงานเข้ากับปลายไฟเบอร์ — สามารถเลือกดำเนินการได้ที่โรงงานเคเบิลหรือที่สถานที่ติดตั้ง ตัวเชื่อมต่อที่ผ่านการขัดเงาจากโรงงานทำให้เกิดการสูญเสียการแทรกด้านล่าง 0.2 เดซิเบล ด้วยการสูญเสียส่งคืนที่สูงกว่า 50 dB สำหรับการตกแต่ง APC (การสัมผัสทางกายภาพแบบทำมุม) ซึ่งเป็นประสิทธิภาพที่ยากต่อการทำซ้ำอย่างสม่ำเสมอในสภาพสนาม
คำถามที่พบบ่อย
สายเคเบิลใยแก้วนำแสงทำมาจากวัตถุดิบอะไร?
ตัวใยแก้วนำแสงนั้นทำจากแก้วซิลิกาบริสุทธิ์พิเศษ (ซิลิคอนไดออกไซด์, SiO₂) โดยมีสารเจือปนเช่นเจอร์เมเนียมไดออกไซด์ที่ใช้ในการปรับดัชนีการหักเหของแสง สารเคลือบป้องกัน หลอดบัฟเฟอร์ และแจ็คเก็ตทำจากเทอร์โมพลาสติกหลายชนิด เช่น อะคริเลต, PBT, PVC, HDPE, PVDF หรือสารประกอบ LSZH ทั้งหมดนี้ผ่านกระบวนการอัดขึ้นรูปด้วยอุปกรณ์อัดขึ้นรูป
ใยแก้วนำแสงมีความบางเพียงใดเมื่อเทียบกับเส้นผมของมนุษย์?
ใยแก้วนำแสงเดี่ยวหลังจากวาดมีเส้นผ่านศูนย์กลางภายนอกเท่ากับ 125 ไมโครเมตร (0.125 มม.) ซึ่งเป็นเส้นผ่านศูนย์กลางโดยประมาณของเส้นผมมนุษย์โดยเฉลี่ย แกนแก้วซึ่งเป็นส่วนที่นำพาแสง มีความกว้างเพียง 9 µm ในเส้นใยโหมดเดี่ยว หรือประมาณหนึ่งในสิบของความกว้างของเส้นผม
เครื่องอัดรีดลวดและสายเคเบิลทำอะไรในการผลิตสายเคเบิลใยแก้วนำแสง?
เครื่องอัดรีดลวดและสายเคเบิลจะละลายสารประกอบเทอร์โมพลาสติก และใช้เป็นชั้นที่มีขนาดต่อเนื่องและแม่นยำบนเส้นใยแก้วนำแสงหรือแกนสายเคเบิล ในการผลิตใยแก้วนำแสง เครื่องอัดรีดจะถูกใช้ในหลายขั้นตอน ได้แก่ การสร้างบัฟเฟอร์ที่แน่นหนารอบๆ เส้นใยแต่ละเส้น การผลิตท่อบัฟเฟอร์ที่หลวมซึ่งมีกลุ่มของเส้นใย และการติดปลอกด้านนอกของสายเคเบิล เครื่องอัดรีดต้องทำงานด้วยการควบคุมอุณหภูมิและความเร็วที่เข้มงวดเพื่อหลีกเลี่ยงไม่ให้เส้นใยแสงที่ละเอียดอ่อนภายในเสียหาย
ใช้เวลาในการผลิตสายเคเบิลใยแก้วนำแสงนานแค่ไหน?
การผลิตพรีฟอร์มจะใช้เวลาหลายวันถึงหนึ่งสัปดาห์ต่อชุด การวาดไฟเบอร์ที่ 15–25 ม./วินาที หมายถึงแกนม้วนไฟเบอร์ 5,000 กม. เดี่ยวใช้เวลาประมาณ 60–90 ชั่วโมงในการทำงานของหอดึงอย่างต่อเนื่อง การประมวลผลรอง การเกยตื้น และการหุ้มแจ็คเก็ตจะเพิ่มวันเพิ่มอีก โดยทั่วไประยะเวลารอบตั้งแต่วัตถุดิบจนถึงถังสำเร็จรูปคือ สองถึงสี่สัปดาห์ สำหรับสายเคเบิลท่อหลวมกลางแจ้งมาตรฐาน
สายไฟเบอร์ออปติกสามารถทำจากพลาสติกแทนแก้วได้หรือไม่?
ใช่. ใยแก้วนำแสงพลาสติก (POF) ใช้ PMMA (โพลีเมทิลเมทาคริเลต) หรือโพลีเมอร์ฟลูออริเนตเป็นวัสดุแกนกลางและวัสดุหุ้ม POF มีแกนที่ใหญ่กว่ามาก (สูงถึง 1 มม.) และการลดทอนที่สูงกว่ามาก (ประมาณ 150–200 dB/km ที่ 650 นาโนเมตร) เมื่อเทียบกับซิลิกาไฟเบอร์ ดังนั้นจึงจำกัดไว้ที่การทำงานระยะสั้นต่ำกว่า 50 เมตร โดยทั่วไปคือเครือข่ายยานยนต์ ระบบ A/V ในบ้าน และการเชื่อมต่อเซ็นเซอร์อุตสาหกรรม ซึ่งความง่ายในการยกเลิกมีมากกว่าความจำเป็นในการลดทอนที่ต่ำ
LSZH คืออะไร และเหตุใดจึงมีความสำคัญในสายเคเบิลใยแก้วนำแสง
LSZH ย่อมาจาก Low Smoke Zero Halogen โดยอธิบายถึงวัสดุของแจ็คเก็ตที่เมื่อสัมผัสกับไฟ จะทำให้เกิดควันน้อยที่สุดและไม่มีก๊าซฮาโลเจน (เช่น คลอรีนจากพีวีซี) สิ่งนี้มีความสำคัญในพื้นที่ปิด เช่น อุโมงค์ขนส่ง โรงพยาบาล และอาคารสำนักงาน ซึ่งควันพิษจากการเผาไหม้สายไฟก่อให้เกิดอันตรายร้ายแรงในการอพยพ แจ็คเก็ต LSZH ถูกนำมาใช้โดยใช้เครื่องอัดรีดลวดและสายเคเบิลที่กำหนดค่าไว้สำหรับสารประกอบที่มีความหนืดสูงกว่า และสายเคเบิลจะต้องผ่านชุดทดสอบ IEC 60332-3, IEC 61034 และ IEC 60754
 ที่เกี่ยวข้อง สินค้า