English
 中文简体

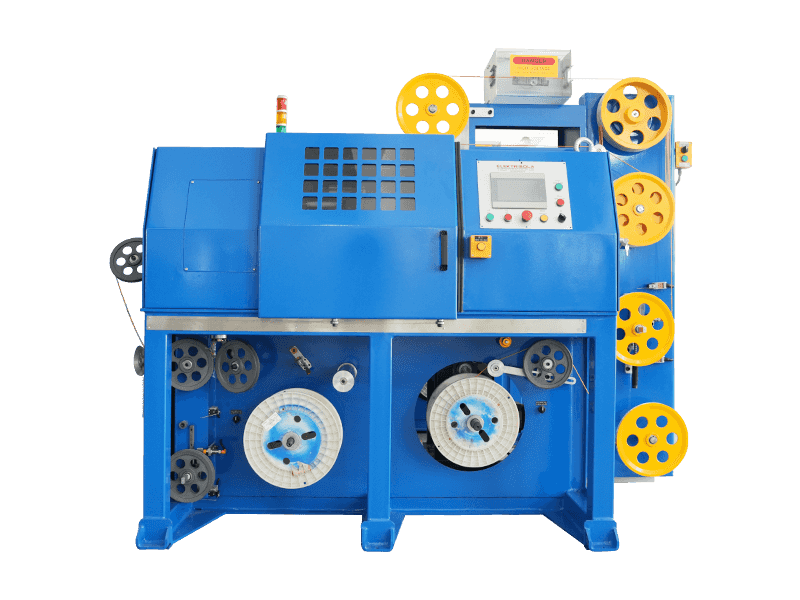
การใช้เครื่องอัดรีดอย่างถูกต้องและสมเหตุสมผล เครื่องจะมีประสิทธิภาพเต็มที่ รักษาสภาพการทำงานที่ดี และยืดอายุของเครื่อง
เครื่องอัดรีดแบบสกรู รวมถึงการติดตั้งเครื่องจักร การปรับ การทดสอบการทำงาน การทำงาน การบำรุงรักษา และการซ่อมแซมชุดข้อต่อ มีเครื่องจักรทั่วไปที่ใช้งานทั่วไป โดยส่วนใหญ่อยู่ในการติดตั้งมอเตอร์ขับเคลื่อนและเฟืองทด แต่ระบบการทำงานของเครื่องอัดรีดแบบสกรูเป็นระบบการอัดขึ้นรูป แต่มีลักษณะเฉพาะ ความสนใจเป็นพิเศษคือลักษณะที่เครื่องอัดรีดแบบสกรูควร
การติดตั้งเครื่องจักร การปรับ และเครื่องทดสอบโดยทั่วไปที่ใช้ในคำสั่งเครื่องอัดรีดมีการกำหนดไว้อย่างชัดเจน วิธีการทำงานของเครื่องอัดรีดสรุปได้ดังนี้
ผู้ปฏิบัติงานจะต้องคุ้นเคยกับการทำงานของลักษณะโครงสร้างของเครื่องอัดรีดของตนเอง โดยเฉพาะอย่างยิ่ง เพื่อเข้าใจลักษณะโครงสร้างของสกรู คุณลักษณะการทำความร้อนและเครื่องมือควบคุม ส่วนประกอบจมูกของคุณสมบัติการทำความเย็น และสิ่งที่คล้ายกันอย่างถูกต้อง เพื่อที่จะเข้าใจเงื่อนไขของกระบวนการอัดรีดได้อย่างเหมาะสม สิทธิ์ในการใช้งานเครื่องจักร
วิธีการดำเนินการอัดขึ้นรูปพลาสติกที่แตกต่างกันนั้นไม่เหมือนกัน แต่ก็มีความคล้ายคลึงกันเช่นกัน เปิดตัวผลิตภัณฑ์ที่หลากหลายในขั้นตอนการอัดขึ้นรูปเดียวกัน และประเด็นต่างๆ ควรคำนึงถึงการดำเนินการดังต่อไปนี้
1, งานเตรียมการก่อน
(1) สำหรับการอัดขึ้นรูปพลาสติก วัตถุดิบต้องเป็นไปตามข้อกำหนดที่จำเป็นสำหรับการอบแห้ง และหากจำเป็น จะต้องเป็นไปตามข้อกำหนดในการทำให้แห้งต่อไป และวัสดุถูกกรองเพื่อขจัดก้อนมวลรวมและสิ่งสกปรกทางกล
(2) ตรวจสอบอุปกรณ์ในน้ำ ไฟฟ้า ก๊าซ และแต่ละระบบเป็นปกติ ตรวจสอบให้แน่ใจว่าน้ำและก๊าซไหลไม่รั่ว ระบบไฟฟ้าเป็นปกติ ระบบทำความร้อน การควบคุมอุณหภูมิ และเครื่องมือต่างๆ ทำงานและเชื่อถือได้ การทดสอบความเร็วต่ำของเครื่องเป่าอากาศเสริมสังเกตว่าอุปกรณ์ทำงานอย่างถูกต้องหรือไม่ เริ่มตารางการสร้างสุญญากาศ ไม่ว่าจะสังเกตการทำงาน ชิ้นส่วนลื่นในการหล่อลื่นอุปกรณ์ต่างๆ หากพบข้อบกพร่องให้ลบออกทันที
(3) ติดตั้งหัวและเครื่องสอบเทียบ ขึ้นอยู่กับความหลากหลายของผลิตภัณฑ์ ขนาด และขนาดหัวที่เลือก ลำดับต่อไปนี้จะติดตั้งส่วนหัว
1. จมูกควรพอดีกัน โดยทั้งหมดติดตั้งอยู่บนเครื่องอัดรีด
2. ชิ้นส่วนหัวเดิมจะต้องเช็ดจาระบีออกเมื่อทาสี ตรวจสอบอย่างระมัดระวังว่าพื้นผิวของโพรงมีการกระแทก รอยขีดข่วน หรือสนิมหรือไม่ ทำการขัดเงาที่จำเป็น จากนั้นเคลือบด้วยชั้นของเส้นทางการไหลของน้ำมันซิลิโคน
3. ประกอบแผ่นหัวแต่ละแผ่นตามลำดับ เกลียวของสลักเกลียวเคลือบด้วยจาระบีอุณหภูมิสูง จากนั้นขันสลักเกลียวและหน้าแปลนให้แน่น
④ วางแผ่นพรุนไว้ระหว่างหน้าแปลนหัวเพื่อให้แน่ใจว่ากดแผ่นพรุนโดยไม่ใช้แฟลช ควรปรับเสียก่อน
⑤ ปรับระดับของการประชุมระดับหัวสี่เหลี่ยมที่มีอยู่โดยไม่ต้องขันหัวคัปปลิ้งและโบลต์หน้าแปลนแม่พิมพ์อัดรีดให้แน่น แบบจำลองรูปทรงหัวกลมจะวางพื้นผิวที่ยึดไว้เป็นข้อมูลอ้างอิงโดยหัวจะทำการปรับระดับพื้นผิวด้านล่าง
⑥ ขันน็อตแปลนให้แน่น ขันน็อตยึดหัวให้แน่น ติดตั้งคอยล์ทำความร้อนและเทอร์โมคัปเปิล และให้ความสนใจกับคอยล์ทำความร้อนที่พื้นผิวด้านนอกโดยสัมผัสใกล้ชิดกับหัว
⑦ เครื่องสอบเทียบการติดตั้งและปรับตำแหน่ง เส้นกึ่งกลางจะตรวจสอบโฮสต์ และเครื่องสอบเทียบจะอยู่ในแนวเดียวกับรถแทรกเตอร์ หลังจากปรับแล้ว ให้ขันสลักเกลียวยึดให้แน่น การเชื่อมต่อท่อและท่อของเครื่องสอบเทียบแต่ละเครื่อง
⑧เปลี่ยนพลังความร้อนของจมูก อุณหภูมิความร้อนสม่ำเสมอของเจน เปิดที่ด้านล่างของถังและกระปุกเกียร์ ทางเข้าปั๊มน้ำหล่อเย็นและวาล์วไอเสีย เมื่ออุณหภูมิของแต่ละอุณหภูมิความร้อนถูกปรับเป็น 140 ℃ ความร้อนจะอยู่ที่ 140 ℃ 30-40 นาที จากนั้นอุณหภูมิจะเพิ่มขึ้นเป็นอุณหภูมิการผลิตปกติ จนกระทั่งอุณหภูมิสูงขึ้นสู่การผลิตปกติที่อุณหภูมิที่ต้องการ จากนั้นพักไว้ประมาณ 10 นาที เพื่อให้อุณหภูมิของเครื่องแต่ละส่วนคงที่ก่อนจึงจะเริ่มการผลิตได้ ระยะเวลาฉนวนขึ้นอยู่กับรุ่น Extruder และวัตถุดิบพลาสติกแตกต่างกันไป ระยะฟักตัวเพื่อให้อุณหภูมิภายในและภายนอกเครื่องสม่ำเสมอ ดังนั้นมิเตอร์จึงแสดงว่าอุณหภูมิถึงอุณหภูมิที่ต้องการแล้วในขณะที่อุณหภูมิจริงยังต่ำอยู่ ในเวลานี้หากใส่วัสดุในเครื่องอัดรีดเนื่องจากอุณหภูมิจริงต่ำเกินไป ความหนืดของวัสดุละลายมีขนาดใหญ่เกินไป จะทำให้แรงตามแนวแกนเกินพิกัดและทำให้เครื่องเสียหาย
⑨ จะบูตเข้าไปในถังของวัตถุดิบที่ใช้ในการเตรียมการใช้งาน
2, บูต
(1) สามารถเปิดได้หลังจากเทอร์โมสตัท ก่อนที่จะหมุนและเครื่องอัดรีดควรขันน็อตแปลนหัวให้แน่นอีกครั้งเพื่อขจัดความแตกต่างของหัวโบลต์ในการขยายตัวทางความร้อน ลำดับของหัวโบลต์คือการขันมุมให้แน่นและถูกบังคับให้สม่ำเสมอ ʱ?? เมื่อขันน็อตหน้าแปลนหัวให้แน่น จะต้องมีความยืดหยุ่นสม่ำเสมอ ไม่เช่นนั้นคาดว่าจะทำงาน
(2) พลังงาน เลือกโดยปุ่ม "เตรียมการบูต" ตามด้วยปุ่ม "เปิด" จากนั้นหมุนปุ่มปรับความเร็วสกรูช้าๆ ความเร็วสกรูเริ่มช้า จากนั้นจึงค่อย ๆ เร่งความเร็วโดยให้ปริมาณอาหารเพียงเล็กน้อย ให้ความสนใจอย่างใกล้ชิดกับการเปลี่ยนแปลงในโฮสต์ที่ระบุแอมมิเตอร์และกล่องหัวตัวบ่งชี้ต่างๆ เมื่อป้อน แรงบิดของสกรูไม่ควรเกินเครื่องหมายสีแดง (โดยทั่วไปคือตารางแรงบิด 65% -75%) ก่อนที่จะทำการอัดโปรไฟล์พลาสติก ห้ามมิให้ผู้ใดยืนอยู่หน้าแม่พิมพ์ เพื่อป้องกันไม่ให้สลักเกลียวหลุดออกหรือทำให้กระเปาะเปียกเนื่องจากวัตถุดิบและสาเหตุอื่น ๆ ที่เกิดจากการบาดเจ็บ การอัดขึ้นรูปพลาสติกตายจากส่วนหัว มันจะทำให้เครื่องอัดรีดเย็นลงอย่างช้าๆ และเป็นที่พึงปรารถนา อุปกรณ์ดึงและแบบเหมารวมจะตาย และสตาร์ทอุปกรณ์เหล่านี้ จากนั้นให้เป็นไปตามเครื่องมือควบคุมค่าที่ระบุและข้อกำหนดของผลิตภัณฑ์ที่อัดขึ้นรูป แต่ละส่วนจะถูกปรับตามเพื่อให้การดำเนินการอัดขึ้นรูปทั้งหมดอยู่ในสถานะปกติ และหากจำเป็น ให้เพิ่มวัสดุเล็กน้อย โดยใช้เครื่องป้อนป้อนเครื่องอัดรีดแบบสกรูคู่ซึ่งมีความเร็วคงที่สม่ำเสมอ
(3) เมื่อแม่พิมพ์คายประจุมีความสม่ำเสมอและพลาสติกมีแรงฉุดที่ต้องการ สามารถใช้เป็นเครื่องสอบเทียบคนได้ดี Plasticized เชิงประจักษ์กำหนดขอบเขตที่ต้องการ โดยลักษณะทั่วไปของวัสดุอัดขึ้นรูปสามารถตัดสินได้ว่าพื้นผิวมันวาว ไม่มีสิ่งสกปรก ไม่มีโฟม วัสดุโค้ก และสี แจกวัสดุบีบลงไปในระดับหนึ่งไม่ปรากฏเสี้ยน รอยหยัก มีความยืดหยุ่นบางอย่าง คราวนี้เป็นคำอธิบายที่ดีของวัสดุพลาสติก หากการปรับความเร็วของสกรูแบบพลาสติกอาจเหมาะสมกับอุณหภูมิที่ไม่ดี กระบอก และหัวจนกว่าจะถึงความต้องการ
(4) ในกระบวนการอัดขึ้นรูป กระบวนการควรต้องมีการตรวจสอบพารามิเตอร์กระบวนการต่าง ๆ เป็นระยะ ๆ ซึ่งเป็นปกติ และกรอกแผ่นกระบวนการ การตรวจสอบคุณภาพโดยโปรไฟล์ผลิตภัณฑ์มาตรฐานการตรวจสอบคุณภาพ ระบุปัญหา และดำเนินการแก้ไขอย่างทันท่วงที
3. หยุด
(1) หยุดการให้อาหาร ภายในเครื่องอัดรีดพลาสติกที่กำลังปั่นเงา เมื่อสกรูสัมผัส ปิดกระบอกสูบและหัวกำลัง และหยุดการให้ความร้อน
(2) ปิดเครื่องอัดรีดและแหล่งจ่ายไฟเสริม สกรูและอุปกรณ์เสริมหยุดทำงาน
(3) หน้าแปลนข้อต่อส่วนหัว, ด้ามจับแบบถอดแยกชิ้นส่วน ทำความสะอาดส่วนต่างๆ ของแผ่นเจาะรู และจมูก เพื่อป้องกันความเสียหายต่อพื้นผิวด้านในของจมูก จมูกของวัสดุตกค้างตามกฎหมายจึงใช้เหล็ก นำเหล็กมาเคลียร์ แล้วใช้กระดาษทรายยึดติดกับพลาสติกในจมูก นอกเหนือจากการเจียรและขัดเงาแล้ว เคลือบด้วยน้ำมันหรือซิลิโคนป้องกันสนิม
(4) การถอดสกรูและลำกล้องออก หลังจากถอดหัวออกแล้ว ให้รีสตาร์ทโฮสต์ พร้อมทั้งหยุดวัสดุ (หรือวัสดุที่แตกหัก) ล้างสกรูและลำกล้อง จากนั้นขันสกรูตัวเลือกความเร็วต่ำ (sr/min หรือมากกว่านั้น) เพื่อลดการสึกหรอ คาดว่าจะปิดตัวลงอย่างสมบูรณ์โดยการอัดขึ้นรูปด้วยผง อากาศอัดที่มีอยู่จากช่องป้อนอาหารและพอร์ตไอเสียจะเป่าเม็ดและผงที่เหลือซ้ำๆ จนกระทั่งกระบอกไม่มีวัสดุเหลืออยู่หลังจากความเร็วของสกรูลงไปที่ศูนย์ หยุดเครื่องอัดรีด ปิดแหล่งจ่ายไฟหลักและน้ำเย็นของวาล์วทั้งหมด
(5) ควรคำนึงถึงความปลอดภัยของโครงการ ได้แก่ ไฟฟ้า ความร้อน การจัดการ และเครื่องจักรหมุนอื่น ๆ และส่วนประกอบหนัก จะต้องติดตั้งอุปกรณ์ยก จมูกประกอบและถอดชิ้นส่วน และส่วนประกอบหนักอื่นๆ ระหว่างเครื่องอัดรีดแบบสกรู เพื่อให้มั่นใจในความปลอดภัยในการผลิต
6 การบำรุงรักษาเครื่องอัดรีด
ระบบการอัดขึ้นรูปสกรูใช้การบำรุงรักษาตามปกติและการบำรุงรักษาตามปกติเป็นสองวิธีในการบำรุงรักษา
(1) การบำรุงรักษาตามปกติถือเป็นกิจวัตร ไม่ได้คำนึงถึงการทำงานของอุปกรณ์ในการทำงาน ซึ่งมักจะทำระหว่างการบูต เน้นทำความสะอาดเครื่องจักร หล่อลื่นชิ้นส่วนที่เคลื่อนไหวทั้งหมด ชิ้นส่วนยึดสกรูที่หลุดง่าย การตรวจสอบอย่างทันท่วงที การปรับมอเตอร์ อุปกรณ์ควบคุม ชิ้นส่วนการทำงาน และไลน์
(2) โดยทั่วไปการบำรุงรักษาตามปกติจะดำเนินการอย่างต่อเนื่อง เครื่องอัดรีด 2,500-5,000 ชม. ปิดตัวลงหลังจากที่เครื่องต้องมีการตรวจสอบ การวัด การระบุส่วนประกอบหลักในการสึกหรอ การเปลี่ยนชิ้นส่วนที่สึกหรอถึงขีดจำกัดที่กำหนดไว้ล่วงหน้าของชิ้นส่วน การซ่อมแซมชิ้นส่วนที่เสียหาย
(3) ไม่อนุญาตให้เครื่องเปล่าทำงาน เพื่อหลีกเลี่ยงสกรูและเจนรีดผม
(4) เครื่องอัดรีดระหว่างการทำงานหากเกิดเสียงรบกวนผิดปกติ ให้ปิดเครื่องทันทีเพื่อตรวจสอบหรือซ่อมแซม
(5) ป้องกันไม่ให้โลหะหรือเศษอื่น ๆ ตกลงไปในถัง เพื่อหลีกเลี่ยงไม่ให้สกรูและกระบอกเสียหาย เพื่อป้องกันไม่ให้เศษเหล็กเข้าไปในถัง ถังอาจป้อนวัสดุเข้าไปในส่วนประกอบแม่เหล็กที่ติดตั้งปากดูด หรือระนาบแม่เหล็กเพื่อป้องกันไม่ให้เศษตกลงไปในวัสดุจะต้องได้รับการคัดกรองล่วงหน้า
(6) โปรดทราบว่าการผลิตในสภาพแวดล้อมที่สะอาด ทำให้ขยะอุดตันการปนเปื้อนของวัสดุแผ่นกรอง ส่งผลกระทบต่อผลผลิตของผลิตภัณฑ์ และคุณภาพและจมูกต้านทานที่เพิ่มขึ้น
(7) เมื่อเครื่องอัดรีดใช้เวลานานกว่าในการหยุดใช้สารป้องกันสนิม ควรเคลือบด้วยจาระบีบนพื้นผิวการทำงาน สกรู เจน จมูก และอื่นๆ ควรแขวนสกรูขนาดเล็กไว้ในอากาศหรือวางไว้ในกล่องไม้พิเศษและรองด้วยไม้เพื่อไม่ให้สกรูเสียรูปหรือกระแทก
(8) เครื่องมือควบคุมอุณหภูมิการสอบเทียบเป็นระยะ ตรวจสอบความแม่นยำและการควบคุมการปรับความไว
(9) การบำรุงรักษากระปุกเกียร์ของเครื่องอัดรีดและตัวลดมาตรฐานทั่วไปเหมือนกัน เพื่อตรวจสอบเกียร์ แบริ่ง และสภาพการสึกหรอและชำรุดอื่นๆ เป็นหลัก เกียร์ธรรมดาควรระบุการใช้น้ำมันเครื่อง ตามข้อกำหนดของระดับน้ำมันที่จะรวมน้ำมัน น้ำมันต่ำเกินไป การหล่อลื่นไม่กลับด้าน ลดอายุการใช้งานของชิ้นส่วน น้ำมันมากเกินไป ให้ความร้อนขนาดใหญ่ พลังงานหลากหลาย น้ำมัน และการแปรสภาพง่าย ยังทำให้การหล่อลื่นล้มเหลว ผลของความเสียหายต่อชิ้นส่วน ควรเปลี่ยนบริเวณที่น้ำมันเกียร์หกรั่วไหลซีล (วงแหวน) เพื่อให้แน่ใจว่ามีปริมาณน้ำมันหล่อลื่น
(10) ผนังด้านในของเครื่องอัดรีดในเครือท่อน้ำหล่อเย็นทำให้เกิดสนิมที่กัดกร่อนภายนอกได้ง่าย การบำรุงรักษาควรทำการตรวจสอบอย่างรอบคอบ ตะกรันสามารถอุดตันท่อได้เช่นกัน ทำให้เกิดความเย็น และอาจเกิดการกัดกร่อนอย่างรุนแรงได้ การทำความสะอาดและการกัดกร่อนต้องได้รับการดูแลตามมาตรการทำความเย็น
(11) ของสกรูขับเคลื่อนจะหมุนเพื่อเน้นการตรวจสอบการสึกหรอของแปรงมอเตอร์กระแสตรงและการสัมผัส หากควรวัดค่าความต้านทานฉนวนของมอเตอร์เป็นประจำตามค่าที่กำหนดไว้ล่วงหน้าหรือมากกว่า นอกจากนี้ให้ตรวจสอบว่าสายเคเบิลและส่วนประกอบอื่นๆ เป็นสนิม และใช้มาตรการป้องกัน
(12) กำหนดผู้รับผิดชอบการบำรุงรักษาอุปกรณ์ บันทึกโดยละเอียดจะรวมอยู่ในการจัดการไฟล์การบำรุงรักษาและการซ่อมแซมอุปกรณ์โรงงานสำหรับแต่ละกรณี
 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, โซนเทคโนโลยีขั้นสูง, ตงไท่, เจียงซู, จีน | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 ที่เกี่ยวข้อง สินค้า